浏览:73
 日期:2026年08月26日
EVA 拖鞋抗菌防霉怎么做?拖鞋是细菌和霉菌的”温床”——脚汗、皮脂、浴室潮湿环境,让普通拖鞋 3 个月就开始发黑、发臭。越来越多的拖鞋厂被客户要求提供抗菌防霉功能。本文讲清EVA 抗菌母粒的选型与使用,给出参考参数。
一、EVA 拖鞋为什么需要抗菌防霉?
- 细菌滋生:脚汗和皮脂在鞋内积累,金黄色葡萄球菌、大肠杆菌等快速繁殖(37℃ 下每 20 分钟翻倍),产生异味;
- 霉菌侵染:EVA 拖鞋常处于浴室、泳池等潮湿环境,表面结露后霉菌易生长(含水率 >10%、25-35℃ 时 48 小时出现黑点);
- 消费者需求:抗菌拖鞋成为趋势卖点,”抗菌率99%”是电商详情页常见宣传——但有数据支持的才有说服力。
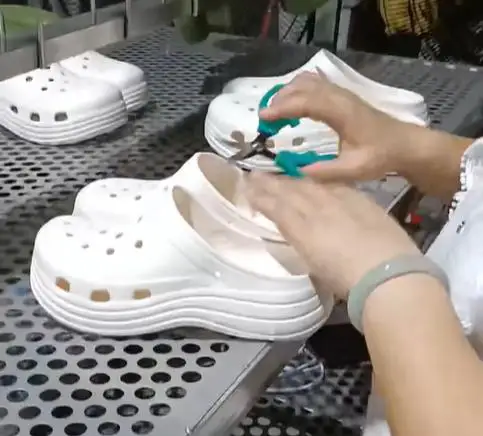
▲ EVA 拖鞋抗菌防霉方案
二、EVA 抗菌母粒怎么选?
| 选型维度 | 要点 | 量化要求 |
|---|---|---|
| 抗菌剂类型 | 银系/锌系无机抗菌剂耐温性好 | 耐 120-160℃(EVA 发泡温度) |
| 抗菌率 | 对标金黄色葡萄球菌、大肠杆菌 | 抗菌率 ≥99%(GB/T 31402) |
| 耐温性 | 发泡过程不失效 | 耐温 ≥180℃ |
| 相容性 | 不影响发泡倍率、弹性和色泽 | 无析出、无变色 |
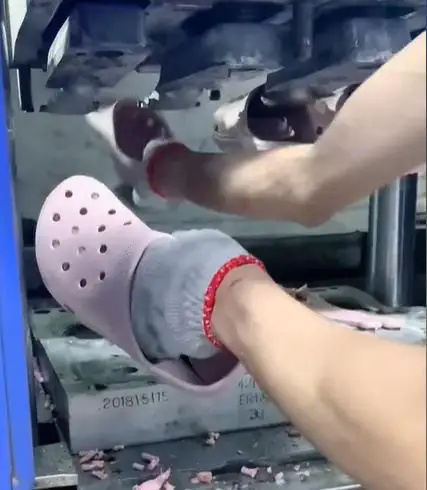
▲ EVA 抗菌母粒应用
三、添加方案与用量(量化流程)
- 母粒添加:EVA 抗菌母粒按 3%-5% 比例与 EVA 原料混合(母粒浓度 20%-30%,换算后有效成分 0.6%-1.5%);
- 均匀混炼:在密炼/开炼阶段充分混炼(5-10 分钟),确保抗菌剂分散均匀——分散不均会导致局部抗菌失效;
- 发泡成型:正常发泡工艺(120-160℃)即可,无需额外工序;
- 检测验证:成品送检抗菌率(GB/T 31402),留存报告用于宣传背书。
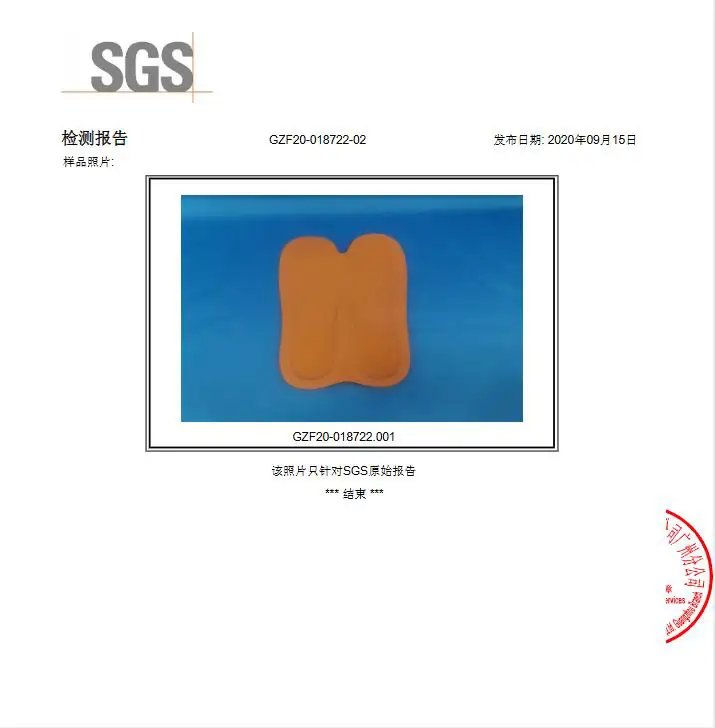
▲ EVA 拖鞋抗菌方案流程
四、抗菌 ≠ 防霉,如何兼顾?
抗菌针对细菌(异味来源),防霉针对霉菌(霉斑来源)。拖鞋建议抗菌母粒 + 防霉剂双管齐下:抗菌母粒添加在原料中(从源头抑菌),防霉剂处理成品表面(阻断霉斑),潮湿环境下更稳妥。
五、FAQ
Q1:抗菌拖鞋能洗吗?抗菌效果会消失吗?
A:添加型抗菌剂均匀分布在材料内部,反复清洗不影响抗菌效果——这与表面涂层型(洗几次就掉)本质不同。
Q2:抗菌率99%怎么验证?
A:按 GB/T 31402 或 ISO 22196 标准送检,报告需注明测试菌种(大肠杆菌、金黄色葡萄球菌)和样品批次。
结语
EVA 拖鞋抗菌防霉的关键:母粒选对(3%-5%)、添加均匀、检测留证。需要 EVA 抗菌母粒样品,欢迎联系我们,或查看抗菌产品分类。