浏览:32
 日期:2026年11月16日
减速机发霉能防住吗?铸件砂眼吸了潮、油封腔里残着清洗液、木箱没干透,三处一起把水汽封在漆膜和箱体之间,出口开箱就是漆下起泡带霉斑。做法是铸件抛丸后烘到 60-80℃ 排净水汽再涂装,装配前在油封腔与通气帽放含 0.1-0.2 克 iHeir-D 气相防霉纸,整柜按 20 尺 8-10 条挂 T-1000。本文给出烘干判据、腔内配纸与木箱装箱的用量。
一、减速机的霉从哪来:铸件砂眼、油封腔、通气帽、木箱
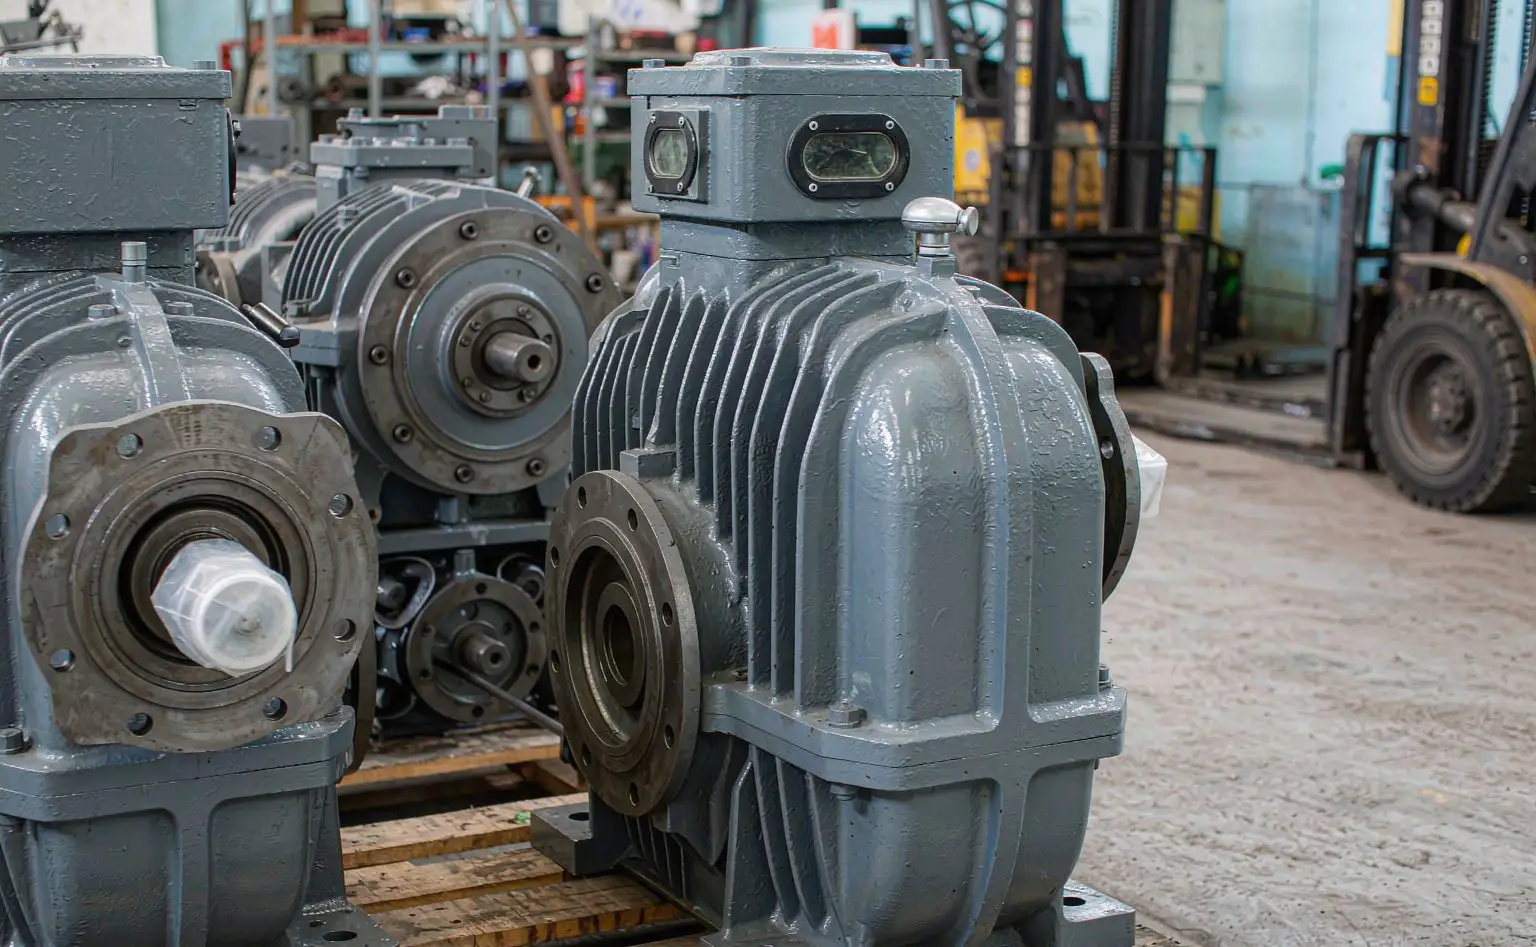
齿轮减速机是铸铁箱体加端盖、油封、通气帽与输出轴,出厂前要经过抛丸、涂装、装配、注油、试运转、装箱几道工序。霉害跟着这几道工序走。
铸件砂眼是第一处。HT200 与 QT450 铸件表面有微孔与砂眼,抛丸后裸露的铸铁在潮湿车间里几个小时就开始返锈,孔里的水要靠烘干才出得来。漆喷在带水的铸件上,附着力先天不足,水汽被封在漆下,几周后鼓起小泡,破了就是霉斑。
油封腔与通气帽是第二处,也是最容易被忽略的。箱体在加工后要清洗,清洗液残在油封腔、轴承位与通气帽的螺纹里;注油前的空腔是半封闭空间,水汽散不掉,等注油时水已经被油封在里头。
木箱是第三处。出口木箱按 ISPM 15 做过热处理,但热处理不等于干燥,含水率 15%-20% 的箱板很常见;箱内木方、缓冲泡沫同样吸潮,整箱封起来就是一个潮气源。
二、涂装前怎么烘干:60-80℃ 烘到称重稳定
「烘两小时」这种说法在壁厚差别大的箱体上没法复用,按温度加称重两条判据走更稳。
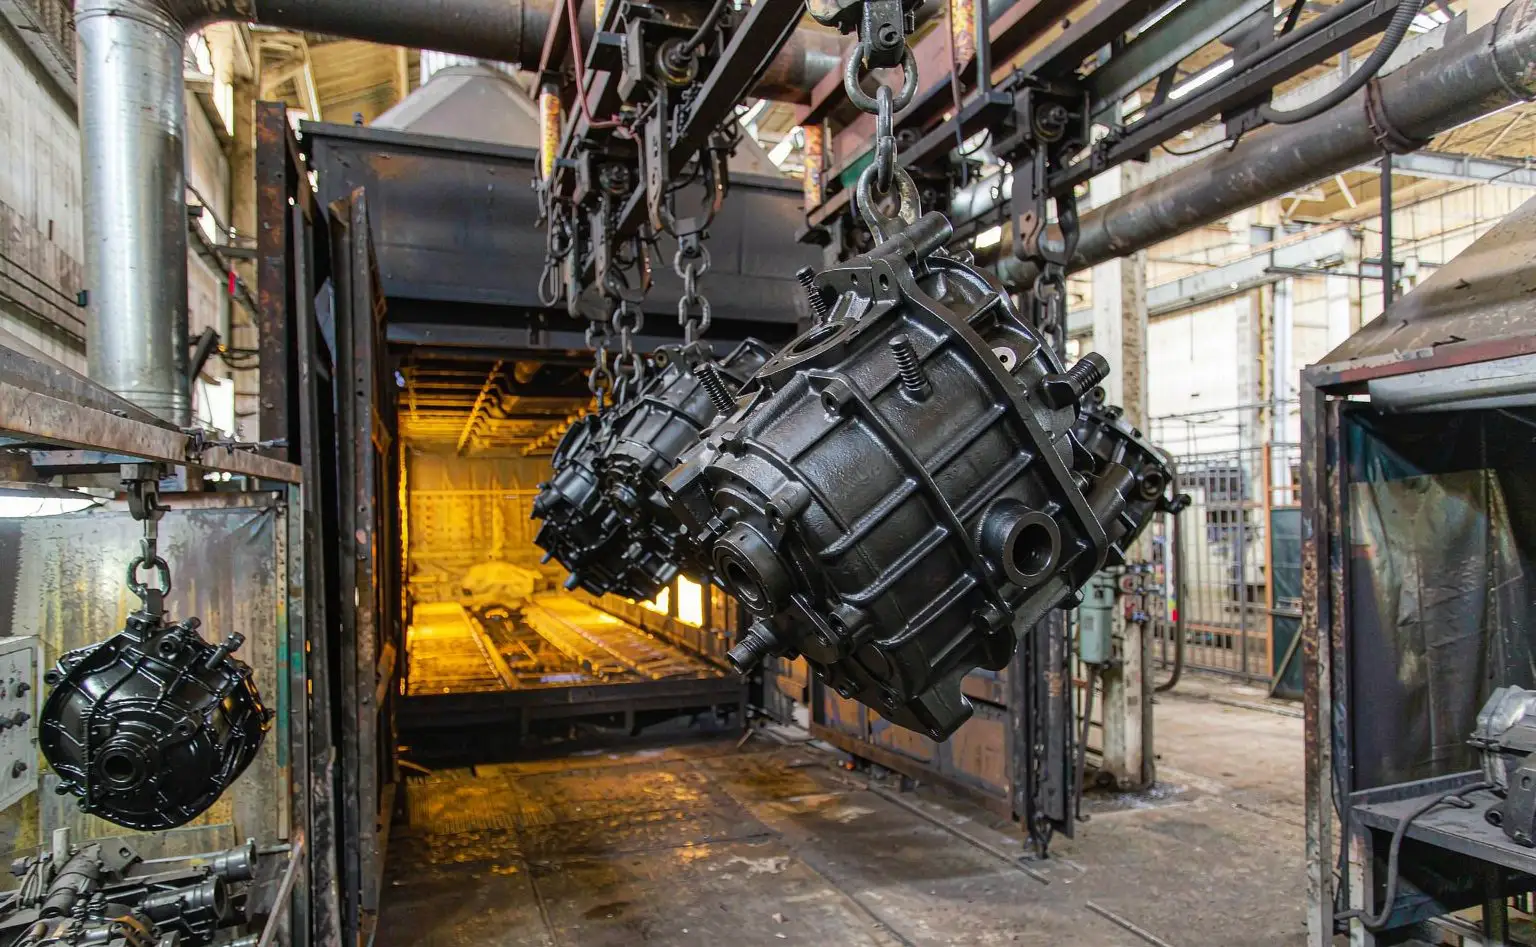
抛丸后先进烘道。铸件抛丸完表面活化,最容易吸潮,隔夜再涂装等于白抛。烘道定 60-80℃,按箱体壁厚定时间,薄壁端盖 2 小时左右,厚大箱体 3-4 小时;出炉温度降到不烫手(40℃ 以下)再进喷漆房,热件进漆房同样会结露。
称重法怎么判。同件间隔 1 小时称两次,前后差值小于 0.1% 视为稳定;每批抽 3-5 件,称重记录写进工艺卡,和漆膜厚度记录放一起。砂眼多的箱体要加时间,不能靠提高温度抢。
砂眼先补再涂。肉眼可见的砂眼与气孔先做修补、打磨,再走烘干。带孔洞的表面喷完漆,孔里仍是水汽通道,霉点会顺着漆膜薄弱处往外顶。
三、油封腔与通气帽:装配前放纸,注油前封住
腔体这一段用气相防霉纸。它靠缓慢挥发在封闭空间里形成抑菌气氛,管的是注油前那几周的空腔水汽。
放几张。每张含有效成分 0.1-0.2 克。单级小减速机的油封腔放 1 张,双级与重载箱体的腔体大,放 2 张;通气帽内腔小,塞半张或一张折起来即可。纸贴在腔体内壁上部、油标孔旁边,不要贴在油封唇口上。
什么时候放、什么时候取。装配完、腔体吹干之后放,注油前取出。清洗后先用压缩空气把油封腔、轴承位、通气帽螺纹吹干,无水痕再放纸;受潮的纸换新的,不烘干复用。
通气帽单独处理。通气帽是呼吸通道,也是水汽进出的门。装帽前在帽内塞一张纸,帽口朝下装,避免积水;仓储期把通气帽用堵头封住,出货前再换正式帽。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 箱体铸件 | HT200/QT450 | 不补剂,烘干控水 | 抛丸后、涂装前 | 60-80℃、称重差<0.1% |
| 油封腔 | 铸铁腔体 | iHeir-D 1-2 张(0.1-0.2 克/张) | 装配后、注油前 | 吹干再放、注油前取出 |
| 通气帽 | 塑料/金属帽 | iHeir-D 半张到一张 | 装帽前 | 帽口朝下、仓储期封堵 |
| 出口木箱 | 木箱与木方 | iHeir-D 每箱 2-4 张 | 装箱 | 箱板含水率 ≤20% |
| 整柜 | 20/40 尺柜 | T-1000 8-10 条/10-12 条 | 装柜 | 挂柜门内侧、不压货 |
一条边界。烘干管的是铸件里的水,气相纸管的是腔体与木箱里的残存水汽,干燥棒管的是整柜空气。三件事各管一段,纸不能替烘干,棒也不能替纸。
四、漆膜与装配:把水挡在涂装之前
漆下起泡的本质是水,不是漆。涂装车间能做的三件事:控制前处理残留、控制喷房湿度、控制固化时间。
前处理残留。脱脂、磷化后要彻底漂洗并烘干,漂洗水残在焊缝与砂眼里,喷完漆就是隐患。前处理最后一道用去离子水,出烘干炉后测表面电阻或做水膜连续性检查。
喷房湿度。喷房与流平区压到 65%RH 以下,梅雨季靠除湿机不靠开门通风;湿度高时漆膜表干慢,水汽容易封在湿膜里。
装配区隔离。装配与涂装分区,地面不冲水、不堆湿件;注油与清洗工位隔开,避免清洗液飞溅到已装好的腔体。
五、木箱与整柜:箱内配纸,柜内挂棒
减速机单件重、装箱密,木箱与整柜这一段决定出口后三个月内会不会开箱见霉。
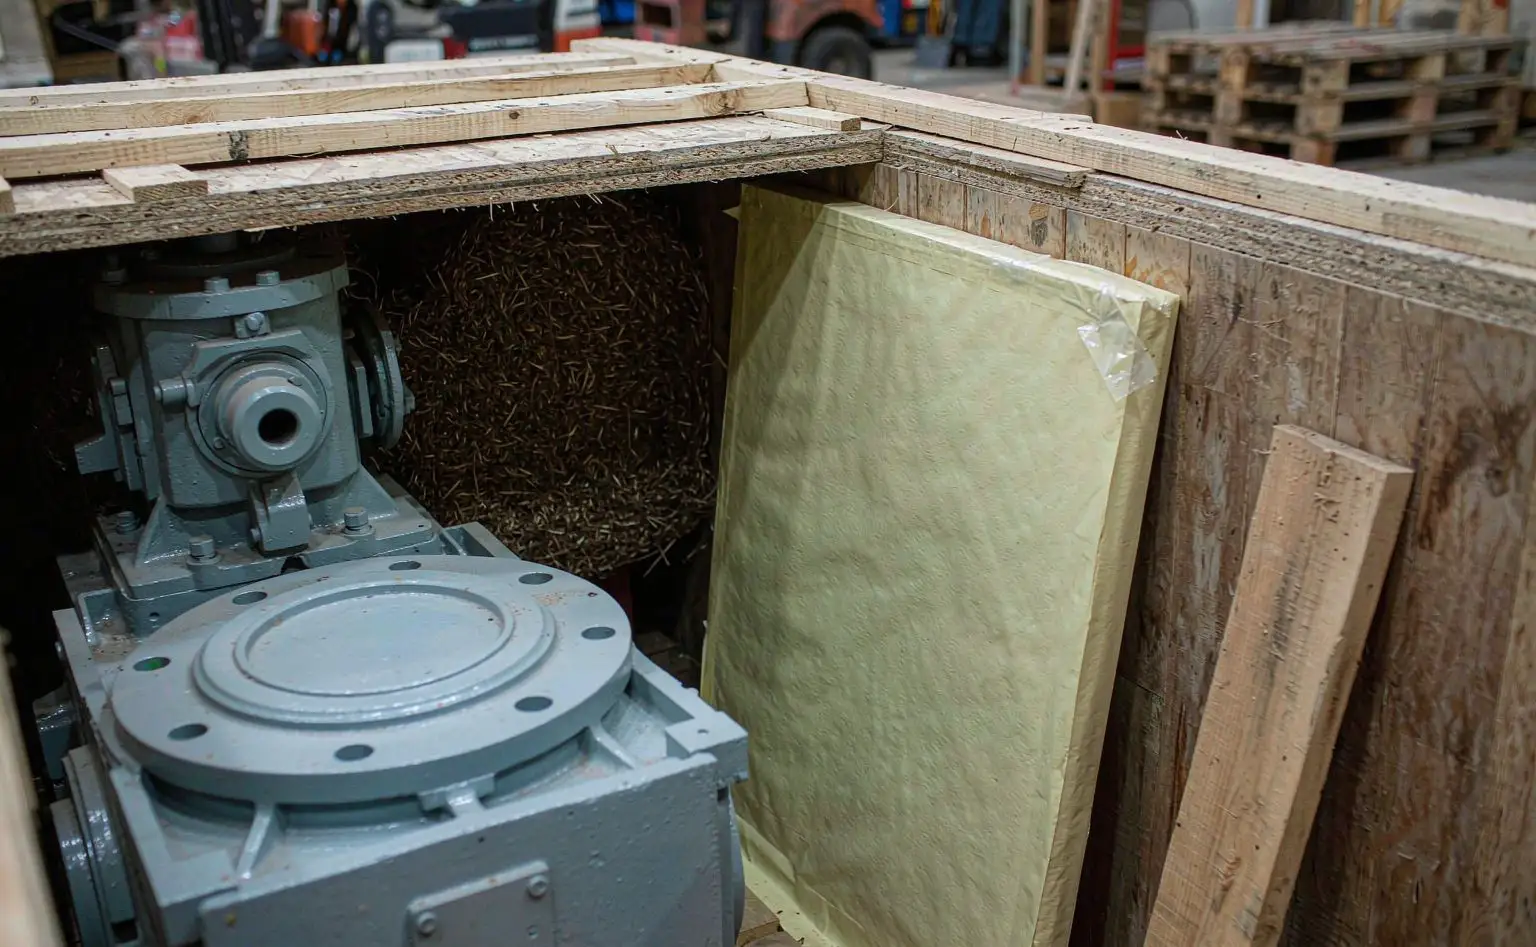
木箱先控含水率。进厂箱板抽测含水率,超过 20% 的换箱或烘干;箱内衬一层防潮膜,机器与箱壁之间留 2 厘米空隙,底脚用木方垫平,不要直接坐在地面凝露层上。
箱内配纸。按箱内净空与件数配:单台装箱放 2 张,两台以上放 3-4 张,每张 0.1-0.2 克,贴在箱内壁上部四角,与机器留出距离,不夹在油漆面与木方之间。
整柜挂棒。20 尺柜挂 8-10 条 T-1000,40 尺柜挂 10-12 条,挂在柜门内侧的挂环上,上下错开,不压货、不贴箱壁。干燥棒以天然植物纤维为吸附载体,不含氯化物、pH 中性,对减速机的铸铁件与镀层无腐蚀。同类传动件的做法可对照轴承防锈油与干燥棒与变压器木箱防潮。
六、常见问题
问:铸铁箱体本身会长霉吗?
铸铁不长霉,长霉的是漆膜表面与漆下:脱模砂、切削液、清洗液残留提供了营养,凝露提供了水,霉点从漆膜薄弱处起。
问:烘到多少度合适?
60-80℃ 就够,靠时间而不是靠温度;同件间隔 1 小时称重差小于 0.1% 视为稳定。温度冲高会伤已加工面的尺寸精度。
问:油封腔里的纸会不会影响注油?
注油前取出即可。纸只在装配后到注油前这一段起作用,注油后腔体由油封与油位隔离,不需要再放。
问:木箱里放了纸还要挂干燥棒吗?
要。纸管箱内小空间,棒管整柜空气,柜内昼夜温差造成的水汽量远大于箱内。
落点四句:铸件抛丸后当天进 60-80℃ 烘道,薄壁 2 小时、厚大箱体 3-4 小时,同件间隔 1 小时称重差小于 0.1%、表面无水痕再进喷漆房,砂眼先补后涂;油封腔与通气帽在装配后吹干放 iHeir-D,每张 0.1-0.2 克,单级放 1 张、双级放 2 张,注油前取出;出口木箱箱板含水率压到 20% 以下,单台 2 张、两台以上 3-4 张,衬防潮膜留 2 厘米空隙;整柜 20 尺挂 8-10 条 T-1000、40 尺挂 10-12 条,挂柜门内侧。防霉性能可按 ASTM G21 与 GB/T 1741 送检,样品先寄一公斤,起订量与交期见iHeir-D 产品页。