浏览:31
 日期:2026年10月19日
铝合金门窗防霉怎么做?霉点其实不在型材上,密封胶条和尼龙隔热条先起斑,货到了湿热地区最容易返工。胶条在混炼时加 iHeir-GGTK 硅胶抗菌剂 1%-2%,隔热条用 iHeir-ECO 塑料抗菌剂 0.3%-1.0%。本文给出两处的加料工序、温度窗口与仓储口径。
一、铝合金门窗的霉为什么出在胶条和隔热条上
铝合金型材本身是无机材料,表面还有氧化膜或粉末涂层,霉菌在上面吃不到东西。真正起霉的是配在框里的那几件高分子件:密封胶条(硅胶或三元乙丙)、尼龙隔热条、组角处的注胶、毛条。这几件都是有机物,而且位置很尴尬——胶条压在框与扇的搭接缝上,隔热条夹在内外两根型材中间,只要有水进去就不容易干。
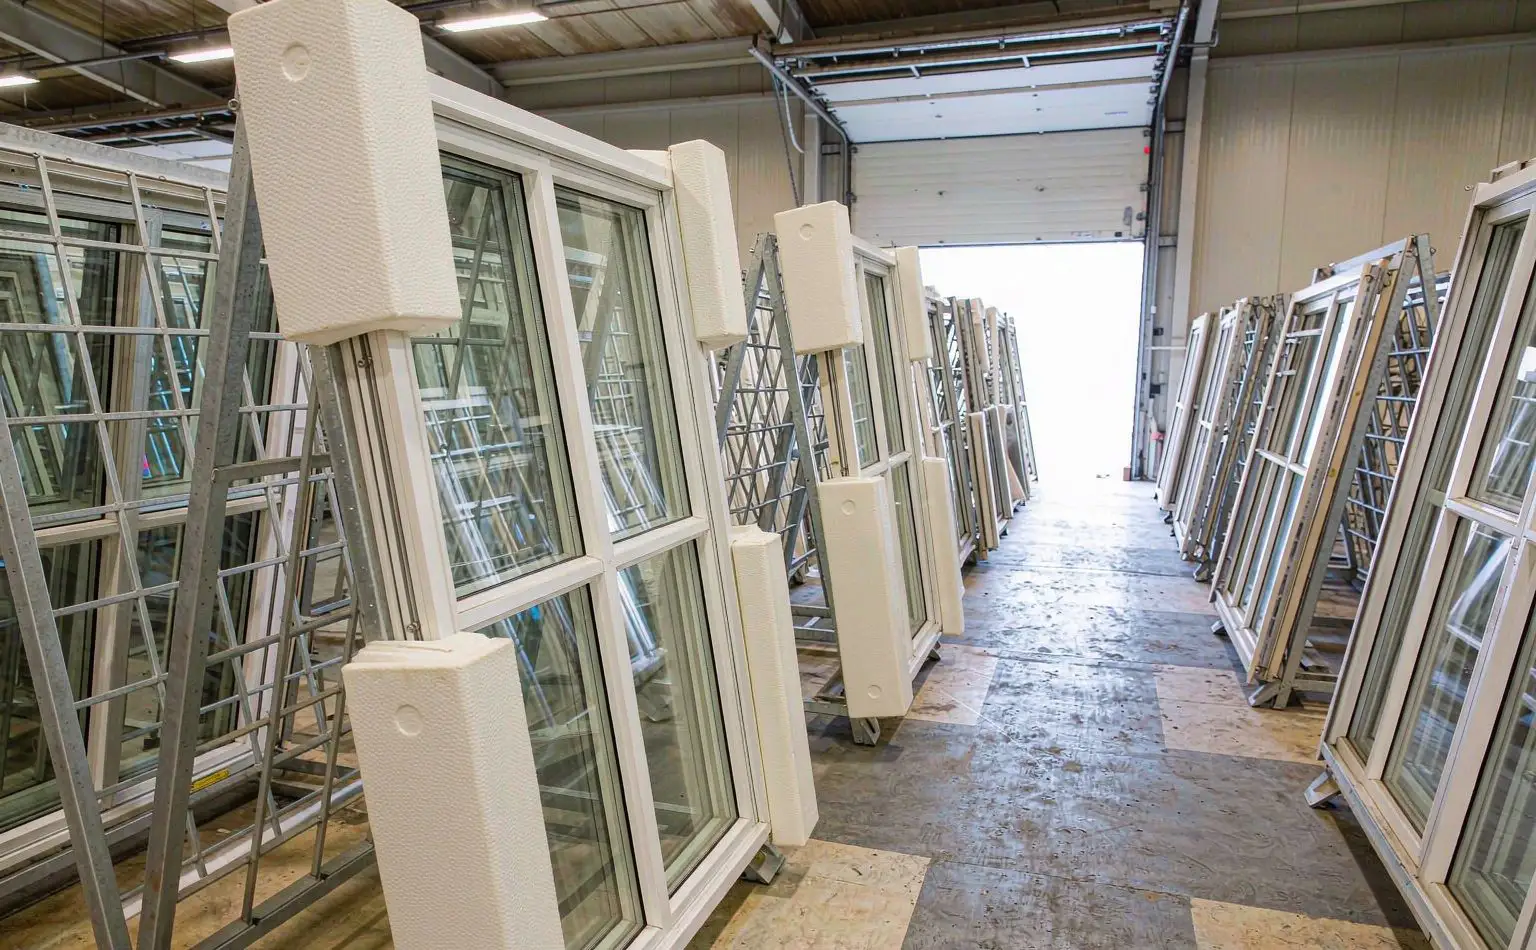
窗在运输和仓储阶段的处境更差。成品门窗立着码在钢架上,框与框之间只垫几个泡沫护角,搭接缝那一圈几乎不透风;海运柜里的昼夜温差让水汽反复在胶条表面凝结,柜内湿度长时间在 80% 以上。等到了工地,胶条表面先出细小黑点,擦掉之后过一阵又从缝里冒出来,客户验货时看到的就是这一圈。
所以这条产线的防霉做法不是「整窗喷一遍」,而是把助剂做进胶条和隔热条的料里,让这两件从里到外都不长霉。两条线各用各的产品、各走各的温度窗口。
二、两处材质、工序与用量对照
下表把两处的材质、加料工序、用量与注意点列在一起,可以直接当作工艺卡的底稿;第三、四行是常被漏掉的衔接。
| 部位 | 材质 | 加料工序 | 用量 | 注意点 |
|---|---|---|---|---|
| 密封胶条 | 硅胶或三元乙丙 | 混炼阶段加入,硫化成型前 | iHeir-GGTK 1%-2% | 加入温度不高于 200℃;阳离子型,勿与阴离子助剂同浴;充分搅拌 |
| 尼龙隔热条 | PA66 加玻纤或 PP 类 | 造粒或母粒阶段加入 | iHeir-ECO 0.3%-1.0% | 热稳定 240℃、避免超过 320℃;熔点 56-58℃;勿用钢制容器盛装 |
| 组角与拼缝 | 双组分注胶 | 调胶时按胶重补入同款助剂 | 按胶重 1%-2%(GGTK) | 注胶前确认型材腔体干燥,水汽封在腔里等于留了个水源 |
| 成品与仓储 | 整窗 | 胶条装框后、包装前 | 库内相对湿度 60% 以下 | 立放、留通风缝;托盘离墙离地;柜内配干燥棒 |
四行里前两行是两条独立的加料线,第三、四行是装配与仓储。任何一行省掉,问题都会在客户装到墙上之后才暴露。
三、密封胶条:GGTK 1%-2%,加入温度不高于 200℃
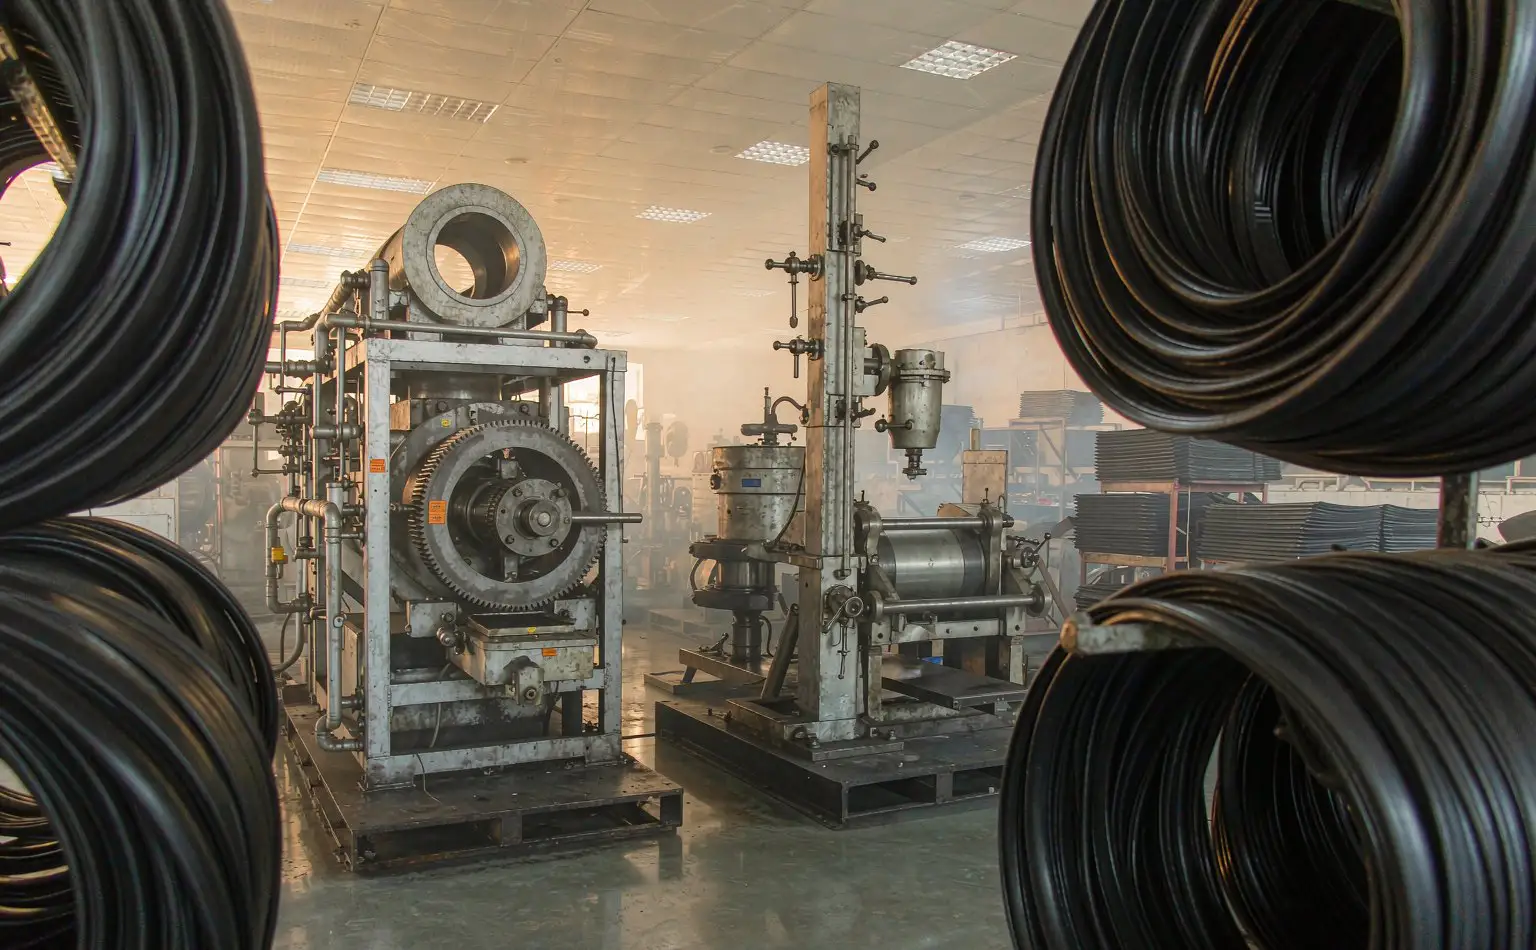
胶条这一道用 iHeir-GGTK 硅胶抗菌剂,按 1%-2% 直接加入胶料中、充分搅拌均匀,加入温度建议不高于 200℃。它是无色至淡黄色的透明液体、略带聚氨酯气味,有效成分不小于 20%,相对密度 1.05-1.15,25kg/桶包装,阴凉防潮储存、有效期 1 年。
加料位置放在混炼段,不是硫化后。胶条是压出成型的,助剂必须在胶料里分散开,跟着胶料一起过机头,成品截面里外才都带防护;成型之后再喷一遍,只能盖住表面,胶条一压缩、一摩擦就没了。用量按胶种与使用地区取:室内窗、周期短的取 1% 一档;外窗、出口到湿热地区的取 2% 一档。
两个操作细节要盯住。第一,GGTK 是阳离子型,配方里若有阴离子类助剂(部分脱模剂、部分色浆分散剂),要错开加或者换掉,否则两下里互相抵消。第二,它是液体、靠搅拌分散,搅拌时间不够会出现局部无防护,抽检时同一批胶条两头结果不一样,多半就是这里出的问题。
四、尼龙隔热条:ECO 0.3%-1.0%,先把挤出温度算清
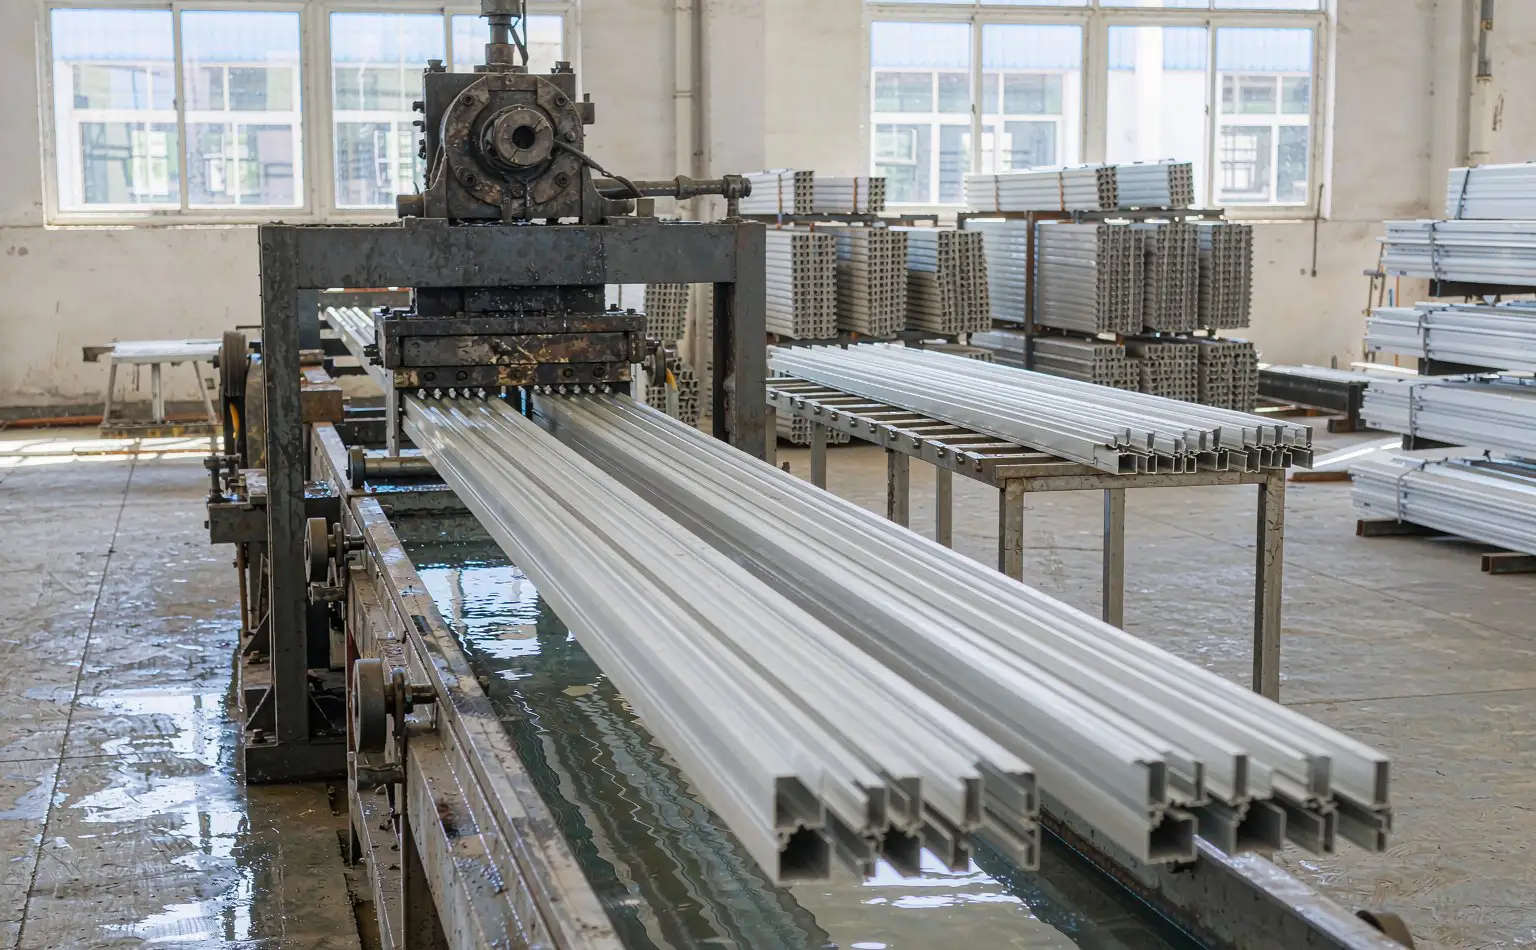
隔热条这一道用 iHeir-ECO 塑料抗菌剂,建议添加 0.3%-1.0%,按成品总重计。它适用于聚烯烃类聚合物(PP、低密度或高密度 PE 等),热稳定性可达 240℃,加工温度要尽量避免超过 320℃,熔点 56-58℃,口服大鼠 LD50>2000 mg/kg,保质期 1 年,储存温度 10-43℃,不要用钢制容器盛装。
这里有个必须先算清的账:尼龙隔热条(PA66 加玻纤)的挤出温度常在 260℃ 以上,已经超出 ECO 的 240℃ 热稳定区间。遇到这种条体,不要把助剂硬塞进 260℃ 的机筒里,正确做法有两条——一是把助剂做进条厂的造粒段、在 240℃ 以下完成分散;二是在采购规格里把抗菌要求写清楚,由条厂按其工艺窗口落实。原料在自己手上、温度压得住的 PP 类条体,才适合在自家挤出线上直接加。
五、挤出、组角与成品仓:三处容易漏的衔接
第一条衔接是挤出与硫化。胶条压出后要硫化定型,助剂在 200℃ 以下加入、在硫化温度下不能被烤掉;硫化温度偏高的线,把 GGTK 的加入点往混炼前段挪,让它在胶料里先分散均匀,再随胶料升温。第二条是组角注胶:注胶前确认型材腔体里没有积水,腔体潮着注胶,水就被封在里头,胶条做得再好也挡不住从腔里往外冒霉。
第三条是成品与仓储。门窗组装完立放在钢架上,框与框之间留通风缝,不要一层层叠死;库内相对湿度压在 60% 以下,托盘离墙离地,按批次先进先出。出口柜内加干燥棒或防霉片,柜门关上之前确认整窗表面没有凝露。雨季前后各清一次靠墙那几排,比事后整批返工便宜得多。
六、常见问题:型材要不要处理、成品擦一遍行不行
问:铝型材本身要不要做防霉处理?不用。铝型材是无机材料,表面还有氧化膜或粉末涂层,霉菌没有养分来源;把助剂加进铝锭或涂层里,成本上去了,解决的却不是真正起霉的那两件。预算应该花在胶条与隔热条上。
问:成品出来以后用除霉剂擦一遍,能不能当预防?不能。擦拭只能清掉已经长出来的霉斑,搭接缝里没有防护的地方过一阵还会再长,反复擦拭还会伤胶条表面、让胶条加速老化。正确顺序是先做预防(胶条在混炼段加、隔热条在造粒段加),再谈出现霉斑之后的清理与返工。两支产品都可以提供小样与 TDS,按贵厂现有胶种与条体工艺做打样比对。
落点四句:密封胶条按胶料总重加 iHeir-GGTK 1%-2%、混炼段加入且温度不高于 200℃,阳离子型不与阴离子助剂同浴;隔热条按成品总重加 iHeir-ECO 0.3%-1.0%,热稳定 240℃、避免超过 320℃,条体挤出温度超窗口的改在造粒段做;组角注胶前确认腔体干燥;成品立放留通风缝,库内相对湿度压在 60% 以下,柜内配干燥棒。