浏览:33
 日期:2026年10月17日
跑步机防霉怎么分别做?跑带是织物芯层、扶手是 PVC 包胶、电机罩是塑料件,三处材质不同,一个配方套下来必然有一处失效,出口到湿热地区就成批起斑。跑带走 iHeir-BJ 纺织防霉剂 含浸压吸 2%-3% o.w.f.,扶手包胶与电机罩走 iHeir-JS117 粉体防霉剂 0.5%-1%。本文说明三处的加料工序、用量与车间温湿度口径。
一、跑步机的霉分三处:跑带织物、扶手包胶、电机罩塑料件
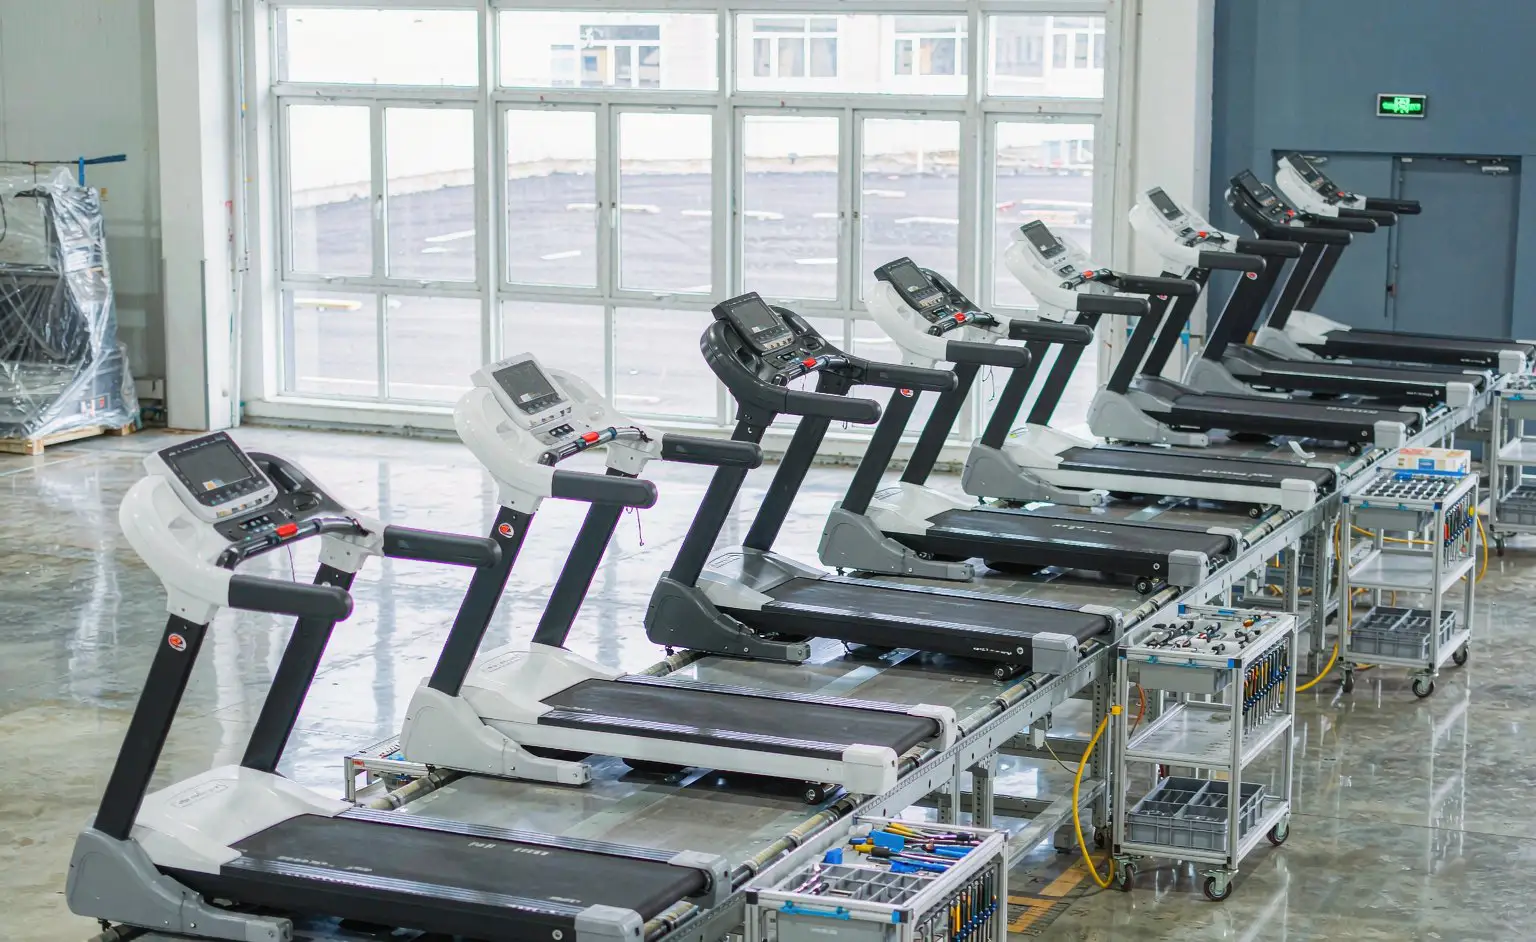
跑步机整机看着是金属机架加塑料外壳,真正会长霉的是三处:跑带是织物芯层加表面涂层,芯层纤维之间有大量空隙,车间湿度一高就吸潮,跑带贴着滚筒长期受压受热,是整机里最闷的一段;扶手外面包了一层 PVC,包胶层在注塑时若没有内添加,手汗和椭圆机房的湿气会先在表面留印;电机罩、端盖这类塑料件本身不发霉,但件与件之间的缝隙、注塑时留下的脱模残留,会在仓储和海运里先出问题。
三处的共同点是「材料里没有防护」,差别在材料本身。织物的助剂要能在纤维上吸附、经得起后面洗涤与摩擦;PVC 与聚烯烃是热塑体系,助剂要能扛住注塑温度并均匀分散;两类的加料工序、计量基数、温度窗口完全不同。同一台整机上,跑带的用量按织物重量算,塑料件按成品件重量算,混着算必然有一处偏。
二、三处的材质与用量对照表
下表把三处的材质、加料工序、用量与注意点列在一起,可以直接当作工艺卡的底稿。
| 部位 | 材质 | 加料工序 | 用量或判据 | 注意点 |
|---|---|---|---|---|
| 跑带 | 织物芯层(涤纶/锦纶基布) | 含浸压吸,浴温 21℃-50℃ | iHeir-BJ 2%-3% o.w.f. | pH 4.5-8.5(理想 6);与 9-13 倍水预混、分批加入;禁与阴离子助剂同浴 |
| 扶手包胶 | PVC 包胶层 | 混料阶段与树脂混匀后挤出或注塑 | iHeir-JS117 0.5%-1%(依成品总重) | 有效成分 >97%;不溶于水、抗流失;与料混匀再成型 |
| 电机罩与端盖 | 聚烯烃 / PVC 塑料件 | 同上,同一支助剂按件重计量 | iHeir-JS117 0.5%-1%(依成品总重) | 件薄、周期短,按批配料、逐批复核用量 |
| 装配与仓储 | 整机 | 装配前确认跑带与塑料件已干透 | 车间相对湿度 60% 以下;成品离墙离地 | 跑带上机前带潮,等于把水封进滚筒之间 |
四行里前三行是三条独立线,第四行是整机装配和仓储。任何一行漏掉,问题都会在客户试用一段时间之后才暴露。
三、跑带:织物芯层走 BJ 含浸压吸 2%-3% o.w.f.
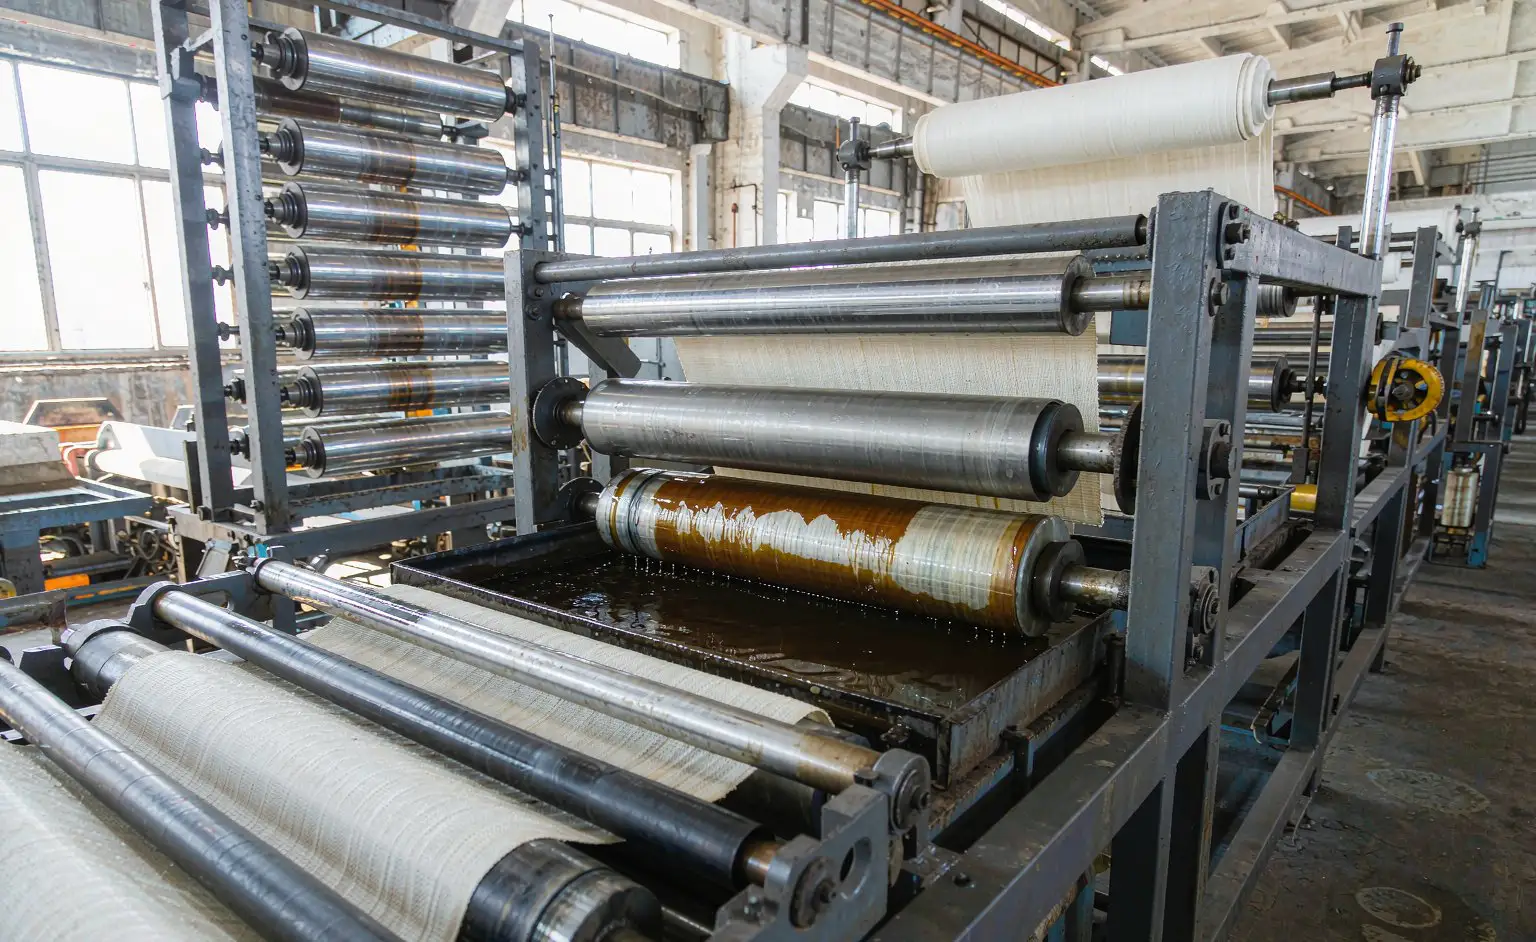
跑带这一道用 iHeir-BJ 纺织防霉剂,含浸压吸的添加量是 2%-3% o.w.f.(对织物重量)。它是无色至淡黄色的透明液体,溶于水,有效物含量 ≥8.0%,浴槽操作温度范围 21℃-50℃、pH 4.5-8.5(理想 6);用量 2% 大致对应一年以上的防霉期,3% 对应两到三年,跑带这种长期受压受潮的件建议按上限取。
操作上有三个细节容易出错。第一,助剂要先与 9-13 倍的水预混,再分批逐步加入浴槽,一次性倒入会让织物吸附不匀;第二,水质要软水,硬水里的钙镁离子会与助剂反应、白白吃掉一部分用量;第三,禁止与阴离子助剂同浴,前后工序的助剂一旦混进同一浴槽,两者会互相抵消。压吸率按 70% 控制,压辊压力要逐班复核。功能口径写清楚:BJ 管的是防霉、抗菌、防螨——防虫是另一条产品线的事,别混着写。
四、扶手与电机罩:包胶件与塑料件走 JS117 0.5%-1%
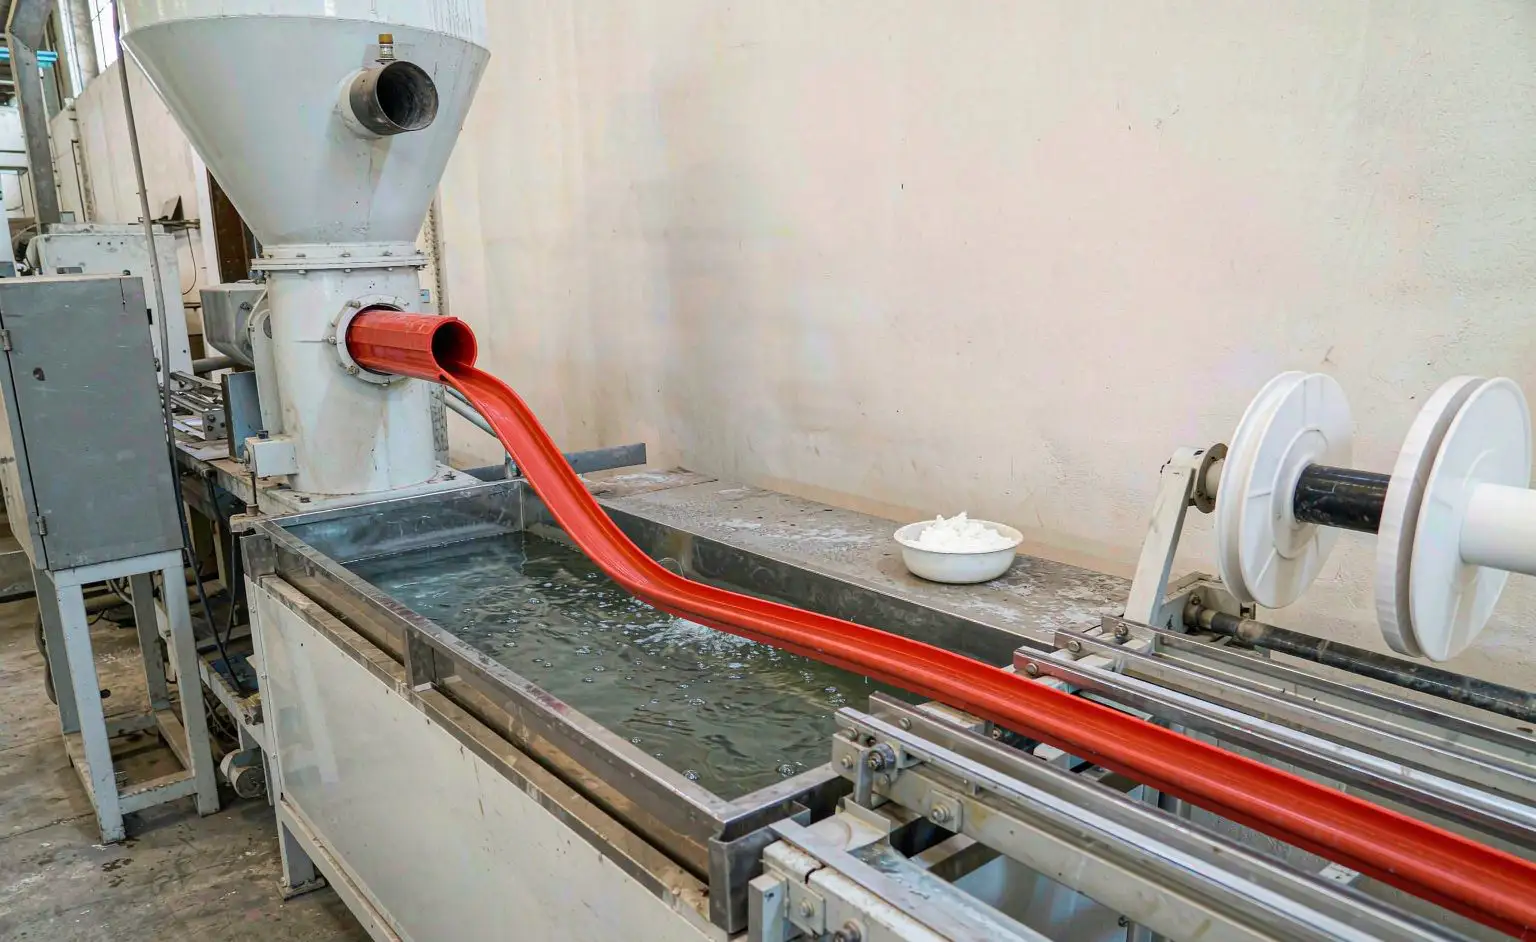
扶手包胶和电机罩这一道用 iHeir-JS117 粉体防霉剂,建议添加量 0.5%-1%,基数是最终产品的总重量,不是树脂的重量。它是白色至淡黄色的粉末,有效成分 >97%、比重 1.21、堆积密度 380 kg/m³、平均粒径 110 微米(D50),适用 PVC、PU、硅胶树脂、聚烯烃等体系;不溶于水,因此没有水溶性析出问题,洗擦和出汗之后抗流失性比水溶型助剂好。
加料位置放在混料阶段:把粉体与树脂、助剂一起混匀,再进入挤出或注塑。粉体容易扬尘,投料口建议加装集尘,操作人员按资料库要求佩戴口罩与手套。用量上有两点:0.5% 用于一般周期,1% 用于长期出口、货架期长的批次;件薄、成型周期短的产品尤其要按批配料、逐批记录用量,别靠现场估。安全性方面,急性经口 LD50(鸡)4480 mg/kg,属低毒级,车间按常规防护操作即可。
五、工序顺序与温度:织物整理与塑料成型分开安排
两条线的工序顺序不一样。跑带是先做织物整理、再做表面涂层与压纹,助剂在含浸段进去,后面的涂层温度要按织物能承受的窗口取,温度过高会让已经吸附上去的助剂迁移;扶手与塑料件是先在混料段加入助剂、再成型,助剂在熔体里分散,成型温度按各料号的常规工艺走即可,但要避开长时间高温滞留。
两条线在装配段会合。装配前必须确认跑带已经干透、塑料件也已经冷却定型——跑带带着潮气上机,滚筒之间就成了密闭的湿热空间,前面做得再足也白费;塑料件没冷却就装进密封外壳,内部会结露。车间这一段按相对湿度 60% 以下管,成品整机在仓库离墙离地码放。
六、常见问题:能不能三处用同一种、跑带能不能只在表面喷一层
问:三处能不能都用同一种助剂,省得备两支?不建议。织物靠的是含浸压吸、助剂要能在纤维上吸附并成膜,塑料件靠的是内添加、助剂要能扛住成型温度,两者的作用机理和计量基数都不同。用一支硬套,要么织物吸附不牢、洗一次就掉,要么塑料件在成型温度下损失一半,最后两头都不达标;分类使用是省成本,不是多花成本。
问:跑带能不能只在表面喷一层处理液,省掉含浸段?不能。喷层停在表面,跑带贴着滚筒长期受压受热、还会被反复擦拭,表面那层最先磨掉;含浸是把防护做进纤维之间,磨损到哪一层里面都还有。两支产品都可以提供小样、TDS 与检测支持,按贵厂现有料号做打样比对更稳妥。
落点四句:跑带织物按 o.w.f. 含浸压吸 iHeir-BJ 2%-3%,浴温 21℃-50℃、pH 4.5-8.5、与 9-13 倍水预混、禁阴离子助剂同浴;扶手包胶与电机罩塑料件按成品总重加 iHeir-JS117 0.5%-1%,混料阶段混匀后成型;车间相对湿度压在 60% 以下,跑带与塑料件干透冷却再装配;成品整机离墙离地码放、先进先出。