浏览:22
 日期:2026年11月19日
液压油缸防霉要从哪儿下手?金属本体不长霉,霉长在木箱垫木、纸板衬垫和缸筒里没吹干的水上。做法是缸筒涂防锈膜前先烘干,垫木按 1:40 浸 iHeir-M5 浸泡型竹木防霉剂(增重 15%-20%),箱内配 iHeir-D 气相防霉纸(每张 0.1-0.2 克)。本文给出烘干判据、浸泡配比与装箱口径。
一、液压油缸的霉从哪来:残水、垫木、箱内湿气
先分清一件事:钢、镀铬层、铸铁端盖都不是霉菌的养分,它吃的是有机物和水。油缸出问题,问题在包装链上。
第一处是缸筒里的残水。缸筒清洗后如果只吹表面,内壁珩磨纹里还挂着水膜,涂防锈膜时把水封在膜下;膜看着完整,水在里面慢慢渗出,两三个月后拆箱,内壁出现环状锈点和灰白霉斑。
第二处是垫木与托盘。箱底方木与托盘料含水率常在 18%-25%,进库后不干;海运舱温一升,木料里的水往外跑,正好扑在缸筒表面。
第三处是箱内空气。木箱加防潮纸就是一个密闭空间,纸板、泡沫、标签纸都成了吸湿层,温度一降就凝在钢面上。
二、缸筒内壁:涂防锈膜前必须烘到无水汽
这一段不靠助剂,靠温度和时间。工艺顺序是清洗、吹干、烘干、冷却到接近室温、涂膜。
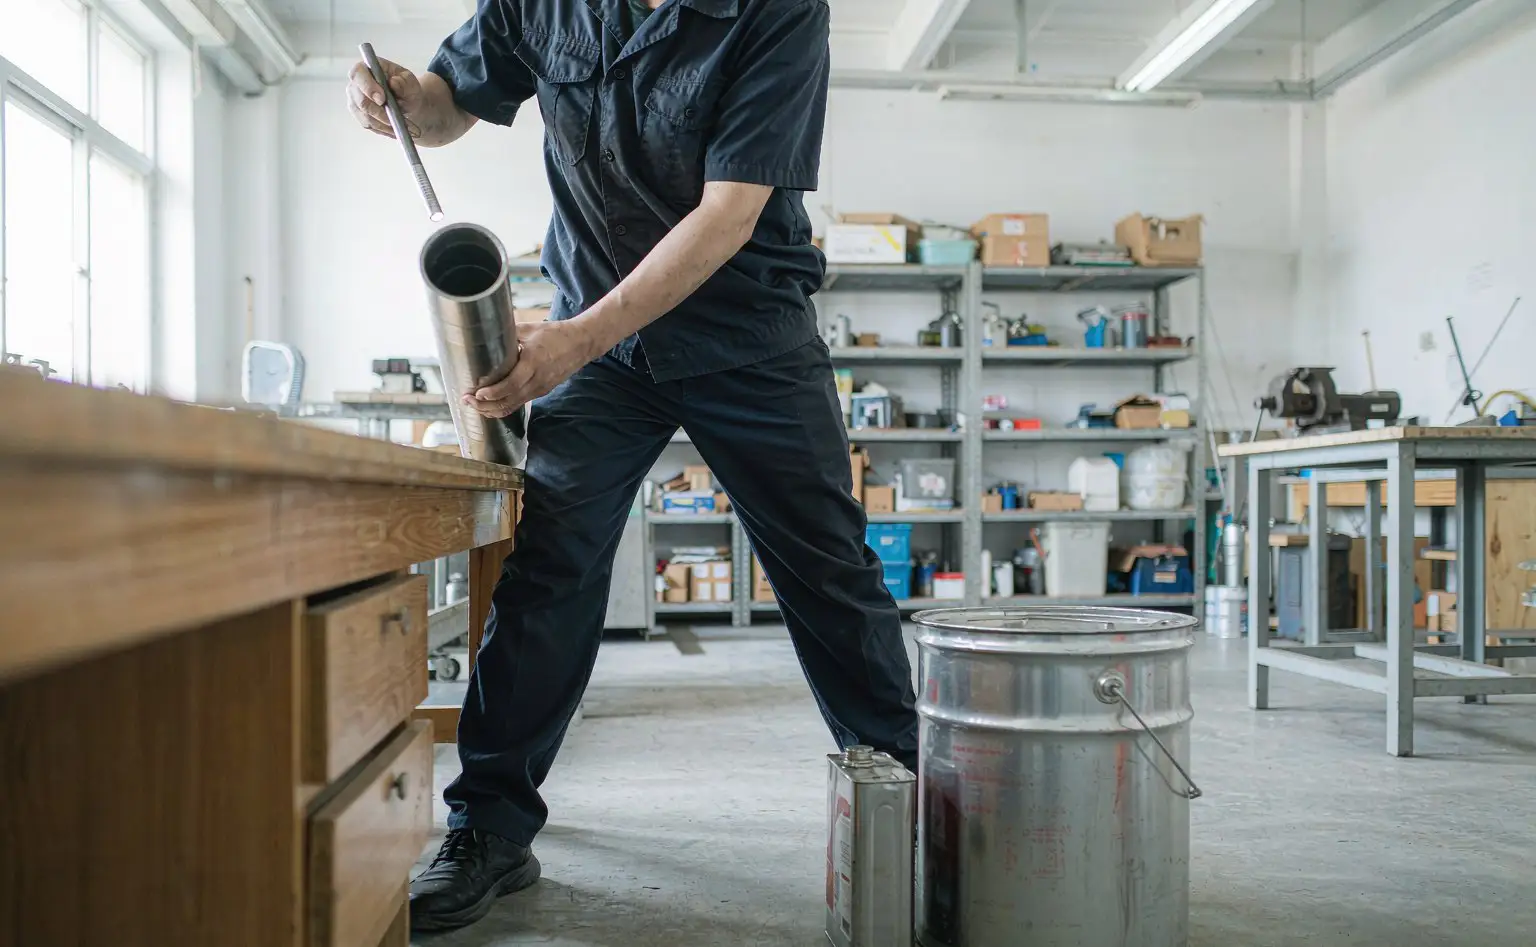
吹干先吹内壁。清洗后先用压缩空气从一端吹到另一端,枪嘴沿内壁螺旋走,把珩磨纹里的水推出来;吹出的气要经过油水分离,带水的气吹了等于没吹。
烘干温度与时间按壁厚定。壁厚 10 毫米以内的缸筒,烘道 60-80℃、保温 40-60 分钟通常够;厚壁件延长时间,别靠提温抢时间,过热会让内壁防锈底膜提前固化、涂膜附着力下降。
出炉别马上涂。缸筒温度高于室温时涂膜,溶剂挥发快、膜面起橘皮;冷到接近室温再涂,膜才均匀。
判据写进工序卡。“内壁无水汽、无挂水、无锈点”三句可以目视;有内窥镜的厂每批抽 3-5 支,照片留档。
三、杆端与试验台:残油吹净,别急着装箱
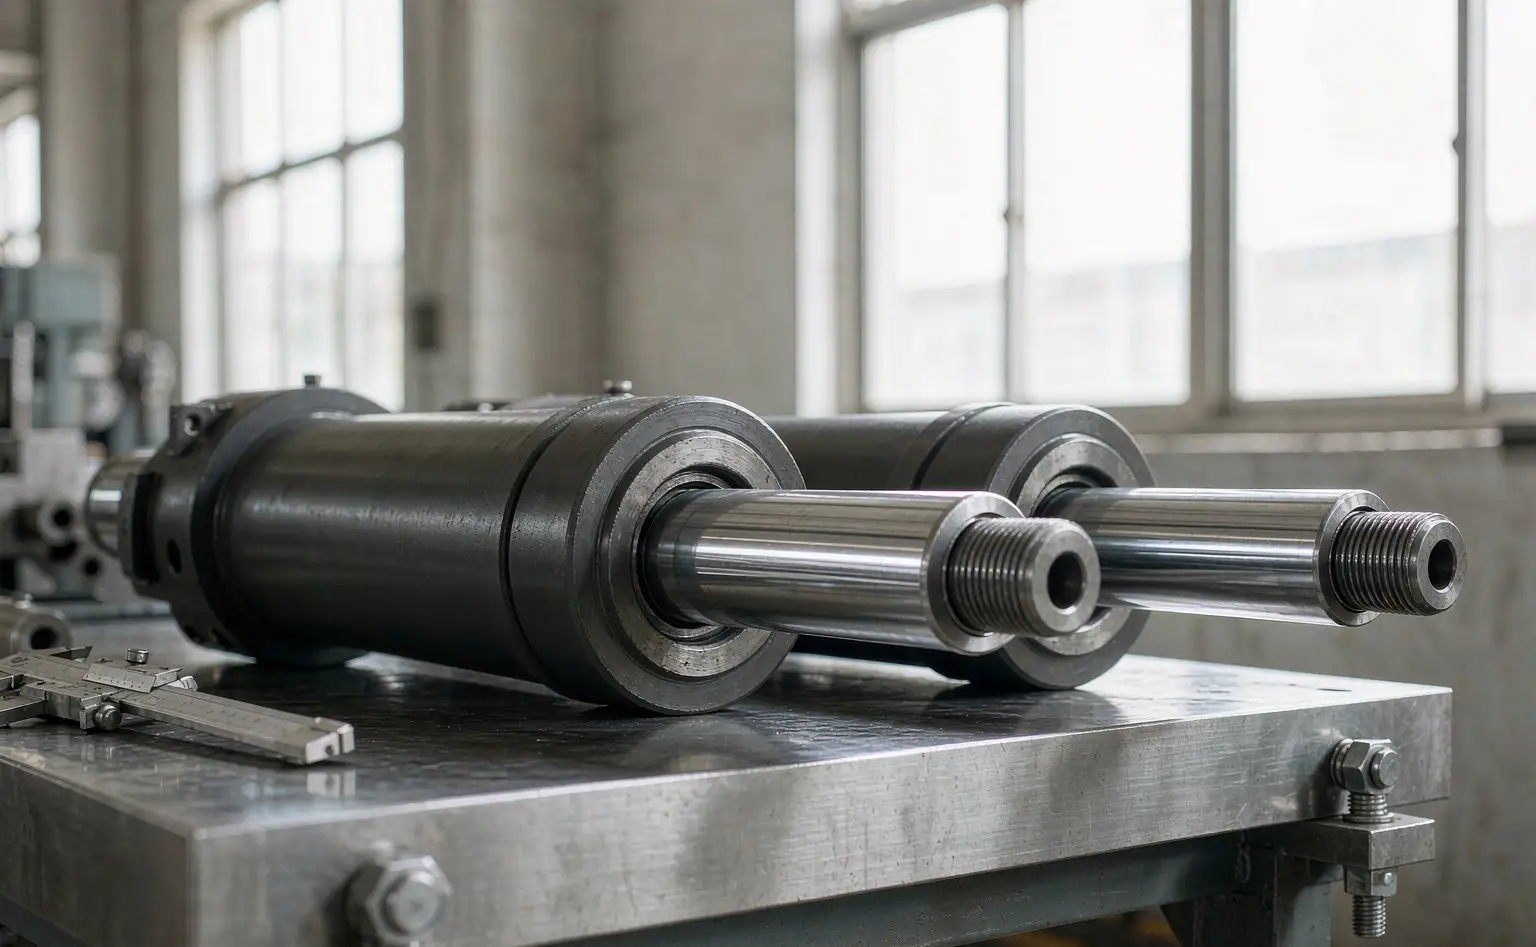
杆端螺纹与卡键槽是裸面。活塞杆镀铬层不怕潮,端头车出来的螺纹与卡键槽没有镀层,最先起锈;装配前用防锈油薄薄带一层,油膜要匀、不积在螺纹根部。
试验台打压后必吹。打压结束缸内与管路存着试验油,拆管时顺着端头流到螺纹上,混着空气中的水,两天就见锈。用干净气源吹净端头再上堵头。
封口件本身要干。塑料堵头、纸胶带、缠绕膜都吸水,潮气会带到螺纹上;堵头单独密封存放,用多少取多少。
入库前留平衡时间。刚下试验台的缸体还有余温,直接进木箱会凝露;在装配区放 4 小时以上再装箱。
四、垫木与托盘:1:40 浸泡,增重 15%-20%
木料这段要用助剂,且是浸泡而非表面喷:霉在纤维里,喷一遍只盖表面,锯切面第二天就返。
配比照产品页走。iHeir-M5 按 1 份剂配 40 份水配浸泡液,例如 5 公斤剂配 200 公斤水;池子按当天用量配,配好的液体当天用完。
浸 5-10 分钟,看增重不看表。方木完全没入液面以下,浸到增重 15%-20% 取出滴干;增重不到 15% 说明浸的时间不够或木料太干吸不进去,接着浸,不要靠加浓度补。
滴干再码。取出架空滴干,表面不挂液再进下一道;湿料直接码垛,堆心几天就发黑。
M5 是酸性,别直接贴钢件。产品页写明不能与金属接触,所以垫木与缸筒之间要垫一层中性纸板或 PE 膜;木料处理后风干透彻再上箱,避免残液渗出接触镀铬面。
| 环节 | 位置 | 产品与用量 | 施加方式 | 控制点 |
|---|---|---|---|---|
| 清洗后 | 缸筒内壁 | 不用助剂 | 压缩空气吹+烘道 | 内壁无水汽、无挂水 |
| 涂膜前 | 缸筒内壁 | 防锈膜按工艺 | 涂覆或喷涂 | 冷却到接近室温再涂 |
| 打压后 | 杆端螺纹、卡键槽 | 防锈油薄层 | 刷涂或浸蘸 | 油膜匀、不积在根部 |
| 垫木处理 | 方木、托盘料 | iHeir-M5 1:40 | 整根浸泡 5-10 分钟 | 增重 15%-20%、滴干再码 |
| 装箱 | 箱内空间 | iHeir-D 0.1-0.2 克/张 | 防霉纸铺在箱壁与件之间 | 纸不直接贴镀铬面 |
一条边界。M5 管木料里的菌,烘干管钢面上的水,气相纸管箱内的空气。三件事各管一段,木料处理好也救不了膜下带水的缸筒。
五、木箱配纸与整柜:气相纸怎么放、柜内怎么控
纸按张算,不按面积估。iHeir-D 每张防霉纸含有效成分 0.1-0.2 克,木箱按件数配:一支缸筒配 1-2 张,铺在箱壁与缸体之间,箱盖内侧再放一张。
纸不贴加工面。产品页写明潮湿条件下对质量较差的金属件有腐蚀风险,所以纸与镀铬面、螺纹之间垫一层中性纸板;首次使用先做相容性试验:取正常用量 3 倍,喷少量水、隔纸、密闭放几天,看有无变色与腐蚀。
木箱本身先干。箱板含水率按 20% 以下控制,超标的烘干再用;箱内衬一层防潮膜,膜口留小孔,别封成完全密闭,否则箱内湿气排不出。
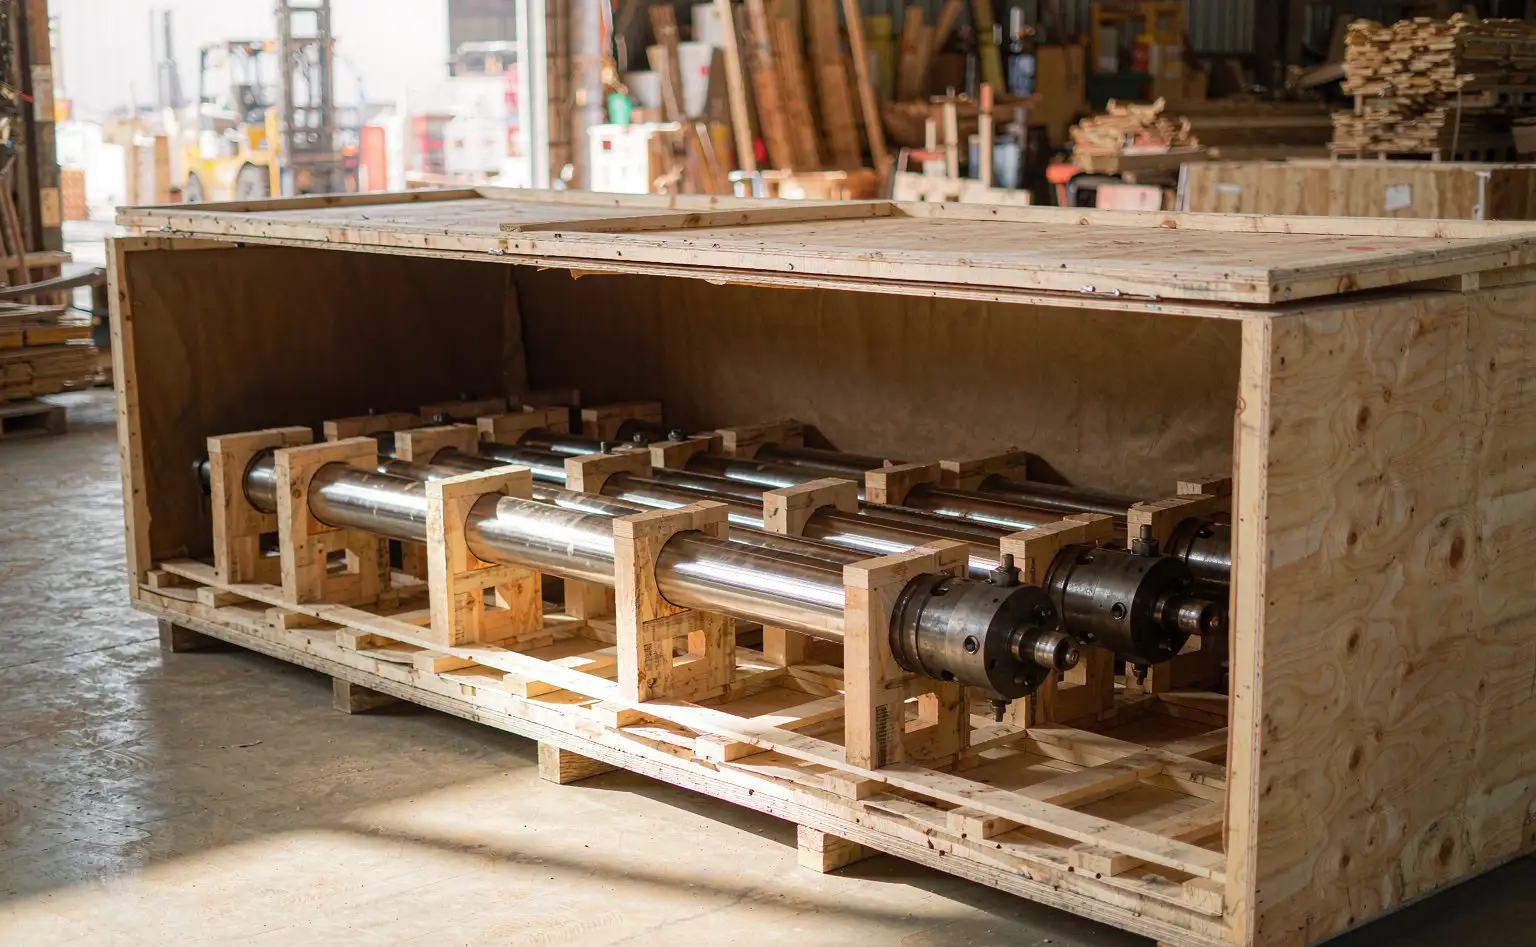
整柜再加一层。装柜前测柜板含水率,柜底垫纸板、柜门内侧挂干燥棒;海运三四十天,柜壁凝露沉到垛底,最下一层木箱加垫板。
到货先看三处。开箱先看内壁有无锈点、垫木有无霉斑、纸是否发软吸潮;三处一起看,才知道是烘干没做到还是装箱后受潮。同类金属件的包装做法可对照轴承的防锈油与干燥棒与五金工具的包装环节。
六、常见问题
问:缸筒内壁刷一层防霉剂不是更省事?
不建议。钢面本身不长霉,刷上去的液体反而成了新的水源与有机残留;内壁要解决的是水,不是菌。
问:垫木浸泡能不能改成喷淋?
不能替代。喷淋只润湿表层,锯切面与内部纤维没吃到剂,海运一个月就从切面返霉;浸泡看增重才算真吃进去。
问:M5 是酸性,会不会腐蚀缸筒?
产品页写明不能与金属接触,所以处理后必须风干透彻,并且垫木与工件之间垫中性纸板或 PE 膜;做到这两点,残液接触不到镀铬面。
问:气相纸放多少张才够?
按件数与空间定,一支缸筒 1-2 张是常用量,箱大、垫木多的取上限;纸要铺开别揉成团,堆在一角只护住那一角。
缸筒清洗后吹干、60-80℃ 烘干再冷却涂膜,端头打压后吹净封口;垫木按 1:40 用 iHeir-M5 浸泡 5-10 分钟、增重 15%-20%、滴干风干后上箱,与钢件之间垫中性纸板;木箱内按件配 iHeir-D 气相纸 0.1-0.2 克/张,先做相容性试验;箱板含水率控在 20% 以下,整柜加垫板与干燥棒。防霉与防锈性能可分别按 GB/T 1741、GB/T 18261 与 ASTM G21 送检,起订量与交期见 iHeir-M5 产品页。