浏览:78
 日期:2026年09月30日
纸浆模塑防霉怎么定投加点?纸托与蛋托的霉多从叠压面与边缘先起,一批货被判降级,连着交期一起赔进去。浆内混合段按 iHeir-BCA 干粉防霉粉 0.5%-0.75%(对干粉总质量)投加,体系 pH 5.0-10.0 内稳定耐碱;表面涂布段按 iHeir-TQ 涂料防霉剂 2%-3%(对涂布体系总重)在调漆段配制。本文讲清两段的工序位置、用量梯度与烘干后堆码的落点,给出参考参数。
一、纸浆模塑的霉从哪来:先分清浆内还是涂布
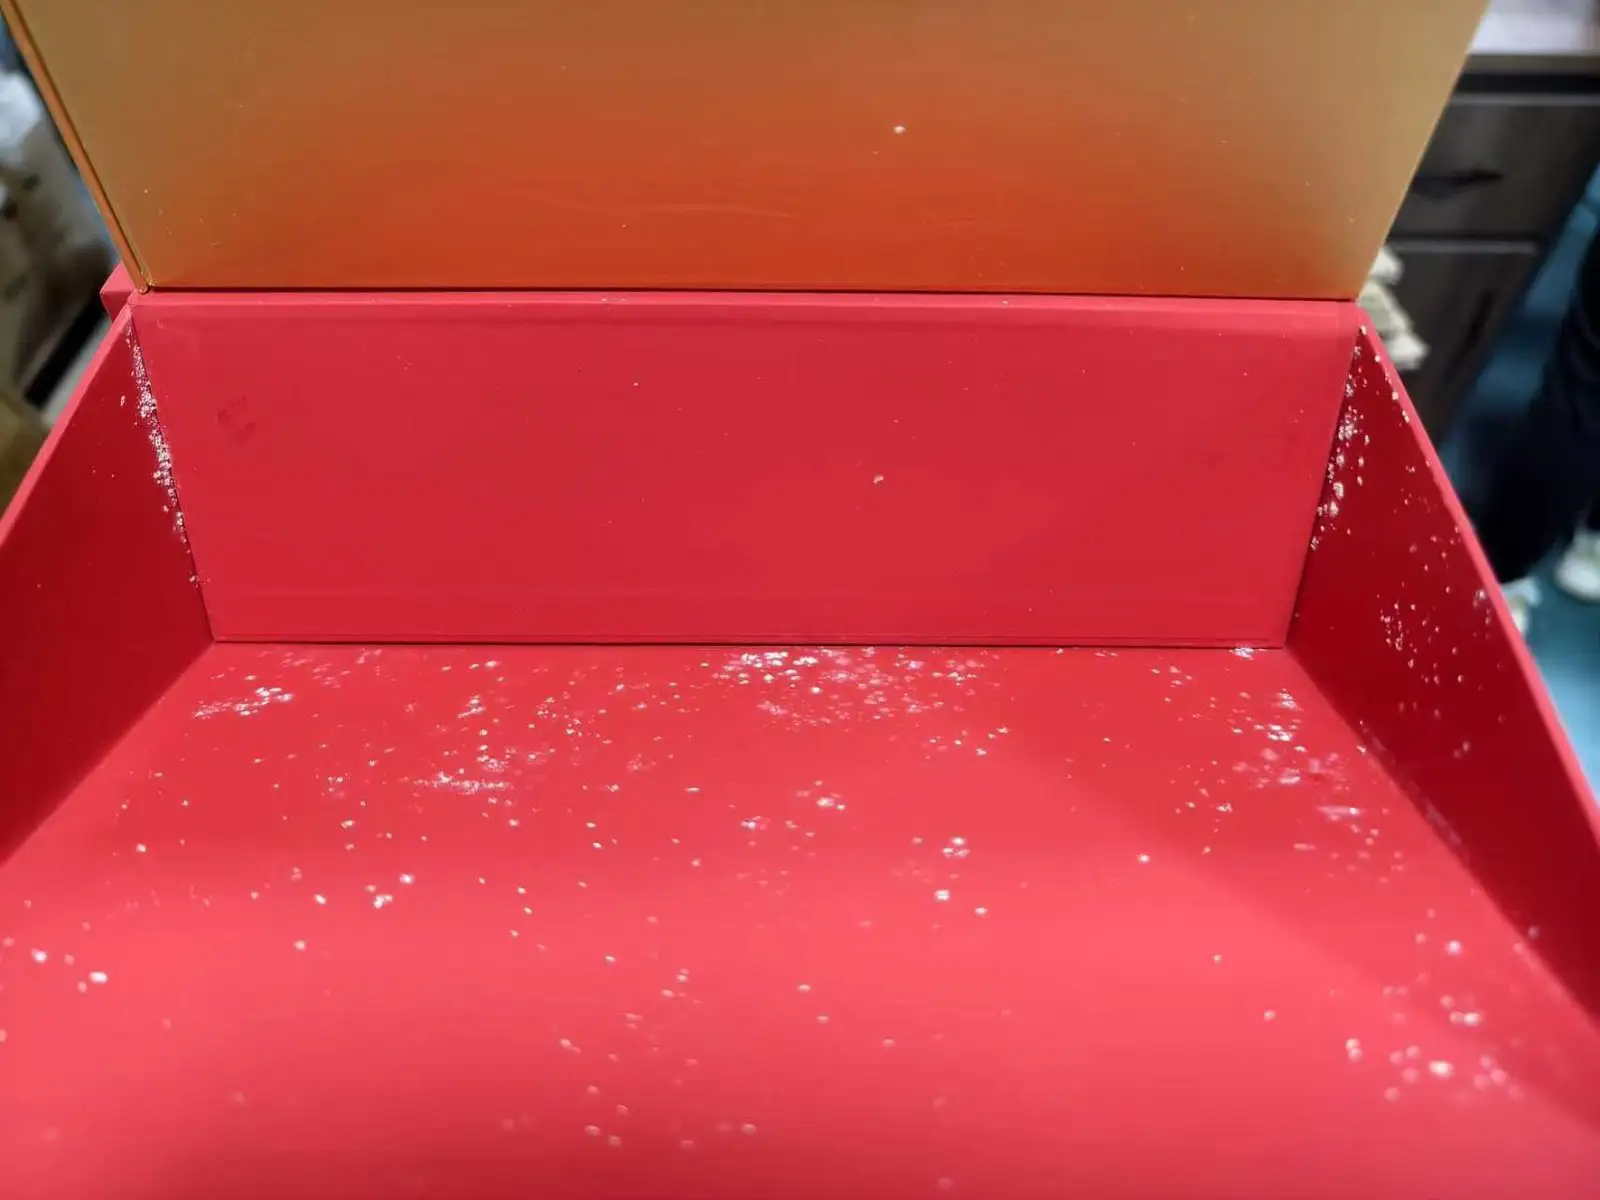
纸托、蛋托、工业包装内衬都属纸浆模塑件,成型靠纸浆在模具上吸附脱水,纤维之间孔隙多、吸湿快。成型的件要经过烘干,表面往往再做一道涂布或施胶来提高挺度与防水性;霉点出现的位置,正好对应这两条工艺线:要么从浆料里带进来,要么从表面涂层或堆码环境带进来。
判断方法很简单。霉点沿件体内部与叠压面成片分布、撕开断面也有,多属浆内没有防护能力;霉点只在表面涂层上、擦一下能掉,多属涂层段与仓储端的问题。两种情况对策不同:前者要在浆内混合段把防霉粉投进去,后者要在涂布液配制段把防霉剂加到位。两件事混成一件事,就会出现「加了还没防住」。
二、施胶段与涂布段的投加点对照表
下表把工序段、处理对象、产品、用量口径与注意点列在一起,可直接当作工艺卡底稿,按现有产线逐项核对。
| 工序段 | 处理对象 | 推荐产品 | 用量口径 | 注意点 |
|---|---|---|---|---|
| 浆内混合段(施胶/配浆) | 纸浆、回用纤维、填料 | iHeir-BCA 涂料防霉粉 | 0.5%-0.75%(对干粉总质量) | 体系 pH 5.0-10.0 内稳定耐碱;粉体粒度 4-30μm,需充分分散 |
| 表面涂布段(调漆/涂布液配制) | 涂布液、表面施胶液 | iHeir-TQ 涂料防霉剂 | 2%-3%(对涂布体系总重) | 活性成分 45%,pH 6-7;在调漆阶段加入,此时流动性好、分散均匀 |
| 烘干段 | 成型件 | 工艺控制(不投助剂) | 按线温曲线设定 | 烘干只杀死当时的菌,不等于防霉;含水率未回到标准就堆码是事故来源 |
| 成品仓 | 叠压堆码件 | 环境控湿(不投助剂) | 库房相对湿度 60% 以下 | 离墙离地、按垛码高度留通风道,先进先出 |
| 出口装箱 | 整柜件 | 柜内控湿(不投助剂) | 按柜型与航程配置 | 纸浆模塑件吸潮快,柜内控湿不做等于把风险交给海运 |
| 留样验证 | 成品与随批样 | 按合同项目送检 | 按批次留样 | 28℃、湿度 85% 放置 7 天看边缘与叠压面,这两处最先出霉点 |
六行看清一件事:浆内段决定纤维里有没有防护能力,涂布段决定表面这道屏障牢不牢,烘干与堆码决定前两道能不能撑到交付。
三、浆内段:BCA 在混合段怎么投、pH 怎么守
浆内是整条线里唯一能把防护做进纤维的机会。iHeir-BCA 涂料防霉粉 按 0.5%-0.75%(对干粉总质量)在混合段投入,它在 pH 5.0-10.0 的范围内稳定耐碱——纸浆体系本身偏碱,所以要选粉体而不是液体防霉剂。粉体含量 >97%,粒度 4-30μm,25kg 纸板桶包装,保质 12 个月。
投加前先确认三件事。其一,计量按干粉总质量折算,别按浆池体积估,回用纤维比例一变,估算就会漂。其二,粉体要有足够分散时间与搅拌强度,纸浆浓度高时更要保证分散均匀,成团会使那一处起霉。其三,把投加量、pH 与搅拌时间写进工艺卡并随批记录。取上限还是下限看用途与堆存周期:内衬件取下限,长期库存或出口件取上限。
四、涂布段:TQ 的用量与工序位置
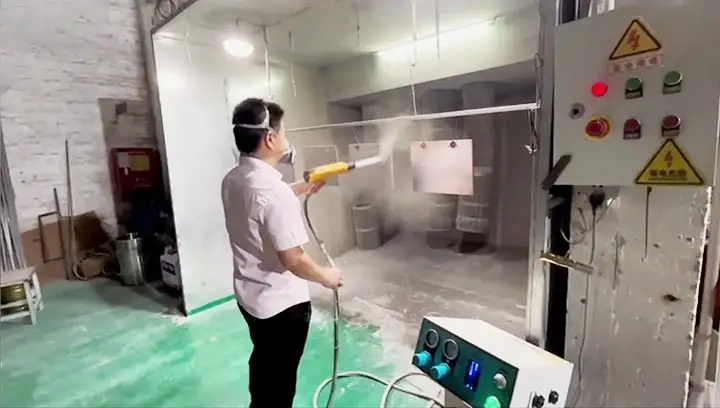
表面涂布或表面施胶是第二道落点。iHeir-TQ 涂料防霉剂 按 2%-3%(对涂布体系总重)加入,安排在调漆或涂布液配制阶段,此时体系流动性好、助剂分散最均匀;它活性成分 45%,工作液 pH 在 6-7 之间。加得太晚、涂布前才倒进去,容易出现局部浓度不均,涂层上就会留下斑块状霉点。
工序顺序也要写清:防霉剂加在调漆段,后面再按原有顺序做增稠、消泡与调 pH。若涂布体系里有阴离子型助剂,先做小样确认相容性与涂层外观再放量。用量取上限还是下限看两件事:涂层厚度与件的堆存周期。薄涂层取下限,厚涂层或长周期出口件取上限。上机前取小样做涂层外观与长霉对照,两项都过再放量。
五、烘干与堆码:两个最容易忽略的落点
第一落点是烘干。很多工厂把「高温烘干」当成防霉手段,这是误解:100℃ 以上只能杀死当时的菌,件一旦回潮,环境里的孢子照样落上去;防霉必须在浆内或涂布段先做进去,烘干只负责把含水率降下来。下线件的含水率没回到标准就叠压打包,水分被封在层与层之间,是纸托、蛋托返霉最常见的原因。
第二落点是堆码与出口。纸浆模塑件吸潮快,成品仓要控湿、离墙离地、按垛码高度留通风道,按批次先进先出;出口整柜的要在柜内做控湿,不能只靠外包装塑封。要提醒的是验收口径:新样长霉合格不等于堆存后合格,抽检样品要做处理后存放一段时间的复测,边缘与叠压面这两处最先出问题。
六、常见问题
问:浆内只加防霉粉,表面不做涂布行不行?看件的用途。纯内衬件、堆存周期短的可以只做浆内;表面要上色、要防水或要长期库存的,建议涂布段一起做。两道各管一段,浆内管纤维,涂布管表面,不能互相替代。
问:BCA 和 TQ 能不能同槽投加?不建议。BCA 是干粉体系投加、TQ 是涂布液配制,两段的载体与投加点不同,分开做才能各管一段。真要同一条线连续生产,就按浆内—涂布的顺序分开加了再走下一道,别图省事倒进一个槽。
问:防霉做进去,出口整柜还需要控湿吗?需要。助剂给的是抗霉能力,柜内湿度决定这份能力会不会被透支,控湿与装箱前含水率复核的成本远低于整柜退货。相关判级与仓储口径见纸箱纸卡发霉怎么判级与瓦楞纸箱与彩盒发霉。
纸浆模塑防霉的落点就两处:浆内混合段用 iHeir-BCA 按 0.5%-0.75%(对干粉总质量)投加、守住 pH 5.0-10.0,表面涂布段用 iHeir-TQ 按 2%-3%(对涂布体系总重)在调漆段配制,烘干与堆码负责把含水率与湿度管住。两支产品均可提供小样、TDS 与起订量说明,欢迎联系我们按产线做一轮上机验证。