浏览:14
 日期:2026年10月29日
智能门锁防霉怎么办?先分清部位:锌合金压铸的外壳本身不长霉,霉点几乎都出在硅胶按键、塑料面板与内衬支架的拼缝,以及按键下方的双面胶与泡棉。塑料件按制品总重加 iHeir-IPI001 无机锌离子抗菌剂 0.8%-1.0%,硅胶按键在炼胶段加 iHeir-GGTK 硅胶抗菌剂 1%-2%。本文给出两段的加入工序、二次硫化的影响和整机湿热验收口径。
一、霉点在硅胶按键与塑料件拼缝
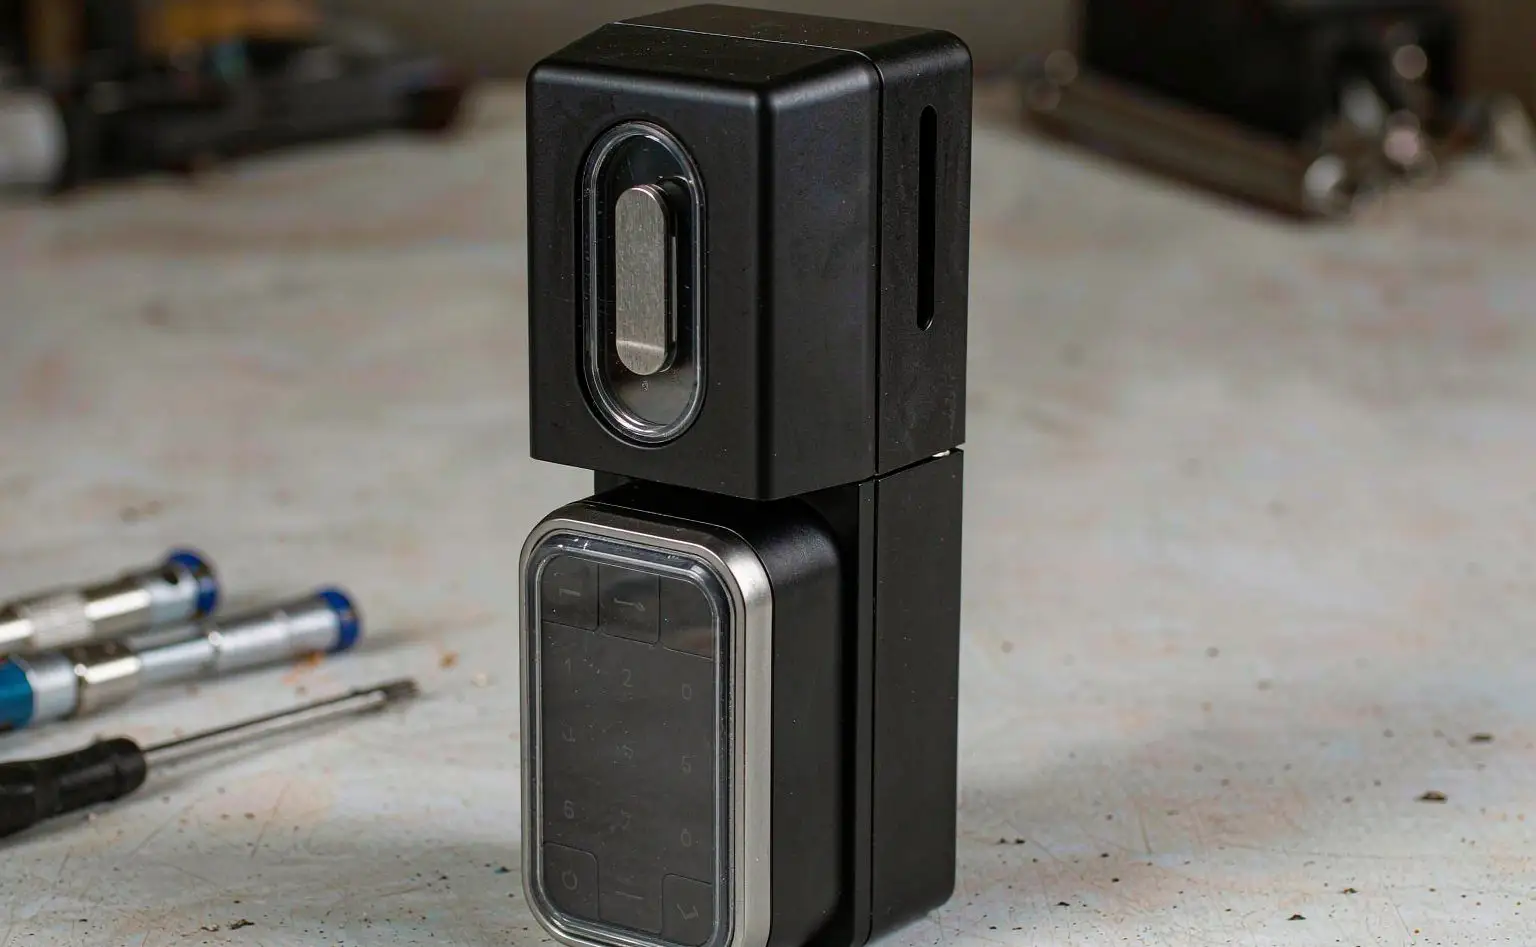
智能门锁是多种材料拼起来的:锌合金压铸外壳、PC 或 ABS 面板、硅胶按键、内部支架与泡棉。金属件表面致密、不含碳源,霉菌落上去也长不住;真正出问题的是硅胶按键和塑料面板。
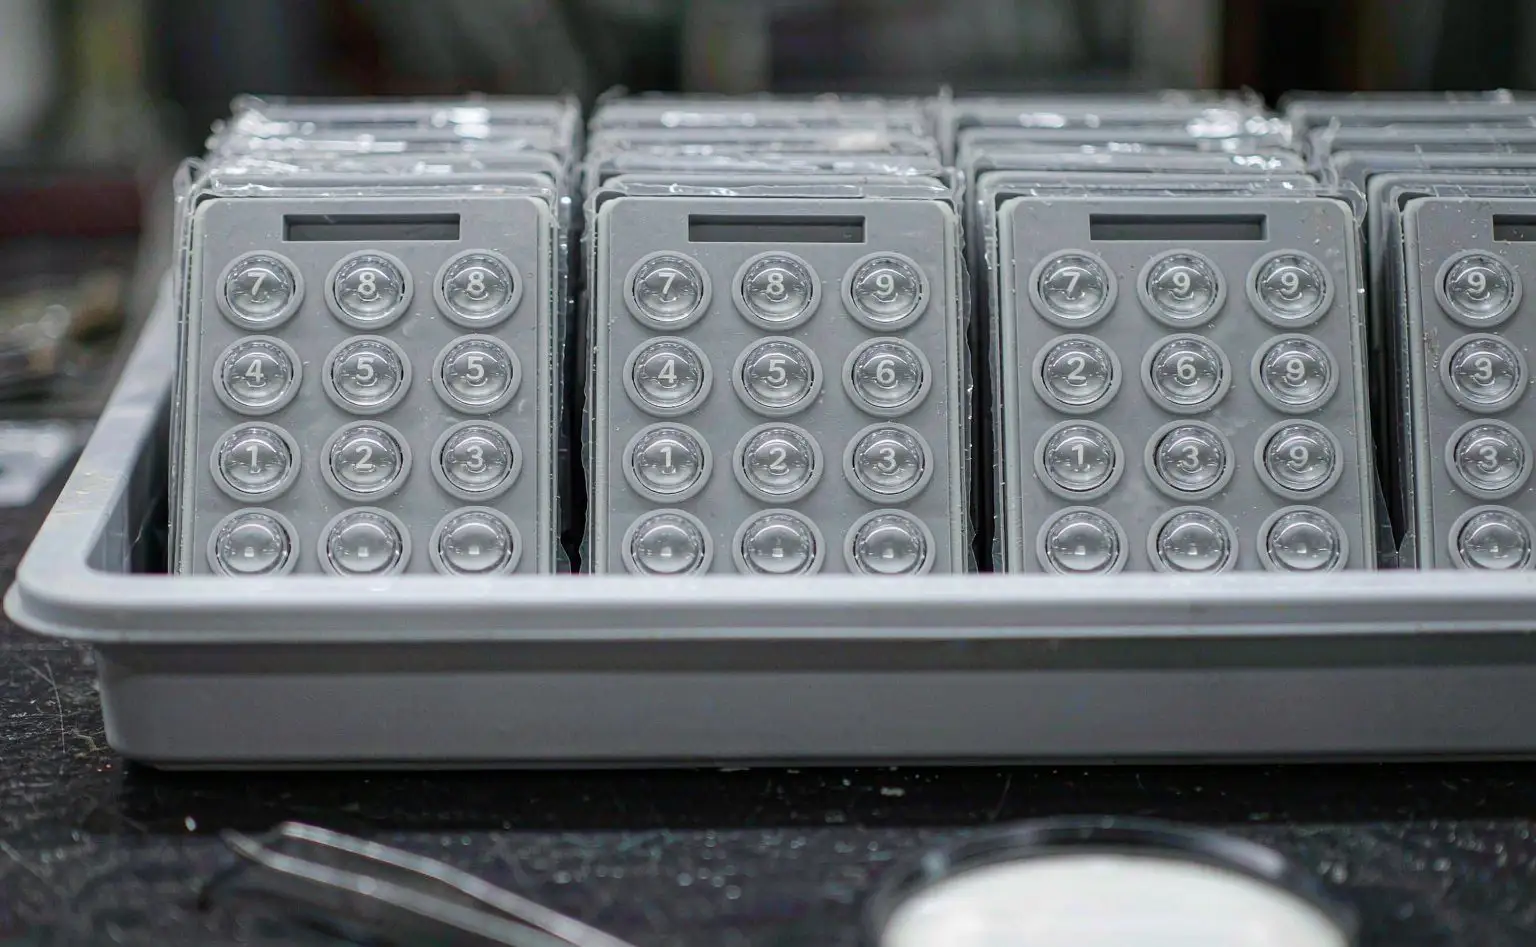
硅胶按键的问题在配方:混炼胶里有白炭黑、硅油、硫化剂,表面又软又亲水,手指留下的汗渍、油脂就是营养;按键与面板的缝隙积灰积水,湿热箱放两周,边缘先起白点。按键每天要摸,一旦发霉,客户不接受擦拭处理。
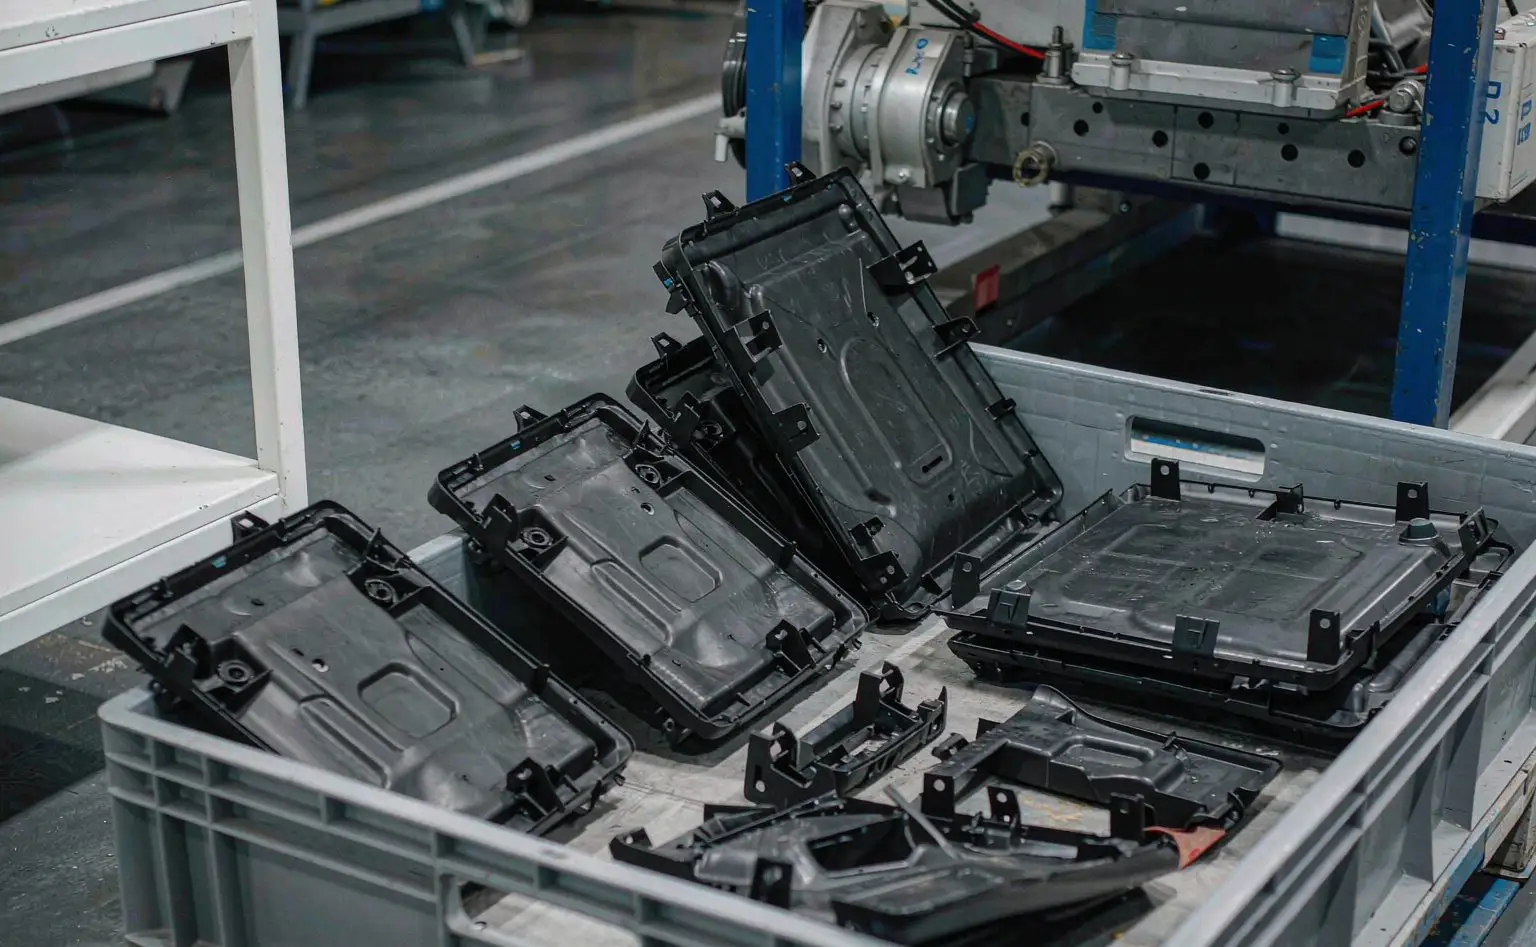
塑料面板的问题在拼缝与卡扣位。面板与金属壳贴合的位置、卡扣的凹槽、指纹头的围边,都是凝露积水的地方;注塑件的水口料掺比高时,内部微孔还会把湿气留住。
第二处是装配与成品仓:按键用双面胶粘面板,胶层没干透就装壳,水被封在按键下面;整机装盒不透气,海运凝露从按键边缘渗进去,开箱一圈白,只能拆解返工。
二、塑料件与硅胶按键分开加
下表把面板、按键、装配与包装四段并列。塑料件按制品总重算百分比,硅胶按胶料总重算,加的地方一个是注塑前的混料段,一个是炼胶段,两套工艺不能互相套用。
| 部位 | 材料 | 产品与用量 | 加入工序 | 控制点 |
|---|---|---|---|---|
| 面板与内衬支架 | PC/ABS 粒料 | iHeir-IPI001 0.8%-1.0%(制品总重) | 混料段,与粒料同混 | 分散均匀,浅色件留色板 |
| 硅胶按键 | 硅胶混炼胶 | iHeir-GGTK 1%-2%(胶料总重) | 炼胶段,充分搅匀 | 加入温度不高于 200℃ |
| 锌合金外壳 | 压铸锌合金 | 不加助剂,靠表面处理 | — | 喷涂前除油除蜡 |
| 装配与包装 | 双面胶、泡棉、彩盒 | 不另加助剂,靠控湿 | 装配、装盒、装柜 | 胶层干透、盒内不闷 |
两条边界。第一,金属件不需要加:锌合金压铸件不含可被微生物利用的组分,加抗菌剂没有意义,钱花在塑料件与按键上更值。第二,按键喷涂不算处理:喷在表面的助剂只停在皮层,按键一按就磨掉,防霉层不连续,边缘先起霉。
三、塑料外壳件:无机锌离子抗菌剂在混料段
面板与内衬支架用 iHeir-IPI001 无机锌离子抗菌剂,用量 0.8%-1.0%(按制品总重)。它是白色粉末,白度大于 90,活性成分(锌离子及活性载体)不低于 99%,D90 小于 3μm,堆积密度 1.8-2.4 g/cm³,10kg 包装,常温避光密闭贮存。
加入位置在混料段:与粒料、色母一起进高速混合机,混 5-8 分钟后上注塑机;也可以先做抗菌母粒再按比例掺入。它靠控制金属离子释放速度,注塑的热历程不容易让浅色面板变色;黑色面板不明显,白色与灰色面板才是关键。
三个要点。一是耐 UV:面板有一面朝走廊或入户门,靠窗会晒到太阳,无机锌离子体系比有机抗菌剂稳,长期光照不容易分解。二是分散:D90 小于 3μm、比表面积大,容易抱团,先与少量粒料预混。三是用量:0.8% 是起点,出口湿热地区按 1.0% 排。
还有一条容易忽略:指纹头围边的塑料件要与面板用同一套料,面板做了抗菌、围边用未处理的料,围边就是最薄弱一环。
四、硅胶按键:炼胶段加,不高于 200℃
硅胶按键这一段用 iHeir-GGTK 硅胶抗菌剂,用量 1%-2%(按胶料总重)。它是无色至淡黄色液体,有效成分不低于 20%,25kg/桶,保质 1 年。用法很直接:按 1%-2% 直接加入胶料,充分搅拌均匀,加入时温度建议不高于 200℃。
工序位置在炼胶段,也就是混炼胶上开炼机或密炼机时与硫化剂、色母一起分散。不要在成型后补——按键成型后表面已交联,助剂进不去。二次硫化常在 200℃ 上下,加料放在二次硫化之前,按不高于 200℃ 控制。
三个操作要点。一是搅匀:液体助剂靠机械剪切分散,开炼机上多打几个薄通、三角包,比延长混炼时间有效。二是配伍:GGTK 是阳离子型,与阴离子脱模剂、抗静电剂同用会相互抵消,换助剂前先做小样。三是外观:按键多为黑或灰色,色差风险低;白色与透明按键改用专用硅胶抗菌膏更稳。
用量按使用环境定:室内门锁 1% 够;出口湿热地区、或带户外防水结构的型号按 2% 排。低于 1% 时按键表面的有效浓度撑不住两三年使用周期。
五、装配、成品仓与出口
装配段抓三件事:胶层要干透,胶没干就装壳,水被封在按键下方,这是边缘发霉最常见的原因;车间湿度按 60% 以下控制;缝隙装配后吹一遍干燥空气,把残水吹出来。
成品仓与出口:整机装彩盒,盒内配吸湿材料,盒口封严但不要真空压死;纸箱不贴地不贴墙,库房湿度 60% 以下。海运柜内凝露的逻辑与集装箱海运凝露一致,柜顶的水顺壁下流,贴壁那几箱最先出事。
验收分三层:塑料件按 ISO 22196 或 GB/T 20944.3 测抗菌率,防霉一侧按 ASTM G21 或 GB/T 1741 评级;硅胶按键按 GB/T 528 做力学、按 GB/T 1741 做防霉,确认加剂后硬度与回弹没有明显漂移;整机按 30℃/85%RH 放 30 天,开盒看按键四周、面板拼缝与指纹头围边。
六、常见问题:发黏、变黄与已经起霉的整机
问:按键加了抗菌剂为什么会发黏?多半是加多了或没搅匀,局部浓度过高影响硫化;先查用量是否超 2%、薄通是否到位,再看二次硫化曲线。发黏的按键不要出货。
问:硅胶按键用久了变黄,是抗菌剂的问题吗?变黄主要来自硅胶老化与硫化剂残留,与抗菌剂关联小。要确认就做对照样:同批胶料一半加剂一半不加,一起进 70℃ 烘箱老化比色差。
问:已经起霉的门锁还能不能出货?按键表面浮霉可以擦除并重测手感与防水,但霉斑进了按键与面板的缝隙、擦完还有印子,只能换件。返工那批必须重做炼胶与装配两段,只擦不换料,装盒两周还长回来。
落点四句:塑料面板与内衬支架在混料段加 iHeir-IPI001 0.8%-1.0%(制品总重),先与少量粒料预混;硅胶按键在炼胶段加 iHeir-GGTK 1%-2%(胶料总重),加入温度不高于 200℃、多打薄通搅匀,阳离子助剂不与阴离子脱模剂同用;装配时胶层干透、缝隙吹干;整机按 30℃/85%RH 湿热 30 天验收,海运柜内配吸湿材料。