浏览:28
 日期:2026年11月18日
窗框发霉能防住吗?能,但要先把两处管住:型材按 1:40 配 iHeir-M5 浸泡型竹木防霉剂全部没入、浸到增重 15%-20%,拼角与切口用同配比处理液补刷两遍。窗框的霉多半从 45° 拼角缝和底框起——缝里存水、水又带不进剂。本文给出浸槽条件、补涂节点与捆包验收口径。
一、窗框的霉从哪来:型材、拼角缝、底框冷凝水
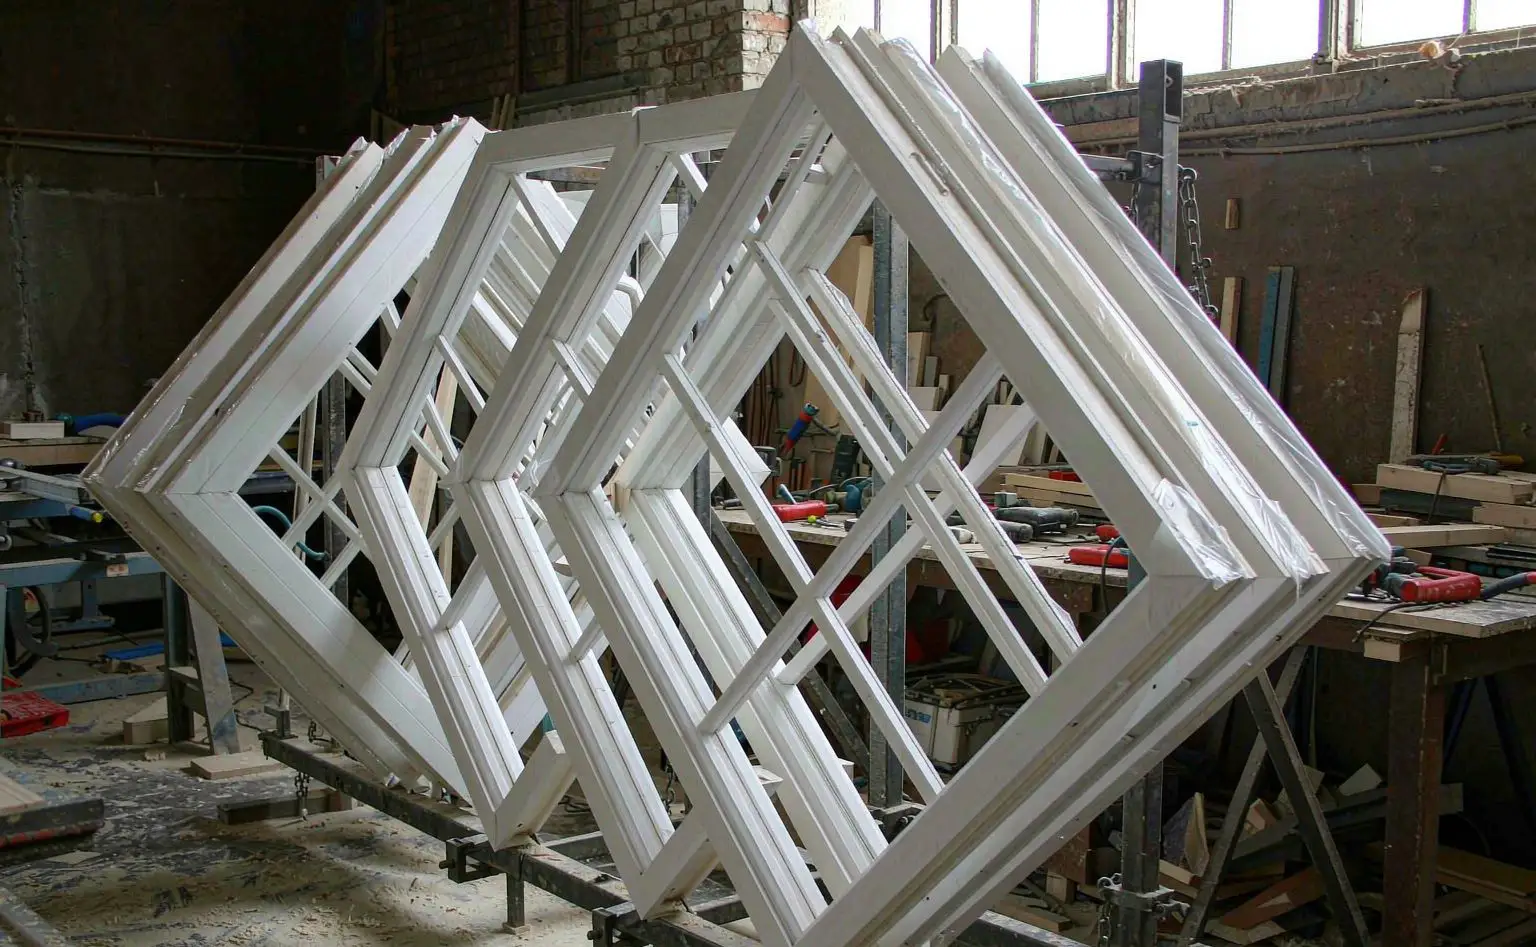
窗框是开料、铣榫、拼角、组装出来的。霉不挑油漆,挑没被剂覆盖到的纤维和长期存水的位置。
第一处是型材本身。指接材、集成材的指接面与端头是断面,吸水量比弦面大几倍;型材只做表面涂装,断面里的养分一点没动,潮气一进就从指接缝起霉。
第二处是拼角。45° 拼角是两条切口对在一起,胶层薄、缝隙细,水进去出不来。拼角又是整樘窗受力最集中的位置,一旦吸湿膨胀,缝张开,霉点顺着缝往型材里走。
第三处是底框。冷凝水顺玻璃流到框底,底框下沿与窗台之间的缝常年潮;这一面朝下、见不到光,霉点起来时不明显,等到窗框发黑才发现整根下框都要换。
二、型材怎么浸透:1:40 配液、全部没入、增重 15%-20%
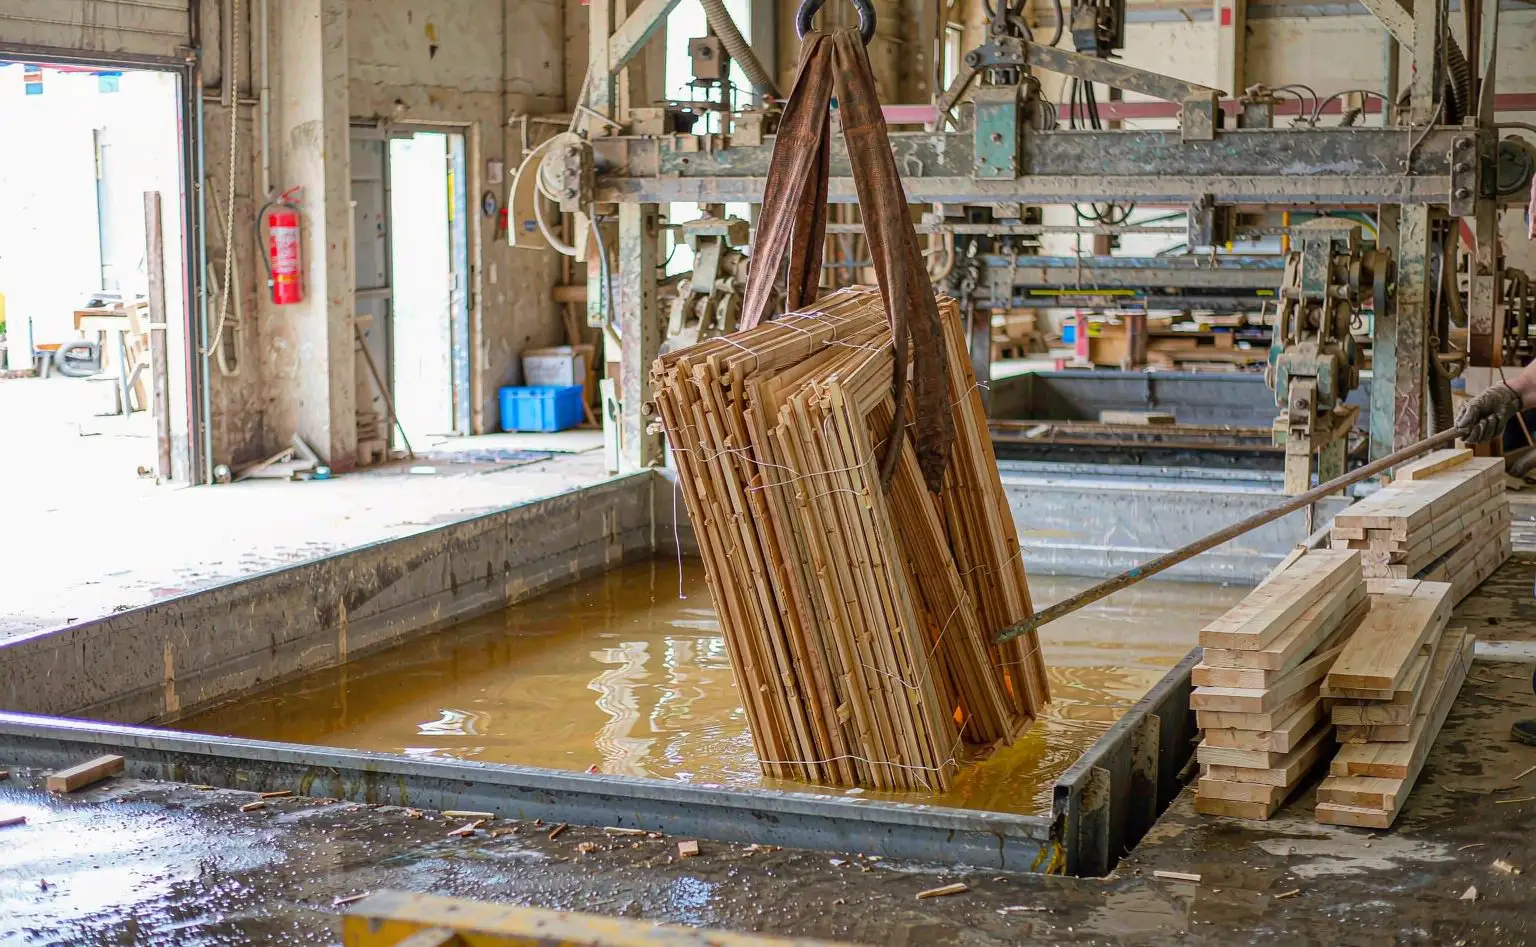
浸泡液按 1:40 配。5 公斤 M5 原液兑 100 公斤水,搅匀后测一次浓度。槽体用塑料或玻璃钢,不要用铁槽;M5 是酸性体系,也不能与碱性助剂同槽,遇碱失效。
全部没入水面。型材成捆下槽要拆捆或加隔条,让每根四面接触液体;浮起来就压住。露在液面以上的部分等于没做,而这一段往往就是底框。
浸到增重 15%-20%。常温 5-10 分钟。先取三根干型材称重,浸后沥干再称,算出增重比;指接材吸得快,集成材慢,按材种分组浸,不要卡固定时间。
出槽沥干再进下道。立放沥干 10-15 分钟,不滴液再进烘干;平放堆垛时型材之间会积液,干了留下条状水痕,涂装后盖不住。
烘干到平衡含水率。浸过的型材要烘到本厂平衡含水率再开料,南方厂区一般控在 12%-14%;含水率仪在型材两端各取一点,差值超过 2 个点就再烘一轮。
三、拼角与切口怎么补涂:两遍、第一遍干透再刷
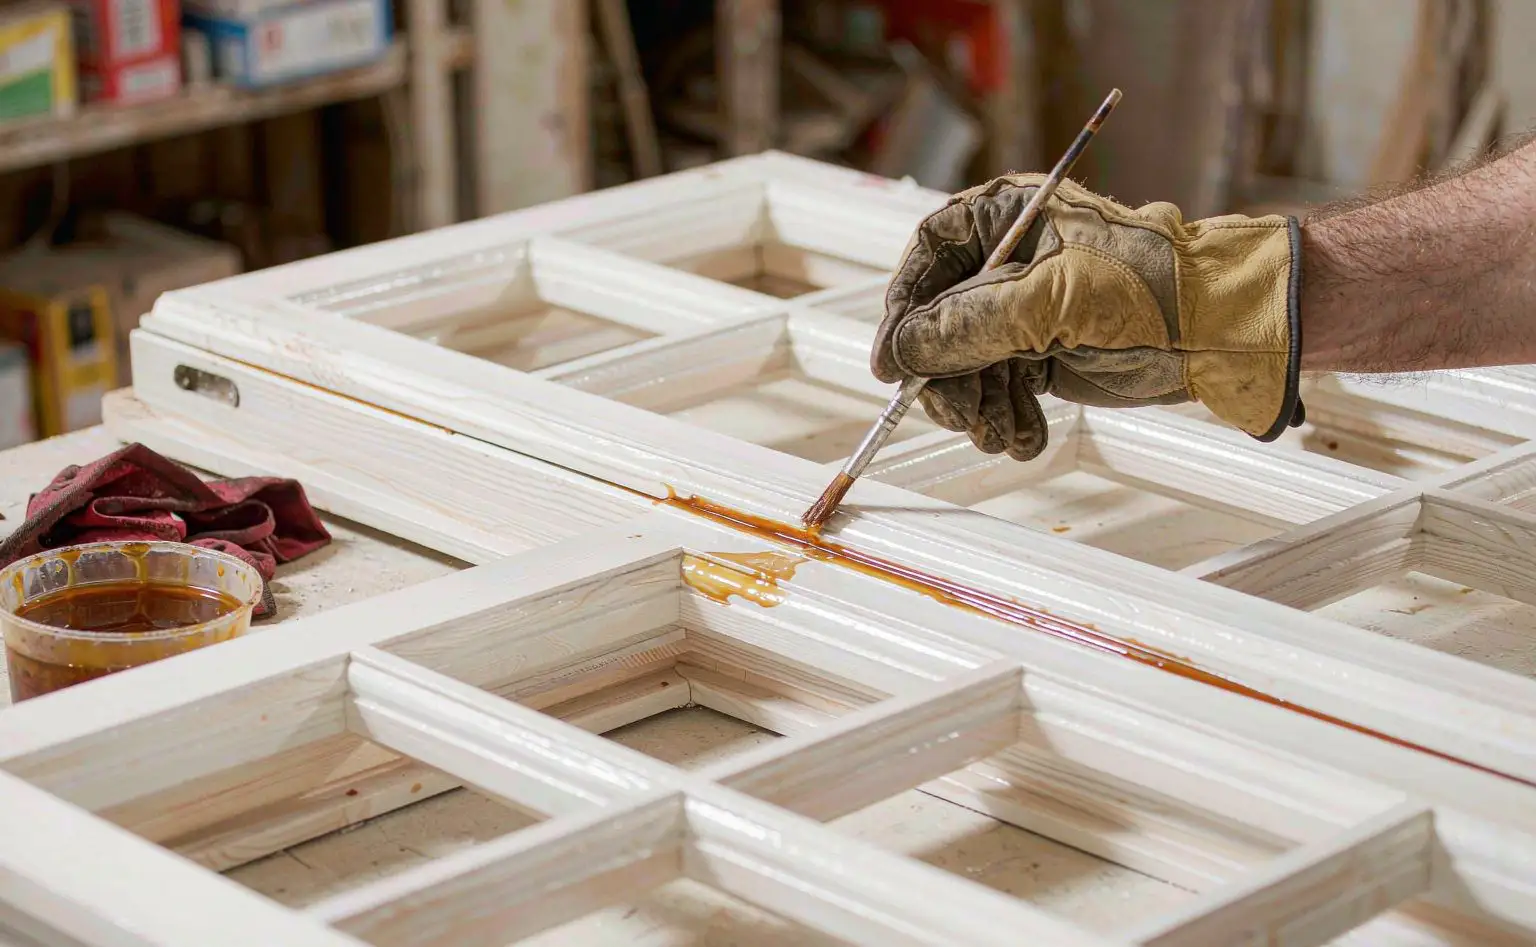
浸槽进不去的地方,就是霉最先起的地方。开料后的端面、铣出的榫头、拼角切口、排水孔,全部要补。
用同配比处理液。不要另配浓液。浓度高了型材表面结膜,胶粘不牢;浓度低了覆盖不足。就用浸槽里那一槽,取出来用小桶装。
拼角刷两遍。第一遍顺着缝刷进去,等表面不粘手(常温 30-60 分钟)再刷第二遍;一遍刷完就拼,胶把没干的处理液封在里面,固化后缝里是湿的。
切口与排水孔别漏。底框排水孔打完补刷孔壁,孔口不能糊住;榫头和榫槽同样刷到,装榫前吹干。
补涂后等干再上胶。处理液没干就上拼角胶,胶层被稀释、拼角强度掉下来;含水率仪点测控在 12% 以下再拼。
四、组装与五金:油污、胶缝、五金件三处
型材表面先去油。机加工留下的切削液和手汗是现成的养分,组装前用中性清洗剂擦一遍,晾干再上胶;含氯清洗剂会腐蚀五金,别用。
拼角胶要打满。胶量不足留空腔,空腔就是存水的地方;挤压时从缝里挤出胶线才算打满,挤出胶及时刮掉。
五金件与防霉纸隔开。捆包用的 iHeir-D 气相防霉纸每张含 0.1-0.2 克,在潮湿条件下对质量差的金属扣有腐蚀作用,所以纸不要直接贴住合页、锁扣和螺丝;隔一层纸板,或者把五金单独装袋。
底框留排水。窗框下沿开排水孔,孔位对着外侧,组装后用气吹一遍确认通畅;孔堵住的窗框,冷凝水积在下框里,浸得再透也顶不住。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 型材 | 指接材/集成材 | iHeir-M5 1:40 浸泡 | 开料前整根浸 | 全部没入、增重 15%-20% |
| 拼角与切口 | 同型材 | M5 同配比处理液 | 开料后补刷两遍 | 第一遍干透再刷第二遍 |
| 榫头与排水孔 | 同型材 | M5 同配比处理液 | 打孔后补刷 | 孔口不糊、装前吹干 |
| 拼角胶缝 | 拼角胶 | 按胶量打满,不空腔 | 组装 | 挤出胶线、及时刮胶 |
| 捆内 | 整樘窗框 | iHeir-D 气相纸 0.1-0.2 克/张 | 打包 | 不贴五金件、隔一层纸板 |
一条边界。M5 管型材里的纤维,补涂管拼角与切口,D 管捆内空气;三段是串联的,前一段没做,后一段只能补一部分。
五、打包、仓储与整柜:捆内配纸、立放、柜内挂棒
捆内先配纸。每捆按窗框数量配 1-2 张气相纸,放在框与框之间,不要压在型材表面;纸与型材之间垫一层 PE 膜,避免直接接触留下印痕。
整樘包膜、四角加护角。护角不要用回收纸板,受潮的纸板本身就是霉源。
立放不叠压。库房按樘立放在货架上,底部垫高 10 厘米离地、离墙 20 厘米;平叠时下几樘的拼角承受全部重量,缝被压开。
库房控湿、整柜。成品库压到 60%RH 以下,梅雨季开除湿机;装柜前测柜板含水率,柜内衬防潮膜、柜门内侧挂干燥棒。海运三四十天,柜壁凝露沉到垛底,最下一层托盘加垫纸板。
到港先看拼角。客户开箱第一件事是看拼角与底框下沿:缝里有没有霉丝、型材端头有没有发黑、五金有没有锈点。这三项写进验货单。
六、常见问题
问:型材浸过以后,涂装会不会受影响?
烘干到平衡含水率再涂装不影响;带湿涂装会让漆膜起泡、附着力下降。浸后至少放 24 小时再进涂装线,急单也要烘到含水率达标。
问:拼角已经拼好了,还能补涂吗?
能,但要拆开重拼。在拼好的缝外面刷一层,液体进不到缝里,只能算表面处理;已经拼好的批次,建议在缝口打一道防霉密封胶兜底,并把这批标记为抽检批。
问:M5 能不能喷而不浸?
不建议用在需要防霉的批次上。喷涂只覆盖表面,指接面和端头内部仍是干的;浸槽的价值就在于让液体跟着水进纤维。
型材按 1:40 配 iHeir-M5、全部没入浸 5-10 分钟到增重 15%-20%,出槽沥干后烘到平衡含水率 12%-14%;开料后端面、榫头、拼角与排水孔用同配比处理液补刷两遍,第一遍干透再刷第二遍;拼角胶打满不空腔,底框开排水孔;捆内配 iHeir-D 气相纸 0.1-0.2 克/张、不贴五金件,库房控在 60%RH 以下、立放离地。防霉性能可按 GB/T 24346 与 ASTM G21 送检,起订量与交期见iHeir-M5 产品页。