浏览:14
 日期:2026年09月14日
染厂车间里经常出现这样一组对话:品质经理拿着检测报告问”防霉剂加了 2%,怎么这批面料还是长霉了?”,供应商回答”药剂没问题”,染厂自己又查不出原因,最后不了了之,下一批继续出问题。这类纠纷的真相多半不在药量,而在工艺参数——带液率和烘干曲线没有把药剂真正固着到纤维上。同一支药剂、同一块坯布,浸轧、涂层、浸渍三条工艺路线做出来,耐洗性和防霉等级可能差出两个档次。这篇把三条路线的适用边界、关键参数和失效模式一次讲清,面料厂、印染厂和后整理厂可以直接拿去对照产线。
一、三条后整理路线的适用边界
先分清三件事各自的领地。浸轧(pad-dry-cure)是散纤维、纱线、可水洗面料的默认路线,均匀性最好、药剂利用率最高,前提是面料吃得起水、经得起烘;涂层面向不能用水的场合——复合面料、植绒布、纸感 PU 革的背面处理,把药剂混进涂层浆一道刮上去,效率高但只护表面;浸渍(绳状/卷染)适合成衣化的染整一体线,在染缸里和染料同浴完成,省一道工序,但浴比大、固着率相对低。三条路线没有绝对优劣,选错路线的典型症状是:检测报告做的是浸轧样,量产走的是涂层线,客户端当然对不上号。
给采购经理一个提醒:三条路线的单米药剂成本差异不大(差异在固着率而非加量),真正拉开成本的是返工率。走错工艺导致的批次性长霉返工,一次就是整批米数的重新水洗加整理,人工加能源大约每米加 0.3-0.5 元——选对工艺比多加药省钱得多。
二、浸轧线:带液率和烘干曲线才是命门
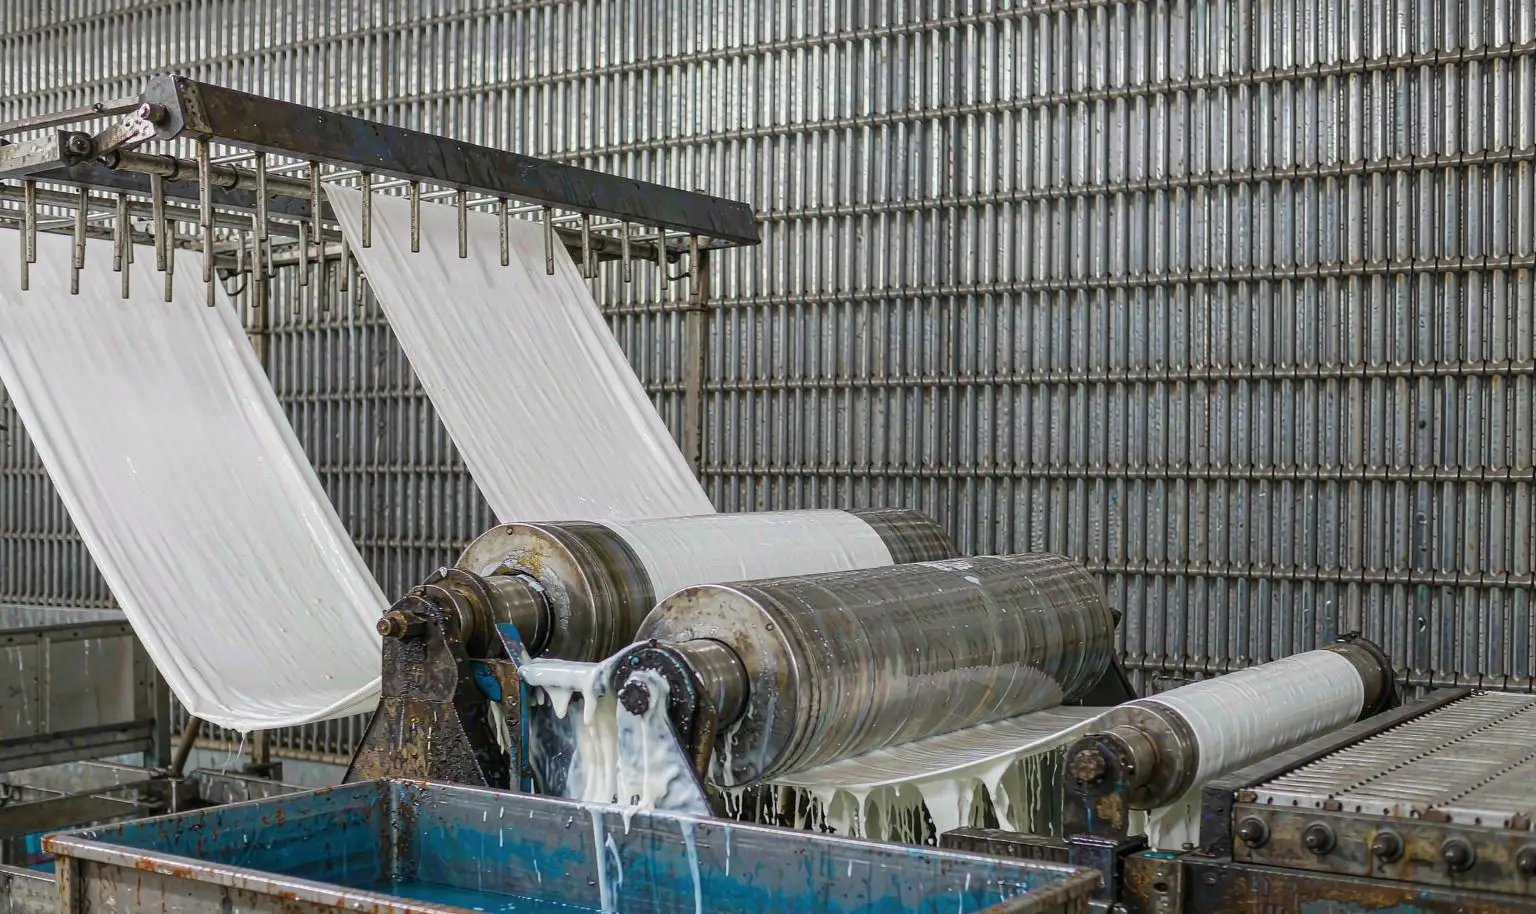
浸轧工艺的核心参数不是配方浓度,而是轧余率(带液率)——织物出轧点后带走的整理液占干布重的百分比。同一支 2% 浓度的整理液,轧余率 70% 时织物实际附着 1.4% 药量,轧余率掉到 40% 就只剩 0.8%,防霉等级直接掉档。而轧余率由轧车压力、织物克重和吸湿性共同决定:棉织物常规控制在 65-75%,涤纶疏水纤维要降到 50-60%,混纺按两者比例取中间值。每换一个品种必须实测轧余率——称干布重、轧后再称湿布重,一分钟的事,比事后查霉变原因便宜太多。
烘干曲线同样在偷走你的药效。整理剂在纤维上的固着依赖交联反应,需要足够的温度和时间:预烘 100-110℃ 把自由水带走,焙烘段 150-160℃×60-90 秒完成固着。常见的失效模式是染厂为了赶交期把车速拉快,焙烘时间从 90 秒缩到 40 秒,药剂只完成了物理吸附没来得及交联——头两水洗掉大半,客户洗一次面料就”裸奔”了。判断固着是否到位有个简单方法:整理后布样按标准水洗 5 次再测抗菌率,衰减超过 15 个百分点基本就是焙烘不足。
三、涂层与背面处理:复合面料的现实选择
复合面料、遮光布、箱包革基布经不起水洗,浸轧路线走不通,涂层反而是它们的主战场。做法是把防霉抗菌剂直接分散进 PU 或 PA 涂层浆,刮涂或转移涂布一次完成。工艺要点有三:药剂与浆料的相容性先做小样(观察 48 小时不破乳、不沉降);添加量按浆料固含 1.5-3% 起;涂层背面处理要覆盖到布边,漏涂的边缘就是霉斑的第一落点。这类面料的霉变常常”表里不一”——表面看着完好,基布和涂层之间已经长出了白色菌丝,靠闻氨味和看布边才能早期发现。户外篷布、帐篷面料的三防加防霉组合方案,此前在户外纺织品整理方案里有完整拆解,可直接套用。
药械匹配上,涂层浆首选液态剂型:iHeir-BJ 纺织防霉剂是专用于纺织品的防霉剂型,与水性 PU 浆料相容性好;对抗菌指标有硬性要求的出口单(如母婴、卫材),在浆料里叠加 iHeir-BJ1000 银离子纺织抗菌剂,抗菌率与耐洗性都能再上一个台阶。
四、浸渍线:染整同浴的省工做法
绳状浸渍(溢流染色机/气液机)和卷染适合”染整一步法”订单:染色保温阶段直接加整理剂,浴比 1:8-1:12,98℃×30-40 分钟,降温后直接柔软出缸。这条路省了一道单独整理工序,但有三个坑:一是染浴里的分散剂、匀染剂会跟抗菌剂抢纤维吸附位点,同浴时药剂用量要比浸轧上浮 20-30%;二是浅色织物要防黄变,含氯类抗菌剂直接排除;三是深浓色织物出缸后的还原清洗会把一部分药剂洗掉,固着率普遍比浸轧低 10-15 个百分点——订单验收标准定得高时,宁可多走一道浸轧。织带、罗纹这类窄幅织物的浸渍处理细节,见织带防霉方案。
五、棉/涤/混纺的药剂匹配
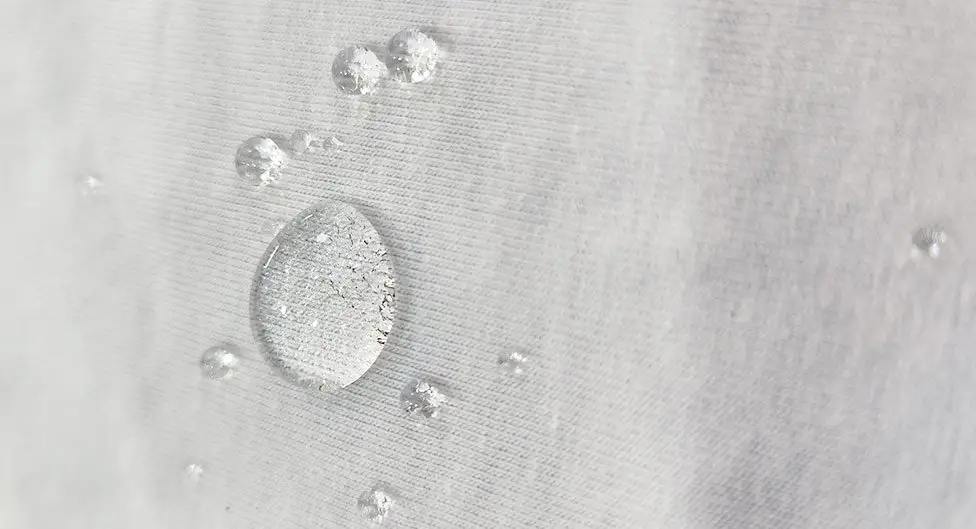
研发人员最关心的纤维适配问题,一张表说清。棉及纤维素纤维:亲水性强、最容易长霉,也是药剂固着位点最多的一类,浸轧带液率可以放到 75%,防霉抗菌剂均适配,重点防的是 stored-in-bale 的回潮霉变——坯布进仓含潮率超过 9% 就该预警;涤纶:疏水、本身难霉,霉变都发生在油剂和浆料残留上,整理重点是”洗干净再上药”,药剂选固着型而非渗透型;棉涤混纺:按棉的比例上浮药量,65/35 混纺比纯涤加量约 30%;氨纶包芯弹力面料:氨纶耐温只有 150℃ 左右,焙烘温度压到 140-145℃ 并延长 20 秒,否则弹力衰减。同浴兼容性有疑问时,先做小样再上大货,这四个字在染整行业永远是成本最低的保险。
从纤维到成衣的全程防霉节点梳理,见纺织防霉剂选购指南;面料仓储端的垛位管理与控湿方案见柯桥面料防霉实践。
六、检测口径与 FAQ
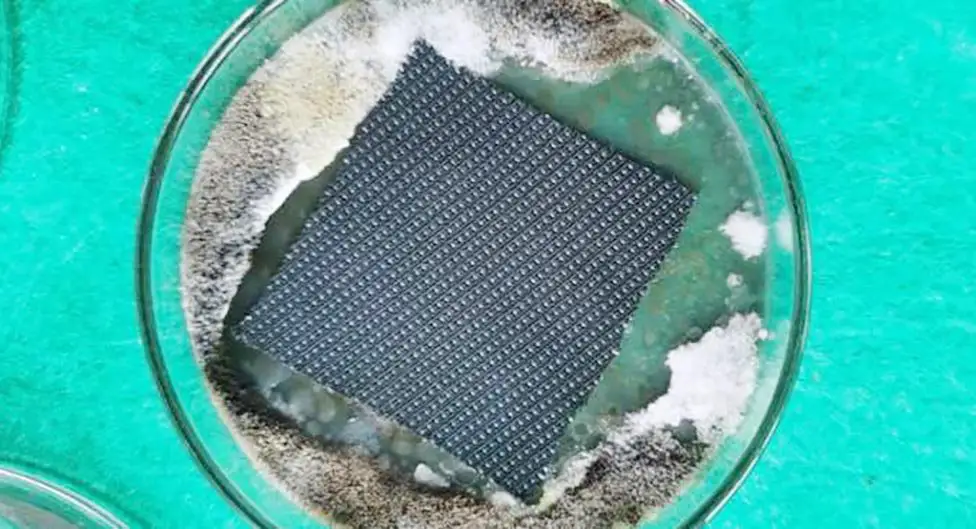
检测给品质经理三个口径:抗菌——GB/T 20944.3 振荡法或 AATCC 100,报抑菌率;防霉——AATCC 30 或 GB/T 2412 系列,报 0-4 级,0 级为出口常规要求;耐洗——按客户标准水洗 5-10 次后复测,衰减控制在 10 个百分点以内。三者要写在同一份出厂报告里,只报一个数据的供应商,验厂时会被品质经理卡住。面料出口端的整柜防护见南通家纺出口防霉方案,面料厂与家纺厂的区别主要在成品包装层。
常见问题:
Q:整理后手感发粘发硬怎么办?
药剂过量或焙烘过头,把加量降 0.5 个百分点、焙烘降 5℃,同时与柔软剂确认同浴顺序——先柔软后整理的顺序更稳。
Q:防霉剂和荧光增白剂冲突吗?
部分季铵盐类会吸附增白剂导致白度下降 1-2 度,浅白织物先做相容小样,必要时改两浴。
Q:客户投诉霉斑是面料的事还是仓储的事?
按菌落分布判:布边与折痕处点状霉斑多是仓储凝露,整幅均匀霉斑多是工艺漏防——把这份判断逻辑写进客诉处理 SOP,能省掉一半的责任扯皮。
Q:已经长霉的面料怎么返修?
按霉斑形态分三档:点状还没成片的,常规水洗去霉后重走一遍浸轧复配整理(加量比原处方上浮 10-20%、焙烘时间给足),复测抗菌率与防霉等级合格仍可出货;成片并带异味的,水洗后降级做衬布或内里;霉斑已吃进纤维、撕拉强度下降超过 15% 的,直接报废,别压在仓库里当隐患。