浏览:41
 日期:2026年10月13日
汽车安全带发霉怎么办?安全带是高强涤纶织带,霉点一旦随水汽深入纤维就擦不掉,正确做法是在织带整理阶段就做防霉浸轧。按布重加 iHeir-BJ 纺织防霉剂 2%-3% o.w.f.(浴槽 21-50℃、pH 4.5-8.5),或按浓度用 iHeir-PG 无纺布抗菌剂 常温浸轧 20-40 g/L(pH 6-8、轧液率 70%、烘干 100-170℃)。本文说明织带浸轧一道够不够、两支料各自怎么用,以及浸轧后的强力保持率怎么验。
一、安全带发霉为什么难办:织带是高强涤纶带
安全带和普通装饰用布不一样,本体是涤纶高强织带,纤维紧密、上浆重,水汽一旦被织带吸收,会在纤维之间滞留很久。霉斑通常不是从表面先起,而是从织带的边缘、缝线与卷绕层之间先出现;等外面看见黑点时,纤维内部往往已经受损。
更要紧的是,安全带是安全件,任何处理都不能牺牲强力。这决定了它不能像普通布料那样随意做表面整理或喷涂:改动手感、让带面发硬、或者拉低断裂强力,都会影响整条安全带的性能。所以防霉必须做进织带整理工艺,用能与纤维结合的方式,而不是靠表面覆盖。
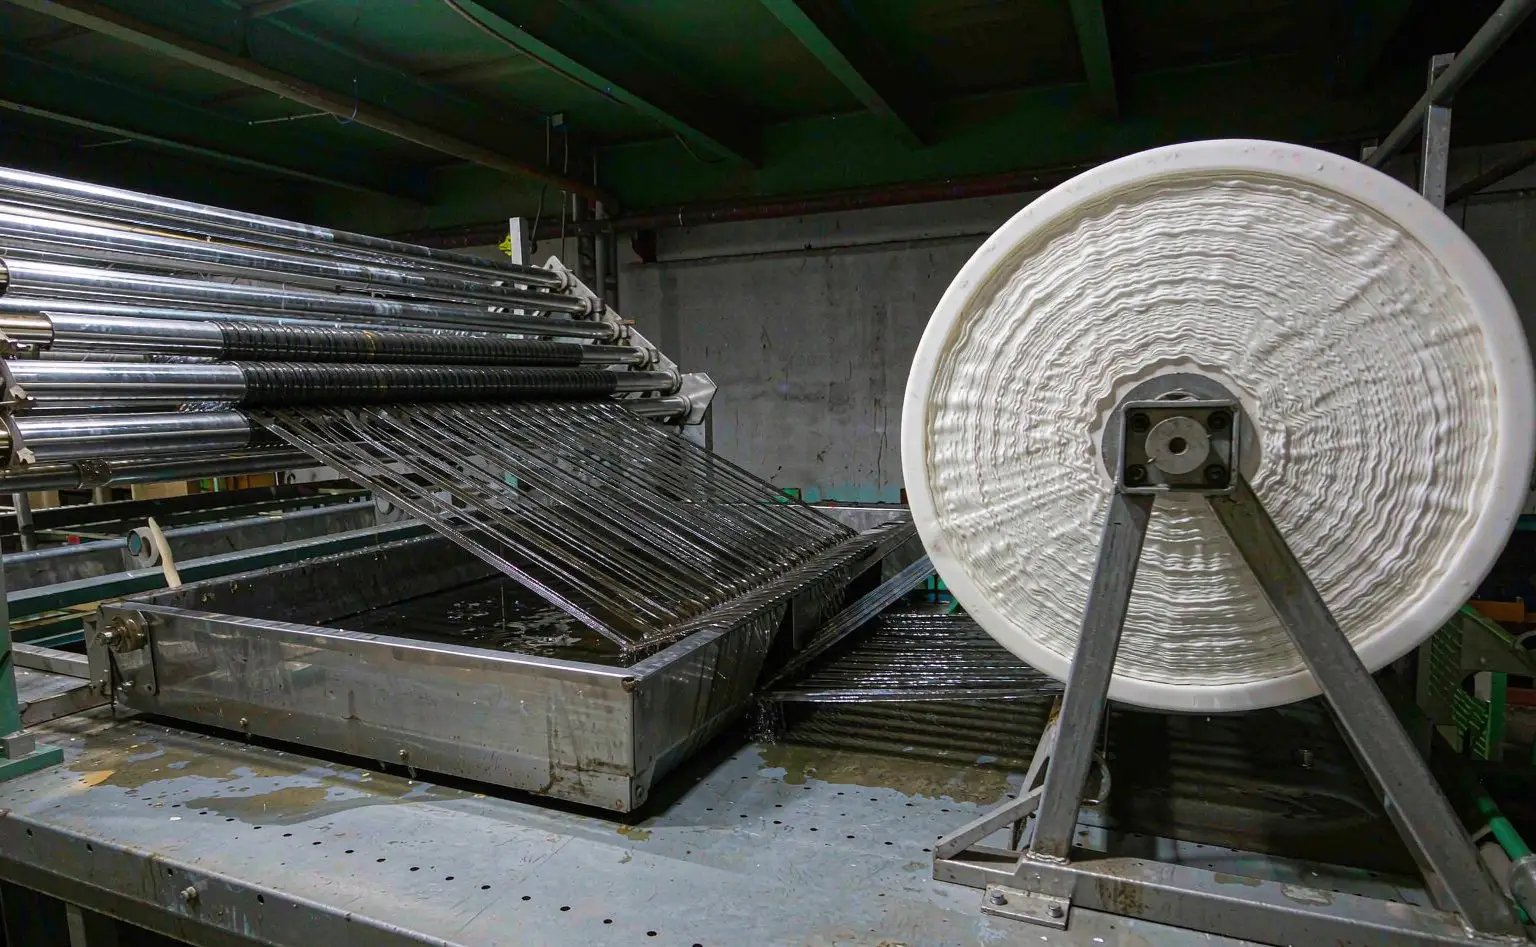
织带整理常见的切入点有两个:一个是定型槽,处理液随整理一起进入纤维;另一个是独立的浸轧线,带面在轧辊下吸饱处理液再烘干。两条路线对应两支不同的料,用量口径也不一样。
二、织带浸轧的两条路线对照表
安全带选路线,先看整理线上有没有定型槽,再看这条带子是不是安全件。有定型槽的走 BJ 随浴加入,独立浸轧线的走 PG 按浓度配;两条路线的计量口径不同,不能互相换算。下表把路线、用量口径与注意点并列。
| 路线 | 适用场景 | 推荐产品 | 用量口径 | 注意点 |
|---|---|---|---|---|
| 定型槽随整理加入 | 涤纶织带、工业用布 | iHeir-BJ 纺织防霉剂 | 2%-3% o.w.f.(对干布重) | 浴槽 21-50℃、pH 4.5-8.5;先与 9~13 倍水预混再分批加入;阳离子型,禁与阴离子助剂同浴 |
| 常温浸轧/浸渍 | 复合面料、无纺布衬层 | iHeir-PG 无纺布抗菌剂 | 20-40 g/L,或 2-4% o.w.f. | pH 6-8;轧液率 70%、烘干 100-170℃;也可稀释 25-50 倍喷涂 |
| 金属卡扣与端子 | 金属件 | 不投助剂 | 装配与仓储控湿 | 金属不吸湿,重心在装配环境与成品仓湿度 |
表里两行是投加路线,第三行的金属件不投料,靠环境控湿兜底。要提醒一句:安全带是安全件,任何一道处理都要留出复测余量——强力、手感、色差三项里有一项出界就整批不能放行,这跟普通装饰布的逻辑不一样。
三、路线一:BJ 随定型槽加入,按干布重计量
BJ 这一路走定型槽,把 iHeir-BJ 纺织防霉剂 用纯水稀释后加入整理浴,按 2%-3% o.w.f.(对干布重)计量。BJ 是键结型的非释放处理方式,有效成分牢固结合在纤维表面,不因杀菌而消耗,也擦不掉、不渗出,理论上防护能与织带的使用寿命相当。浴槽操作温度 21-50℃、pH 4.5-8.5;按 2-3% 折算,3 公斤 BJ 大约可处理 100 公斤纤维织物。
三个细节。其一,稀释要分批逐步加入,让 BJ 有充分时间吸附到纤维上;一次倒进去容易局部浓度过高、上料不匀。其二,浴液是阳离子体系,不能与阴离子助剂同槽,同浴会让有效成分絮凝失去作用,配液前先确认同槽其他助剂的离子性。其三,按 2-3% 折算时先算准干布重与压吸率,压吸率 70% 与 50% 配出的浴液浓度差别很大,配错浓度是浸轧防霉最常见的失败原因。
四、路线二:PG 常温浸轧或浸渍,按浓度计量
PG 这一路走常温浸轧或浸渍,把 iHeir-PG 无纺布抗菌剂 稀释后使用:浸轧按 20-40 g/L,pH 6-8,常温浸轧,轧液率 70%,烘干 100-170℃;浸渍按 2-4% o.w.f.,50℃ 处理 20-30 分钟,直接脱水后再烘干。PG 通过与纤维上的羟基、氨基形成共价键结合,耐水洗性好,对织物的白度、色光、强力、手感和透气性没有不良影响,也可以稀释 25-50 倍后均匀喷涂在复合面料或衬层表面。
两条路线的差别在计量口径。BJ 按干布重折算,PG 按浴液浓度折算,同一批织带用两种口径算出来的数字不能互换。选型时按整理线的设备条件定:有定型槽、处理液跟整理一起走的,用 BJ;只有独立浸轧或浸渍槽、需要按浓度配液的,用 PG。想再比对不同纺织整理方式的取舍,可参考纺织防霉剂选型一篇的口径。
五、做完浸轧怎么验:强力保持率与色差
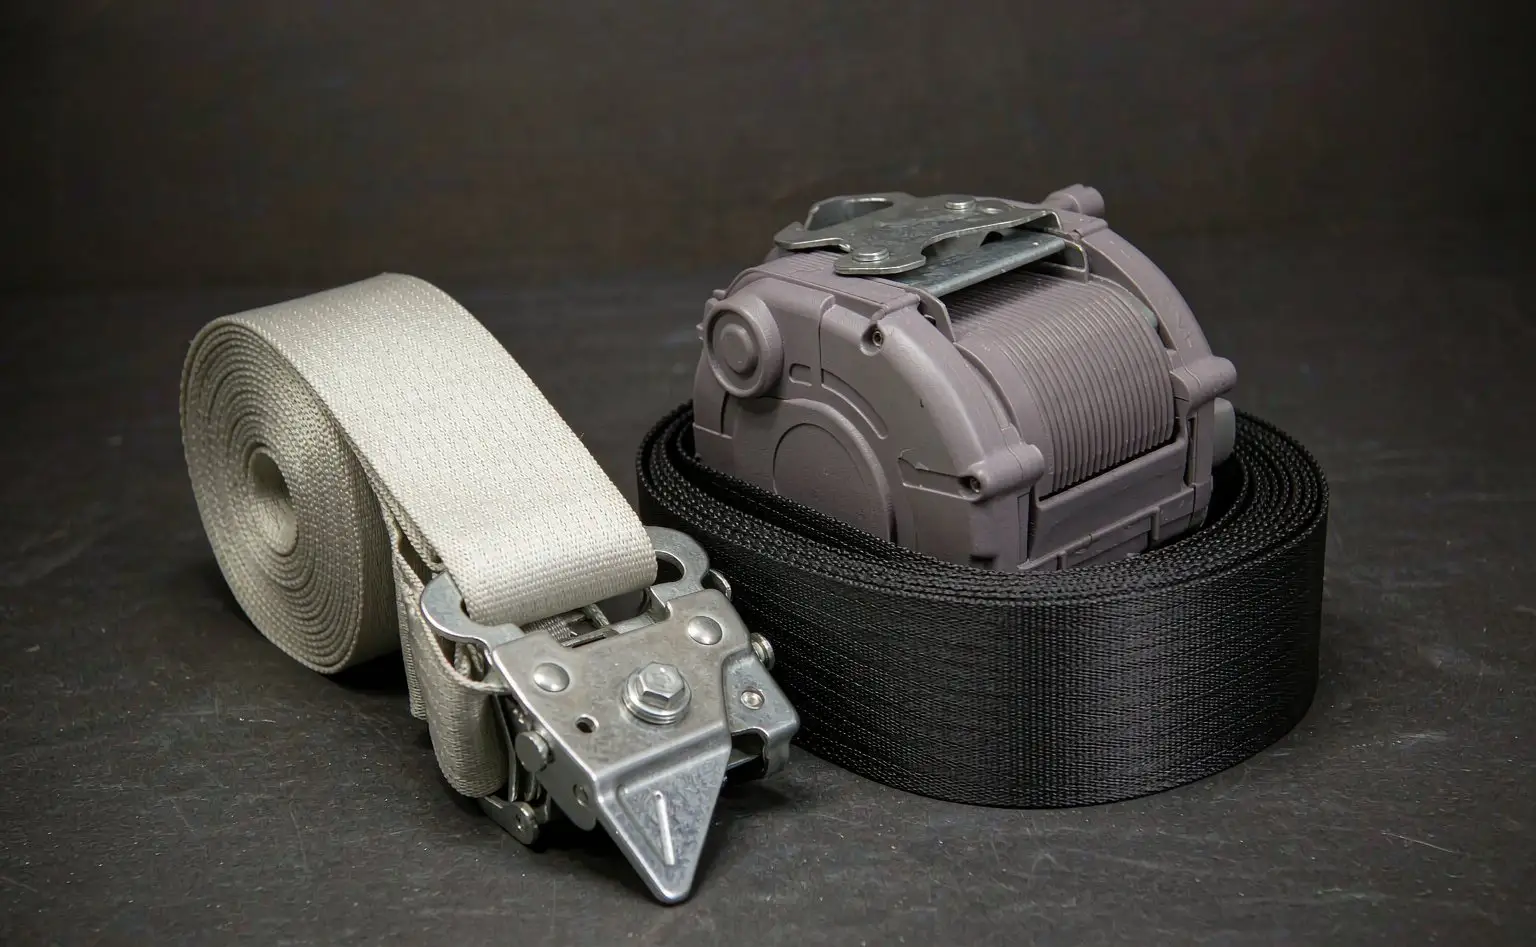
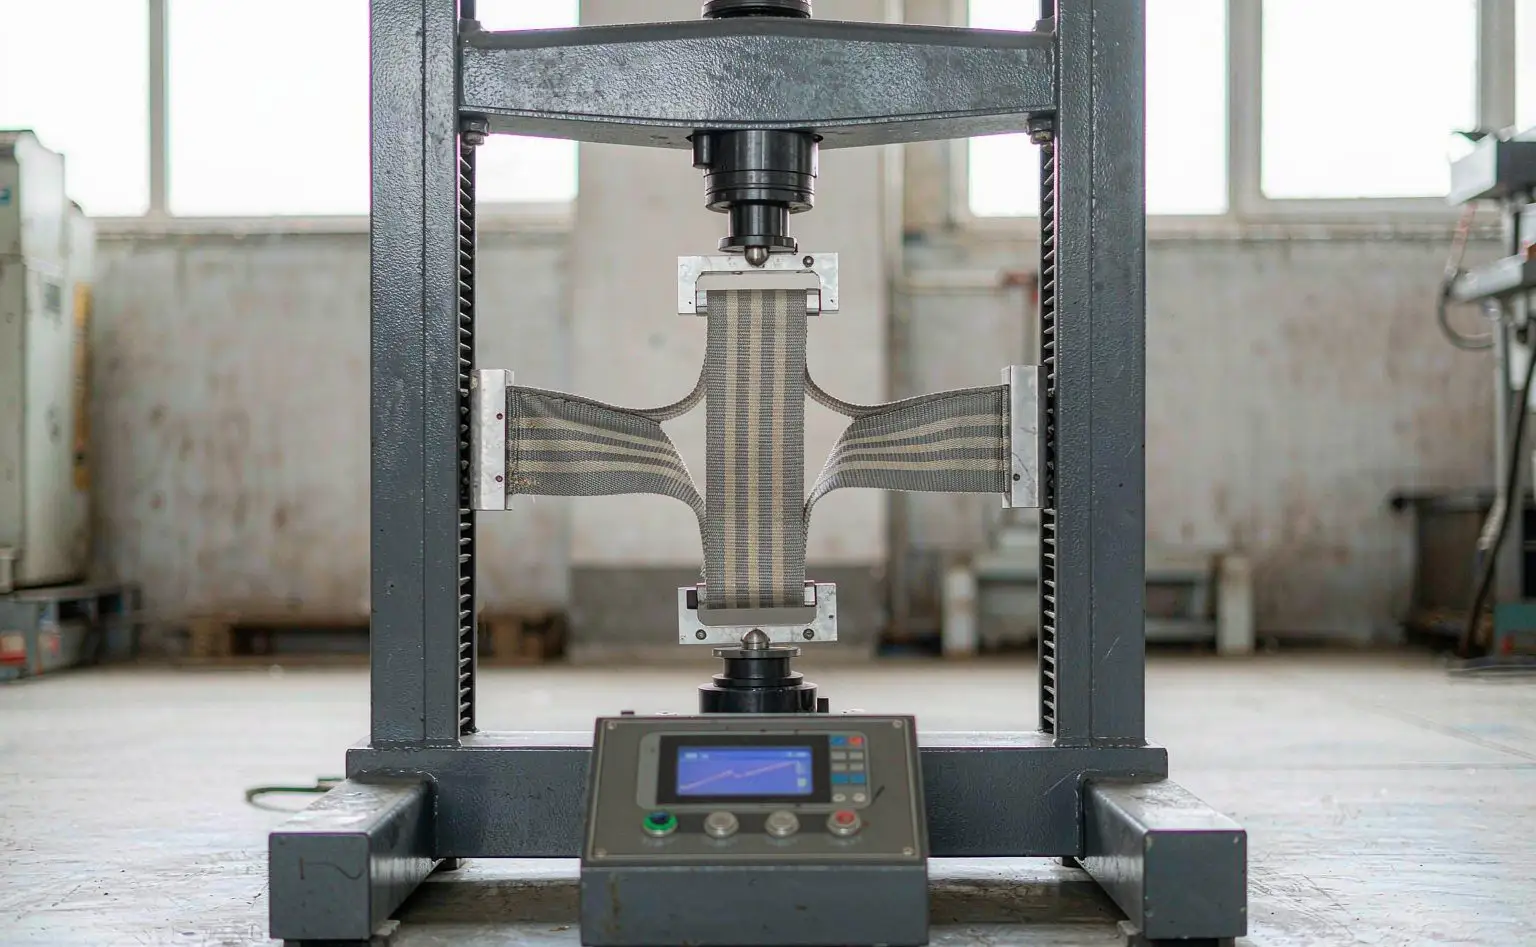
安全带是安全件,防霉处理之后必须复测。第一步是断裂强力保持率:按批取样条做拉伸,与未处理样对比,确认处理没有让强力掉出允许范围。第二步是外观:确认处理后织带没有色差、没有发硬、没有异味。第三步才是防霉效果本身:留样做防霉检测,确认处理过的那一面真的压住了霉菌。
还有一个容易忽略的验收点:处理液的批次一致性。同一批织带分几次配液,每次的浓度与温度都要落表;发现某一卷颜色或手感不对,先查那一卷对应的配液记录。已经出霉的成品怎么分拣、能不能返工,可参考汽车内饰发霉处理方案一篇的口径。
六、安全件的边界:强力、手感、色差哪一项都不能让
安全带和普通织带的区别不在材料,在验收口径。它是安全件,整条带的断裂强力有强制要求,防霉处理只能在这个前提下做。所以有三条边界:一是强力,处理后按批取条做拉伸、与未处理样对比,掉出允许范围就整批停;二是手感与厚度,带面发硬会影响卷收器回卷,厚度变化会影响锁止;三是色差,同一批不同槽做出来的带子放在一起,色差一旦看得见,装车就是外观不良。
这三条边界决定了处理方式的选择顺序:能走浸轧就不走喷涂,因为喷涂覆盖不匀会同时影响手感与色差;能随定型槽加入就不额外加一道浸渍,因为多一道水就多一次烘干与形变。真正的成本不在助剂,在返工与复测——一批带子因为手感发硬被判不合格,损失远大于省下的那点用量。
还有两处相容性要在打样阶段确认:一是与缝纫线的相容,处理液不能影响缝线的强力与颜色;二是与金属件的相容,卷收器、锁扣、导向环不接触处理液,浸轧后必须充分烘干再装配,带面残留的水汽会在金属件上结露生锈。汽车内饰件里的另一类问题是夹层闷霉,判据与这里完全不同:汽车顶棚发霉怎么处理。
七、常见问题:一道够不够、能不能只喷表面、加了还能不能水洗
问:织带浸轧一道够不够?看霉害在哪一层。如果霉只停在表面、纤维内部没受损,一道整理就能把防护做进去;如果织带是卷绕层之间先受潮,或者复合面料夹层已经进潮,就要先把夹层湿气排干、再做浸轧,否则处理液进不去,里面照样闷霉。
问:能不能只在成品表面喷一道?不建议。安全带是高强带,表面喷涂只停在外层,摩擦与卷绕很快会把处理层带走,而且喷得不匀会影响外观。防霉应当在织带整理阶段做进纤维。
问:加了防霉助剂还能水洗吗?能。BJ 是键结型、PG 与纤维成共价键,两者都不是靠溶出起作用的,正常水洗不会把有效成分冲走;但洗涤条件与次数不同,耐久表现也会有差异,大批量投产前先做耐洗测试。
安全带这条线落地三件事:按干布重加 BJ 2%-3% o.w.f.(浴槽 21-50℃、pH 4.5-8.5,阳离子禁与阴离子同浴),或按浓度走 PG 20-40 g/L(pH 6-8、轧液率 70%、烘干 100-170℃);配液分批加入、每槽落表;处理完按批复测断裂强力保持率与色差,合格才放行。