浏览:41
 日期:2026年10月09日
数据线发霉该怎么处理?数据线由护套料与接头件两段组成,霉害常常不在线身表面,而在盘绕后的内层和接头件里带进的湿气。PVC 护套料在挤出段按料重加 iHeir-ECO 塑料抗菌剂 0.5%-1.0%,接头注塑件在注塑段按成品总重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%。本文讲清两道的落点、用量与盘线装箱控湿要点。
一、数据线的霉从哪来:护套料、接头件与盘线三段
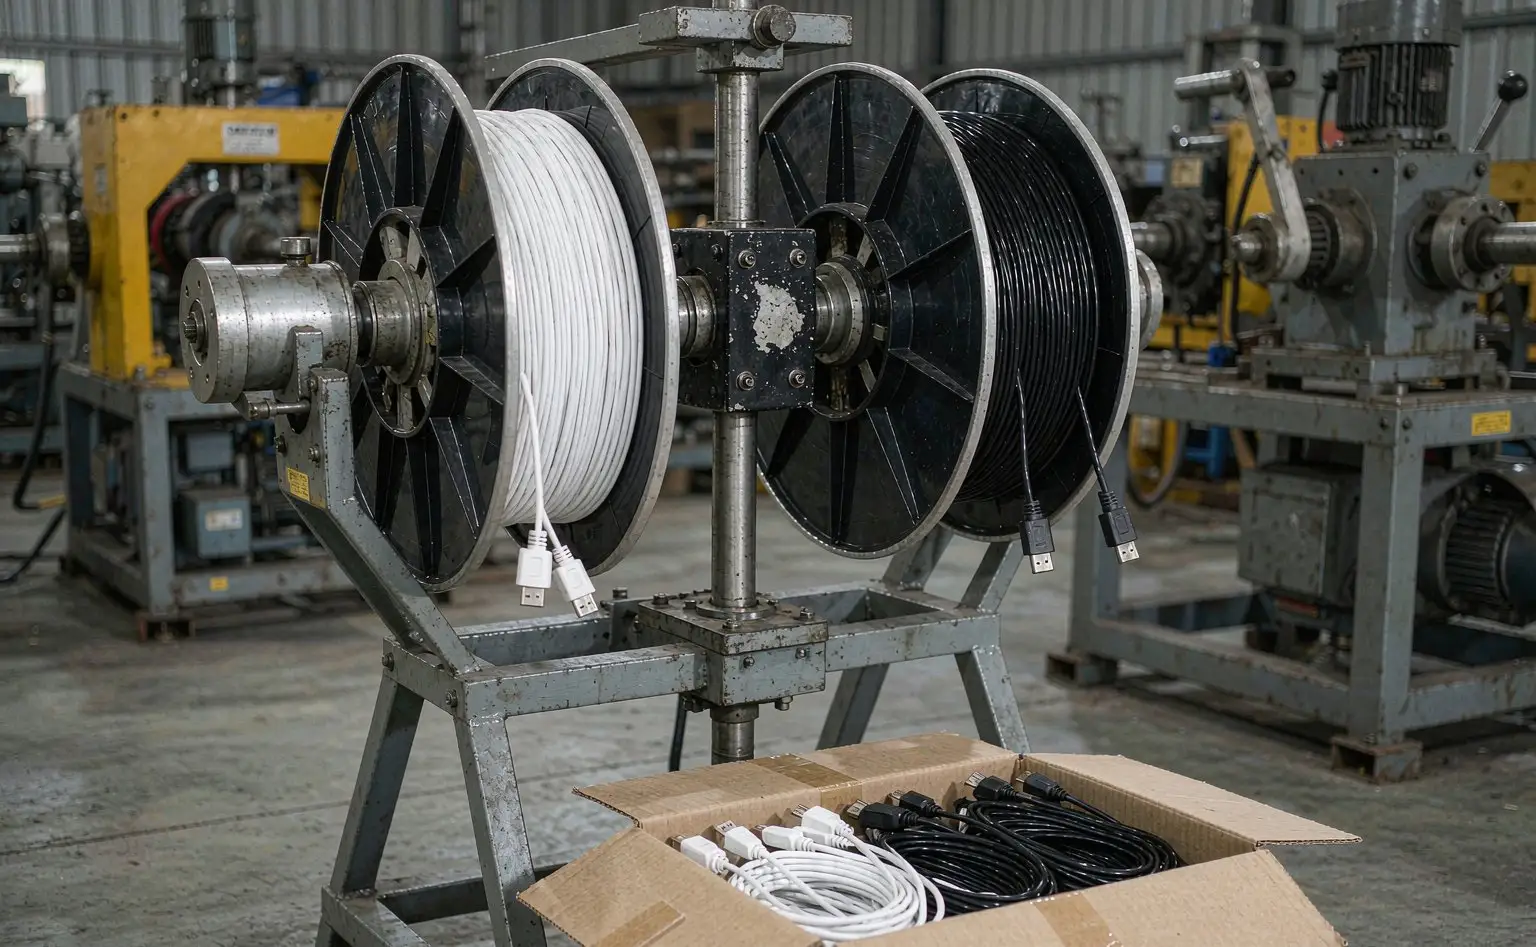
数据线的霉有三段来源。护套挤出段:PVC 护套料高温挤出后过水冷却,线身带水,盘绕后内层不通风,海运柜内结露最先在这里出霉。接头注塑段:接头塑料件料粒受潮、回料掺比高,注塑后表面残留脱模剂,码在料框里几天就起灰点。盘线装箱段:线盘与纸箱内衬吸潮,成捆线码入纸箱后湿气锁住,等开箱才发现。
三段里,前两段能把防霉做进材料,第三段只能靠控湿。护套这一段的防霉做在挤出线的配混段,随护套料进机;接头件这一段做在注塑的混料与塑化段,随母粒或预混料进机筒;盘线装箱这一段不投助剂,靠车间与仓库控湿、内衬先降含水率。
判断先分清是哪一段。线身起霉、盘绕内层明显,是护套这一段;接头件边角起灰点,是注塑这一段;整箱在箱内层与内衬处起霉,是盘线与装箱这一段。分清以后再定在哪加料,别用一个比例通吃两段。
二、两道落点对照表
下表把工序段、处理对象、产品、用量口径与注意点列在一起,可直接当工艺卡底稿,按现有工序逐项核对。
| 工序段 | 处理对象 | 推荐产品 | 用量口径 | 注意点 |
|---|---|---|---|---|
| 护套挤出段 | PVC 护套料 | iHeir-ECO 塑料抗菌剂 | 0.5%-1.0%(PVC 护套料总重) | 与增塑剂、稳定剂预混后进机;出冷却水槽先吹干再收线 |
| 接头注塑段 | 注塑件/树脂 | iHeir-JS117 塑料防霉粉 | 0.5%-1.0%(成品总重) | 粉体有效成分>97%、堆密度 380 kg/m³,与树脂混匀后再成型 |
| 盘线与装箱段 | 线盘与内衬 | 控湿(不投助剂) | 相对湿度 60% 以下 | 内衬装箱前测含水率;按柜型配干燥用品 |
三行看清一件事:护套料按护套料总重算、接头件按成品总重算,两个料号不同、分母也不同;盘线与装箱段不投助剂、只做控湿。
三、护套挤出段:ECO 随护套料进机
数据线护套多为 PVC 或 TPE。护套料在配混段按料重加入 iHeir-ECO 塑料抗菌剂 0.5%-1.0%(对 PVC 护套料总重),与增塑剂、稳定剂一起预混后进挤出机。线身成型后过水冷却,抗菌成分在护套内部,擦拭与盘绕都不会掉;热稳定性 240℃,加工温度尽量避免超过 320℃。
三个细节。其一,护套料的料号与接头件不同,用量按护套料总重单独算,不能拿接头件的比例通吃。其二,挤出温度与注塑不同,PVC 护套要控温、避免长时间高温停留,防止助剂提前挥发。其三,线身出冷却水槽后要吹干再收线,带水盘绕是海运出霉的直接原因。
四、接头注塑段:JS117 按成品总重加
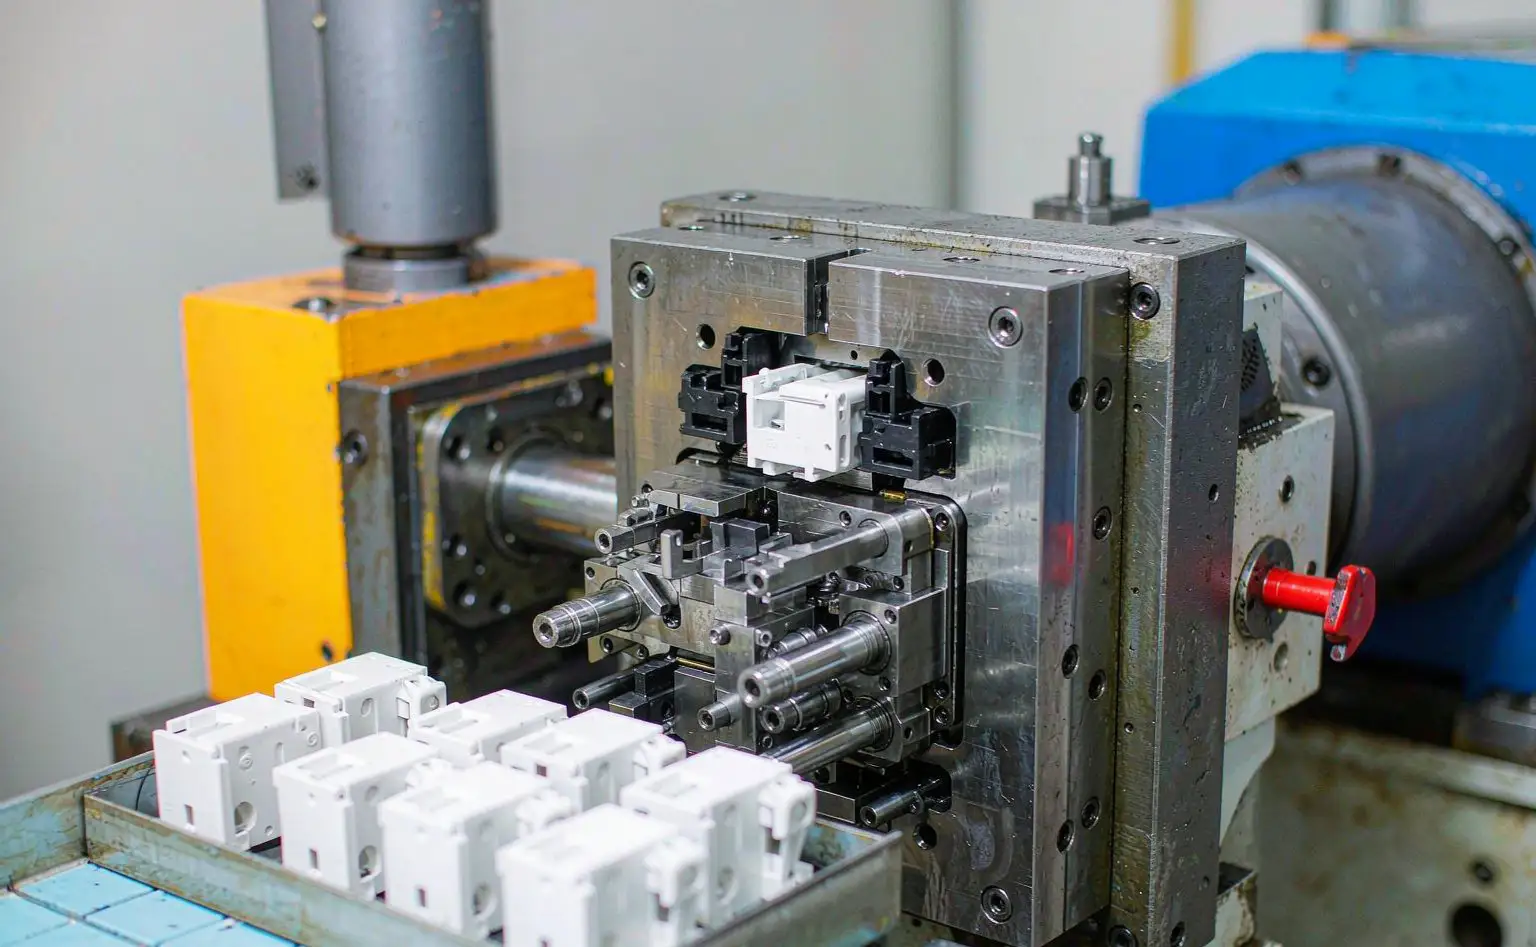
接头塑料件在混料与塑化段处理。按 iHeir-JS117 塑料防霉粉 0.5%-1.0%(依成品总重)加入,与树脂混匀后再成型。它是含氮杂环酚醇复配的粉体防霉剂,有效成分大于 97%、堆密度 380 kg/m³、平均粒径 110μm,用于 PVC、PU、硅胶与聚烯烃,低添加量、稳定长效,不溶于水、无水溶性析出。
三个细节。其一,粉体要先与树脂预混均匀,直接投粉容易在局部团聚,成型件表面会有麻点。其二,计量按成品总重折算,回料也算在内,掺比一变就重算,回料比例高的批次往上限走。其三,接头件对尺寸精度敏感,母粒或预混比直接投粉更稳,也更容易保证批次一致性。防霉效果的验证可参照 ASTM G21 一类方法,留同批次样片复测。
五、盘线与装箱段:不投助剂的两件事
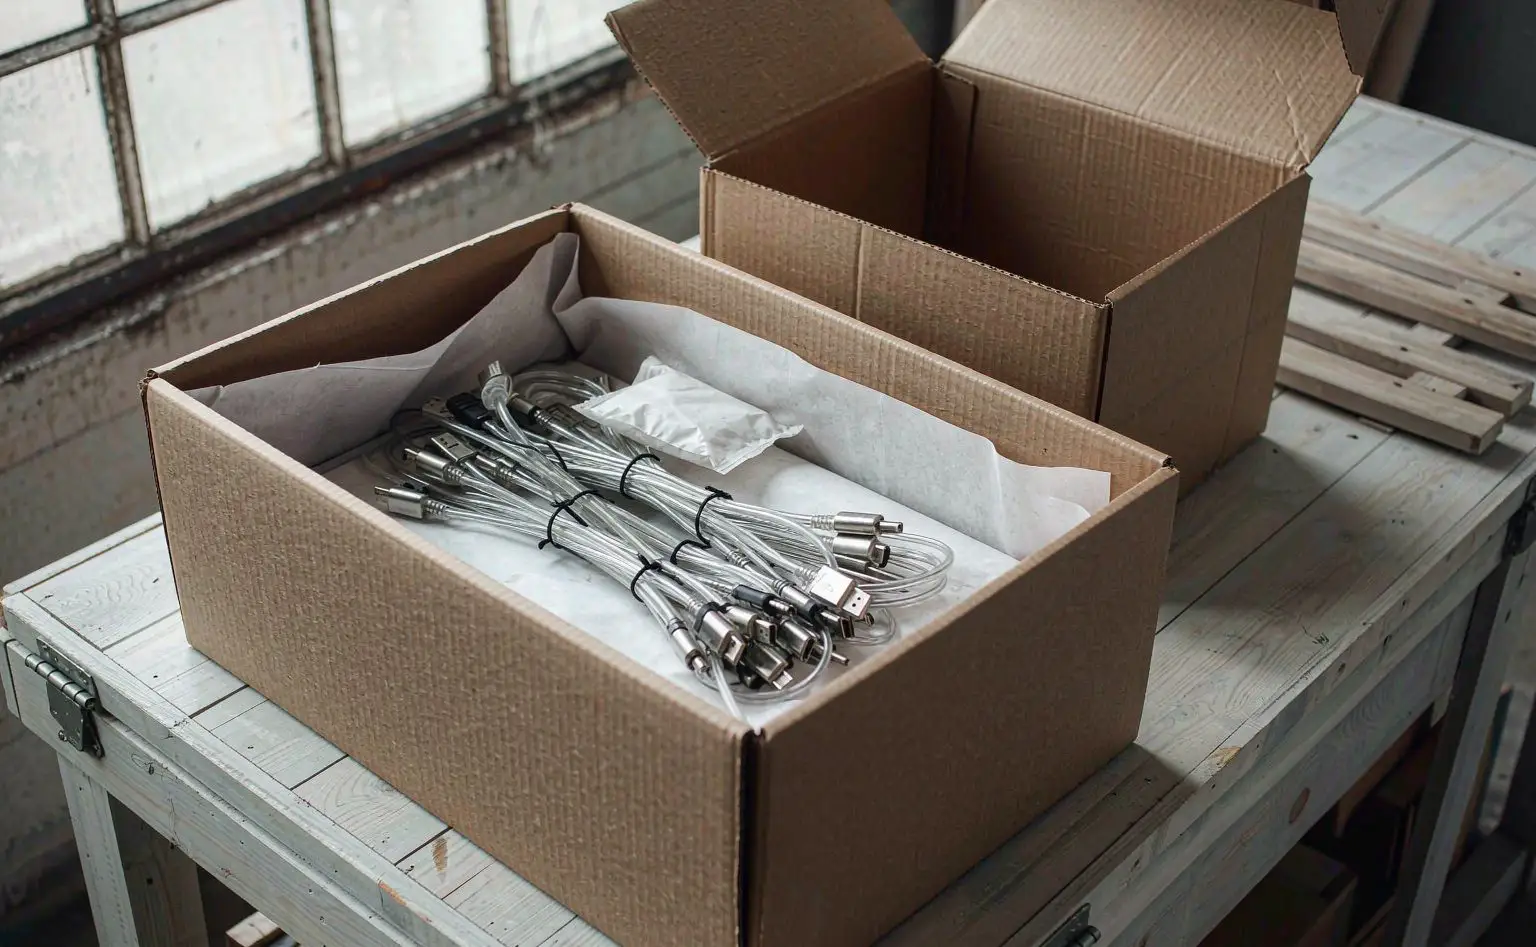
盘线与装箱段不加助剂,靠控湿与内衬管理。车间与成品仓把相对湿度压在 60% 以下,线盘与纸箱内衬最吸潮,装箱前先测内衬含水率;成捆线出机后先降到室温再装箱,热件装箱会在箱内结露。
出口装箱按柜型配合干燥用品,海运航程长、昼夜温差大,柜内结露比仓库更难控。整批货出货前把线盘的含水率降下来,封箱后温差结露是霉变的点火源。电缆抗菌的加量与温度条件可参考电缆抗菌添加量一篇的口径。
六、常见问题:两道能不能用一个量、装箱后再补行不行
问:护套料和接头件能不能套用一个加量?不能。护套按护套料总重取 0.5%-1.0%,接头件按成品总重取 0.5%-1.0%,数值看着一样,但料号与分母不同,照搬口径会算错量。
问:数据线盘好装箱之后再补一道行不行?补不到。盘绕后内层不通风,补喷只能到外圈,线身内层与接头内腔碰不到;两段防霉都要在产线做进去。
问:加量往上翻能不能补仓储时间?不能。仓储返潮是环境问题,不是浓度问题,加量只会抬高成本;正确做法是把车间与成品仓湿度压到 60% 以下、装箱前测内衬含水率,并按柜型配干燥用品。
落点就两道投加:PVC 护套料在挤出配混段进机(iHeir-ECO 对护套料总重 0.5%-1.0%),接头注塑件在混料与塑化段进料(iHeir-JS117 按成品总重 0.5%-1.0%),盘线与装箱段用控湿、内衬管理与干燥用品把前两道的结果保住。两支产品均可提供小样与 TDS,欢迎联系我们按产线做一轮上机验证。