浏览:20
 日期:2026年10月28日
渔具盒发霉怎么办?很多人只处理盒体,结果泡棉隔层先长霉,整盒照样返工。渔具盒是两种材料拼起来的:PP 注塑盒体走塑料防霉粉,PU 泡棉隔层走发泡抗菌剂,两支助剂的加入点、用量基数完全不同。盒体按成品总重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%,泡棉按发泡料总重加 iHeir-FP 发泡抗菌剂 0.5%-1.5%。本文说明两段的加入点、基数与烘干装配口径。
一、渔具盒的霉分两处起
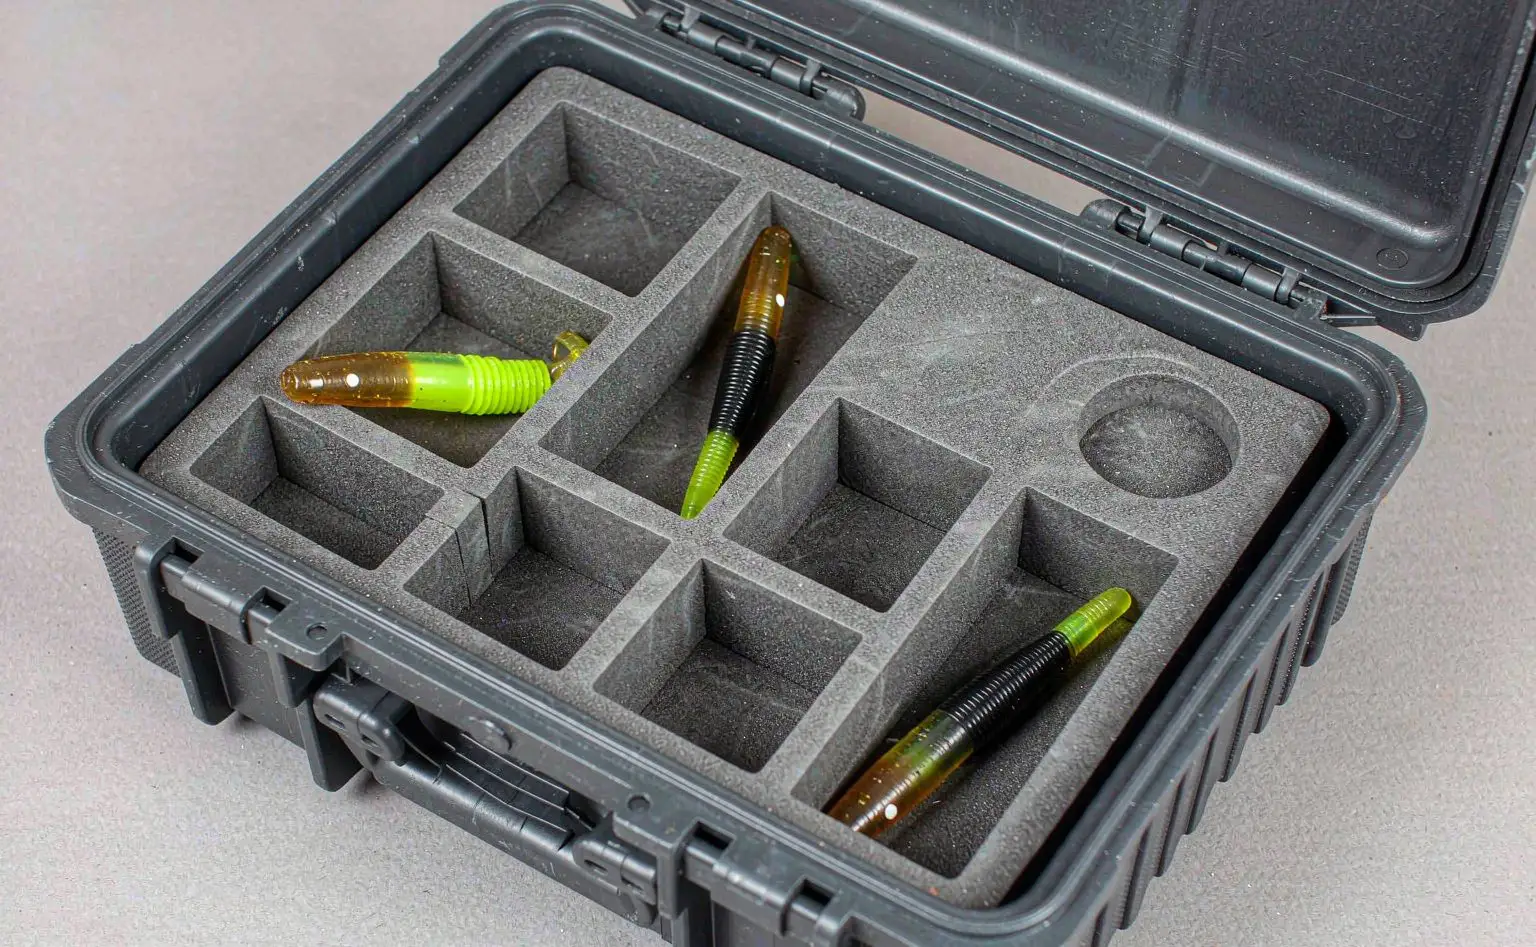
第一处是PP 注塑盒体。盒体本身吸水率低,但盒盖与盒身的卡扣槽、密封条槽是存水死角,盒底的防滑纹路也一样。渔具用完带水入盒是常态,水在槽里积着,盒体表面的霉点就从这些位置起。
第二处是PU 泡棉隔层。泡棉是开孔结构,吸水能力比塑料高一个量级,鱼钩上的水、假饵带的水,最后都被泡棉吸走;泡棉一旦吸湿,内部很难干,霉从内部长出来,表面看着还好,掰开一片黑。
第三处是装配后的整盒。盒盖一关,盒内就是个封闭空间,泡棉里的水汽在盒内循环,落在盒体与金属配件上;金属件生锈、泡棉发霉、盒体起斑,往往同时发生。
所以这条线要分两段:盒体在注塑混料段加防霉粉,泡棉在发泡段加抗菌剂,装配前再统一烘干。只做盒体,泡棉照样发霉;只做泡棉,盒体卡扣槽里的霉照旧。
二、盒体与泡棉分开算
下表把盒体、泡棉、装配与装箱四段并列。盒体按成品总重算,泡棉按发泡料总重算,两套基数不能互换。
| 部位 | 材料与工序 | 产品与用量 | 加在哪 | 基数怎么算 |
|---|---|---|---|---|
| 盒体、盒盖 | PP 注塑成型 | iHeir-JS117 0.5%-1.0% | 混料段,与树脂混匀 | 按成品总重 |
| 泡棉隔层 | PU 发泡、切片 | iHeir-FP 0.5%-1.5% | 发泡段,进发泡体系 | 按发泡料总重 |
| 卡扣、铰链 | 塑料件装配 | 随盒体带入,不另加 | 装配前 | 随盒体计算 |
| 装箱与出口 | 套袋、装箱、装柜 | 干燥剂+库房控湿 | 装箱与装柜 | 按箱容与柜型 |
两条边界。第一,两种助剂不能互换:JS117 是粉体防霉剂,靠与树脂混匀后成型;FP 是发泡体系用的抗菌剂,pH 适应范围 1-11,专门对付发泡过程。把防霉粉塞进泡棉,分散不开也起不到作用;把发泡抗菌剂塞进注塑料,工艺窗口对不上。
第二,盒体不加抗菌剂的那一支:渔具盒的主要矛盾是霉,不是菌落总数,盒体这一段用防霉粉更对口;只有客户明确要求抗菌率指标时,才在盒体另配无机抗菌剂,那就是第三支产品了,本篇不做。
三、盒体注塑:防霉粉跟着树脂混匀
盒体这一段用 iHeir-JS117 塑料防霉粉,建议添加量 0.5%-1.0%,按成品总重计。有效成分 >97%,粒径 D50 110μm,堆密度 380 kg/m³,熔融温度 100-120℃,耐温 280℃,不溶于水、非释放型、抗流失;PVC、PU、聚烯烃、聚酯、TPE、橡胶都在它的适用范围内。
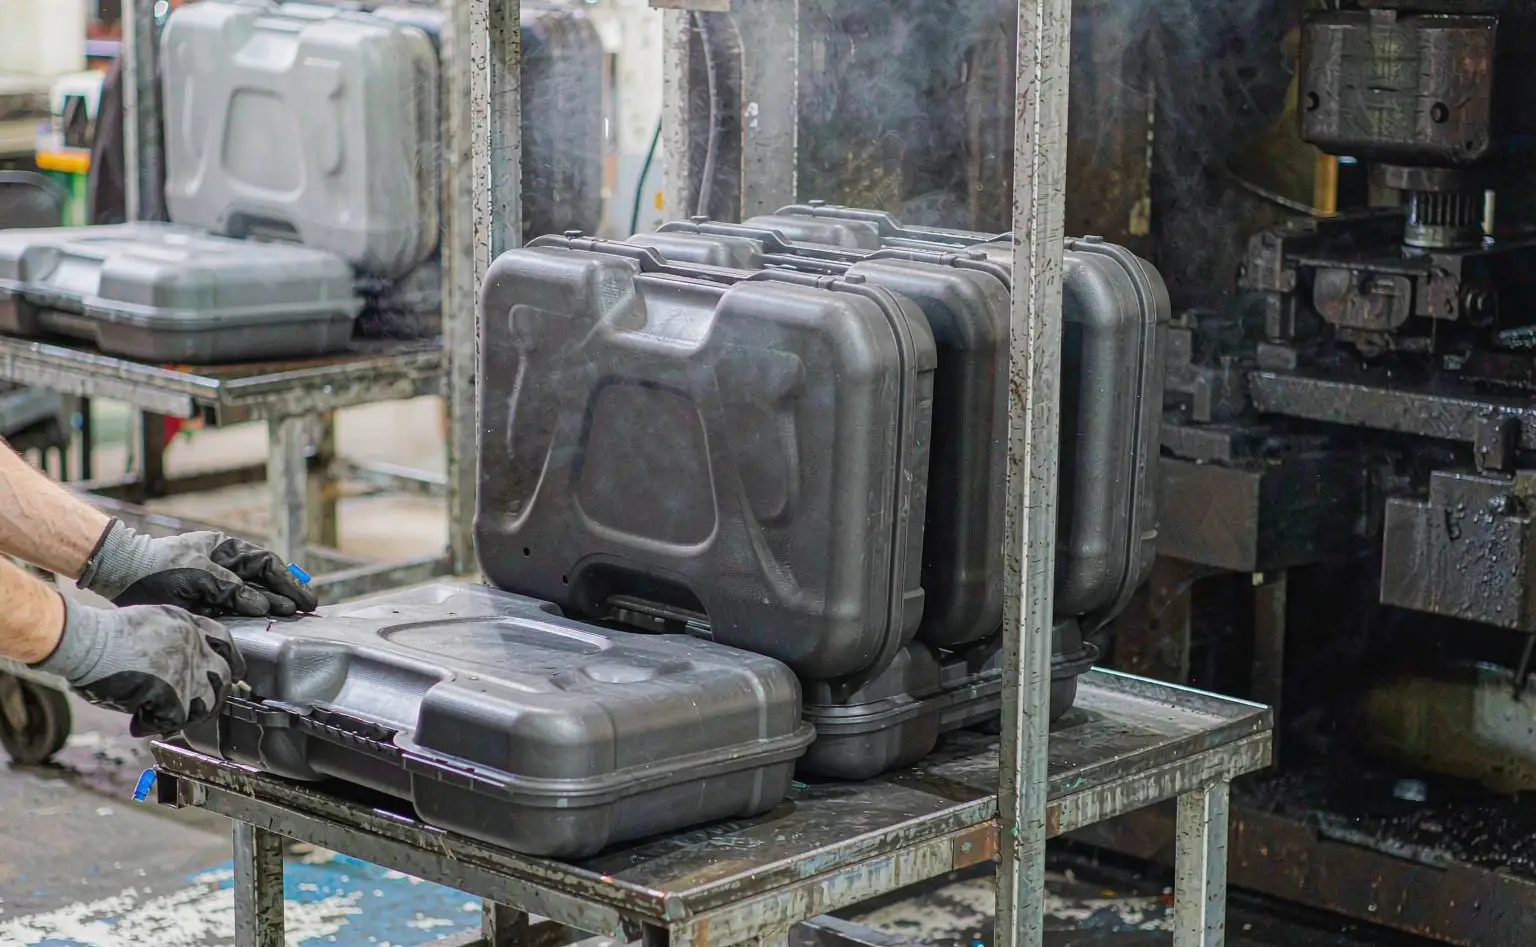
加入点放在混料段:与 PP 粒料在混料机里干混均匀,再进注塑机;或者先做成防霉母粒再掺,母粒法分散更稳,适合薄壁盒体。PP 的注塑温度通常在 200-230℃,远低于它 280℃ 的耐温线,成型不会把有效成分烧掉。
三个常见失误。一是按树脂重量算:色母、填料、回料都算进成品总重,只按新料算会少加;二是粉体受潮结块直接投:JS117 水分要求 <0.2%,开袋没封好会吸潮,混料时抱团,盒体表面出现白点;三是回料不补加:回料掺回按比例补粉,否则批次之间含量越做越低。
还有一个细节:卡扣槽与密封条槽是霉的高发位,注塑时这些位置的填充与冷却要到位,缺料、缩痕会形成更深的存水坑,助剂再好也救不了结构缺陷。
四、泡棉隔层:抗菌剂进发泡体系
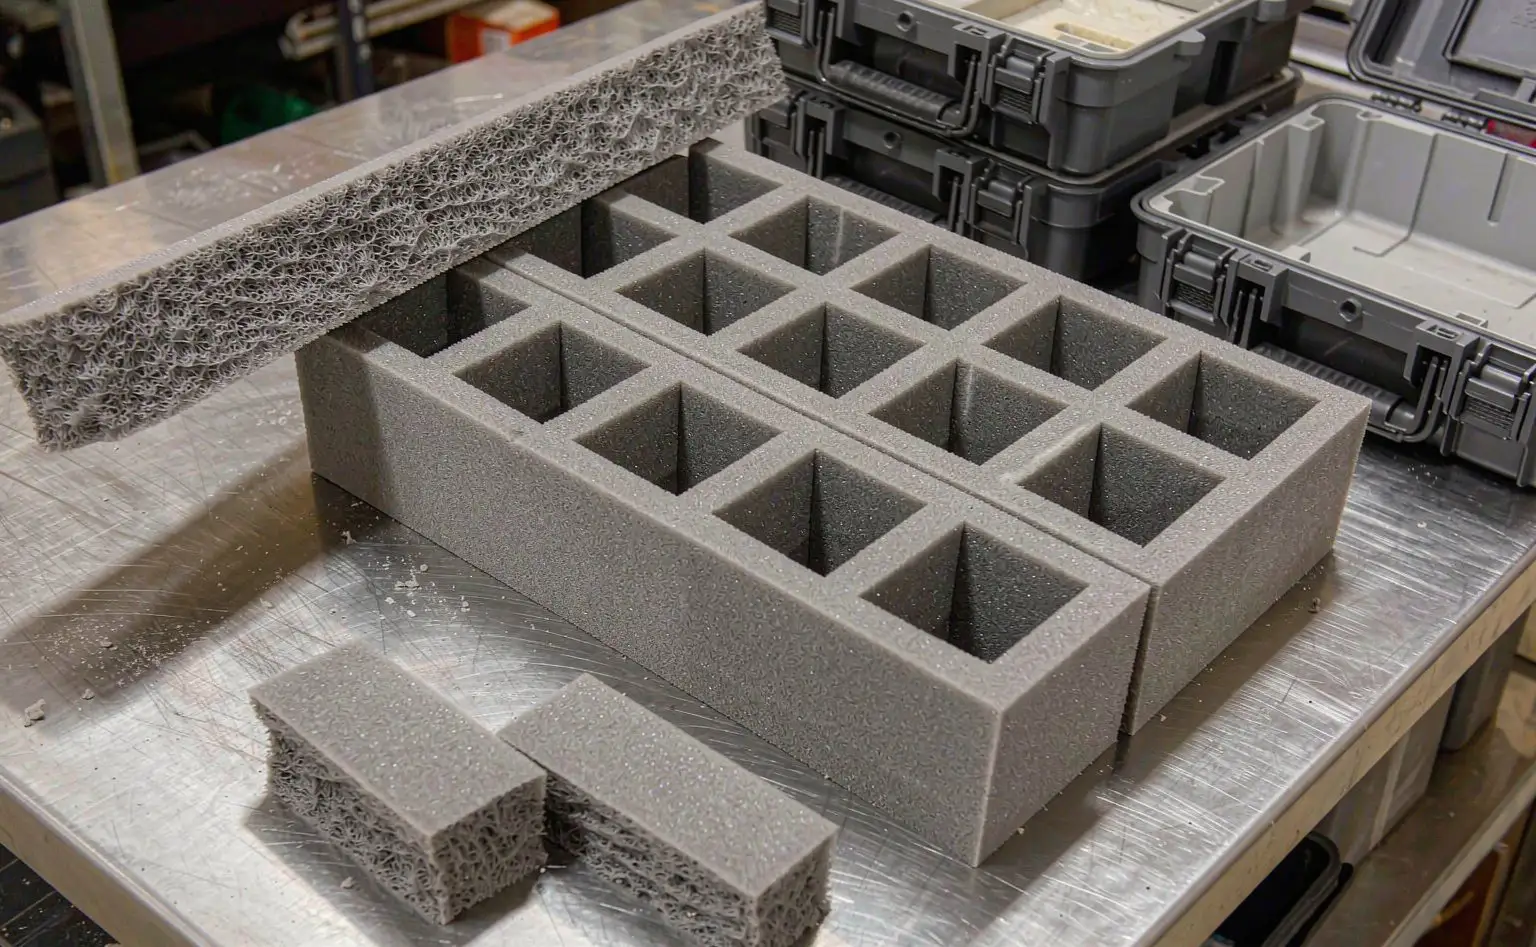
泡棉隔层这一段用 iHeir-FP 发泡抗菌剂,建议添加量 0.5%-1.5%,按发泡塑料的总重量计算。它的 pH 适应范围 1-11,抗菌率可达 99.99%,25kg 包装,口服 LD50 >5000 mg/kg。
加入点在发泡段:进发泡体系前与多元醇组分混匀,随发泡一起成型,让抗菌成分分布在泡孔壁上。泡棉是开孔结构,助剂如果只是后喷,只能停在表层,泡孔内部仍然是空的;跟着发泡进去,切开断面也有保护。
三个操作要点。一是按发泡料总重算,不是按成品泡棉重量,发泡前后密度差很大,基数搞错用量就漂;二是控制发泡温度,发泡体系本身放热,助剂要在体系混合均匀后再升温,避免局部浓度过高;三是切片后尽快装配,泡棉暴露在车间空气里吸湿很快,切好的隔层当天用完,剩下的密封存放。
泡棉的另一个问题是出厂含水率。泡棉吸湿后内部很难干,装配前要烘干,按 60℃ 以下烘到含水率 3% 以下再装盒;不烘干就装,盒盖一关,水汽全闷在盒里。
五、装配、装箱与出口
装配段抓三件事:盒体吹干,脱模后吹净卡扣槽与盒底纹路里的水与脱模剂残留;泡棉烘干,含水率 3% 以下再装;车间控湿,装配区相对湿度按 60% 以下控制,梅雨季开除湿机。
外箱套袋前确认盒体表面没有凝露。渔具盒多是出口订单,装柜留风道,纸箱不贴柜壁、不顶柜顶,海运昼夜温差会在柜顶凝露,贴壁那几箱最先返潮。控湿逻辑与集装箱海运凝露一致。
验证分三层:盒体按 GB/T 24128 或 ASTM G21 做防霉测试,样品取盒体与盒盖;泡棉按 ISO 22196 做抗菌率测试,另测含水率;成品盒装盒后进 30℃/85%RH 湿热箱 30 天,开盒看卡扣槽、盒底纹路与泡棉断面。
六、常见问题:白点、硬度与已经起霉的盒
问:盒体加了 1% 防霉粉,表面出现白点怎么办?先分清是粉体没分散还是填料析出。JS117 粒径 D50 110μm,直接干混在薄壁上容易露点,改用母粒法或提高混料时间;如果是成片白霜,查润滑剂与脱模剂迁移。
问:已经起霉的渔具盒还能不能出货?盒体表面的霉点可以擦洗、晾干后再处理;泡棉一旦发霉,内部已经污染,建议直接换隔层——泡棉成本低,返工清洗不划算。换完隔层的那批必须重新烘干装配,否则一周内又长回来。
落点四句:盒体在混料段按成品总重加 iHeir-JS117 防霉粉 0.5%-1.0%,母粒法分散更稳、回料按比例补加;泡棉按发泡料总重加 iHeir-FP 抗菌剂 0.5%-1.5%,跟着发泡进体系,切片后当天用完;装配前盒体吹干、泡棉烘到含水率 3% 以下,车间湿度 60% 以下;装箱配干燥剂、装柜留风道,成品按 30℃/85%RH 湿热 30 天验收。