浏览:33
 日期:2026年11月13日
运动水壶发霉怎么办?先分清是哪一件在霉:瓶身内壁、瓶盖里的硅胶垫圈、彩盒里那层潮气,三处的做法完全不同。瓶身料在造粒或混料时按0.8%-1.0% 加 iHeir-IPL 无机塑料抗菌剂,它耐 300℃ 加工。硅胶垫圈与吸嘴不能用这支,要另按硅胶件口径做抗菌。彩盒内放一张含 0.1-0.2 克 iHeir-D 的防霉纸。本文给出添加量、工艺窗口与检验口径。
一、水壶的霉藏在三处:内壁、垫圈缝、彩盒
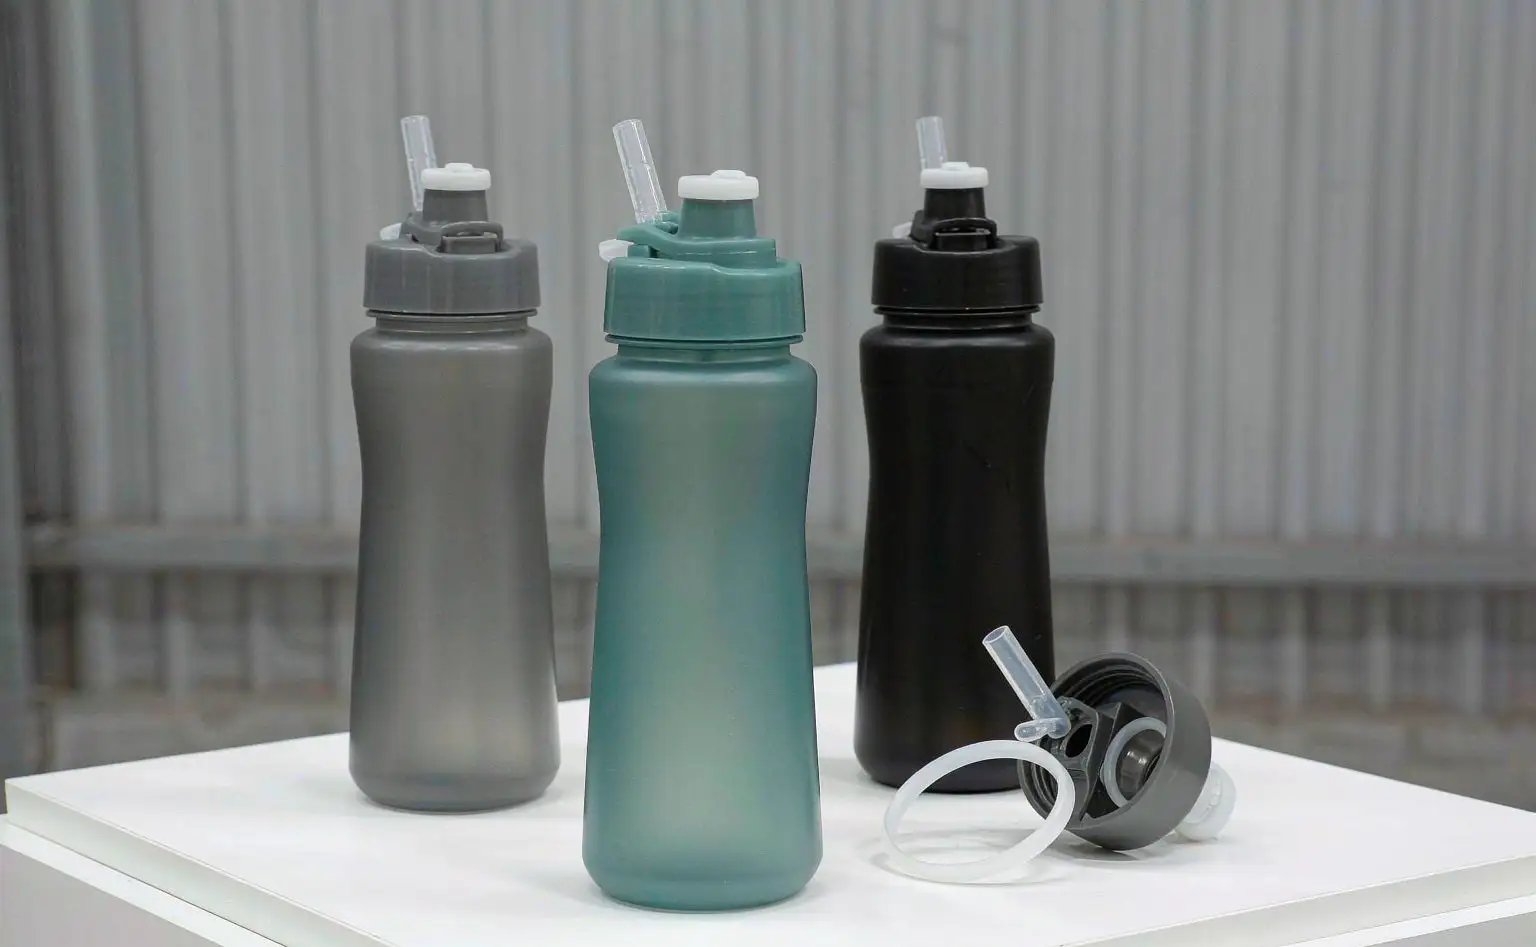
水壶的结构简单:瓶身(Tritan、PP 或 PC)、瓶盖、硅胶垫圈、吸嘴或翻盖、彩盒。瓶身内壁残留的水、垫圈与瓶盖之间的缝隙、装箱后盒内的潮气,是三条独立的路径。
内壁的问题是残水。注塑或吹塑后的瓶胚、瓶身如果没吹干就套袋,水被封在瓶里;装配前试水检验的厂更要注意,试完的水不倒干净,装箱就是给霉菌留了一杯水。
垫圈缝最难洗。硅胶垫圈压在瓶盖槽里,拆下来才洗得到;日常使用留下的糖分与蛋白,加上螺纹缝里的残水,两三天就能起黑点。这一处是客诉最集中的位置。
彩盒是长尾。彩盒多由灰板加铜版纸裱成,纸本身吸潮。整箱走海运,盒内空气一冷一热,水凝结在瓶身与盒壁,霉从盒底开始往上长。
二、瓶身料:造粒时加 0.8%-1.0%
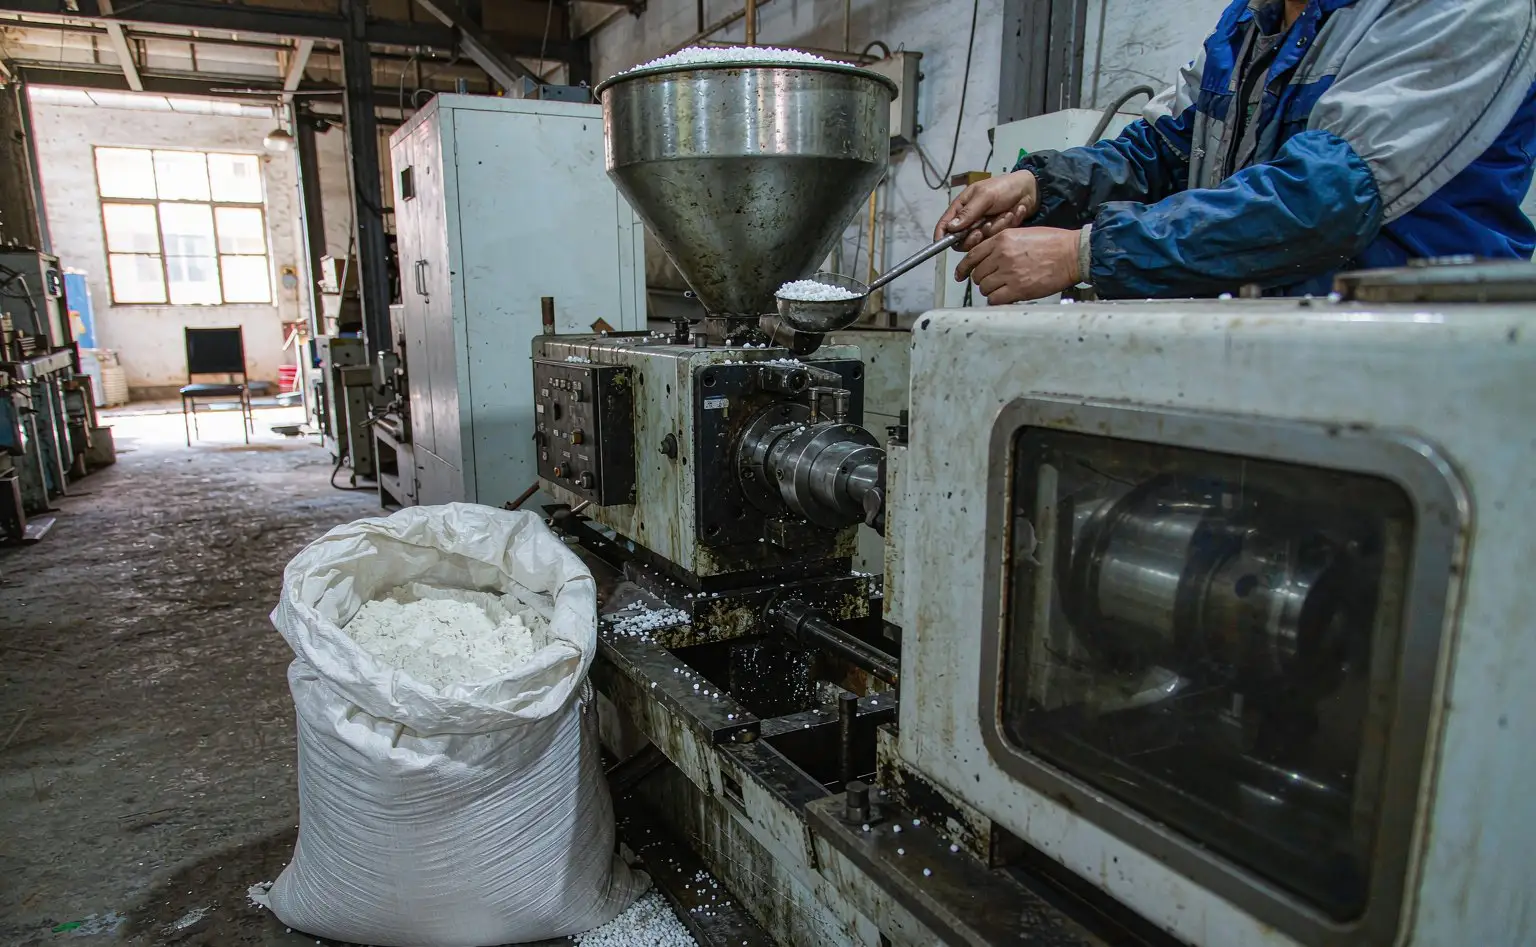
瓶身这一段用 iHeir-IPL 无机塑料抗菌剂,添加量为制品总重的 0.8%-1.0%。它是白色粉末,白度大于 90,平均粒径 1-2 微米,比表面积 10-15 m²/g,属于广谱抗菌剂。
加在哪一步。在造粒或混料阶段与树脂一起混匀,做成抗菌母粒或直接掺混,再进入注塑/吹塑。加到成品表面没有意义——粉体进不到基体里,洗两次就掉。
为什么是这支。IPL 的耐热到 300℃、可经受 300-320℃ 加工,而 Tritan 注塑多在 260-290℃、PP 在 200-230℃,工艺窗口留得住;颜色上它是白色粉末、白度大于 90,浅色与透明件不挑战色差。
用量怎么定。常规款按 0.8% 起步;对外观要求高、壁厚大的款按 1.0%。先做 25 公斤料的小批,看分散、色差与抗菌效果,再放量。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 瓶身 | Tritan、PP | iHeir-IPL 0.8%-1.0% | 造粒/混料 | 分散均匀,色差确认 |
| 瓶盖 | PP、Tritan | 与瓶身同料同批 | 注塑 | 同批掺剂,不另配 |
| 硅胶垫圈、吸嘴 | 食品级硅胶 | 按硅胶件口径另配 | 模压后二次硫化 | 烘干,装配前测含水率 |
| 彩盒 | 灰板裱铜版纸 | iHeir-D 每张 0.1-0.2 克 | 装箱 | 盒内干燥,纸不贴瓶身 |
一条边界。IPL 管的是塑料基体,混进料里就一直在;彩盒那张纸管的是盒内封闭空间;硅胶件是第三种材料,必须单独处理。三处混为一谈,最常见的结果是瓶身做了、垫圈没做,客诉照样来。
三、注塑与吹塑的工艺窗口
温度不是瓶颈。IPL 耐热 300℃,Tritan 的注塑温度 260-290℃、PP 200-230℃ 都在窗口内。但要留意料筒停留时间:回料比例高、停机时间长,局部过热仍会让粉体团聚。
分散比用量更重要。无机粉体直接掺混容易团聚,做成母粒再稀释更稳。抽检时取 3 个点位切片看分散,有白点就是没混开。
颜色与透明度。白度大于 90 的粉体在浅色件上影响小,透明件要注意雾度;做透明款先打样确认透光率,再定用量。
食品接触合规。水壶属食品接触用品,加了抗菌剂的成品要按 GB 4806.7 做迁移与感官测试,出口还要看目的地法规。送检按成品做,别用原料报告替代。
四、硅胶垫圈与吸嘴:另一条线
硅胶件不能用 IPL。IPL 是无机粉体,设计给塑料基体,配进硅胶体系分散不好,硫化后也容易析出。硅胶件要按硅胶专用抗菌膏那条线做,本篇只给工序与检验口径,型号按硅胶件另行选定。
加在炼胶段。硅胶抗菌膏在混炼时加入、搅匀再模压,与塑料的造粒掺混不是一回事。用量按硅胶总重计,按所选型号的说明书走。
二次硫化要到位。模压后的垫圈按工艺做二次硫化,把挥发物赶干净;没硫化透的垫圈带味,装到瓶盖上就是持续的异味源。
装配前测含水率。垫圈与吸嘴烘干后按批抽测,含水率达标再上线。装配工位不喷水、手套保持干燥,这两条比加剂更容易被忽略。
五、装配、试水与彩盒
试水后必须倒净。气密性检验用水试的厂,检验后逐只倒空、吹干再进装配线;水留在瓶里过夜,第二天就是霉的起点。
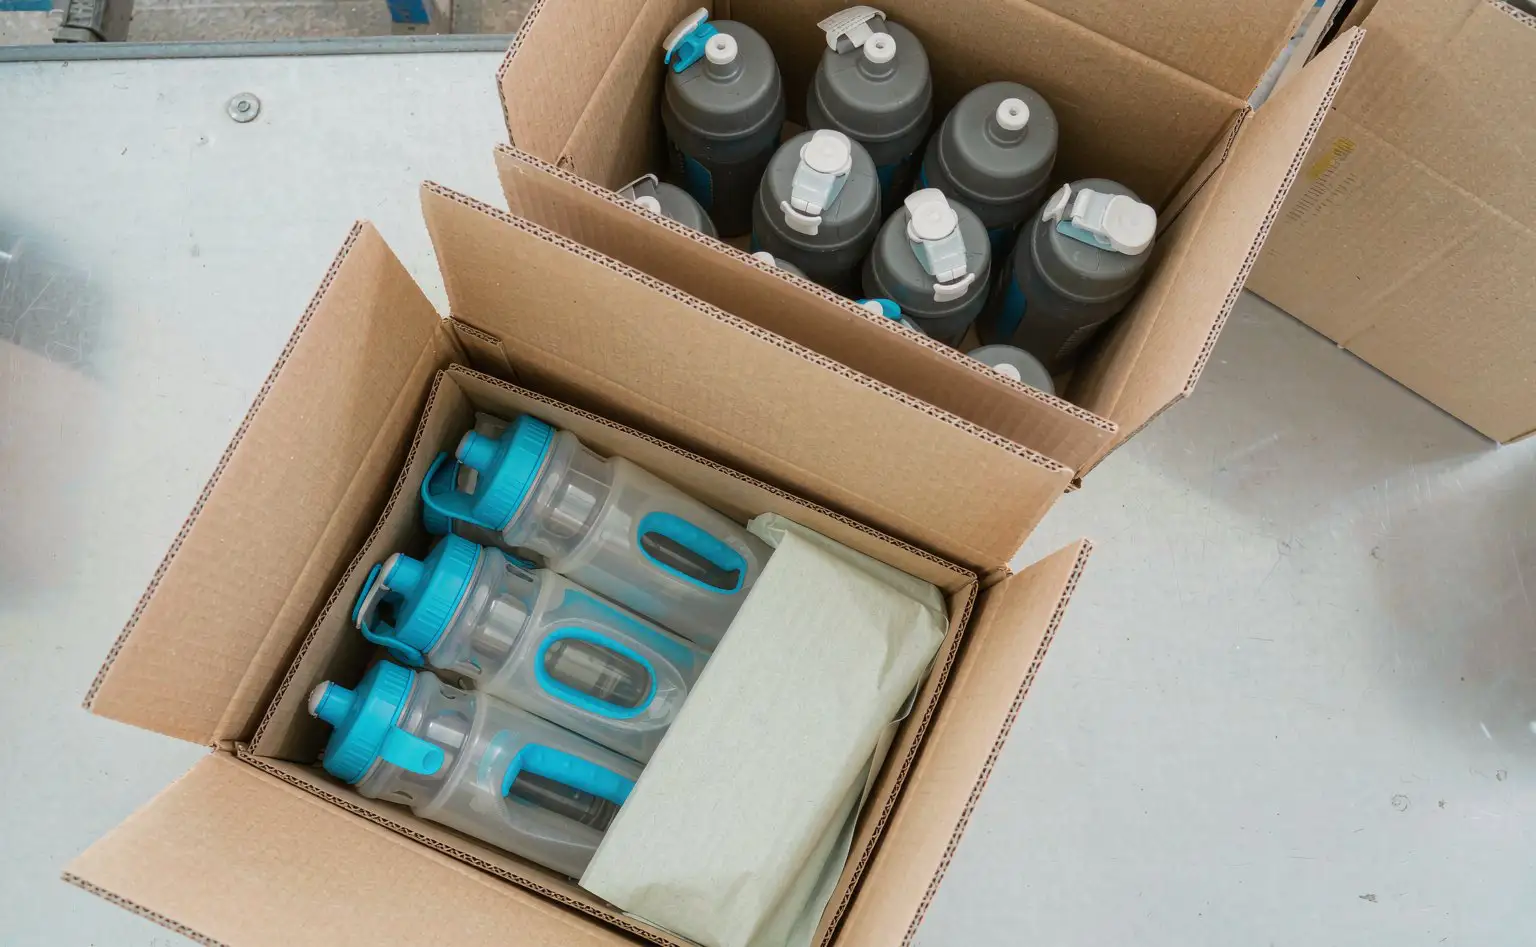
彩盒放纸。每盒放一张含 0.1-0.2 克 iHeir-D 的防霉纸,夹在盒内一侧、不直接贴瓶身;盒盖要能合严,敞口盒等于让防霉成分跑掉。
仓储与出口。成品仓压到 60%RH 以下,纸箱离地离墙;整柜出口柜内铺防潮膜,装柜前抽几盒开箱闻一下。同类「塑料件掺剂 + 包装控湿」的做法可对照便当盒盒体与内盖分别掺抗菌剂,硅胶件与防霉纸的配合见泳镜镜带硅胶炼胶与镜盒夹纸。
六、常见问题
问:瓶身加了抗菌剂,垫圈是不是可以不管?
不行。硅胶与塑料是两种材料,瓶身那支进不到硅胶里,垫圈要按硅胶件单独做。
问:0.8% 与 1.0% 差得多吗?
差 25% 的添加量。常规款 0.8% 够用;壁厚大、外观要求高或客户指定等级的按 1.0%,按件型写进工艺卡。
问:加了抗菌剂会不会影响透光率?
白色粉体在透明件上会有雾度影响。做透明款先打样测透光率,再定用量与牌号。
问:试水检验留下的水真有那么大影响?
有。瓶内残水加上盒内封闭空间,等于给霉菌准备了一个恒湿环境,两三天就能闻到味。
落点四句:瓶身与瓶盖料在造粒或混料时按 0.8%-1.0% 加 iHeir-IPL,做成母粒再稀释,注塑温度按 Tritan 260-290℃、PP 200-230℃ 走,抽检看分散与色差;硅胶垫圈与吸嘴另按硅胶专用抗菌膏配,炼胶段加入、二次硫化到位,装配前烘干并抽测含水率;试水后逐只倒空吹干,彩盒内每盒放一张含 0.1-0.2 克 iHeir-D 的防霉纸,盒盖合严;成品仓压到 60%RH 以下,整柜出口柜内铺防潮膜。抗菌性能可按 GB/T 20944.3 或 ISO 22196 送检,食品接触合规按 GB 4806.7 以成品送检,样品可先寄一公斤,起订量与交期见iHeir-IPL 产品页。