浏览:45
 日期:2026年09月05日
“木制玩具发霉怎么办?”浙江云和是全国木制玩具的产业集聚地,每年有大量积木、拼图、木琴、益智木玩出口到欧美日。木质玩具的防霉和别的行业不太一样——它既要控制住霉变,又要满足玩具安全法规,处理稍有不慎,不是霉变退货就是检测不过关。这篇文章沿着云和木玩厂的真实工艺线来讲:选材 → 白坯 → 防霉处理 → 涂装 → 出口,把每一关的湿度与霉变风险拆开讲清楚。
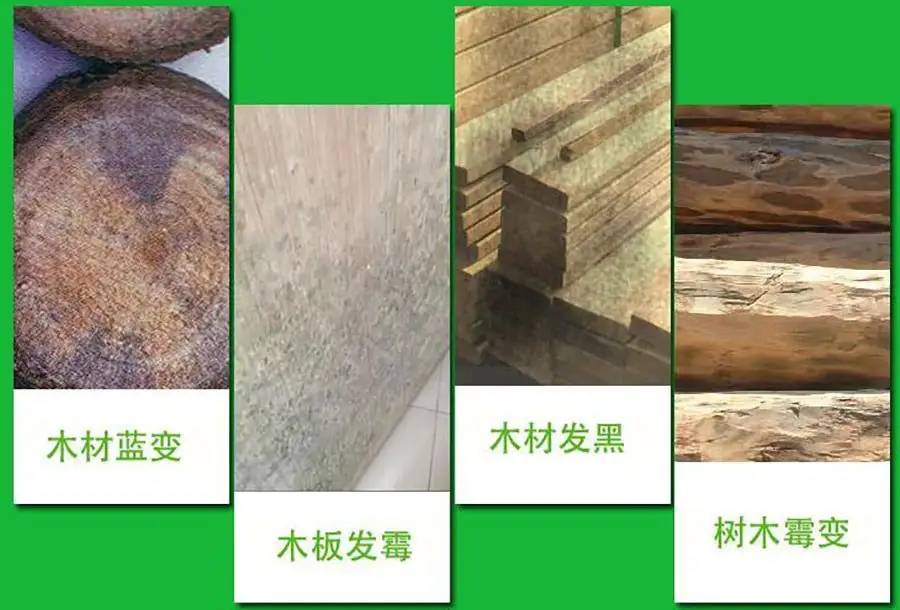
1 木质玩具为什么会发霉?三大霉源先定位
木质玩具发霉,问题通常不在“玩具”而在“木头”和“车间”。定位到源头,防霉才有方向:
- 霉源一:木材含水率超标。木材是天然材料,含水率高就是给霉菌送培养基。很多木玩厂用烘干不到位的白坯或进口原木直接开料,表面看着干,芯部含水率可能还在 15% 以上,出厂后慢慢“吐水”,到客户手里就长霉。
- 霉源二:白坯仓与车间返潮。白坯(未涂装的素木件)表面积大、易吸潮,堆在潮湿的半开放车间里,梅雨季两三天就能吸潮发霉。胶水、木蜡油、水性漆在潮湿环境里干得慢,也延长了半成品的“高风险期”。
- 霉源三:海运货柜结露。出口木玩在海上漂 20-40 天,货柜内壁夜间结露(集装箱雨),贴着纸箱的木玩先遭殃;纸箱吸潮后水分再渗进彩盒,到国外仓才被发现。
记住一个事实:霉菌在 20-35℃、相对湿度 70%RH 以上的环境下,几天就能在木头表面长出来。所以防霉的核心不是“出了问题再除霉”,而是从含水率和车间湿度两条线把它掐断。
2 选材关:木材含水率为什么要卡在 ≤12%
木质玩具对木材含水率的要求,比普通家具更严格。行业里做出口木玩的成熟做法是:开料前木材含水率控制在 12% 以下,做精密拼插件的工厂甚至控制在 8%-10%,防止成品变形开裂。
| 工序节点 | 含水率控制目标 | 不达标的风险 |
| 原木/板材进厂 | ≤12%(分批抽检,用含水率测定仪) | 芯部水分带进车间,后续难补救 |
| 开料、砂光后白坯 | ≤10%-12% | 半成品吸潮,放置几天就长霉 |
| 涂装前 | 与环境平衡(8%-12%) | 水性漆封闭后水分闷在里面,漆膜下长霉 |
含水率测定仪(针插式即可)是木玩厂最便宜的“防霉设备”,几百元一台,进料、开料、涂装前各测一批,比事后返工划算得多。木材防霉与含水率管理的完整逻辑,可参考《木材防霉剂怎么用》一文。
3 白坯关:白坯仓与半成品的防霉控制
白坯是最容易翻车的环节——它表面积大、孔隙多、又没有涂层保护,最吸潮也最容易长霉。给木玩厂三个实用动作:
- 白坯仓独立且控湿。白坯不要和油漆车间、潮湿原料混放。仓库相对湿度控制在 60%-65%RH 以下,配备除湿机;白坯离墙离地 20cm 以上码放,留通风道,垛位之间不要堆死。
- 半成品不过夜积压。砂光后的白坯当天能进涂装的尽量当天进;必须暂存的,用透气的无纺布或开孔纸箱覆盖防尘,不要用塑料袋闷装——闷装等于给水分“保温”,反而加速长霉。
- 雨季加密抽检。进入梅雨季前做一次白坯仓大扫除,雨季中每周开箱抽查手感与气味:白坯表面发涩、有“木粉味变土腥味”的迹象,要立刻挑出隔离。
4 处理关:防霉剂怎么用,才既有效又不破坏玩具安全
木质玩具要不要做防霉处理、用什么方式做,是很多工厂纠结的地方。先给结论:能做,但要分清“什么件、什么阶段、什么药剂”,并遵守玩具安全逻辑。
① 谁需要处理?白坯件、半成品件(拼图底板、积木素件、木琴音板等)适合做防霉处理;与儿童口部直接接触的部件、或执行严格食品接触要求的定制件,不得使用未经针对性安全评估的助剂,要按客户要求与目标市场法规来定。
② 什么阶段做?最佳窗口在白坯砂光后、涂装前:此时木材表面干净、吸收性好,防霉成分能进入木材表层;一旦上了水性漆再处理,效果大打折扣。
③ 用什么方式?两种主流工艺:
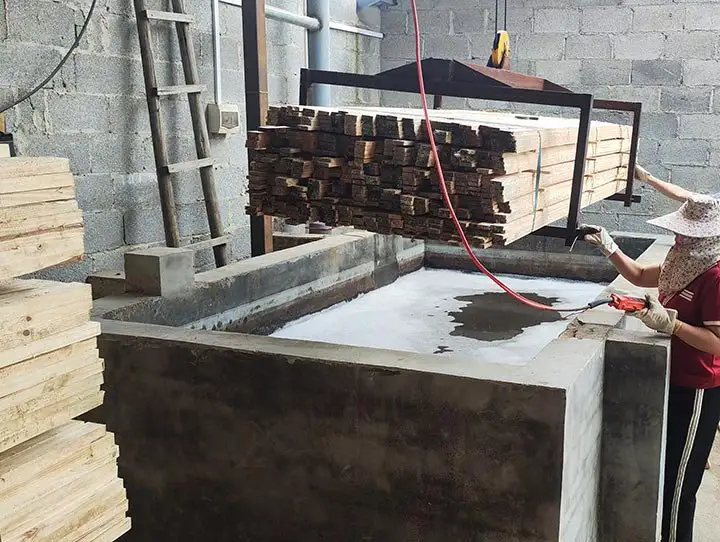
- 浸泡法:适合形状规则、批量大的素件。用 iHeir-MA 浸泡型竹木防霉剂 按说明比例配液,白坯浸泡 15-30 分钟后沥干、烘干至含水率达标再进入下一工序。浸泡能处理到缝隙内部,效果最均匀,但需要烘房/晾架配合。
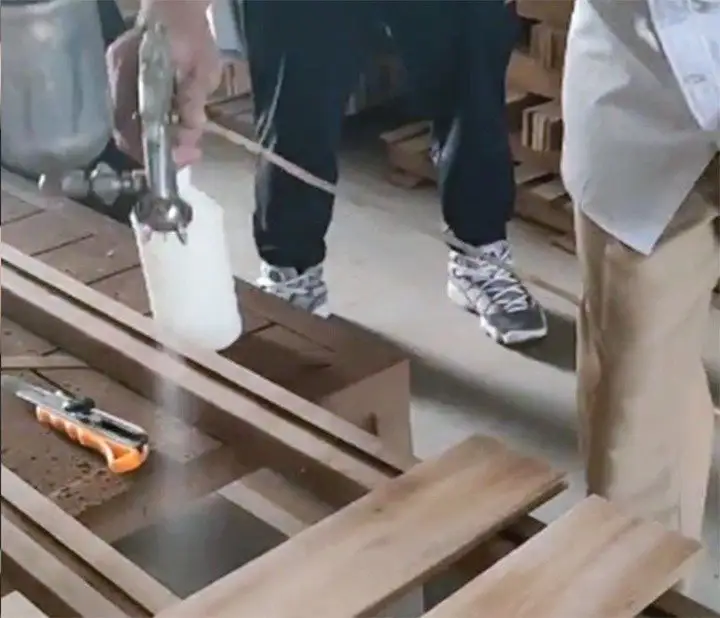
- 喷涂法:适合不规则件、已组装的半成品或小批量打样。用 iHeir-Spray(M3D)水性防霉剂 均匀喷涂表面,晾干成膜。喷涂灵活,但对深槽、盲孔内部覆盖有限,重要出口件建议浸泡与喷涂结合。
④ 和水性漆相容吗?防霉处理后再上水性漆,要先做小样相容性测试:同一批白坯一半做处理一半不做,涂装后观察 7-14 天,确认不起泡、不开裂、不析出、漆膜附着正常,再批量。防霉剂残留表面会影响附着力,所以处理后务必按工艺要求烘干、打磨。
玩具安全方面,出口欧盟的木玩要符合 EN71 系列要求(EN71-3 关注可迁移重金属、EN71-9 关注有机化合物),出口美国要关注 CPSIA;药剂与工艺是否影响检测结果,建议先送样到有资质的第三方检测机构按目标市场做一轮筛查,再放量。关于木玩出口检测与霉变退货的完整链路,可对照《出口玩具防霉抗菌与 EN71 合规全方案》。
5 出口关:从车间到货柜,最后三公里别掉链子
木玩出口最怕“到港发霉”,因为那意味着退运、赔付和客户流失。把最后三公里管住,返工率能明显下降:
- 包装前含水率复核:彩盒包装前抽检成品含水率(目标 ≤12%),梅雨季出货前先让成品在干燥车间“缓一缓”再装箱。
- 彩盒内辅助吸潮要合规:出口欧美若客户要求箱内放吸湿包,选用有食品接触声明的阻隔包装并征得客户书面同意;木玩本身是儿童用品,箱内辅料同样要考虑儿童接触安全。
- 货柜防潮:装柜前查柜(干燥、无漏、无异味),柜内挂放 T-1000 货柜箱干燥棒,20 尺柜 6-8 根、40 尺柜 12-16 根;高湿航线取上限,用量算法见《集装箱放多少干燥剂才够》。
- 文件留痕:每批保留含水率抽检记录与防霉处理工艺单,一旦客户投诉可以快速定位是哪个环节出了问题。
说一个真实发生的例子(应客户要求隐去名称):云和一家做出口积木的工厂,某年 5 月阴雨连绵,白坯仓除湿机故障没及时发现,一批砂光后的白坯在仓里积压了 10 天,部分表面起了细小白毛。厂里没有报废,而是把受潮白坯重新烘干、砂掉表面霉点后再做防霉浸泡处理,同时把除湿机换成带湿度报警的型号,并把白坯周转周期从 7 天压缩到 3 天。之后整个梅雨季,那批货没有再出现霉变投诉。
木质乐器、板材类场景与木玩工艺相通,也可以参考《木质乐器发霉怎么办》与《板材发霉怎么处理》。
6 木制玩具防霉 FAQ
Q1:白坯已经有点发霉了,砂掉还能用吗?表面轻微霉点、未深入木质、颜色正常的,砂光去除霉层后按处理工艺做防霉浸泡可继续用;发黑发软、霉味明显的白坯不建议再投入,防止“带菌件”污染整批。
Q2:木玩做防霉处理后,EN71 检测会超标吗?不一定。影响检测结果的是“助剂成分是否含限用物质”和“处理后表面残留是否合规”,不是“做没做防霉处理”本身。选择不含限用物质的助剂、工艺残留达标、按目标市场法规执行,并先送第三方筛查,是规避风险的标准动作。
Q3:水性漆的木玩还能做防霉吗?可以。防霉处理放在涂装前(白坯/砂光后)最有效;已涂装的成品只能在包装运输环节做物理防护(控湿、干燥剂、货柜干燥棒),不能再“往里加东西”。
Q4:梅雨季木玩厂最该先做哪件事?先给白坯仓和成品仓配上能读到 RH 1% 的温湿度计并建台账,把湿度压在 65%RH 以下;再解决白坯周转积压。控湿没到位前,先不要急着上防霉药剂,环境问题不解决,处理效果会被抵消。
Q5:出口美国木玩在防霉上有什么额外注意?美国市场除 CPSIA 外,部分州还有加州 65 号提案等要求;防腐防霉类成分是否申报、是否在限用清单,需要结合 MSDS 与目标州法规逐项核对,必要时咨询第三方合规机构。
木制玩具防霉是个系统工程,从含水率到白坯仓,从处理工艺到货柜防潮,每一关都堵住,出口才能不踩雷。如果你的木玩厂正在为梅雨季返潮、白坯发霉或海运霉变发愁,欢迎联系我们,把你的材质、工艺和目标市场告诉我们,我们先聊工艺再谈产品,拿样测试用数据说话。