浏览:9
 日期:2026年10月22日
缠绕膜防霉,母粒该加在 PE 里还是表面喷一遍?加在树脂里。PE 本身不被霉菌当饭吃,霉长在膜面的淀粉与油污上、以及卷层之间的积水里;表面喷的那一层,缠膜时一拉伸就蹭掉了。所以要把 iHeir-JS117 塑料防霉粉 按成品总重 0.5%-1% 做进树脂,抗菌那一支用 iHeir-ECO 按聚乙烯 0.3%-0.5%。本文给出加料点、预混做法与吹膜段判据。
一、缠绕膜的霉不在膜里,在膜面和卷间的水里
先把问题说准。聚乙烯是合成高分子,霉菌没有酶能把它拆开,所以膜本身不会「长霉」。真正出问题的是三处:一是膜面附着物,吹膜与分切过程中带的粉尘、淀粉类爽滑剂残留、手上的油污,这些是有机营养;二是卷层之间的水,车间湿度高、膜卷从冷库搬到热车间,层间结露,水被封在卷里;三是缠好的托盘,膜把纸箱封成一个密闭包,箱体里的潮气出不去,拆膜时箱面全是霉点。
所以「缠绕膜防霉」实际要解两个问题:膜面不要成为霉菌的落脚点(防霉),膜面不要成为细菌的传播面(抗菌)。这两件事在配方上是两条线,一支管一件事。
判断方法:拿一卷放了三个月、卷面有黑点的膜,把表层剥掉两层看内层——内层干净、表层有斑点,就是膜面污染与层间积水的问题,不是树脂降解。
二、母粒与喷涂:两条路的对照
下表把树脂内添加与成品表面喷涂两条路并排列出,采购最容易在这里选错。
| 做法 | 加在哪 | 用量 | 耐久性 | 代价 |
|---|---|---|---|---|
| 树脂内加(防霉) | 混料段,随树脂一起塑化 | iHeir-JS117 0.5%-1%(按成品总重) | 助剂在膜体内,摩擦与拉伸不流失 | 要做预混,粉体分散不好会出白点 |
| 树脂内加(抗菌) | 混料段,与树脂颗粒混匀 | iHeir-ECO 聚乙烯 0.3%-0.5% | 同上,靠迁移到表面起作用 | 加工温度要低于它的热稳定上限 |
| 表面喷涂 | 成品膜收卷后或分切后 | 按喷涂液浓度,膜面附着量难控 | 缠膜拉伸即脱落,层间摩擦带走 | 多一道工序、多一次干燥 |
| 包装段 | 托盘与箱体之间 | 防霉纸或干燥包 | 随包装一起发走,作用期覆盖运输 | 增加包材成本与拆包动作 |
结论写在表里:膜的功能要靠树脂内加来给,喷涂只能解决「出厂时表面干净」这一件事,撑不到海运。真正要压住托盘里的潮气,还得在包装段补一道。
三、树脂里加:JS117 按成品总重 0.5%-1%,先预混再吹膜
iHeir-JS117 塑料防霉粉 是白色至淡黄色粉末,比重 1.21g/ml,有效成分>97%,堆积密度 380 kg/m³,平均粒径 110 微米(D50),以含氮杂环酚醇复配物为活性成分,对 PVC、PU、硅胶树脂、聚烯烃、聚酯、TPE 都有防霉作用,抗流失性好、不含砷。用量按最终产品总重的 0.5%-1%,与树脂混匀后再成型。
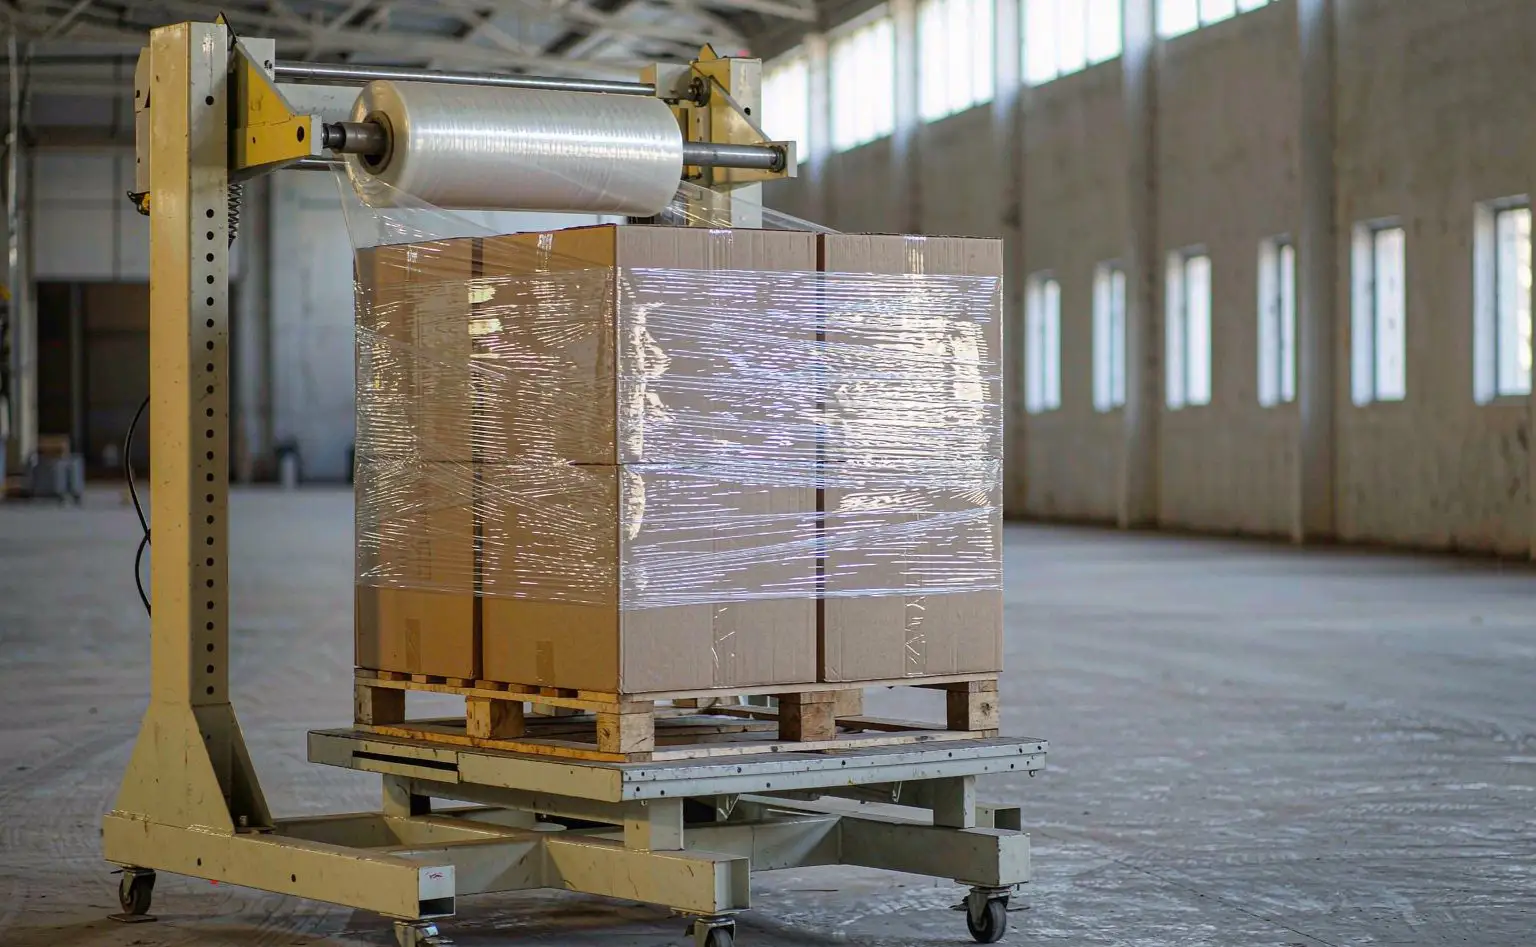
缠绕膜这一段的关键在分散。膜最薄处只有十几微米,一颗没打散的粉团就是一个晶点,拉伸时先破,破口就是应力集中点。做法是两步:先与少量同牌号 PE 粉高混三到五分钟做预混料,再按比例兑进主料;有条件的先做成母粒,母粒的分散度比直接下粉稳。直接往料斗里倒粉,靠螺杆剪切打不散。
用量分档:常规包装膜走 0.5%-0.7%,出口托盘膜、周转期长的走上限 1%。回料要折算——分切边料、开机废膜回用比例高,不折算就会出现同一批膜一半有效一半没有。另外,JS117 是粉体,加料段要防扬尘,称量区单独隔开。
四、抗菌那一支:ECO 按聚乙烯 0.3%-0.5%,注意温度上限
防霉之外还有一条抗菌线。iHeir-ECO 塑料抗菌剂 是灰白色粉末、纯度 100%,熔点 56~58℃,比重 1.58 g/cm³,热稳定性 240℃,可抑制革兰氏阳性菌与革兰氏阴性菌,靠缓慢迁移到制品表面起作用。
用在缠绕膜上,量按聚乙烯的 0.3%-0.5% 取,这是 ECO 应用指引里聚乙烯那一档;不要拿 PU 或 PVC 的 0.3%-1.0% 直接套过来。
温度是这一段最容易出事的地方。ECO 的热稳定性到 240℃,加工温度要压在这个上限以下,并尽量避免超过 320℃ 的极端点——超了助剂分解,膜会发黄、有气味,抗菌性能也掉了。吹膜机筒各区温度按树脂工艺设定,但要把 240℃ 当红线看。
还有两条:ECO 要密封、防潮、避光保存,储存温度 10-43℃,保质期 1 年,别存放在钢制容器里;做食品接触类包装时,它有两份自家申请的食品级测试报告可查——C200323102001 按 GB 4806.7、C200323102002 按 LFGB,需要报告号可以直接给客户。
五、吹膜、收卷与托盘缠膜:三个动作决定成败
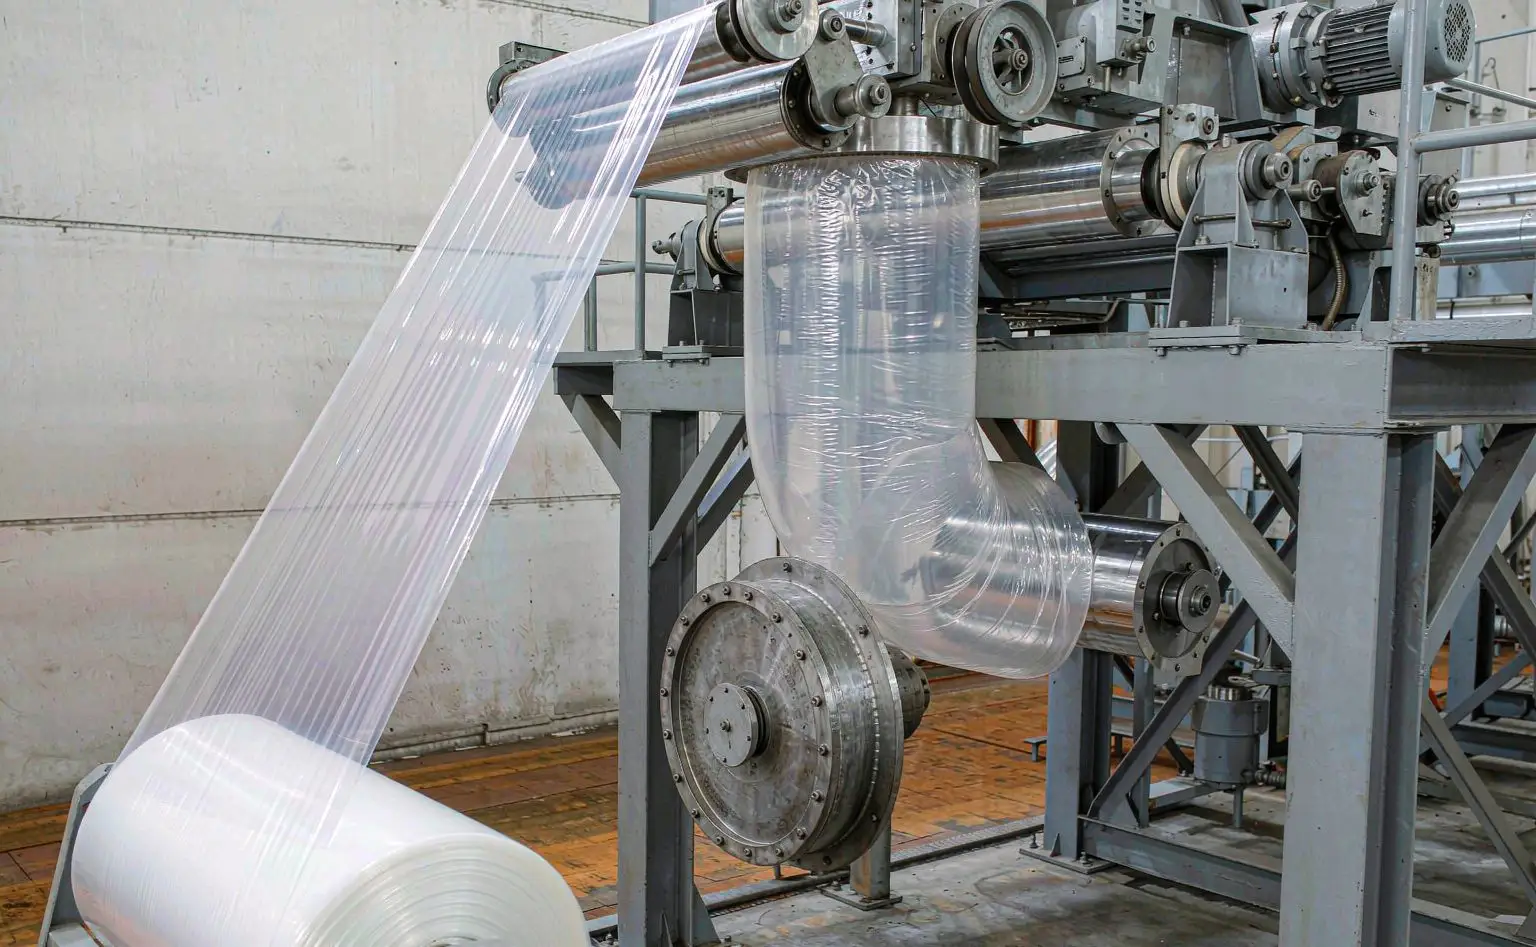
配方对了,现场还有三个动作会让效果打折。第一是收卷:收卷张力过大,膜层压得死,层间的水排不出去;张力过小,卷松、端面进潮。按膜厚设定张力,卷面平整、端面不起皱为准。
第二是膜卷存放:竖放、离地离墙,别横躺在水泥地上;从冷库或空调库搬到热车间之前先包一层,让卷温慢慢上来,避免层间结露。这一条比多加 0.1% 助剂管用。
第三是托盘缠膜前的确认:箱体必须是干的。箱面还潮就缠膜,等于把水封在里头,膜做得再好也挡不住箱体长霉。装柜前抽两托拆膜看箱面,有霉点就整托退回。
六、常见问题:只喷表面行不行、加了会不会影响拉伸与透明
问:成品膜喷一遍防霉剂,省事又便宜,为什么不行?PE 表面能低,喷上去的助剂挂不住,缠膜时膜被拉伸、层间互相摩擦,几个托盘下来就没了;而且霉是从卷层之间与膜面附着物起的,喷表面到不了层间。要耐久只能在树脂里做。
问:加了 1% 粉体,拉伸性能和透明度会不会掉?JS117 的平均粒径 110 微米,分散好时对光学性能影响很小;掉性能通常是分散没做好——晶点多、局部团聚。先做小样:同一批树脂分加与不加两组,吹同规格膜,比拉伸强度、断裂伸长与雾度,数据在手上再定档。
问:怎么验证防霉与抗菌效果?防霉走 ISO 846 或 ASTM G21 看长霉等级;抗菌走 ISO 22196,塑料表面也可以按 GB/T 31402 做。样品要用加了助剂的成品膜,别拿树脂颗粒去测。两支柱剂都有小样与 TDS,可按贵厂 PE 牌号做比对。
落点四句:JS117 按成品总重 0.5%-1%(常规膜 0.5%-0.7%、出口托盘膜到 1%),先预混或做成母粒再吹膜,回料要折算;ECO 按聚乙烯 0.3%-0.5%,加工温度压在 240℃ 以下;膜卷竖放离地离墙、搬运前让卷温升上来;托盘缠膜前确认箱体是干的,装柜前拆两托看箱面。