浏览:30
 日期:2026年10月14日
照明灯具防霉:注塑灯罩与喷涂灯座怎么加?两条线的做法完全不同,混着写最容易出问题。灯罩在注塑机上随母粒加,按塑料总重加 iHeir-IPL 无机塑料抗菌剂 0.8%-1%,透明件要白度>90、粒径 1~2μm 的型号;灯座在涂料体系里加,按体系总重加 iHeir-TQ 涂料防霉剂 2%-3%。本文给出两种加料位置、干燥条件与透明件发黄的判别口径。
一、灯罩与灯座为什么要分开加
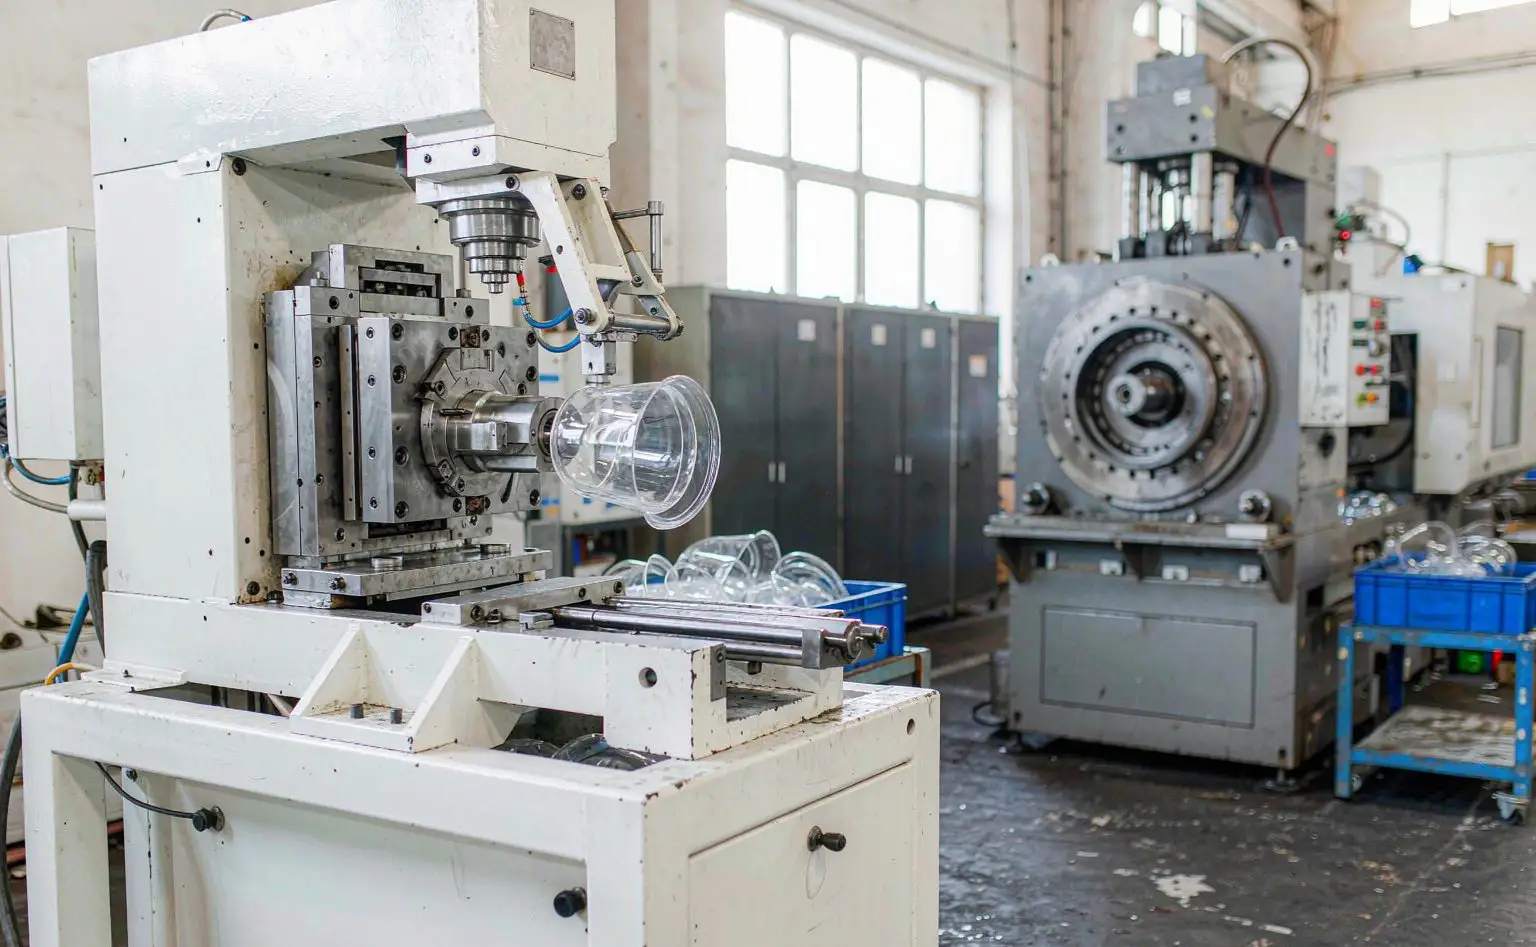
灯罩是注塑件,防霉要做进塑料本体;灯座是金属件加涂层,防霉要做进涂膜。两者的载体不同,决定了加料位置完全不同:前者在注塑机的料筒里完成分散,后者在配漆槽里完成混合。把注塑用的母粒往涂料里加,混不匀、放置后分层;把涂料助剂往料筒里投,分散不开、出模就有色差与流痕。
除了载体,判断口径也不一样。注塑件看外观与力学性能,透明件尤其盯着色光和透光;涂层件看膜厚与附着,防霉成分必须在膜层里均匀分布。透明工程塑料的选型口径,可参照工程塑料透明件抗菌选型一篇的判别方法。
二、注塑灯罩与喷涂灯座配剂对照表
下表把工序、载体、投加位置、用量或判据与注意点列在一起,可直接当配剂作业卡的底稿。
| 工序 | 载体 | 投加位置 | 用量或判据 | 注意点 |
|---|---|---|---|---|
| 注塑灯罩 | PC / PMMA / PS 树脂 | 母粒与树脂干混后进料筒 | iHeir-IPL 0.8%-1%(按塑料总重) | 白度>90、粒径 1~2μm、耐热 300℃;高于 300℃ 不适用 |
| 注塑灯罩(深色) | PS / ABS 等深色件 | 同注塑线随母粒加入 | 按塑料总重计,深色件可放宽外观要求 | 与透明件分开配、分开存,别共用一份母粒 |
| 喷涂灯座 | 水性或溶剂型涂料 | 配漆槽内随涂料搅拌加入 | iHeir-TQ 2%-3%(按体系总重) | pH 6~7、可任意混溶于水;勿用无内衬金属容器盛装 |
| 干燥与固化 | 喷涂后的灯座 | 烘道或烘箱 | 按涂料供应商给的温度与时间窗口 | 烘不干就装箱等于把湿气锁在件上;边角与内腔单独检查 |
四行看完能看清一件事:前两行是同一道注塑线上的两个选型分支,第三行换到涂装线,第四行是两条线共同的下游关口。四行里漏掉任何一行,问题都会留到装配或客户开箱时才暴露。
三、注塑灯罩:母粒加量与透明件选型
注塑这一道用 iHeir-IPL 无机塑料抗菌剂,建议加入 0.8%-1%。它是白色粉末,白度>90、平均粒径 1~2μm、比表面积 10-15 m2/g、粒子比重 3.0 g/cm3,耐热性 300℃,这意味着它可以跟 PC、PMMA 这类需要较高加工温度的透明件一起走,不必为助剂单独降料筒温度。
选型时看三个指标就够:粒径要小且分布均匀,粗了会在透明件里形成可见的散射点;白度要够,白度低的粉体本身带色,会把色光往黄的方向拉;耐热要过关,300℃ 的耐温决定它能不能进 PC 的料筒。三项对不上任何一项,就换成深色件用的型号,别拿去硬做透明灯罩。
加料与生产上有四条经验。母粒与树脂先干混均匀再进料筒,比例高时先做预混母粒;换色、换料时彻底清机,上一批的深色料残留在透明件上最刺眼;首件与末件各抽一件做外观确认,看有没有流痕与色差;成品件按批留样,客户投诉时才有对照。包装是 25 公斤纸板桶,非危险品,常温避光、密闭防潮贮存期为 12 个月,开桶后尽快用完,余料密封回桶。
四、喷涂灯座:助剂加在涂料里,附着与干燥是前提
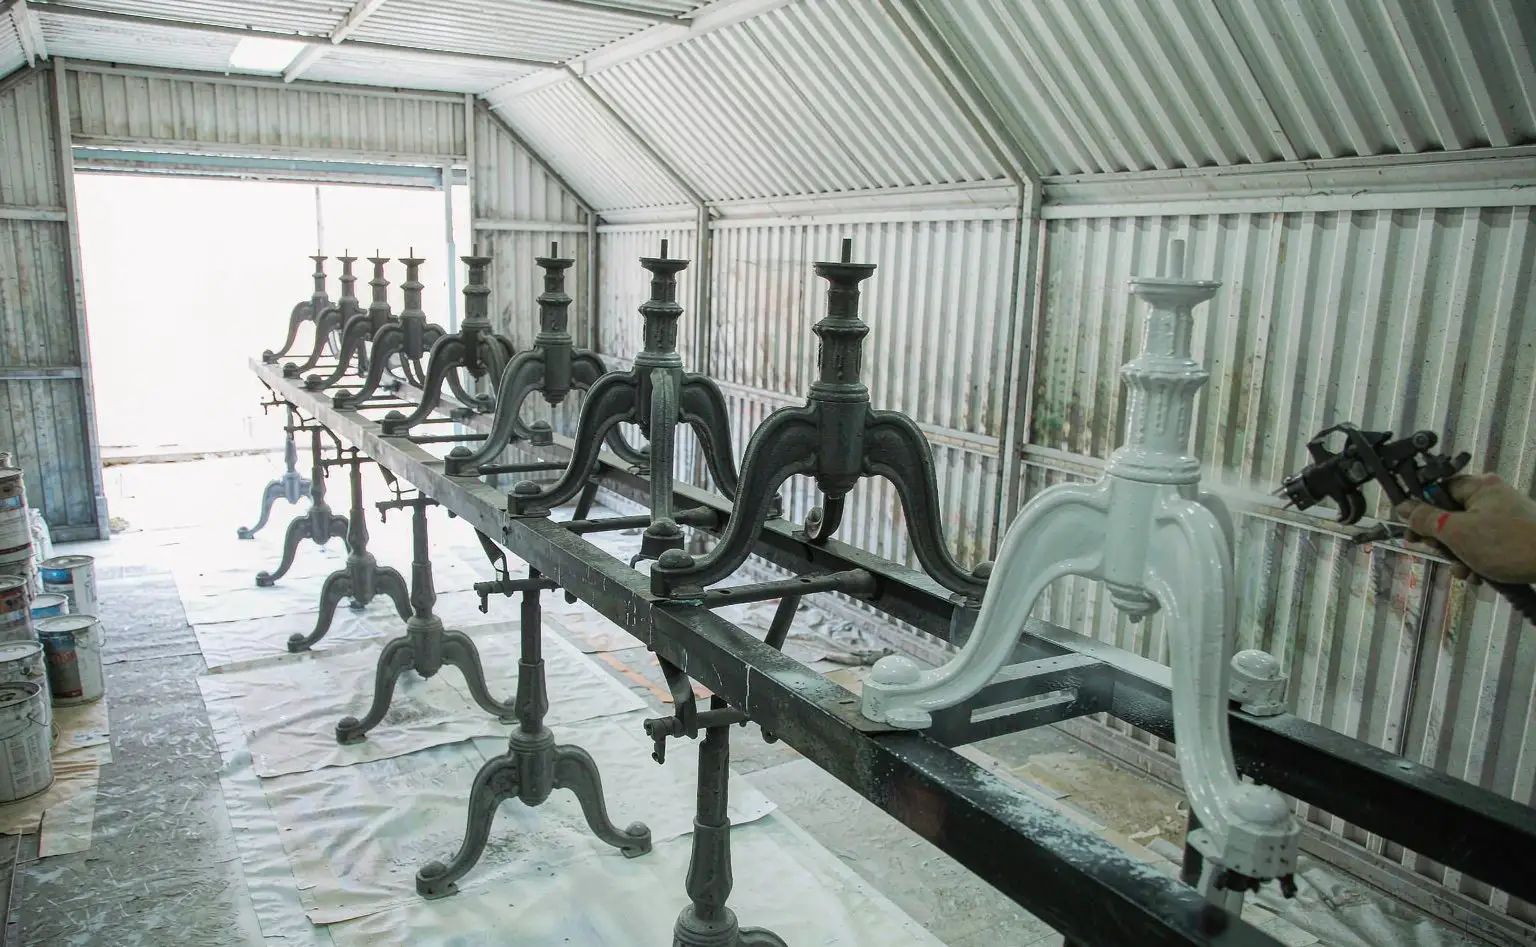
灯座这一道用 iHeir-TQ 涂料防霉剂,建议按 2%-3% 比例添加(按涂料体系总重)。活性成份浓度 45%、粘度 3cps、比重 1.02、pH 6~7,可与水任意混溶,也溶于大多数有机溶剂,因此水性体系与溶剂型体系都能用。加料时在配漆槽里边搅拌边加入,分散均匀再上喷枪。
有三条操作上的细节。第一,盛装桶的选择:请勿使用无内衬的金属容器盛装,室温、室内空气流通处存放,两种常规规格是 25 与 160 公升,按班次用量分装、开桶后尽快用完。第二,配套小样先试:新涂料体系上线前先做一次小样与挂板,确认相容性与干燥条件,别拿整批漆去试。第三,喷涂的均匀性比用量更关键:灯座有台阶、螺纹孔与内腔,喷枪角度受限的位置容易漏喷,投产前按件抽检膜厚与附着,漏喷处补喷后再进烘道。
五、干燥与固化:温度、时间与车间湿度
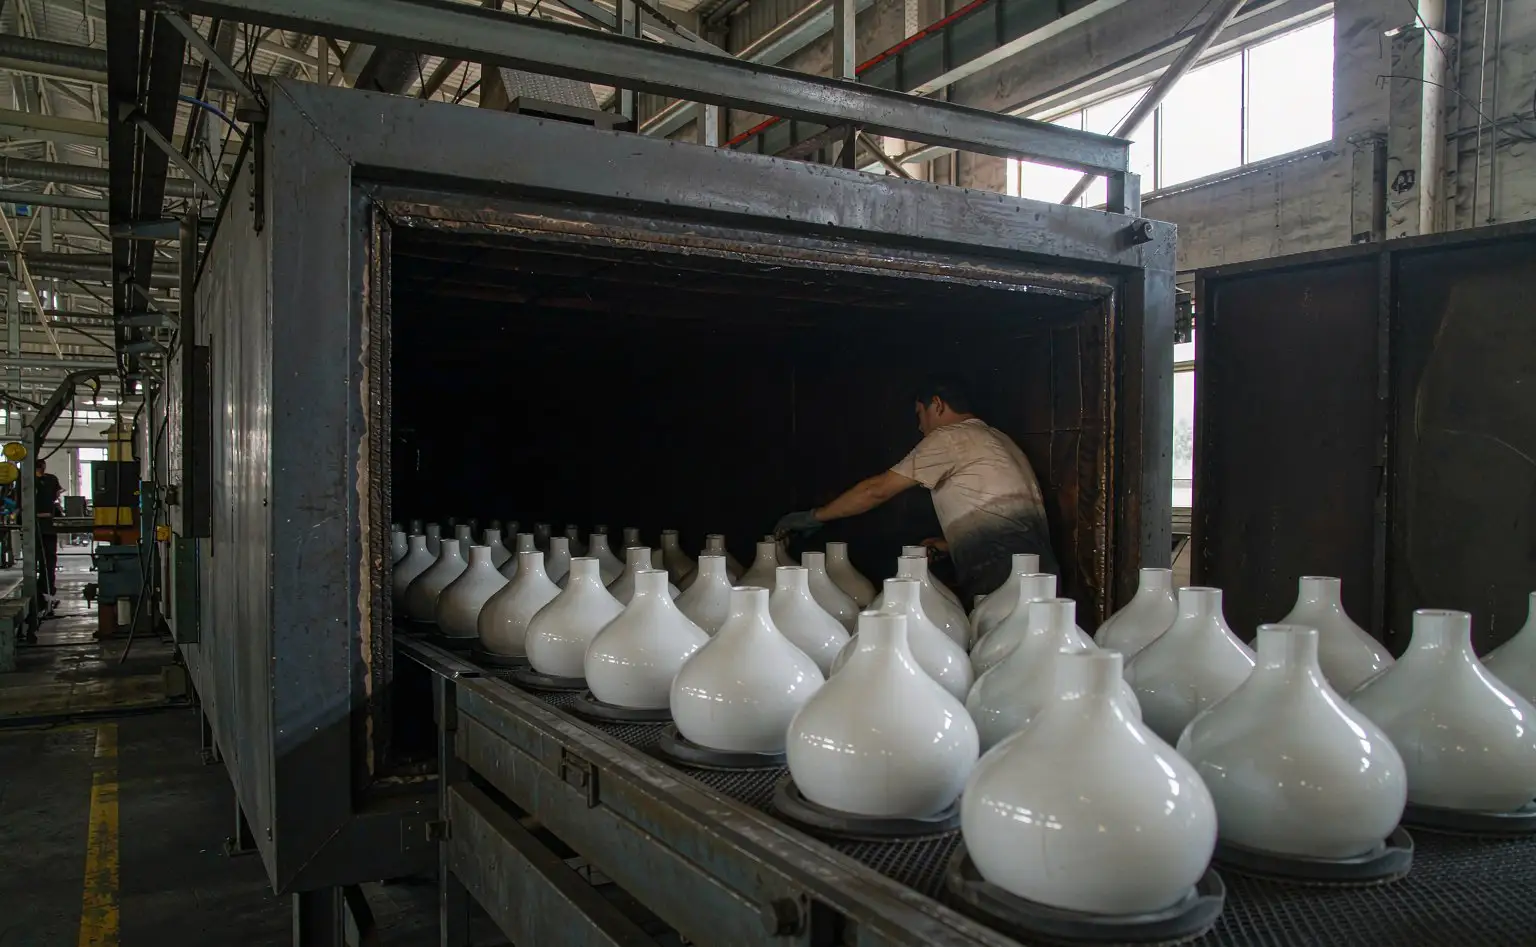
涂料加进防霉助剂之后,干燥条件要重新确认一遍:加料会轻微改变体系的固含量与挥发速度,原先的烘干曲线不一定还合适。沿用涂料供应商给的温度与时间窗口,用挂板做一次固化确认,检查表面是否全干、有没有发黏或起皮。
车间湿度同样管着成品率。涂膜在未完全固化时最容易吸潮,产线末端如果紧挨着敞开的门、水槽或清洗区,返潮批次会先在那里出问题;喷涂区与固化炉出口的相对湿度建议纳入日常记录,梅雨季加密抽湿。灯座比较难返工,涂膜出问题只能整体脱漆重做,代价远高于把湿度管住。
六、常见问题:能不能只在成品表面喷、透明件发黄怎么判
问:能不能只在装配好的成品表面喷一层?不建议。表面喷涂只停在最外层,装配时的摩擦、擦拭与运输中的相互碰撞很快会把处理层带走,防霉效果维持不住;而且整机喷涂难以覆盖灯座背面与内腔,等于把最难处理的位置留了下来。防霉应当做在各自的成形阶段:灯罩进母粒、灯座进涂料。
问:透明灯罩加了之后发黄,怎么判是助剂还是原料?按对照件分开判:同一批树脂做两组试片,一组加助剂、一组不加,同样的料筒温度与模温走完,比对色光与透光。若两组都发黄,问题在树脂或料筒温度;若只有加料的那组偏黄,就是助剂白度或粒径不匹配,换成白度>90 的型号再试。分不清时先别投大货。
落点两句话:注塑灯罩按塑料总重用 iHeir-IPL 无机塑料抗菌剂 0.8%-1%(白度>90、粒径 1~2μm、耐热 300℃),母粒先干混、换色清机;喷涂灯座按体系总重用 iHeir-TQ 涂料防霉剂 2%-3%(pH 6~7),配漆槽内搅匀、别用无内衬金属容器盛装,投产后复核干燥条件并把边角与内腔补到位。两支产品均可提供小样与 TDS,欢迎按你家灯罩材质与涂装线做一轮上机验证。