浏览:21
 日期:2026年11月07日
工业风扇防霉怎么做?扇叶是 PP 加玻纤件,霉与菌从料里来,网罩与纸箱则是从箱内湿气来;两条线混着做,钱花了还压不住。做法是在混料段按 0.8%-1.0%(按制品总重计)掺 iHeir-IPI001 无机锌离子抗菌剂,网罩纸箱内衬一张 iHeir-D 气相防霉纸(每张含有效成分 0.1-0.2 克)。本文给出掺料时点、动平衡复测与装箱参数。
一、扇叶是 PP 加玻纤件,霉从料里来
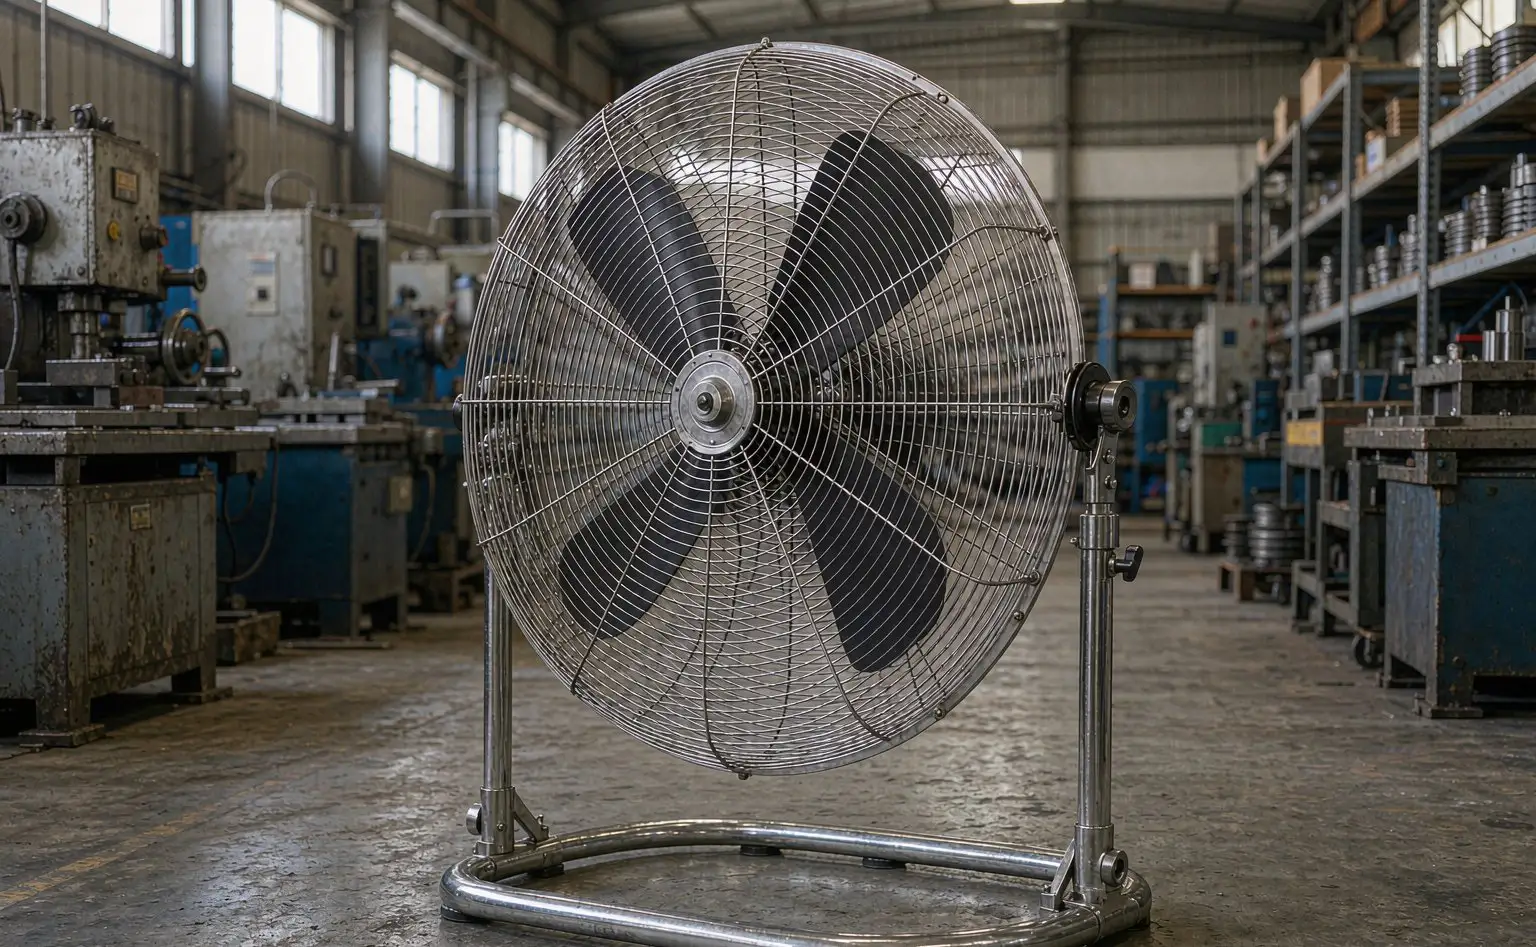
一台工业风扇拆开看:扇叶(PP 或 PP 加玻纤)、轮毂、电机外壳、金属网罩、底盘、电源线、纸箱与泡沫衬垫。金属件不长霉,出问题的是扇叶料与纸箱、泡沫衬垫两处。
扇叶为什么要抗菌。扇叶长期在潮湿、含尘的空气里转,叶面结一层灰与水膜,霉菌与细菌就在料面上定植。喷涂解决不了这个问题:漆膜磨掉之后基材照样长,而且叶面涂层一旦起泡,动平衡先乱。
掺料比喷涂稳。抗菌剂进到树脂里,靠缓慢释放锌离子在表面起作用,磨掉一层还有下一层。这也是为什么工业风扇这类长期运转、不便维护的机器,抗菌要做在料里。
玻纤料要留意分散。加玻纤的 PP 流动性差,粉料容易抱团。IPI001 粒径 D90 小于 3μm、堆积密度 1.8-2.4g/cm3,分散性本身不差,但投料方式不对,局部就会白点或色差。
二、扇叶与包装分工,两个口径分开算
下表把扇叶料、网罩、纸箱与成品仓并列。料按制品总重的百分比算,纸按张算有效成分,两个口径不能互换。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 扇叶 | PP / PP 加玻纤 | iHeir-IPI001 0.8%-1.0% | 混料、造粒或直接注塑 | 按制品总重计,分散均匀 |
| 轮毂与叶根 | 同扇叶料 | 随料带入,不另加 | 注塑 | 厚壁处不缺料 |
| 金属网罩 | 镀锌铁丝 | 不做防霉处理 | 电镀、装配 | 装配前干燥、无凝露 |
| 纸箱与泡沫 | 瓦楞纸、EPS | iHeir-D 每张 0.1-0.2 克 | 装箱 | 箱体封闭才有效 |
一条边界。料里的 IPI001 管扇叶本体,箱内的气相纸管包装空间;扇叶做得好,纸箱里的霉照旧长在纸和泡沫上;只垫纸,叶面上的菌落一个不少。两段都做,开箱才干净。
三、抗菌剂掺进 PP 料,0.8%-1.0% 怎么加
用量按最终制品总重计,塑料与橡胶都是 0.8%-1.0%。薄壁扇叶取上限,厚壁轮毂可取下限;有抗菌率验收要求的出口单,直接按 1.0% 做,别在中间试。
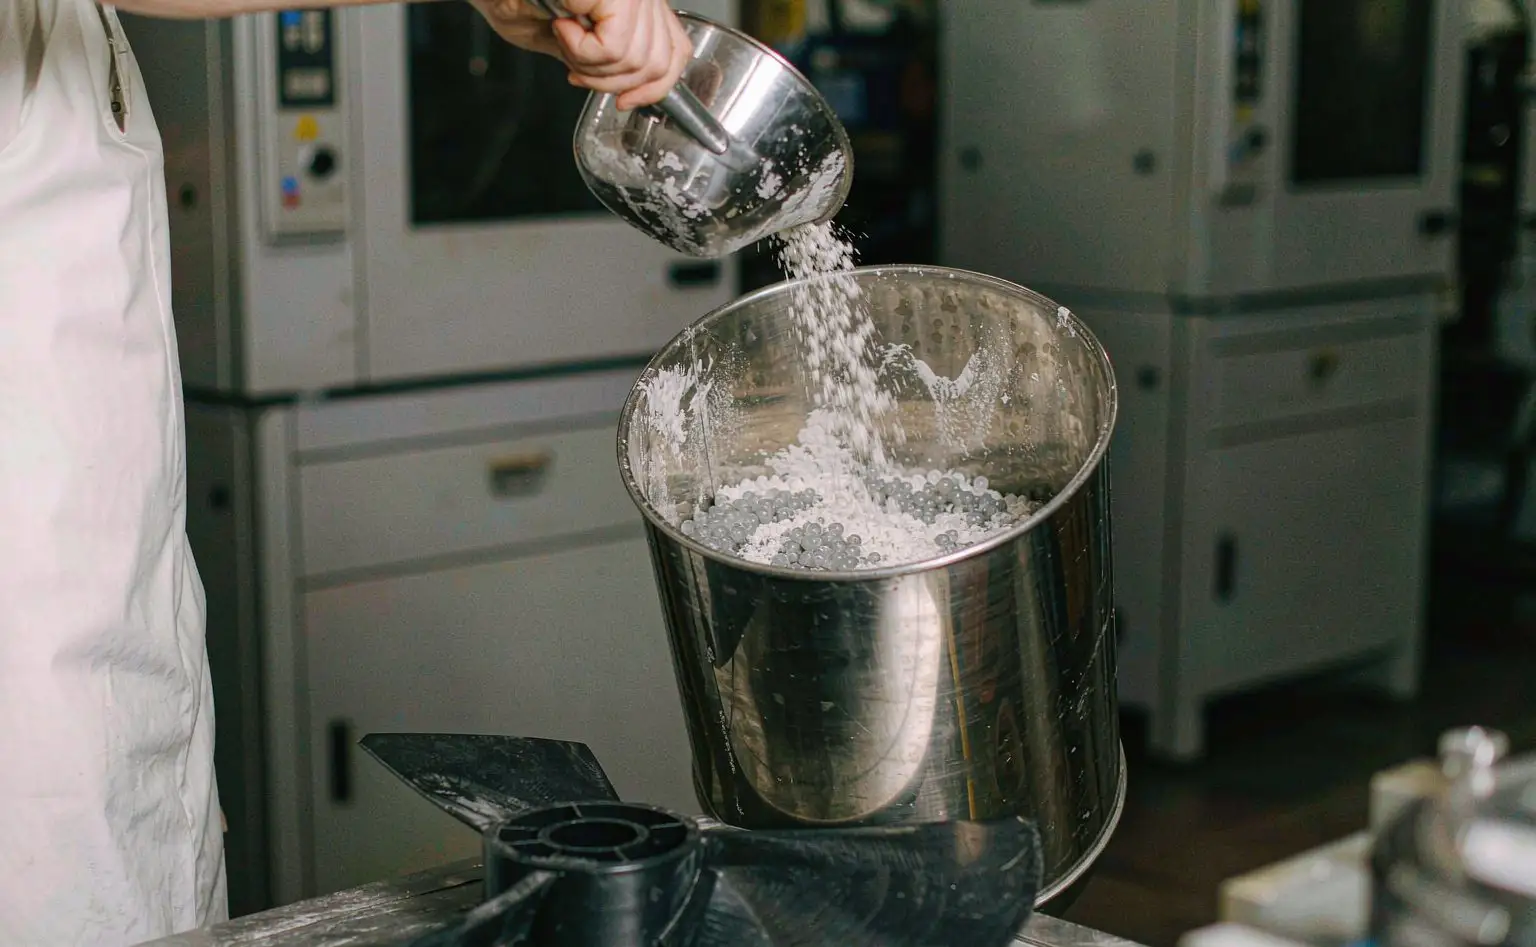
怎么投。有造粒线的,先做成抗菌母粒再和本色料混,分散最均匀;没有造粒条件的,用带计量称的侧喂料,在加纤口之前投入,让螺杆多走几段。直接手工撒在料斗里最不可取,一批里总有几模是白点。
温度不是问题。IPI001 是无机材料,耐热达 380℃,PP 的加工窗口离这个数还很远;不含砷、不含锡、无 VOCs,车间气味与合规都好处理。真正要控的是水分:粉料受潮会抱团,开袋后当班用完,剩下的扎紧放干燥处。
先打小样。按 0.8% 与 1.0% 各做一组样板,测抗菌率、看色差、量冲击强度。食品接触类订单要留意:IPI001 可用于食品接触应用,但仍要按客户所在市场的法规补文件。
四、注塑后动平衡与噪音要复测
加了粉料,料的密度与收缩率都会动一点。扇叶是回转件,这一点点差别落到动平衡上就是振动。注塑参数要重新调,保压与冷却时间按新料走,别照搬本色料的工艺卡。
动平衡怎么验。按 GB/T 9239.1 的平衡等级要求做,扇叶单件先做一次,整机装配后再做一次。超差的先查模具与料流,不要靠配重块硬压。
噪音复测。整机在额定转速下测噪音,与改料前的样机对比,差值超过 1-2 分贝就要回查叶型与平衡。客户验收常看这一项,改料不测噪音,等于把风险留到验货。
外观与色差。浅色扇叶最容易看出白点与色差,注塑前把料斗、螺杆清干净;换料时用本色料过几模,别让上一批的深色料混进来。
五、网罩与纸箱:箱里垫一张防霉纸
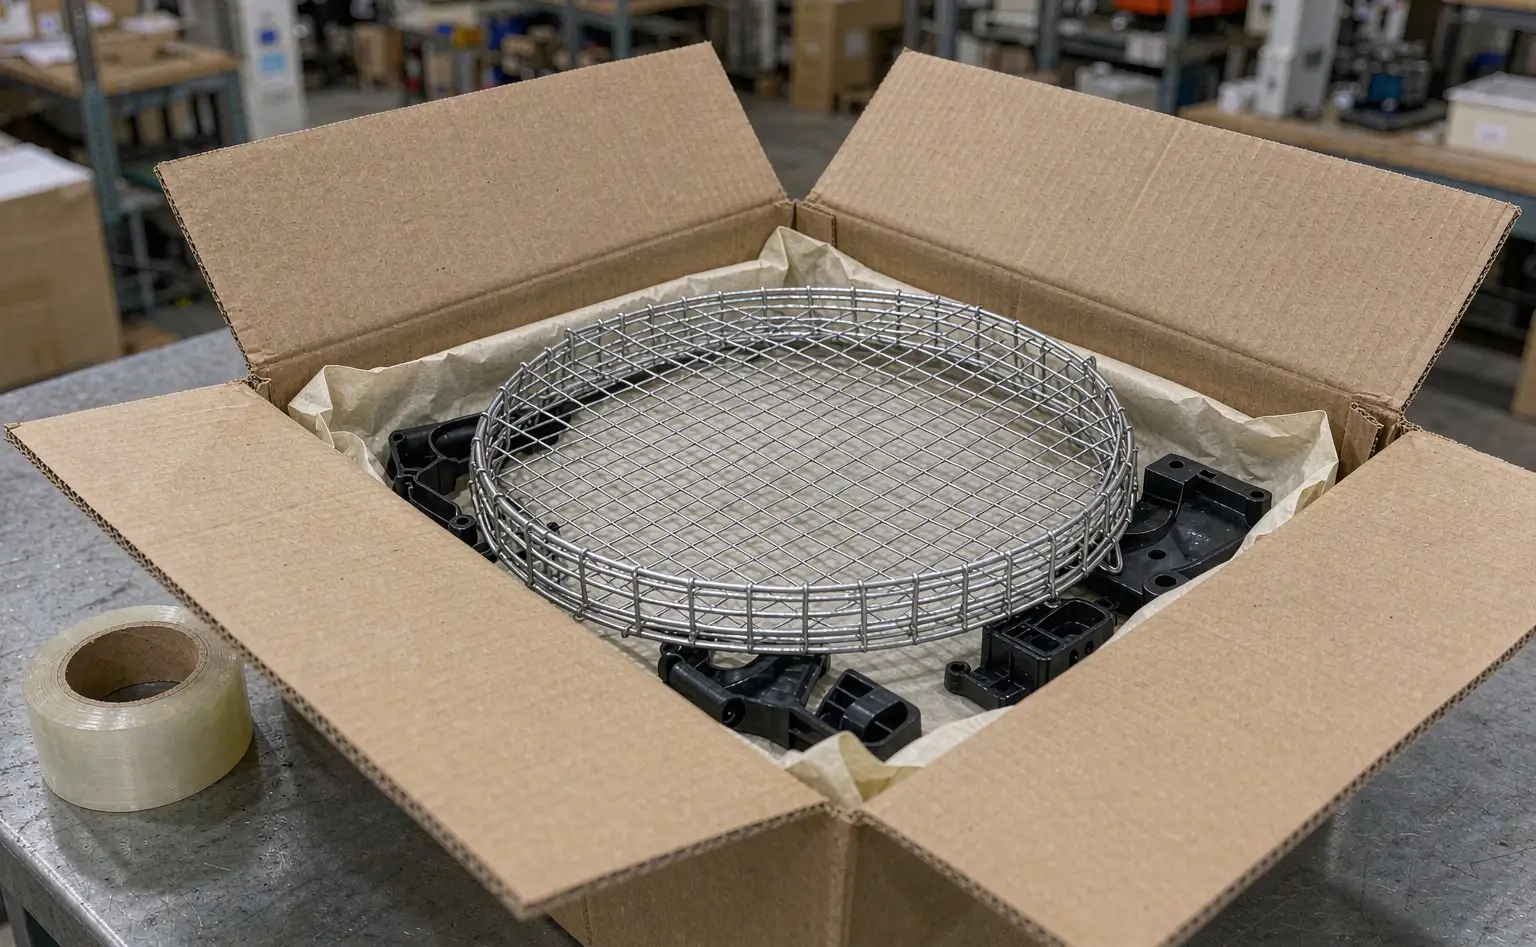
网罩是镀锌铁丝件,本身不长霉,但纸箱与泡沫衬垫会。装箱时在箱底垫一张 iHeir-D 气相防霉纸,口径是每张纸含有效成分 0.1-0.2 克;箱体大、层数多的,箱壁再贴一张。
为什么要垫在箱底。箱底最贴地面、最容易吸潮,泡沫衬垫又最吸水。纸垫在底部,挥发成分往上走,整箱空间都能覆盖;只贴箱盖,底下那一层照旧先霉。
先做相容性。取正常用量 3 倍的防霉纸与网罩、扇叶一起封进袋子,喷少量水,用纸隔开,封口放几天,看镀层有没有发暗、扇叶有没有变色、泡沫有没有收缩。D 的固形物 70%±5,潮湿条件下对质量差的金属件有腐蚀风险,镀层薄的网罩更要试。
装箱与仓储。纸箱上托盘,离地离墙各 10cm,库房湿度压到 60%RH 以下;开箱抽检后把箱口封回去,敞着放的箱子半天就换一遍气。同类的出口防霉做法见小家电出口防霉抗菌。
六、常见问题
问:扇叶已经喷了漆,还要在料里加抗菌剂吗?
要。漆膜是表面层,磨掉、起泡之后就失去作用;抗菌剂在料里,靠缓释在表面起作用,耐久性完全不同。
问:0.8% 和 1.0% 怎么选?
薄壁、长期潮湿工况、有抗菌率验收的取 1.0%;厚壁件与内销常规款取 0.8%。两个数都要按制品总重算,不是按树脂量算。
问:加了抗菌剂会不会影响动平衡?
料密度与收缩率会变,工艺参数要跟着调,调完按 GB/T 9239.1 复测。不调工艺直接换料,振动超差是常事。
问:网罩箱里一张纸够不够?
常规箱型箱底一张够用;箱体大、泡沫厚、海运期长的,箱壁再加一张。关键在箱子要封严,封不严贴几张都维持不住浓度。
落点四句:扇叶在混料段按制品总重 0.8%-1.0% 掺 iHeir-IPI001,有造粒线的先做母粒、没有的用计量侧喂料,在加纤口之前投入,开袋粉料当班用完;注塑参数按新料重调,扇叶与整机分别按 GB/T 9239.1 复测动平衡,噪音与改料前样机对比;装箱时箱底垫一张 iHeir-D,每张含有效成分 0.1-0.2 克,箱大层多的箱壁再加一张,先按 3 倍用量做相容性试验;防霉按 GB/T 24346-2009 评级,抗菌率按 ISO 22196 或 GB/T 31402 送检。可先寄 1kg 抗菌剂与一包气相纸打样,起订量与交期见iHeir-IPI001 产品页。