浏览:25
 日期:2026年11月06日
阀门发霉能防住吗?阀体是铸铁或球墨铸铁,本身不给霉菌养分,霉出在橡胶阀板和纸箱内衬上,一柜软密封闸阀开箱后阀板起白点,整批只能拆开换板。做法是阀板胶料混炼时按 0.5%-1.0% 掺 iHeir-JS117 塑料防霉粉,涂装干透再装箱、箱内贴 iHeir-D 气相防霉纸,每张含有效成分 0.1-0.2 克。本文给出掺粉工序、干透判据与装箱口径。
一、软密封阀门的霉在橡胶阀板上
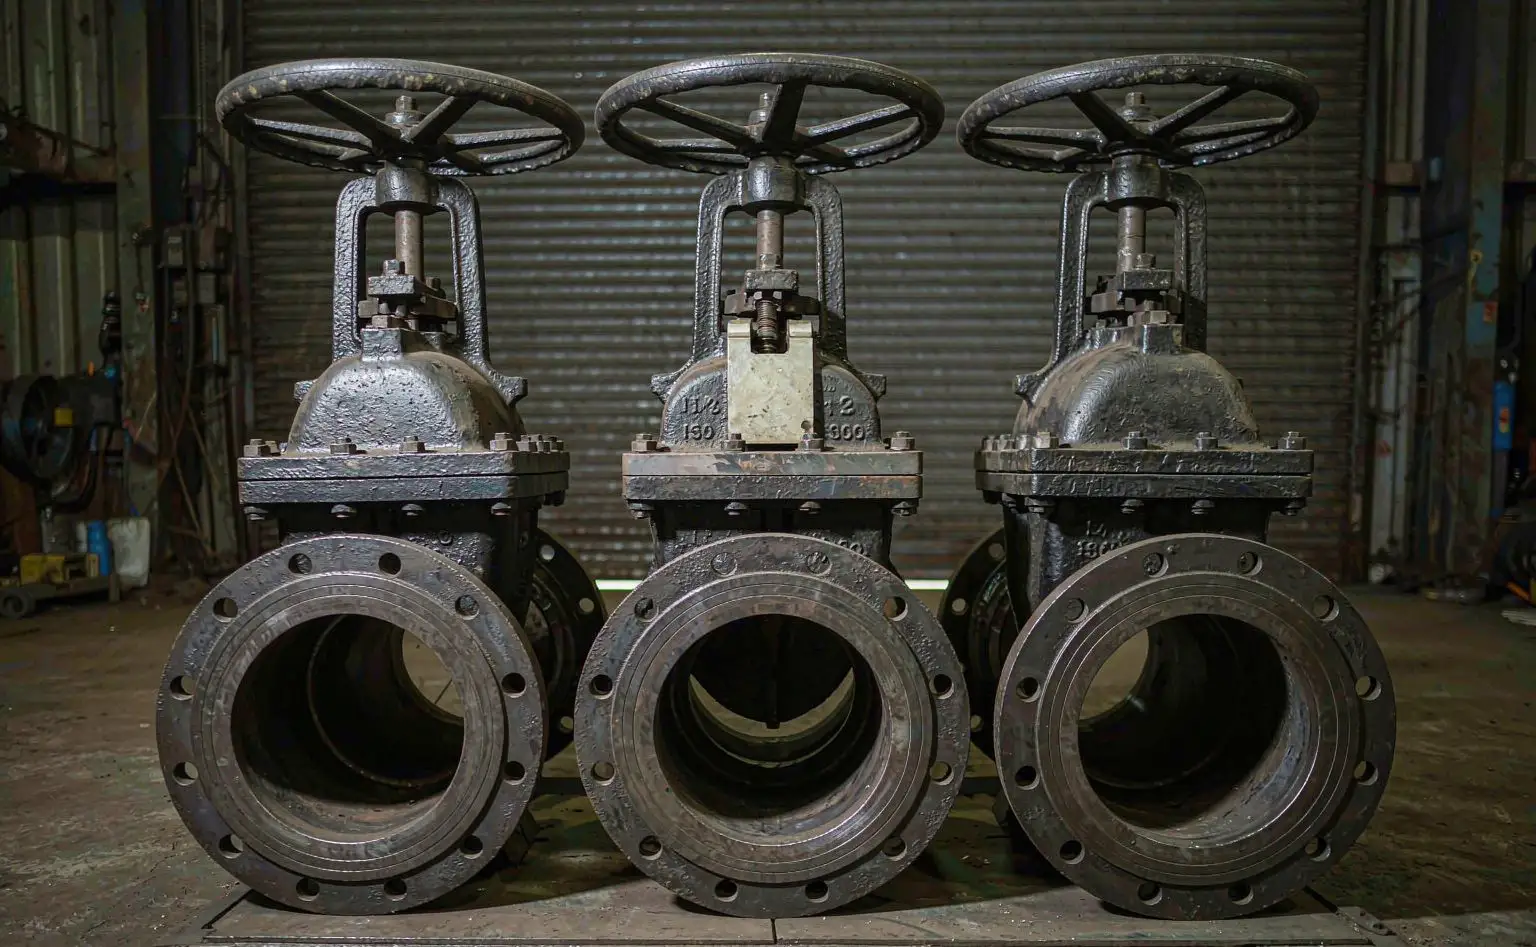
一只软密封闸阀拆开看:阀体、阀盖、阀杆、手轮、橡胶阀板、压板、螺栓、涂装层、纸箱与内衬。金属件和环氧涂层都不吃霉,出问题的是橡胶阀板,其次是纸箱、内衬与说明书。
阀板是薄壁橡胶件。EPDM 或丁腈胶里配的增塑剂、防老剂是有机养分,阀板又长期压在阀座里,两面都不通风;霉点从边缘和螺栓孔先起,咬进胶里就是一条沟,密封面不平,试压时渗漏。
涂装没干透会引霉。阀体喷环氧漆或粉末涂层,漆膜里残留的溶剂与水汽在装箱后慢慢释放,箱内湿度上去,最先受影响的就是橡胶件与纸箱。这类霉不是产品带进去的,是包装里自己长出来的。
二、阀板胶料与包装分工,用量单位不同
下表把阀板胶料、阀体涂装、纸箱与装箱贴纸并列。胶料按总重算百分比,纸件按张算有效成分,两套口径不能互换。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 橡胶阀板、阀座 | EPDM、丁腈 | iHeir-JS117 0.5%-1.0%(胶料总重) | 密炼或开炼混炼段 | 与填料预混,避免结团 |
| 阀体、阀盖 | 铸铁、球墨铸铁 | 不做防霉处理 | 涂装、装配 | 漆膜表干后再装箱 |
| 纸箱与内衬 | 瓦楞纸、PE 袋 | iHeir-D 箱壁一张 0.1-0.2 克 | 装箱、封箱 | 箱体封闭才有效 |
| 说明书与合格证 | 铜版纸 | iHeir-D 随件夹一张 | 装箱 | 与阀板隔纸 |
一条边界。胶料里的粉管阀板本体,箱内的气相纸管包装空间;只做胶料,纸箱照旧长霉;只贴纸,阀板里的霉点还在。两段都做,开箱才干净。
三、橡胶阀板:混炼段掺粉怎么做
阀板用 iHeir-JS117 塑料防霉粉,建议添加 0.5%-1.0%,按胶料总重计。有效成分 >97.0%,平均粒径 110 微米(D50),堆积密度 380 kg/m³,不溶于水,阀板长期泡在水里也不会被冲走。
加在哪一段。在密炼或开炼的混炼段加入,与白炭黑、陶土这类填料先做预混再进胶。粉体直接撒在胶上会结团,压出的胶片带白点,硫化后就是密封面上的缺陷。不要与硫化剂、促进剂一起下,混炼温度下会互相干扰。
温度怎么控。硫化曲线按原配方走,别为提高产能把温度往上顶。粉体防霉剂在长时间高温下会损耗一部分,掺量白加;排胶温度也按原工艺,超温批次先测防霉效果与硬度再投产。
掺粉后要复测。按 GB/T 528 测拉伸强度与断裂伸长率,按 GB/T 531.1 测邵尔硬度,与未加粉的原配方对照。阀板是靠压缩回弹密封的,硬度上去了密封比压就变,这一项必须看;再做一次成品试压,保压合格才放量。
四、涂装干透再装箱
阀体这一段不需要防霉剂,需要的是把溶剂和水赶出去。环氧漆或粉末涂层按工艺固化,出炉后不要立刻装箱:漆膜摸着不粘不代表里面没溶剂,厚涂的法兰背面与内腔最容易存。
干透怎么判。按涂装工艺规定的固化时间与温度走,出炉后在通风工位放置到常温;抽检用划格法测附着力,同时闻一下法兰内腔有没有溶剂味。有味道就是没干透,装进箱子等于把溶剂封在里面。
装配段的水。阀门出厂前要试压,试压后阀腔、阀座槽和螺栓孔里的水要吹干。阀座槽是环形窄槽,压缩空气要斜着吹;吹不干就装箱,橡胶阀板等于长期泡在水里,掺多少粉都扛不住。
车间与成品仓按 60%RH 以下控,梅雨季配除湿机。阀门堆垛不要贴着外墙和地面,顶部留出通风空间,灯带下方温差大、先结露的位置不要放货。
五、装箱贴纸、成品仓与验收
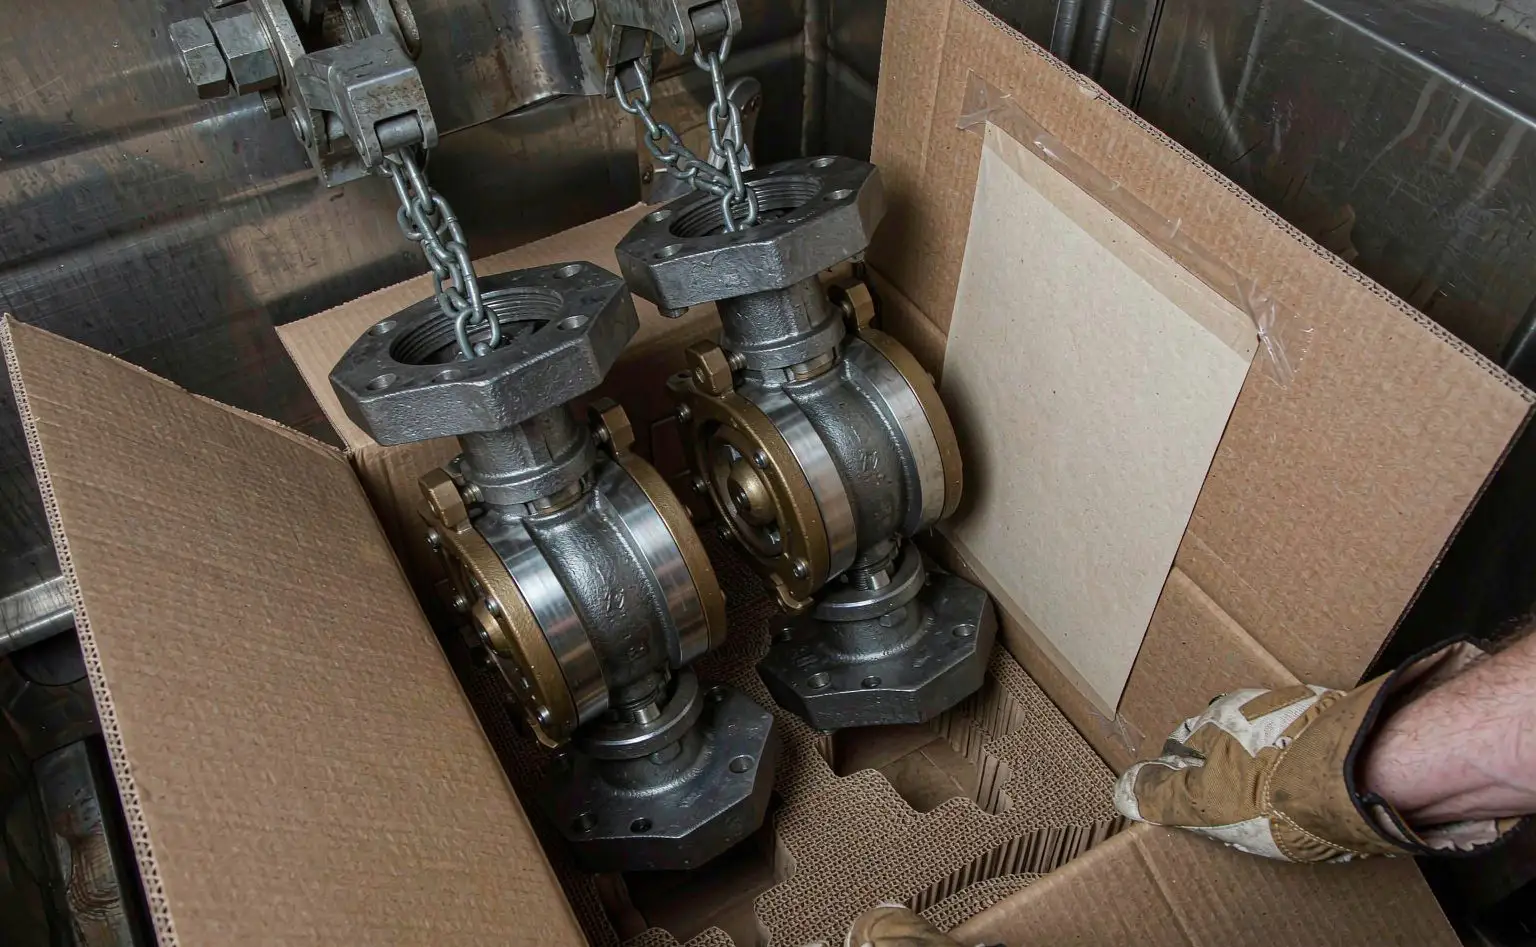
装箱用 iHeir-D 气相防霉纸,口径是每张纸含有效成分 0.1-0.2 克。它是特种油墨涂布的气相纸,靠挥发在密闭空间维持浓度,不是喷施型的液剂。
贴在哪。箱壁内侧贴一张,阀门与箱壁之间垫瓦楞纸,别让纸直接压在涂装面上;一箱多只的,层间再夹一张。说明书与合格证装袋后随件夹一张,袋口不要封死。
相容性先试。取正常用量 3 倍的防霉纸与阀板、涂装件一起封进袋子,喷少量水,用纸隔开,封口放几天,看漆膜有没有失光、阀板有没有变硬、螺栓有没有白锈。D 的固形物 70%±5,潮湿条件下对质量差的金属件确有腐蚀风险,镀锌螺栓的款先试。
验收三层。阀板胶料按 GB/T 24346-2009 做防霉评级,样片从阀板边缘取;纸箱与内衬按同一标准评级;整箱按 30℃/85%RH 放 30 天,开箱看阀板表面、箱壁与说明书。客户端还要过密封试验,处理前后各一组数据,留档比对。
六、常见问题
问:阀体是铸铁的,涂层里要不要加防霉剂?
一般不必要。金属与环氧涂层不提供养分,风险在漆膜未干透和试压残留水;把这两处管住,比往涂料里加助剂更有效。
问:掺粉后阀板变硬了怎么办?
先看邵尔硬度与压缩永久变形的变化幅度,超范围就把掺量降到 0.5% 再测;还超标就换增塑体系,不要靠多加防霉粉硬顶,密封比压变了试压就过不了。
问:已经发霉的阀板还能返工吗?
表面浮霉擦净、重新做一次防霉复测合格的可以用在非关键口径上;霉点咬进胶里、密封面有沟的直接报废。阀板是承压件,返工省下的钱不够一次客诉。
问:一箱装六只阀门,要贴几张纸?
箱壁一张、层间各一张,一箱六只按三到四张配;箱大、海运期长的往上取。箱子封不严实,贴再多也维持不住浓度。
落点四句:橡胶阀板与阀座在混炼段按 0.5%-1.0%(胶料总重)掺 iHeir-JS117,与填料预混、硫化曲线按原配方走,掺粉后按 GB/T 528、GB/T 531.1 复测并做成品试压;阀体涂装按工艺固化,出炉放到常温、法兰内腔无溶剂味才装箱;试压后吹干阀座槽与螺栓孔;箱壁贴一张 iHeir-D、层间夹一张,每张含有效成分 0.1-0.2 克,先按 3 倍用量做相容性试验。可先寄 1kg 防霉粉与一包气相纸打样,起订量与交期见iHeir-JS117 产品页。