浏览:30
 日期:2026年11月17日
焊机防霉怎么处理?塑料机壳在造粒段掺抗菌剂,线圈浸漆后必须烘到漆膜实干才装机,成品箱内再按张配气相纸。出口开箱常见塑料件表面发花、线圈端部起白毛。做法是机壳料按料重掺 0.5%-1.0% iHeir-JS117 塑料防霉粉、线圈浸漆后烘透再装、箱内每箱配含 0.1-0.2 克 iHeir-D 气相防霉纸。本文给出掺料节点、烘干判据与配纸张数。
一、焊机的霉从哪来:塑料机壳、线圈、钣金件与包装
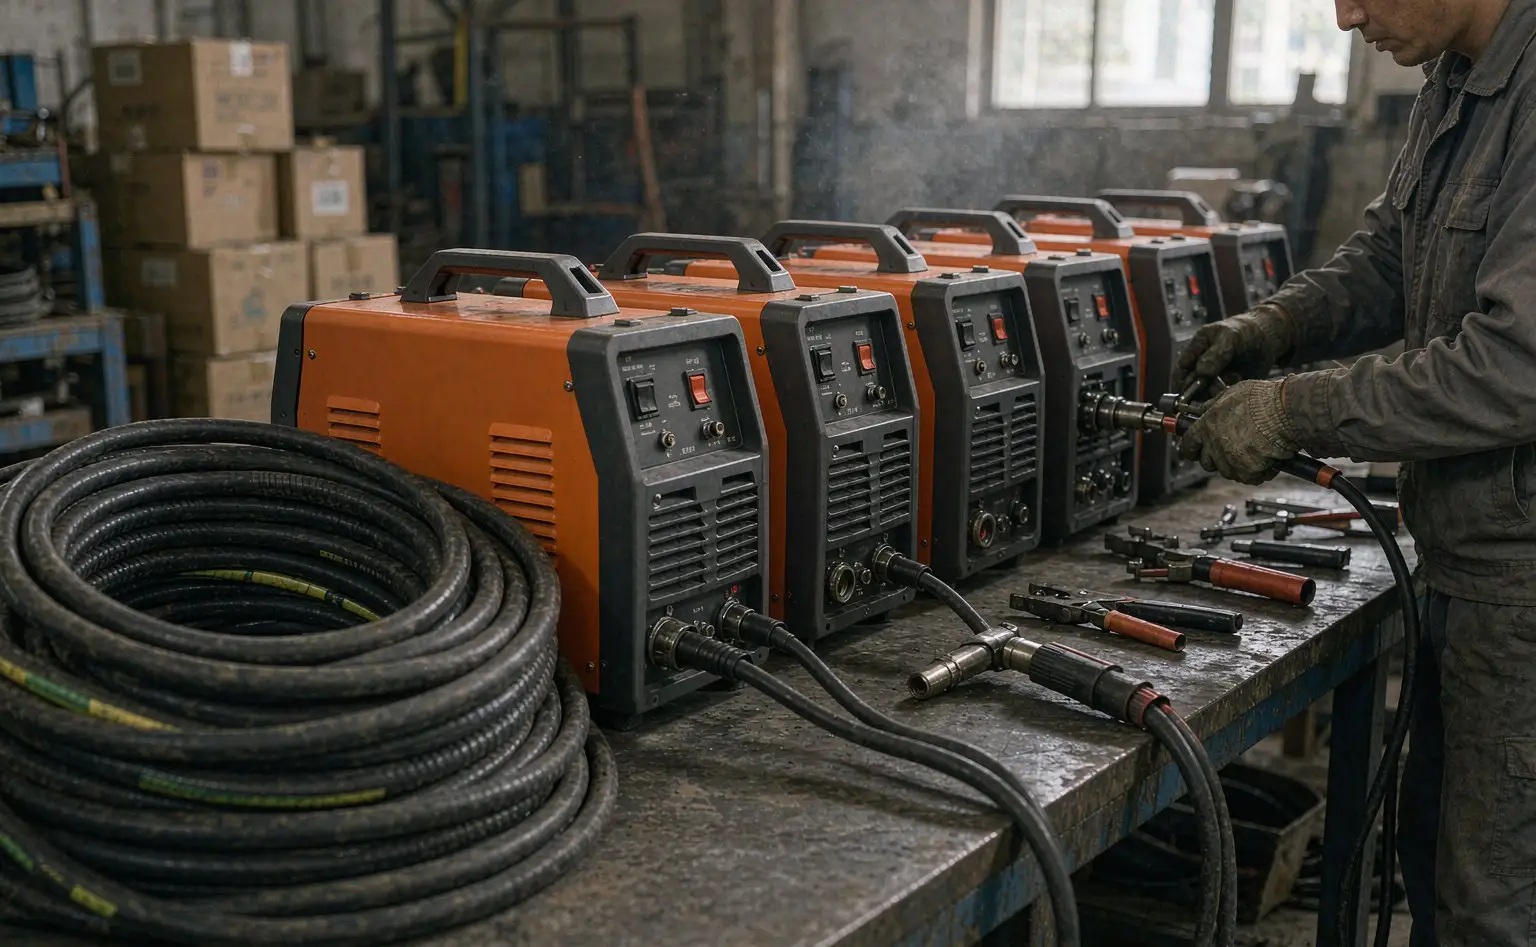
逆变焊机由塑料前壳与面板、钣金后壳、主变与电抗器线圈、散热器、风机和把手组成,出厂前要过浸漆、烘干、装配、试焊、装箱。
塑料机壳是第一处。前壳多是 ABS 或 PC-ABS,表面致密但内腔筋位薄、易挂冷凝水;仓库里昼夜温差一大,壳体内壁先起雾,接着就是灰绿色霉点。塑料本身不提供养分,霉长在脱模剂残留、粉尘和手指印这些有机膜上。三处共同点是水汽加有机残留,对策因此分三层。
线圈是第二处,也最要命。绕组浸漆时烘干不到位,漆膜表干里不干,溶剂和水汽闷在层间,降温时还把空气里的水吸进缝隙。线圈长霉后霉层吸潮拉低绝缘电阻,严重时匝间短路,焊机一上电就跳闸。
钣金件与包装是第三处。后壳、底盘是冷轧板喷粉件,边角与螺孔漆膜薄、容易挂水;纸箱含水率 12%-14% 已算干,闷在柜里一个多月仍够让塑料件发花。
二、塑料机壳怎么掺:造粒段加、按料重算、分散要匀
机壳只能在造粒或改性环节做进去,注塑机上补加来不及也不均匀。
加在哪一步。双螺杆造粒的喂料段与树脂粒料一起下,同一种料的前壳与面板一次做完。
加多少。iHeir-JS117 的建议添加量是 0.5%-1.0%,依据最终产品总重计:前壳这类薄壁大件取 0.6%-0.8%,带数显窗的面板取 0.8%-1.0%。
分散与工艺窗口。粉体堆密度 380 kg/m³、D50 约 110 μm,干混容易抱团,先在高速混料机里预混 3-5 分钟再进主喂料,加工温度按原工艺走。
对性能的影响。这个区间对 ABS 的冲击强度与表面光泽影响很小,浅色件仍要提前打样板确认色差。
三、线圈怎么处理:浸漆到位、烘干到实干、别急着装
线圈是焊机防霉的胜负手,漆膜本身就是防潮层,前提是烘得透。
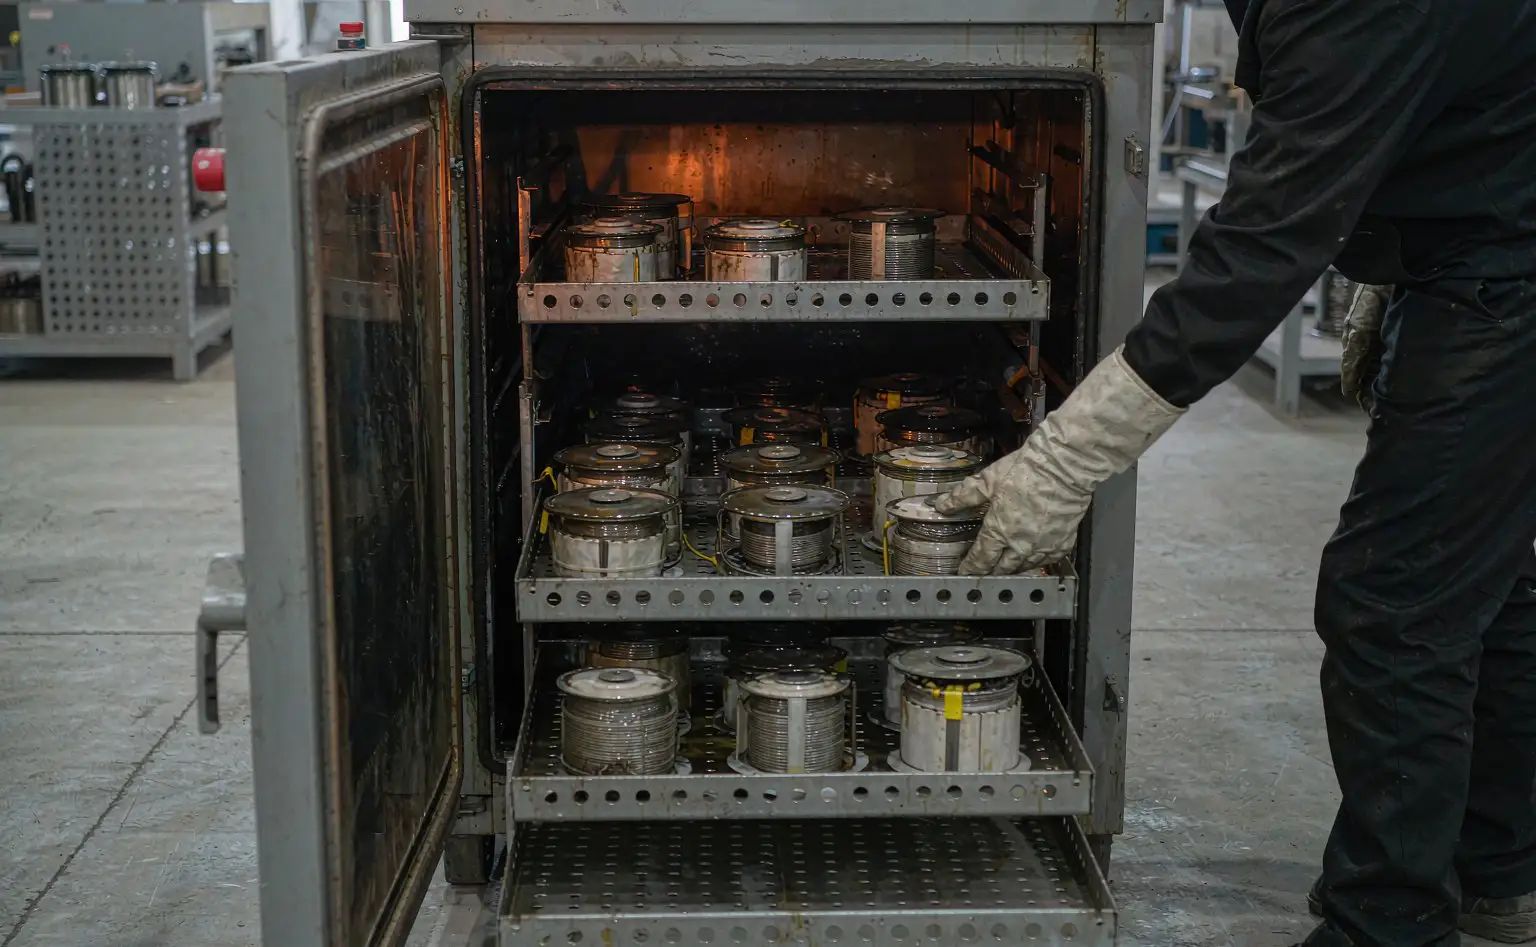
浸漆前先除掉水分。绕好的线圈先进烘箱 100-110℃ 烘 2-4 小时。不预烘就浸漆,漆往含水气隙里渗,固化后层间留空洞,就是存水的地方。
浸漆与滴漆。按漆厂给的黏度与时间走,一般浸 10-20 分钟、滴漆 15-30 分钟;滴不净处固化后是厚漆块,内外收缩不一会开裂。
烘干判据。分段升温:先 80-90℃ 保温 1-2 小时挥发溶剂,再 130-140℃ 固化 2-3 小时。判据不看时间看结果:前后两次称重差小于 0.5%,或冷态绝缘电阻 ≥100 MΩ 才算干透。出烘箱后冷却到 50℃ 以下再转装配。
线圈端部要不要单独上剂。不需要。漆膜完整就是最好的防潮层,再涂一层反而影响散热;高湿出口订单把箱内配纸加量更可靠。同族的电机端盖处理可对照电机端盖与泡沫垫。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 塑料前壳与面板 | ABS / PC-ABS | iHeir-JS117 0.6%-1.0%(按成品总重) | 造粒喂料段 | 预混 3-5 分钟、失重秤计量 |
| 主变与电抗器线圈 | 漆包线、绝缘漆 | 不补剂,预烘+浸漆+分段烘干 | 浸漆与固化 | 绝缘电阻 ≥100 MΩ(冷态) |
| 钣金后壳与底盘 | 冷轧板喷粉 | 不补剂,前处理与粉末固化到位 | 涂装 | 边角与螺孔漆膜完整 |
| 成品纸箱 | 瓦楞纸箱 | iHeir-D 2-4 张(0.1-0.2 克/张) | 装箱封箱前 | 贴箱内壁上部、离机壳 5 cm |
| 整柜 | 20/40 尺柜 | 按箱内配纸,柜内不另加 | 装柜 | 柜门先关、留排气窗 |
一条边界。塑料件在料里做、线圈在漆与烘干上做、成品在箱内做,三段不能互相替代。
四、钣金件与机头:漆膜完整比补剂更要紧
后壳与底盘不掺抗菌剂,靠前处理与涂层。
前处理。脱脂槽油污清干净、磷化膜均匀;焊缝与螺孔吹净积液,喷粉前不留残水,粉层下水汽固化会鼓包,鼓包处就是锈点起点。
粉末固化。按厂家窗口 180-200℃ 保持 10-15 分钟,板厚不同吸热不同,同炉温差要实测。
焊枪接口。输出端子与快速接头装配完当天进箱,表面做中性防氧化处理,别用含油防锈蜡,蜡层吸灰又吸潮。
五、包装与整柜:箱内按张配、留出空气层
装箱是最后一道补的机会,看三件事:机器温度、配纸张数、纸与金属件的距离。
先控机器温度。装配车间比仓库热,机器带余温进冷箱立刻结露,装箱前在包装区静置到室温。
箱内配纸。按机型和箱内容积配:单台小功率焊机 2 张、带送丝机构或水箱的成套件 3-4 张,每张含有效成分 0.1-0.2 克。贴在箱内壁上部两侧、离机壳 5 厘米以上,别压在塑料面板上;贴太紧只护一小块。
气相纸的腐蚀边界。iHeir-D 在潮湿条件下对质量差的金属件有腐蚀作用,焊机输出端子、铜排镀层薄的,先按正常用量的 3 倍做 7 天封袋试验看是否发暗;发暗把纸移到箱壁,中间隔一层中性纸。
整柜与堆码。柜内不再加干燥棒,主要矛盾是柜壁结露,靠柜门先关、留排气窗解决;木箱热处理后仍抽测含水率,超 20% 换箱。类似做法可对照配电柜支架与柜内干燥棒。
六、常见问题
问:机壳料掺抗菌剂会不会影响焊机的阻燃认证?
0.5%-1.0% 对多数 ABS 与 PC-ABS 影响很小,但阻燃体系对助剂敏感。改配方前先打样板做 UL 94 与灼热丝小试,认证件按认证机构要求报备。
问:线圈烘干能不能只看时间?
不能。烘箱内温差可能到 15-20℃,同样烘 3 小时,靠门的一排干了、里侧还半干。用称重法或冷态绝缘电阻判,每炉抽 2-3 件。
问:塑料件已经注塑完了,还能补吗?
表面喷涂做不了长效,只能救急。有效的做法是下一批在造粒段补进去;已做完的件靠箱内配纸覆盖仓储与海运。
问:箱内配纸放几张才够?
按箱内容积与封箱时间算:单台 2 张、成套件 3-4 张,每张 0.1-0.2 克;海运超 45 天加一张,开箱检修后补放。
落点四句:塑料前壳与面板在双螺杆造粒的喂料段按成品总重掺 0.5%-1.0% iHeir-JS117,粉体预混 3-5 分钟再计量;绕好的线圈先 100-110℃ 预烘 2-4 小时,浸漆后分段升温 80-90℃ 保温再 130-140℃ 固化,冷态绝缘电阻 ≥100 MΩ 才转装配;钣金后壳与底盘靠前处理与粉末固化,边角与螺孔漆膜必须完整;装箱前静置到室温,单台 2 张、成套件 3-4 张 iHeir-D 贴箱内壁上部离机壳 5 厘米,薄镀铜件先按 3 倍用量做 7 天封袋试验。防霉性能可按 ASTM G21 与 GB/T 1741 送检,交期见iHeir-JS117 产品页。