浏览:35
 日期:2026年10月15日
电钻防霉怎么做?要分两条线:机壳是硬质塑料件,随母粒加 iHeir-JS117 塑料防霉粉(按制品总重 0.5%-1.0%);手柄是二次包胶的软胶件,加 iHeir-ECO 塑料抗菌剂(按聚合物总重 0.3%-1.0%)。两条线的料与温度上限都不同,不能并成一个比例。本文说明两处加在哪、加多少与工艺上限。
一、为什么电钻要把防霉拆成两条线
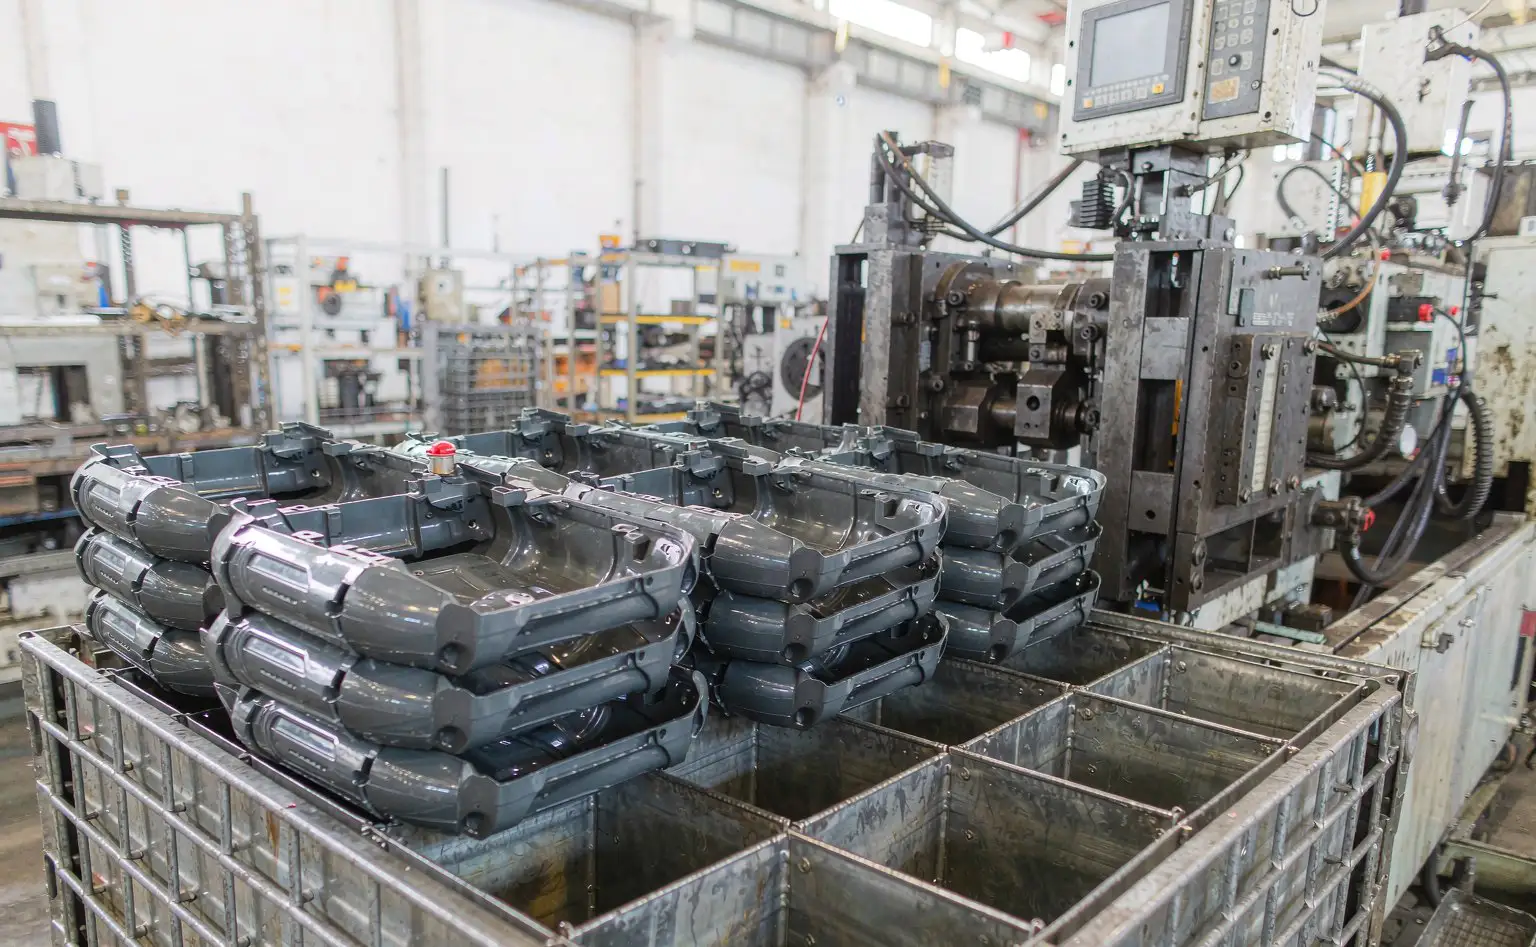
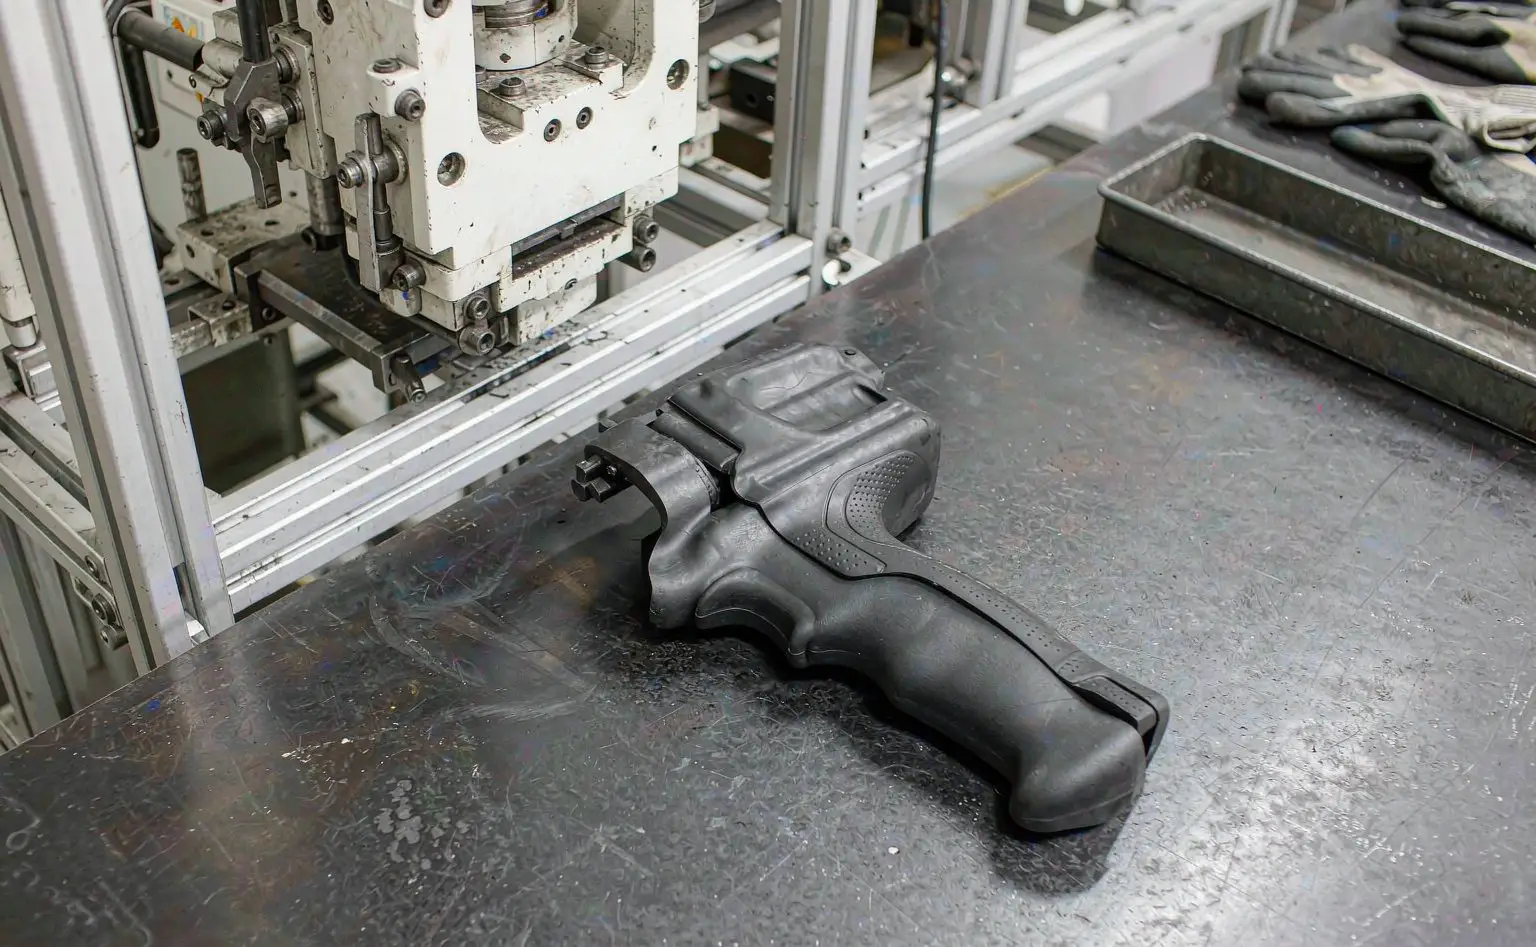
电钻看着是一台整机,防霉其实是两段完全不同的活。机壳壁厚、受力,多用工程塑料注塑成型,抗菌防霉成分只能随母粒进料筒,成型后分布在整个塑料本体里,耐磨、不脱层。手柄是握着的地方,为了防滑与手感做成二次包胶:先成型硬壳,再把软胶注塑到硬壳上咬合成一体,是两道温度、两种料。
把两条线并成一个比例,是工厂最常犯的错。机壳的料多、体量大,按整机总重算一个百分比,手柄那点软胶分到的助剂可能根本不够;反过来只照顾软胶件,机壳又超量、白涨成本。两条线的对象不同、算法不同,必须分开报量、分开记录。
还有一层是受理对象不同:机壳主要防的是霉菌在塑料表面定殖,落点在「防霉」;手柄天天被手接触,汗渍与油脂是另一类污染源,落点在「抗菌」。对象与用途不同,选的助剂也不同,这正是后面要分成两支产品的原因。
二、机壳与手柄两条线对照表
下表把两条线对应的部位、材料、助剂、加量与温度上限列在一起,可直接当注塑与包胶工序的作业卡底稿。
| 部位 | 材料与工序 | 主要助剂 | 加量与口径 | 注意点 |
|---|---|---|---|---|
| 机壳 | 工程塑料,注塑成型 | iHeir-JS117 塑料防霉粉 随母粒加入 | 按制品总重 0.5%-1.0% | 可耐 280℃ 加工;与树脂干混均匀后进料筒 |
| 手柄软胶件 | 二次包胶(软胶+硬壳) | iHeir-ECO 塑料抗菌剂 以母料形式加入 | 按聚合物总重 0.3%-1.0% | 热稳定 240℃,加工温度尽量避免超过 320℃ |
| 下线周转 | 成品筐、周转箱 | 控湿、离墙离地、先进先出 | 相对湿度 60% 以下 | 薄壁件成型周期短,前几模先看外观再放行 |
| 成品仓 | 装箱后的整机 | 抽湿、堆码留通风缝 | 相对湿度 60% 以下 | 纸箱不贴墙不落地;梅雨季加密巡检 |
四行里前两行是「加料」、后两行是「管环境」。前两行决定电钻自己会不会起霉,后两行决定它下线之后在仓库里会不会返潮。任何一个部位漏掉一段,问题都要等到客户开箱才暴露。
三、机壳这一条:随母粒加 iHeir-JS117
机壳这一段用 iHeir-JS117 塑料防霉粉。它是含氮杂环酚醇复配的粉体防霉剂,专为 PVC、PU、硅胶树脂、聚烯烃、聚酯、热塑性弹性体、橡胶等聚合物材料设计;采用非释放型机械式杀菌机制,不渗失、不游移、不被微生物消耗,因此不会产生耐受性,对细菌、霉菌、酵母菌与藻类都有抑制作用。推荐添加量按制品总重计 0.5%~1.0%。
工艺上有两点最要紧。一是耐温:JS117 可耐受 280℃ 加工不分解、不变色,常规工程塑料的注塑温度落在它的承受范围之内,但换料、清机时不要局部超温。二是分散:它不溶于水,靠与树脂充分混合均匀后按常规工艺成型,母粒与树脂先干混、比例高时先做预混母粒,避免结团造成局部浓度不均。产品本身有效成分>97%、堆密度 380 kg/m³,25 kg/桶包装,常温避光、密闭防潮存放即可。
四、手柄这一条:包胶软胶件加 iHeir-ECO
手柄这一段用 iHeir-ECO 塑料抗菌剂。它是内添加型抗菌剂,以母料形式在塑化过程中与普通原料混合,通过常规注塑、挤出工艺直接成型,抗菌成分均匀分布在制件内部与表面,表面长期磨蹭之后内部仍保持活性。它是通用的塑料抗菌剂,对不同聚合物给出分档加量:PE/PP 为 0.3-0.5%,PU 为 0.3-1.0%,TPU 为 0.3-0.5%,不饱和聚酯与 PMMA 为 0.3-1.0%,PVC 为 0.5-1.0%。本篇按聚合物总重取 0.3%-1.0% 的通用区间,落到具体软胶牌号时再按上表对号取档。
这一段最容易出错的是温度。ECO 热稳定性可达 240℃,加工温度要尽量避免超过 320℃——包胶是把软胶注到已经成型的硬壳上,模温、料温都压着硬壳的耐受走,若为了流动顺畅把料温往上顶,助剂有挥发的风险,加量与效果都要重算。它的熔点范围 56~58℃、闪点 223℃,密封、防潮、避光保存,保质期 1 年。软胶件上色、换色比机壳更敏感,回料不建议掺进浅色软胶件。
五、注塑与包胶的工艺上限与出厂检验
把两条线落到产线上,有三处要写成硬指标。进料:机壳段与手柄段分开配料、分开记录用量,母粒与树脂先干混均匀。温度:机壳段按 JS117 的 280℃ 上限留余量,手柄段按 ECO 的 240℃ 热稳定、避开 320℃ 设定料温与模温。检验:成品抽样做外观检查,重点看软硬咬合缝与手柄纹路这些不易清洁的部位,因为霉点往往先出现在凹槽与缝线里。
下线与仓储这一段不投产品,靠管理:相对湿度稳定在 60% 以下,成品筐与纸箱离墙离地码放、留出通风道,先进先出。整套防霉与吸潮的配合思路,可参照台州塑料日用品防霉抗菌一篇里的做法。出口批次的柜内环节单独做,按柜型配干燥用品,海运途中的凝露是箱内返潮的主因。
六、常见问题:一个比例能不能通吃、手柄要不要单独做
问:机壳和手柄能不能按整机总重给一个百分比,一次加完?不建议。两者是不同的料、不同的工序,机壳随母粒进料筒,手柄要等二次包胶才加入,投放点根本不在同一处;按整机总重折算,体量小的软胶件分到的量会被稀释。分开报量、分开记录,既是效果问题,也是出问题时能追溯到哪一段的问题。
问:手柄天天接触皮肤,只做防霉够不够?手柄除了防霉,更看重抗菌。手心汗渍、油脂是另一类污染源,落点与机壳不同,所以这一段选的是塑料抗菌剂,按聚合物总重加到 0.3%-1.0%,与机壳段的粉体防霉剂分开各管一段。两支产品均可提供小样与 TDS,可按你的树脂牌号与包胶温度先做小试再定档。
落点两句:机壳随母粒加 iHeir-JS117 塑料防霉粉,按制品总重 0.5%-1.0%,可耐 280℃;手柄二次包胶的软胶件加 iHeir-ECO 塑料抗菌剂,按聚合物总重 0.3%-1.0%,热稳定 240℃、避开 320℃。两条线分开配料、分开记录,下线与仓储把相对湿度压在 60% 以下,先进先出。