浏览:31
 日期:2026年10月15日
角磨机防霉怎么做?要把机壳和齿轮箱分开看:机壳是塑料件,随母粒加 iHeir-JS117 塑料防霉粉(按制品总重 0.5%-1.0%);齿轮箱是金属件,本身不吃母粒,靠合缝处的密封胶挡潮,胶里加 iHeir-JS 胶水防霉剂(对胶水总重 1%-2%、pH 6~7)。塑料件吃母粒、金属件靠胶封,两处不能混。本文说明各自的加量、pH 与检验口径。
一、角磨机为什么塑料件与金属件要分开处理
角磨机是「塑料壳 + 金属齿轮箱」的组合。机壳、护罩支架、侧把手这些是塑料件,能做内添加:成型时把防霉成分随母粒加进塑料本体,成分分布在整个制件里,不怕摩擦与擦拭。齿轮箱、主轴、螺钉是金属件,金属本身不吸潮也不长霉,问题出在合缝处那圈密封胶——胶体是有机物,长期处在潮气与粉尘里,表面会先起霉,霉点沿着胶缝往箱体里发展。
两处受理对象不同,手段也不同。塑料件的问题在材料本身,答案是把助剂加进去;金属件的问题在密封胶这道有机界面上,答案是把助剂加到胶里去。把两处并成一个比例,等于让机壳的料去管齿轮箱的胶,或者反过来,都在做无用功。分开配料、分开记录,出了霉点才能一眼看出是哪一处漏了。
还有一道是环境:潮气进来,密封胶先受潮、再传导到箱内。所以除了两处加料,装配车间的湿度与成品仓储的环境也要一起管,光靠加料不控湿,等于给密封胶持续供水。
二、机壳与齿轮箱密封胶两处对照表
下表把两处的部位、材料、助剂、加量与判据列在一起,可直接当装配与配料工序的作业卡底稿。
| 部位 | 材料 | 主要助剂 | 加量与判据 | 注意点 |
|---|---|---|---|---|
| 机壳及塑料件 | 塑料(注塑) | iHeir-JS117 塑料防霉粉 随母粒加入 | 按制品总重 0.5%-1.0% | 可耐 280℃;与树脂干混均匀后进料筒 |
| 齿轮箱密封胶 | 胶体/密封胶 | iHeir-JS 胶水防霉剂 随胶加入 | 对胶水总重 1%-2%、pH 6~7 | 配胶时按胶量计量,搅匀后再涂布 |
| 装配车间 | 车间空气与合缝面 | 除湿、合缝面清洁、及时装配 | 相对湿度 60% 以下 | 开缝的箱体别在潮湿工位过夜 |
| 成品仓与出口 | 整机与包装 | 抽湿、离墙离地、按柜型配干燥用品 | 相对湿度 60% 以下 | 纸箱不贴墙不落地;出口柜内单独处理 |
前两行是加料,管的是「这台机器自己会不会起霉」;后两行是环境,管的是「下线之后会不会返潮」。四行里任意一处松掉,霉点都会从密封胶缝或塑料壳的凹槽里先冒出来。
三、机壳这一处:随母粒加 iHeir-JS117
机壳与塑料件这一处用 iHeir-JS117 塑料防霉粉。它专为 PVC、PU、硅胶树脂、聚烯烃、聚酯、热塑性弹性体、橡胶等聚合物材料设计,采用非释放型机械式杀菌机制——不渗失、不游移、不被微生物消耗,因此不会产生耐受性;对细菌、霉菌、酵母菌与藻类都有抑制作用。推荐添加量按制品总重计 0.5%~1.0%,实际按产品对微生物的敏感程度、使用环境与所需保护期限调整。
工艺上盯两点:耐温与分散。JS117 可耐受 280℃ 加工,常规注塑温度落在承受范围内,但清机、换料时不要局部超温;它不溶于水,靠与树脂充分混合后再按常规工艺成型,母粒与树脂先干混、比例高时先做预混母粒,避免结团导致局部浓度偏低。产品有效成分>97%、堆密度 380 kg/m³,25 kg/桶包装,常温避光、密闭防潮存放。
四、齿轮箱这一处:密封胶里加 iHeir-JS
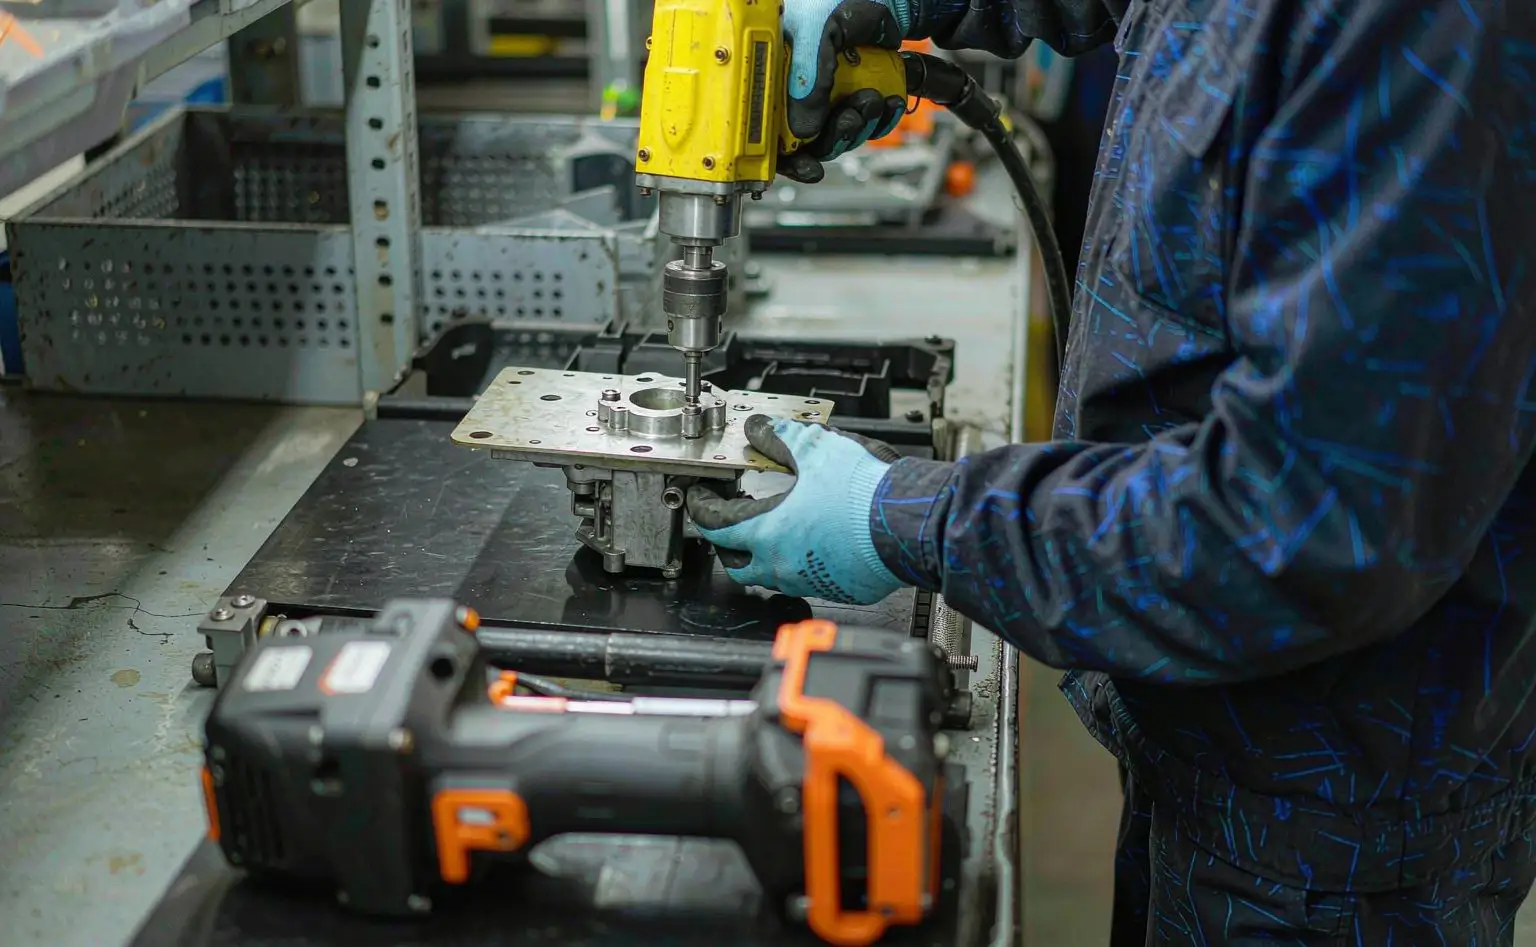
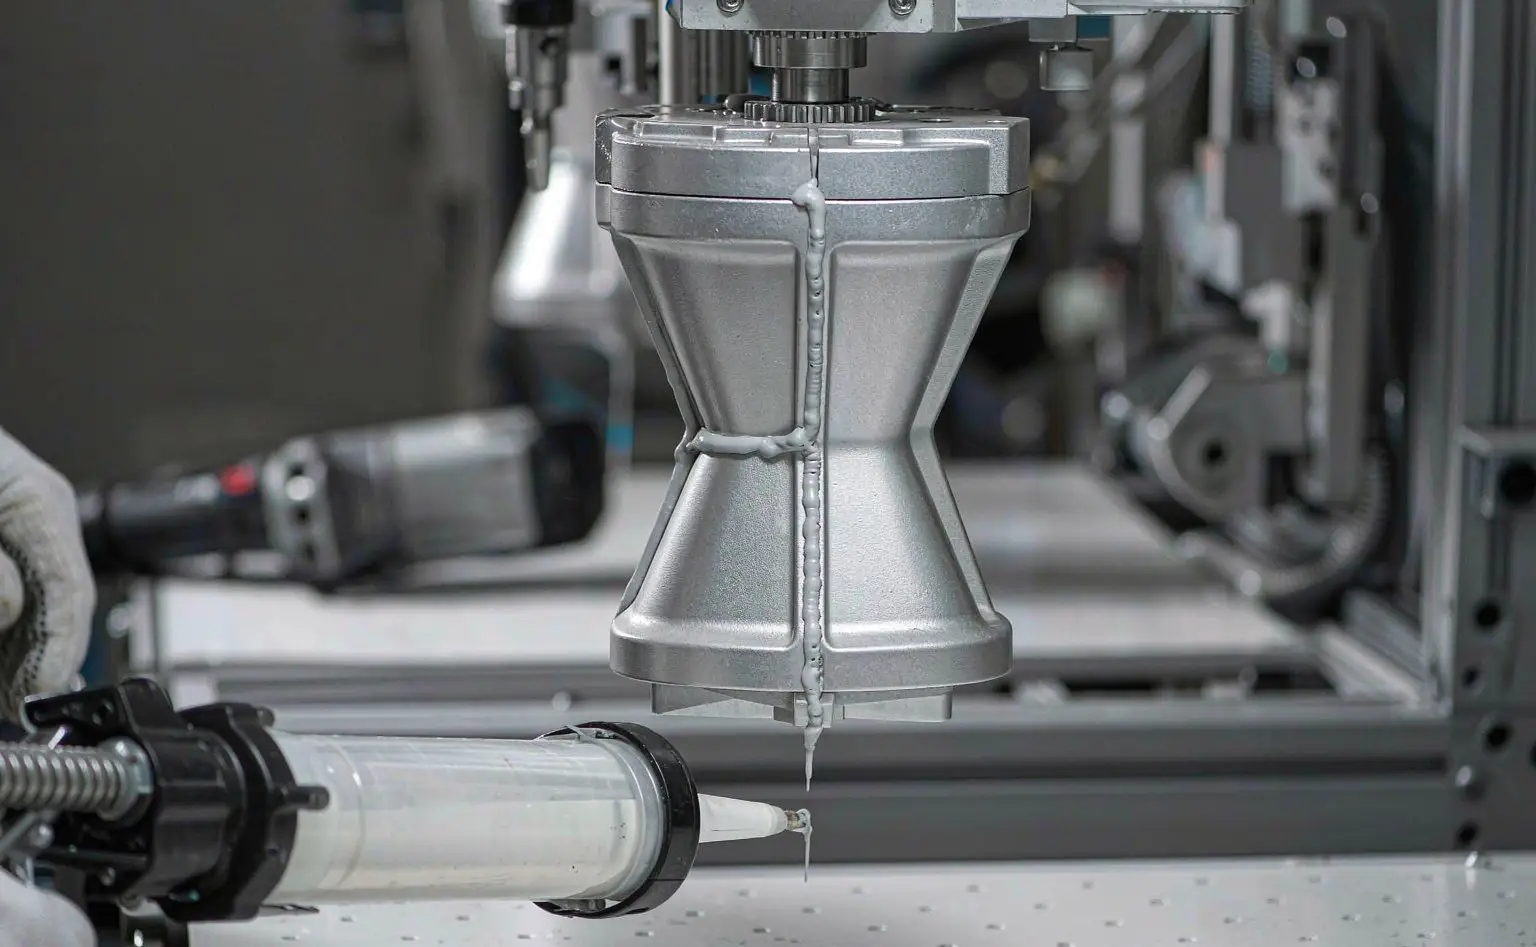
齿轮箱合缝这一处用 iHeir-JS 胶水防霉剂。金属件本身不提供霉变基质,真正暴露的是那圈密封胶;把防霉成分加进胶里,胶体固化后整道胶缝都带上防护,潮气顺着胶缝进来时先被拦一道。推荐添加量 1%-2%(对胶水总重),体系 pH 6~7、活性成分约 45%,配胶时按胶量计量、搅拌均匀后再涂布或合缝。
这一段最容易做错的是「事后补」。密封胶是合缝工序里几分钟内完成的活,胶里没加、装好之后再想补,只能拆机重灌,成本远高于一开始就配好。另有两点:一是配胶比例要按胶量算,不是按整机重量算,否则胶少料多、浓度不足;二是涂胶量与压合时间按工艺卡执行,胶层太薄挡不住潮气通道,太厚又影响合缝精度。
五、装配、下线与出厂检验
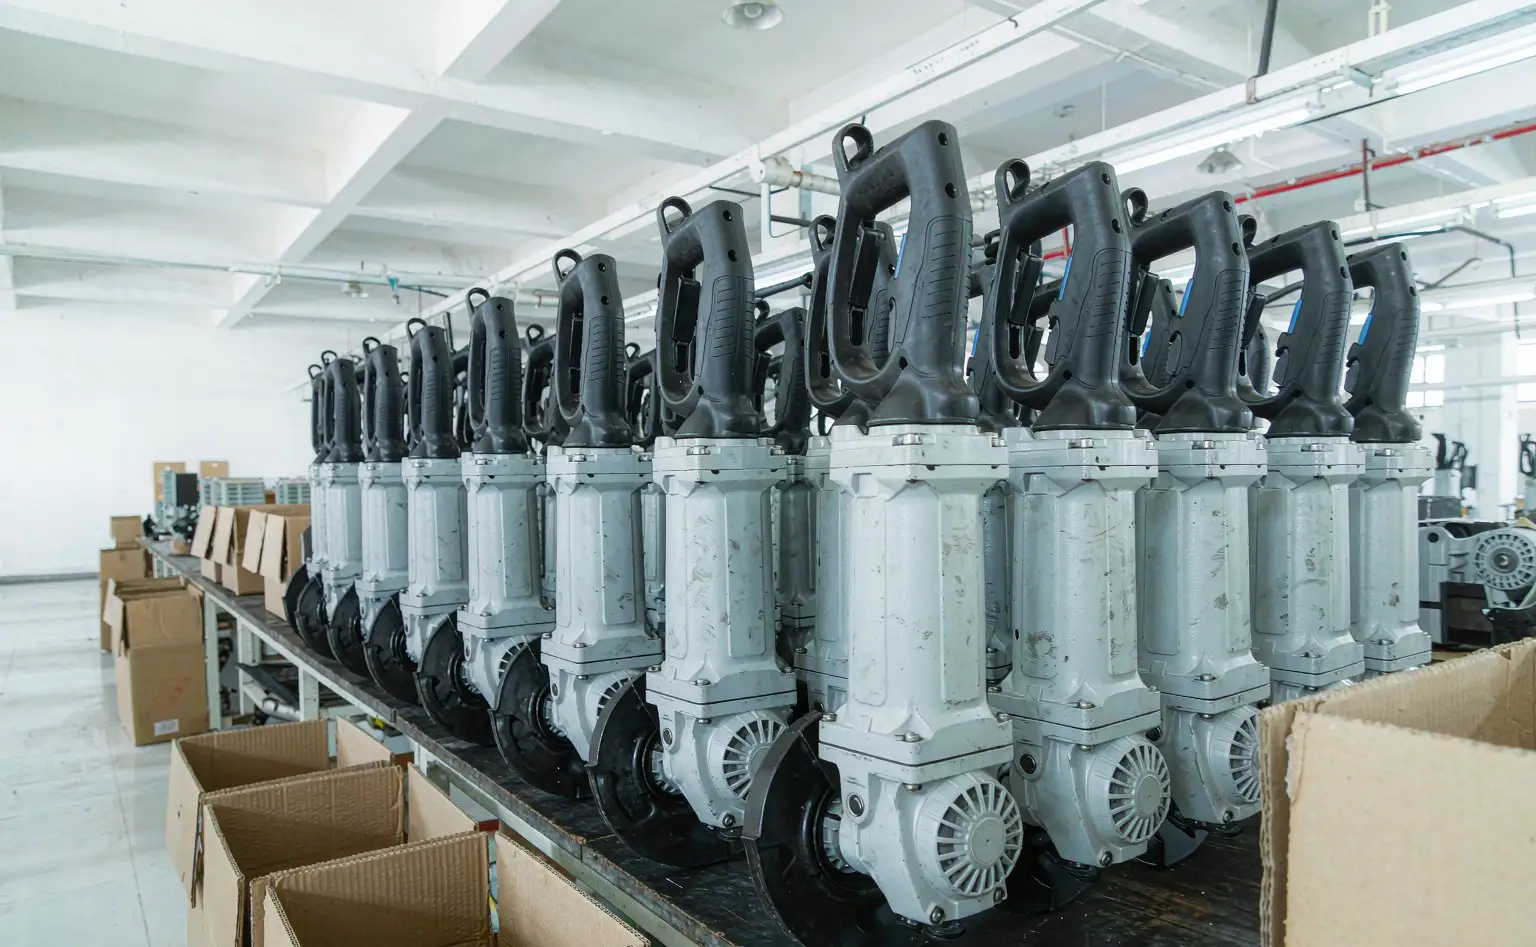
把两处落到产线,盯三件事。配料:机壳段与胶料段分开计量、分开记录,机壳随母粒、胶随胶量各算各的。工序:合缝面清洁干燥、涂胶均匀、压合到位,相对湿度压在 60% 以下,开缝箱体不在潮湿工位过夜。检验:抽样看合缝胶线是否连续均匀,重点检查胶缝转角与螺钉孔周边这些不易清洁的部位,因为霉点往往先从这些地方起。
下线与仓储这一段不投产品,靠管理:成品离墙离地码放、留通风道、先进先出。整套「塑料件配母粒、环境配控湿」的思路,可参照台州塑料日用品防霉抗菌一篇里的做法。出口批次的柜内环节单独做,按柜型配干燥用品,海运途中的凝露是箱内返潮的主因。
六、常见问题:只做机壳行不行、密封胶能不能省
问:只把机壳的母粒做到位,齿轮箱不管,行不行?不行。机壳管住了塑料件,管不到齿轮箱那圈密封胶。胶体是有机界面,潮气与粉尘长期作用,胶缝是最先起霉的地方,霉点还会顺着缝隙往箱内发展;反过来只做胶不做壳,塑料壳的凹槽与纹路照样能长霉。两处各管一段,缺一段就留一个暴露面。
问:密封胶里的防霉剂能不能用机壳那支代替?不能。机壳用的是塑料防霉粉,设计用于随母粒在塑料体系里成型;密封胶是胶体体系,要用对胶水总重计量的胶水防霉剂,两者适用的体系、计量基准与 pH 条件都不同,跨体系借用就是猜参数。两支产品均可提供小样与 TDS,可按你的胶种与塑料牌号先做小试再定档。
落点两句:机壳及塑料件随母粒加 iHeir-JS117 塑料防霉粉,按制品总重 0.5%-1.0%、可耐 280℃;齿轮箱密封胶加 iHeir-JS 胶水防霉剂,对胶水总重 1%-2%、体系 pH 6~7。两处分开配料、分开记录,装配与仓储把相对湿度压在 60% 以下,先进先出。