浏览:4
 日期:2026年11月10日
LED显示屏防霉怎么做?屏体最怕的不是面板上的霉斑,是箱内潮气进到驱动板,到现场一通电就报废一片模组。做法是 PC 底壳与面罩在注塑前按 0.5%-1.0%(制品总重)掺 iHeir-JS117 塑料防霉粉,航空箱与货柜按 20 尺柜 8-10 条挂 T-1000 干燥棒。本文给出掺粉、成型与包装的参数。
一、霉与潮进的是底壳、面罩和包装,不是灯珠
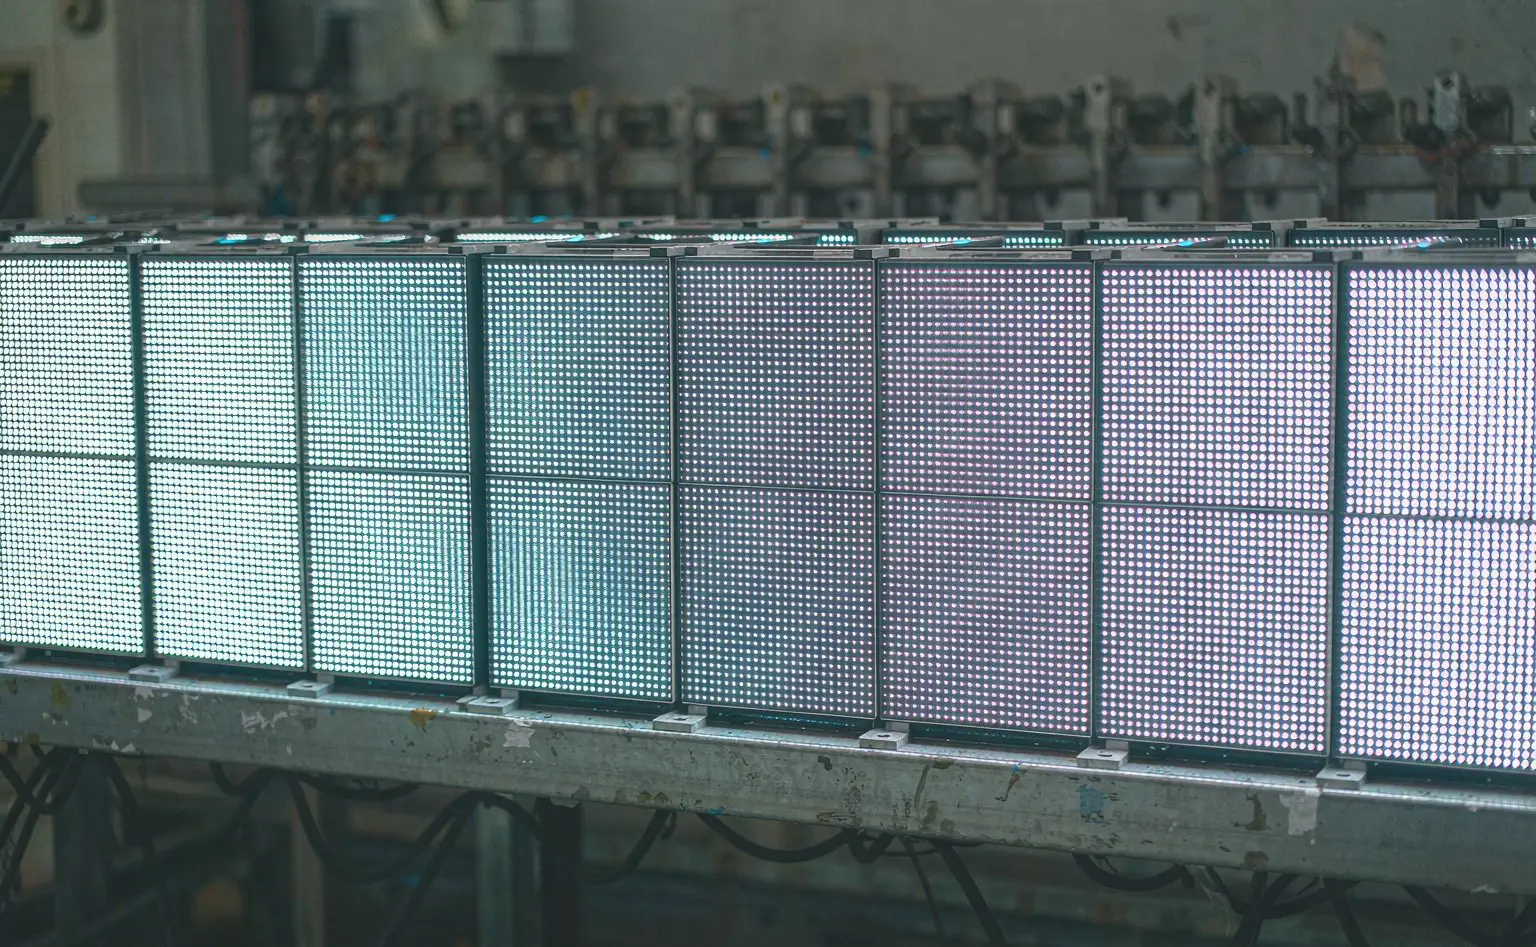
一块 LED 模组拆开:PC 底壳、面罩、灯珠阵列、PCB、驱动 IC、灌封胶、排线。这些部件里,能长霉的是塑料件与包装材料,怕潮的是驱动板。
底壳与面罩先长霉。PC 件表面在注塑、运输、装配过程中沾上脱模剂、手指印、包装纸屑,这些东西本身就是有机营养。南方梅雨季,底壳内壁与面罩背面先起白毛,肉眼在正面看不到。
包装是最闷的一段。屏体装航空箱或纸箱,箱子密闭、里面还有缓冲棉与说明书。海运一两个月,箱内昼夜温差反复结露,水汽落在 PCB 与排线接口上,到现场上电,先是局部闪屏,再是整块不亮。
为什么不能只做包装。塑料件本身带菌,包装只是把湿度控住;箱子一开、货一上墙,塑料件又回到常温高湿环境。底壳这一段的抗菌是长效的,包装这一段只管运输期,两件事。
二、底壳料与包装分工,两套口径分开算
下表把底壳、面罩、PCB 与包装并列。塑料件按制品总重的百分比算,干燥棒按条数算,两个口径不能互换。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 模组底壳 | PC、PC+ABS | iHeir-JS117 0.5%-1.0% | 混料后注塑 | 按制品总重,混匀再成型 |
| 面罩与格栅 | PC | iHeir-JS117 随同批料 | 注塑 | 浅色件先打小样看色差 |
| 灯珠与 PCB | LED、FR-4 | 不做掺料处理 | 贴片、焊接 | 不得接触任何处理液 |
| 航空箱与货柜 | 箱体、缓冲棉 | T-1000 每箱 1-2 条 | 装箱、装柜 | 挂内壁,别压货堆下 |
一条边界。JS117 管的是塑料件本体,出厂之后还在起作用;干燥棒管的是箱内那点空间,运输结束就完成使命。底壳没掺,箱内控得再干,上墙三个月照样起霉。
三、PC 底壳掺防霉粉,0.5%-1.0% 怎么加
用量按制品总重 0.5%-1.0%。户内屏、干燥地区取 0.5%;户外屏、沿海与高湿工地、有抗菌验收要求的取 1.0%。别按树脂量算,按整件重量算。
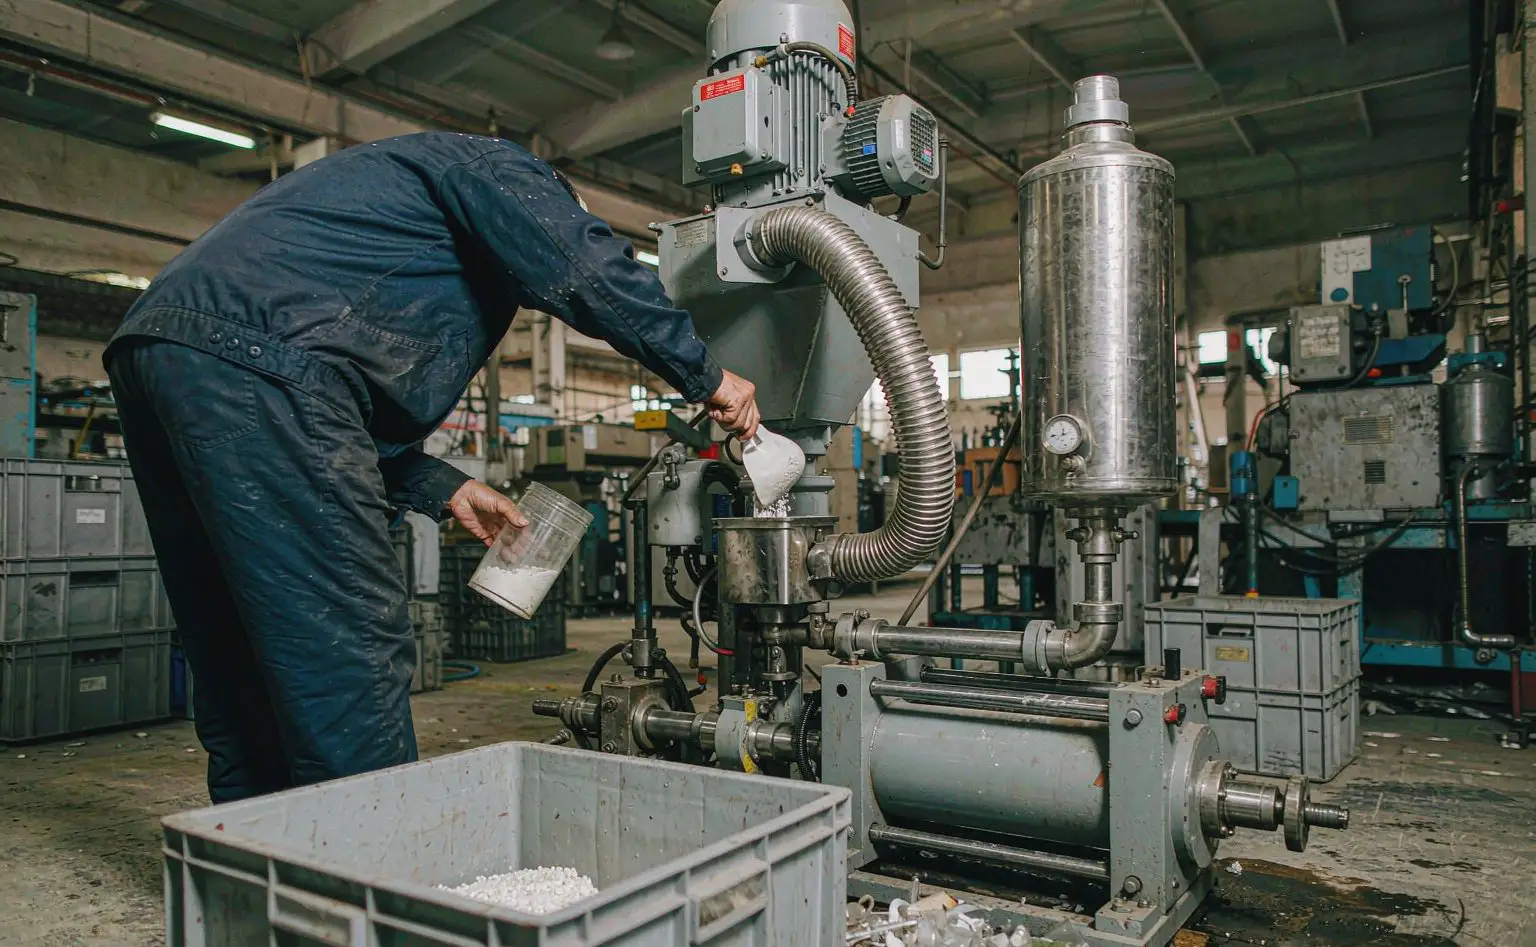
怎么加。与树脂颗粒一起进混料机,干混到均匀再上注塑机;有母粒线的可以先做 10% 左右的浓度母粒再稀释,比直接干混更匀。混不匀是最常见的失误:一批料里有的件够、有的件不够,做出来的模组抗菌效果对不上。
先打小样。PC 的加工温度在 260-300℃ 这个区间,粉剂要在这个温度下不分解、不析出、不变色。取同一牌号料打一组小样,看三件事:表面有没有麻点或银纹、透光面罩有没有雾化、落球与卡扣强度有没有下降。小样不过关就改从底壳后处理与包装段补,别硬上。
浅色件单独试。白色、浅灰底壳对色差最敏感。JS117 外观是白色至淡黄色粉末,深色件看不出来,浅色件先做色板比对,色差超标就降用量或改用别的方案。
四、灯珠、PCB 与驱动板不能碰处理液
屏体上有一半的部件是不能沾水的,更不能沾带助剂的处理液。这条边界要在产线上写清楚。
灯珠与光学件。灯珠出光面、扩散板、导光板一旦沾上液体,干了留痕,亮度均匀性直接不合格。这些件只做干式处理:除尘、控湿、防静电。
PCB 与接口。排线座、金手指、焊盘沾液会氧化,接触电阻上升,现象是随机闪屏,查起来最难。装配工位不要放任何喷壶。
驱动板与灌封。驱动板要防的是潮,不是霉。灌封胶本身可以做防霉改质,但那属于另一条配方,本篇不涉及;这一段靠的是包装控湿与车间湿度。
车间湿度。贴片与装配车间按 45%-60%RH 控,梅雨季用除湿机压住;下班前关窗、关新风,别让夜里的湿气倒灌进来。
五、航空箱与货柜:箱内挂 1-2 条,柜内 8-10 条
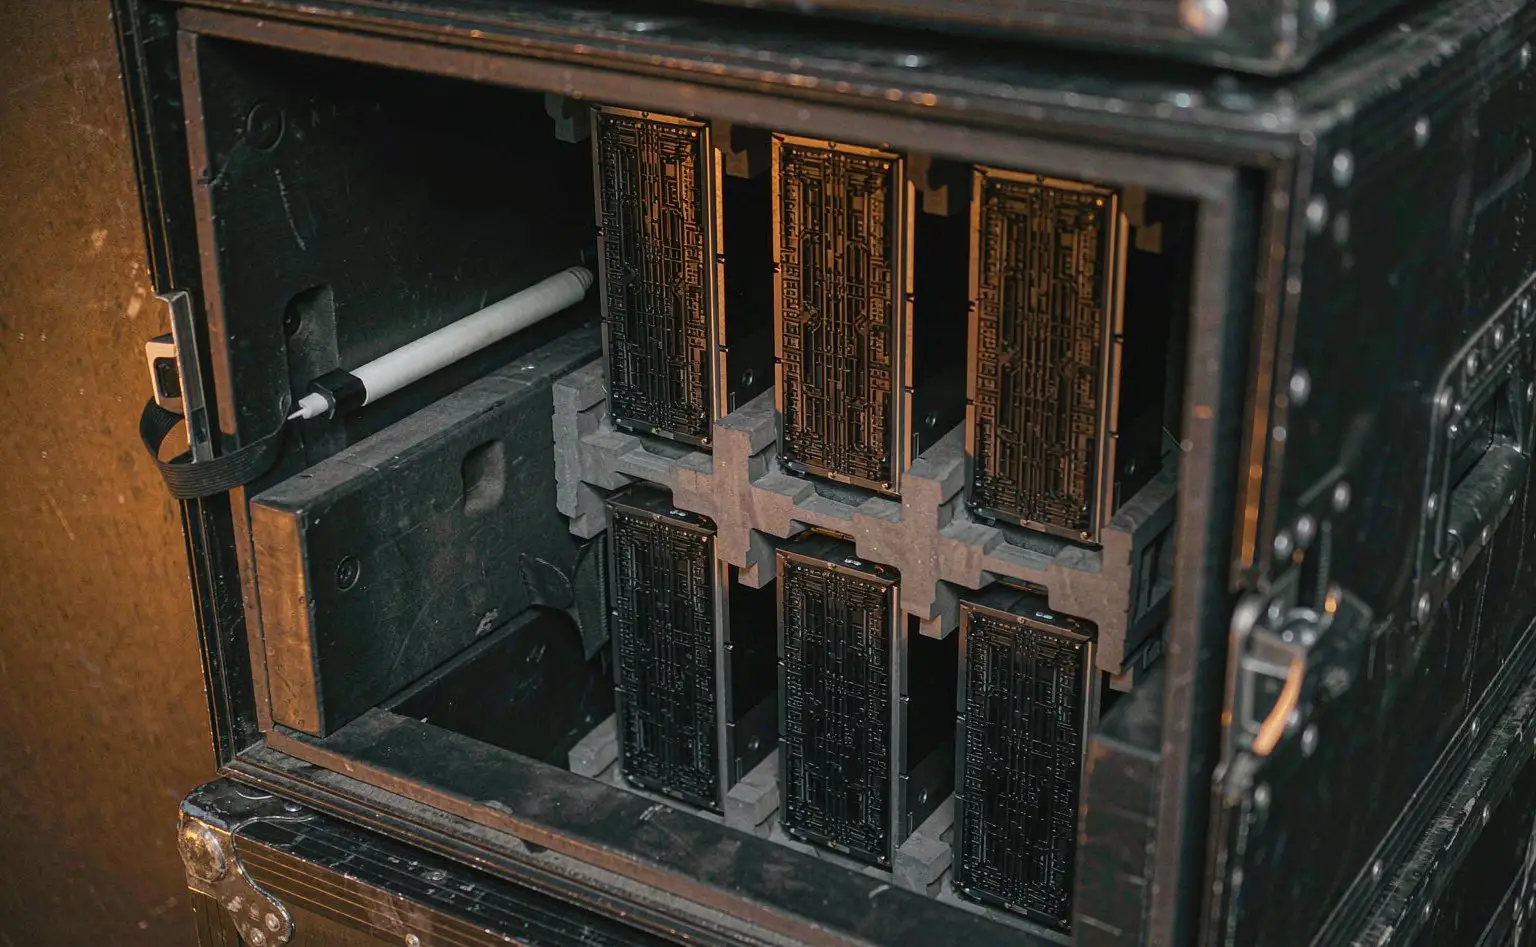
屏体走航空箱的,每箱挂 1-2 条 T-1000 干燥棒,挂在箱壁的绑带上,别压在模组上;走整柜的,按 20 尺柜 8-10 条、40 尺柜 10-12 条挂,分挂两侧内壁。
为什么箱内也要挂。航空箱是密闭箱体,缓冲棉与说明书都带水;箱内的水汽出不去,直接作用在模组背面。箱内挂 1-2 条,等于给这一段加了独立控湿。
为什么不用氯化钙。T-1000 以交联聚丙烯酸钠吸湿,吸饱成凝胶、受压不返渗,pH 约 6.9 中性,对金属支架与螺钉无腐蚀;氯化钙袋子吸饱化水,渗到模组上就是报废。
装柜前后的动作。箱体检查有无破损、缓冲棉是否受潮;柜内铺防潮膜、码货留风道;装完清点条数。同类电子件出口的做法见消费电子出口防潮,充电类产品的包装控湿见耳机与充电仓防霉。
六、常见问题
问:底壳掺了防霉粉,面罩还要掺吗?
同一批料一起掺最省事。面罩是浅色件,色差敏感的先用小样确认;面罩不掺也不会立刻出问题,但背面起霉一样会落到模组里。
问:0.5% 和 1.0% 差一倍,怎么定?
看使用环境与验收口径。户内、干燥地区、周转快的取 0.5%;户外屏、沿海工地、客户要抗菌报告的取 1.0%。都按制品总重算。
问:能不能在模组表面喷一层防霉液替代掺粉?
不建议。喷液会伤灯珠出光面与 PCB,而且只在表面,磨一下就没了。塑料件要长效,走掺料这条线。
问:屏体已经在船上受潮了,到港怎么处理?
先别通电。开箱、拆包、在干燥房里静置 24 小时以上,测绝缘与接口电阻再上电;已经出现闪屏的模组单独隔离,别整批混着装。
落点四句:PC 底壳与面罩按制品总重 0.5%-1.0% 掺 iHeir-JS117,与树脂干混均匀或走母粒路线,PC 加工温度下先打小样看麻点、雾化与强度;灯珠、PCB、排线座一律不接触任何处理液,贴片与装配车间湿度控在 45%-60%RH;航空箱每箱挂 1-2 条 T-1000,整柜按 20 尺柜 8-10 条、40 尺柜 10-12 条挂在内壁并留风道;塑料件防霉按 ISO 846 或 ASTM G21 送检,整机湿热按 GB/T 2423.3 做。可先寄 1kg 粉剂打样,起订量与交期见iHeir-JS117 产品页。