浏览:21
 日期:2026年10月28日
麻将牌防霉怎么做?出口麻将礼盒在成品仓压两个月,牌面刻字凹槽起白点、木盒内衬发乌,整批只能降级。牌体走塑料抗菌,按料重加 iHeir-IPI001 无机塑料抗菌剂 0.8%-1.0%;木盒与内衬走浸泡,iHeir-M5 浸泡型竹木防霉剂 按 1:40 配液、浸到增重 15%-20%。本文说明注塑、牌体后处理、木盒内衬、装箱出口四段的做法与用量。
一、麻将礼盒的霉出在三个地方
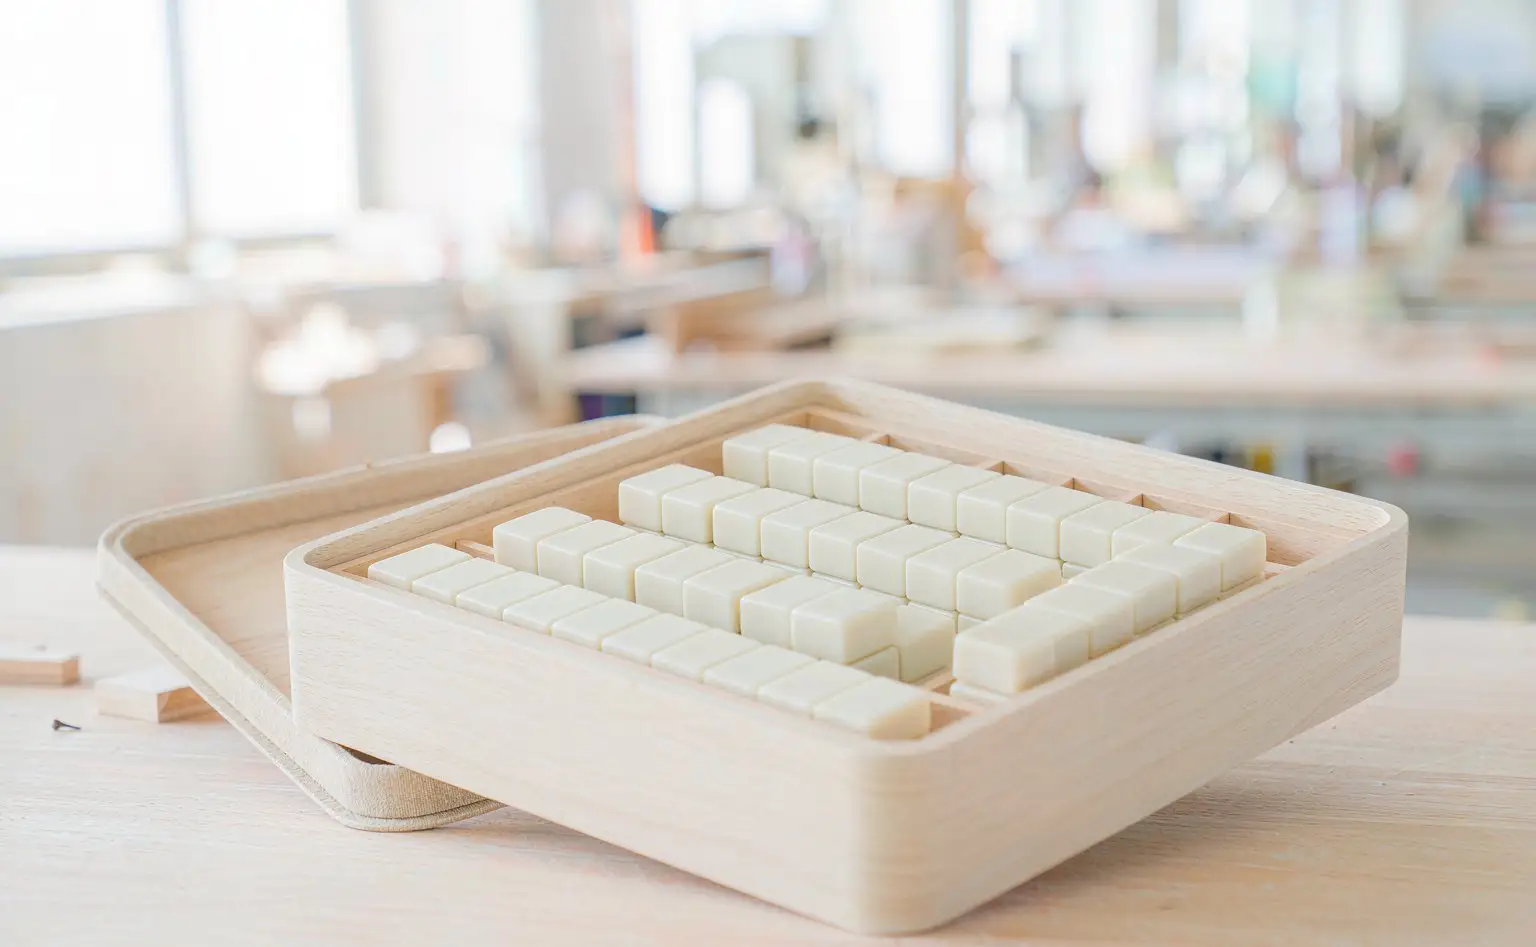
第一处是牌面刻字凹槽与牌背纹路。密胺牌体本身致密,注塑件表面吸水率很低,但刻字凹槽、花色凹纹是细小的存水死角,擦拭时进不去、吹干时也最难吹到,潮气一旦进去就长期留在槽底。霉点往往从这个位置先起,一片牌起霉,同盒剩下的牌只是时间问题。
第二处是木盒与内衬。出口麻将多用密度板或松木贴皮盒身,内衬是竹木分格、绒布或海绵。木材吸湿、贴合胶固化前含水高、绒布又多孔,三样叠在一起就是个会自己存水的夹层。
第三处是装配后的整盒微环境。牌、木盒、绒布、说明书一起封进礼盒,盒盖一合就成了封闭小空间,仓库湿度一上来,盒内的水汽出不去。
所以这条线要分两段做:牌体在注塑段把抗菌剂加进料里,木盒与内衬在装配前做一次浸泡。只做牌体,木盒内衬照旧发乌;只浸木盒,牌面凹槽里的菌照样长。
二、牌体与木盒内衬分开做
下表把牌体、牌体后处理、木盒内衬、装箱四段并列。牌体按料重算百分比,木盒按吸水增重算,两套基数不能互换。
| 部位 | 材料与工序 | 产品与用量 | 加在哪 | 基数怎么算 |
|---|---|---|---|---|
| 牌体(含字牌、花牌) | 密胺树脂注塑成型 | iHeir-IPI001 0.8%-1.0% | 混料段,与树脂干混或走母粒 | 按制品总重 |
| 牌面凹槽、牌背 | 脱模后吹干、抛光 | 不加助剂,靠压缩空气吹净 | 脱模工位 | 按工位节拍 |
| 木盒盒身、分格内衬 | 竹木件浸泡 | iHeir-M5 1:40 配液 | 浸泡池,装配前 | 按浸后增重 15%-20% |
| 绒布、海绵内衬 | 裁切、贴合 | 不浸泡,靠烘干与车间控湿 | 贴合前烘干 | 按含水率控制 |
| 装箱与出口 | 装盒、套袋、装柜 | 干燥剂+库房控湿 | 装箱与装柜 | 按盒容与柜型 |
两条边界要提前说清。第一,绒布和海绵不进浸泡池:M5 是红褐色液体,浸过之后浅色绒布会染色,颜色变不回来,这类内衬只能靠干燥控制。第二,木盒浸泡不是刷一遍:表面涂刷只湿一层,内侧和榫位吃不到,切开还是干的。
三、牌体注塑:抗菌剂跟着料一起进
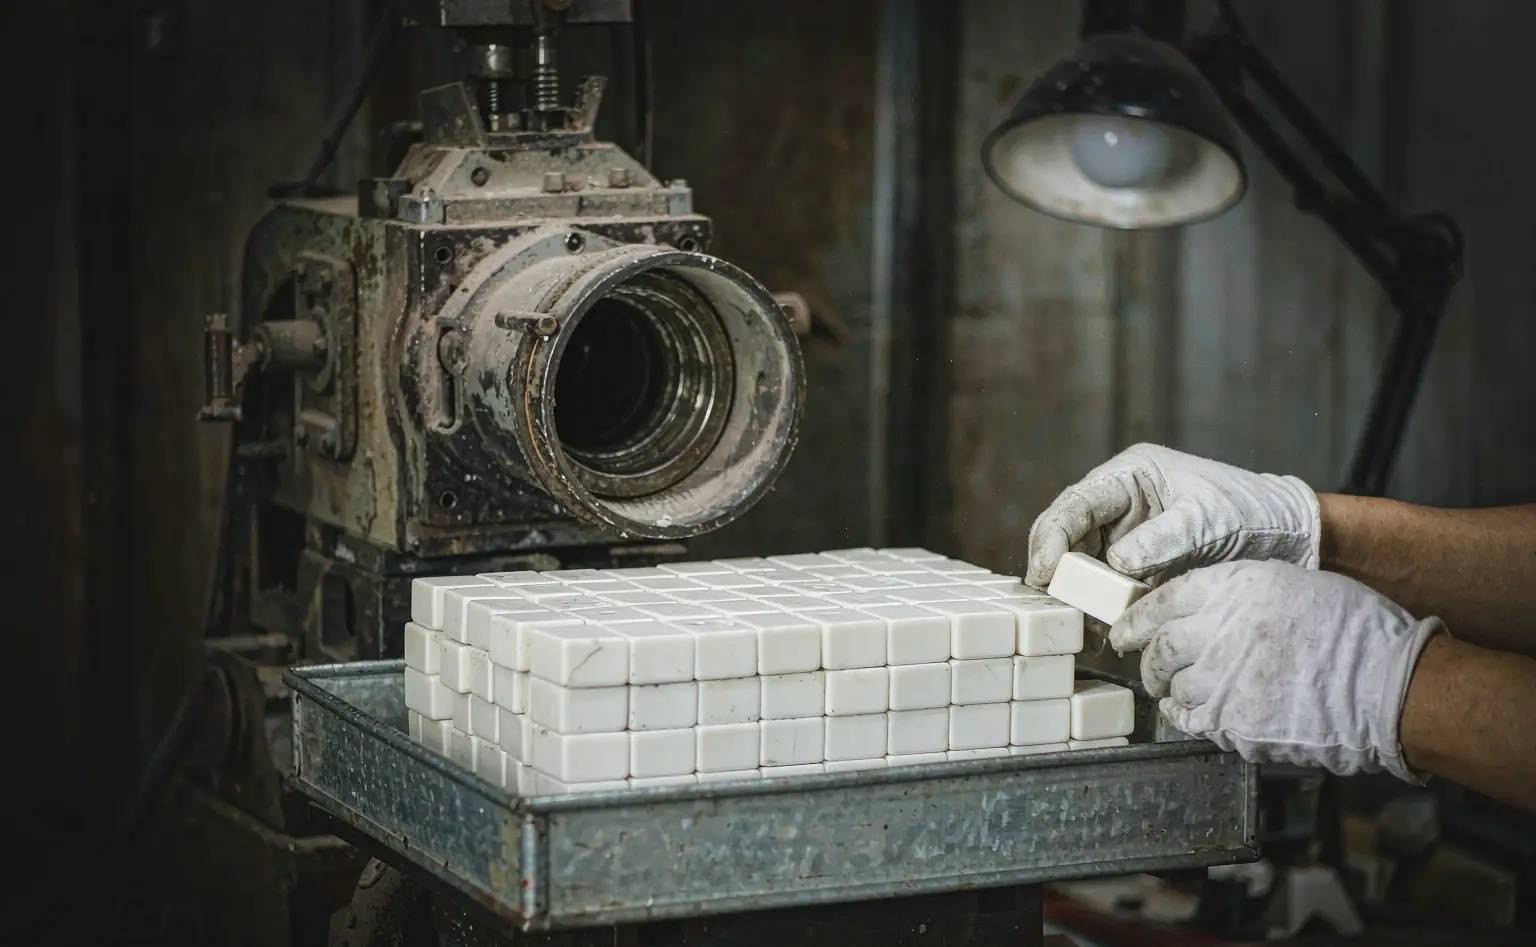
牌体这一段用 iHeir-IPI001 无机锌离子抗菌剂,塑料与橡胶的建议添加量是 0.8%-1.0%,按制品总重计。它的活性成分(锌离子及活性载体)≥99%,白度 >90,粒径 D90 <3μm,耐温 >380℃,堆积密度 1.8-2.4 g/cm³,不含砷、不含锡、不含 VOCs,包装 10kg。
加入点放在混料段:与密胺粉干混均匀后进注塑机,或者先做成母粒再掺。密胺注塑的料温通常在 165-180℃,离它的 380℃ 耐温线还有很大余量,成型过程不会把有效成分烧掉;粒径 D90 <3μm,分散在薄壁牌体里也不会形成可见颗粒点。
三个常见失误。一是按成品牌重算:浇口、流道、回料要一并计入基数,只按合格牌重量算会少加;二是粉体受潮结块直接投:受潮后分散不开,牌面出现白点,开袋后要密封、必要时先烘干过筛;三是回料不补加:回料掺回时按比例补粉,否则批次之间的含量越做越低,前一批好、后一批起霉就是这么来的。
还要分清分工:IPI001 管的是菌,牌面与凹槽的霉害还要靠干燥控制。抗菌剂能让落在牌面的微生物难以繁殖,但不能把凹槽里的水变没,所以脱模后的吹干一步不能省。
四、木盒与内衬:浸到增重两成
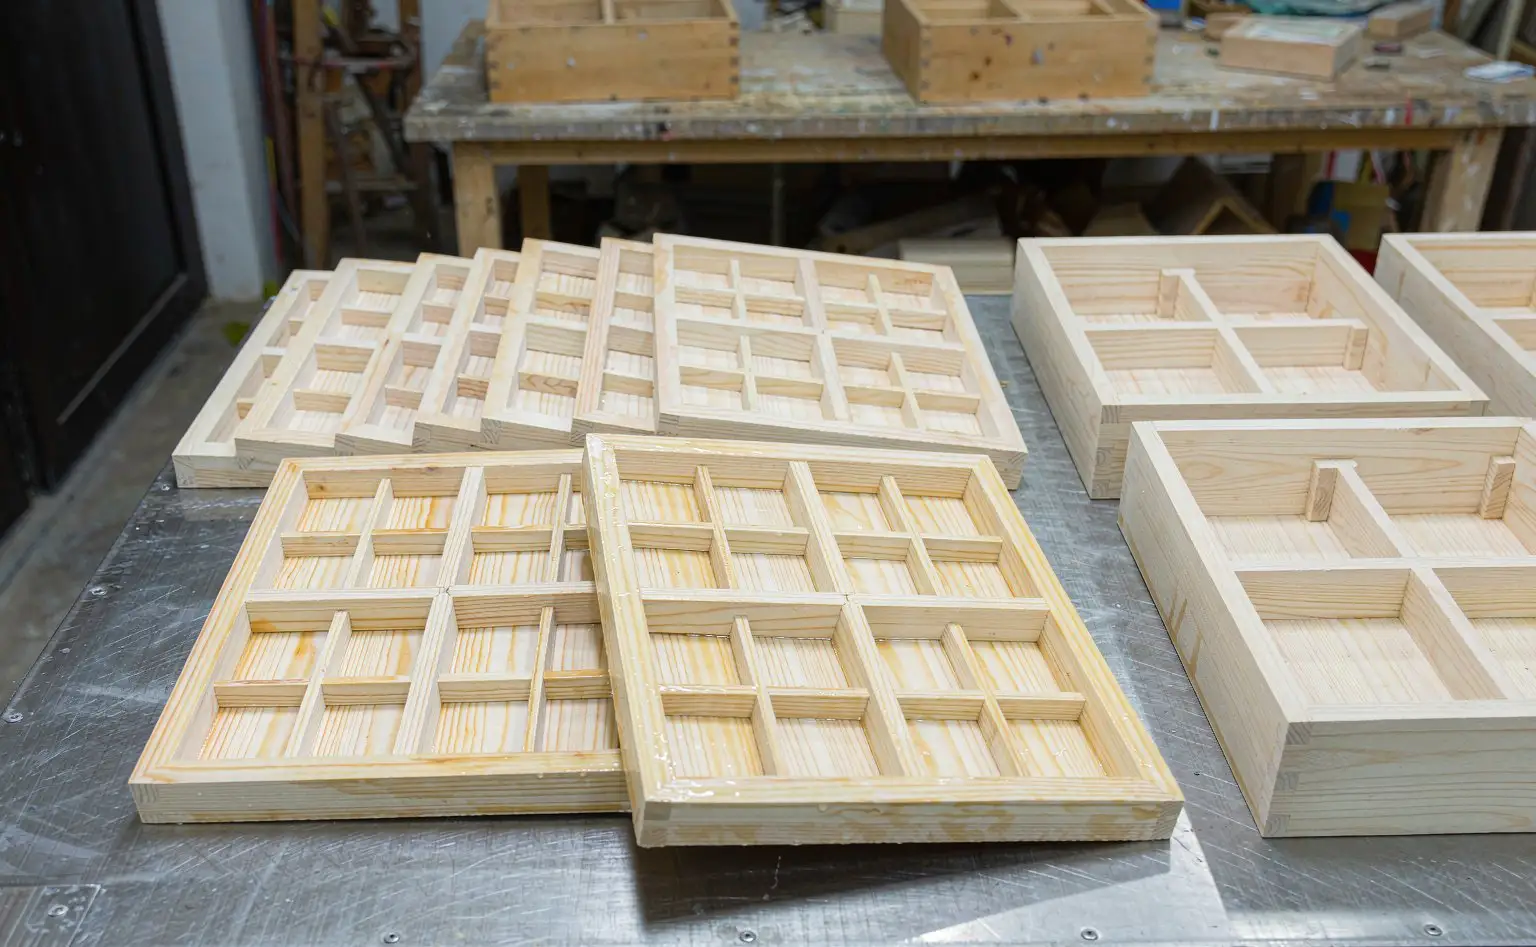
木盒与分格内衬用 iHeir-M5 浸泡型竹木防霉剂。浸泡液按 1:40 配制,也就是 5kg 防霉剂兑 100kg 水;竹木件全部浸入、不要露出水面,浸到增重 15%-20%,大约 5-10 分钟,取出滴干,风干或晒干后再进装配。
增重是唯一靠谱的判据。计时只是参考,同样 5 分钟,薄内衬格和厚盒身吃进去的量差一倍;称前后重量,到 15%-20% 起池。
两个操作红线。第一,M5 原液是酸性的,不能与金属或碱性物质接触混用:池子用塑料、玻璃钢或水泥衬里,铁槽会腐蚀、槽液也会被中和。第二,用前摇匀,表面浮物属正常,不摇匀有效成分沉在桶底。
干燥这一步决定成败:浸完直接进装配,等于把水封进礼盒。木盒与内衬的含水率控制到 12% 以下再上线,梅雨季靠烘房或除湿间,不要靠自然晾。这条与竹木制品在成品仓返工是同一个道理:水没排掉,助剂再好也压不住。
五、装配、装箱与出口
装配车间做三件事。牌体吹干:脱模后逐片用压缩空气吹刻字凹槽与牌背纹路,吹完再抛光;木盒烘干:浸过的盒身与内衬进烘房,含水率降到 12% 以下;车间控湿:装配区按 60% 以下控制,梅雨季开除湿机。
装箱按盒配干燥剂,装无纺布袋放在盒盖内侧,不要压在牌面上。外箱套袋前确认礼盒表面没有凝露,冬季从低温车间转出的货尤其要注意。
出口装柜留风道,纸箱不贴柜壁、不顶柜顶。海运昼夜温差会让柜顶凝露,贴壁那几箱最先返潮,麻将礼盒又是硬盒,外面看不出问题,开箱才发现牌面起斑。控湿逻辑与集装箱海运凝露一致。
验证分三层:牌体按 GB/T 24128 或客户协议做防霉测试,取字牌与花牌各一组;木盒内衬按 GB/T 18261 做防霉效力试验,同时测浸后含水率;成品礼盒进 30℃/85%RH 湿热箱 30 天,开盒看凹槽与内衬四角。
六、常见问题:变色、变形与已经起霉的牌
问:木盒浸完为什么会变形、开裂?先看增重有没有超标。浸到 15%-20% 是吃透,浸到 30% 以上木材吸水膨胀,干燥时收缩不均就开裂。另一个原因是干燥太快,烘房温度一次拉到 60℃ 以上,表层先干、内层还湿,应力一大就翘。
问:已经起霉的牌还能不能救?牌面浮霉可以擦洗干净、重新吹干,功能上还能用;霉丝已经渗进刻字凹槽、留下洗不掉的色斑,只能降级或报废。木盒内衬发乌、绒布有霉味的救不回来,换内衬比返工便宜。救回来的那批必须重做防霉处理。
落点四句:牌体在混料段按总重加 iHeir-IPI001 0.8%-1.0%,回料补加;木盒与内衬用 iHeir-M5 按 1:40 配液、浸到增重 15%-20%(约 5-10 分钟),池子不能用铁槽;浸后烘干到含水率 12% 以下再装配,绒布海绵不浸泡;装箱配干燥剂、装柜留风道,成品按 30℃/85%RH 湿热 30 天验收。