浏览:25
 日期:2026年10月27日
汽车线束防霉该从护套料下手还是从连接器下手?一批出口线束在货柜里放了三周,护套表面起白斑、端子腔里结出霉点,整车厂验厂判不合格,整批拆开返工。护套料按原料总重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%,连接器料加 iHeir-PSZ104 无机塑料抗菌剂 0.5%-1.0%。本文说明挤塑、注塑、总成包装三段的加入点、用量基数与验证口径。
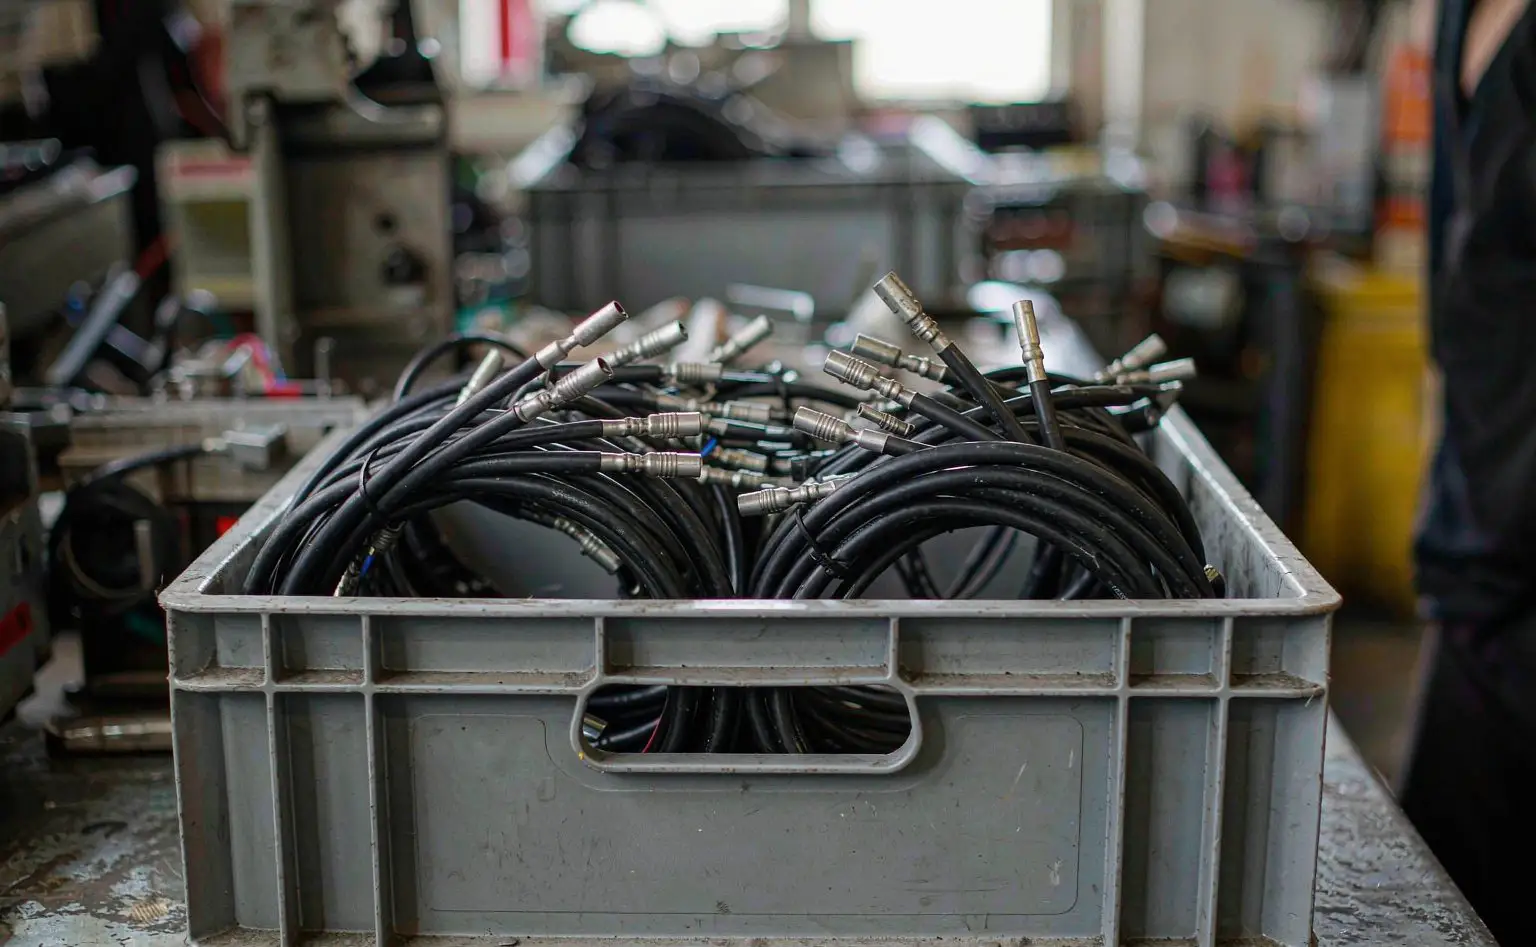
一、线束的霉从护套表面起,也从端子腔里起
护套是软 PVC 挤出的,配方里有大量增塑剂。增塑剂会慢慢往表面迁移,迁出来的那层油膜黏灰、又把空气中的水汽吸住,霉孢子落上去就开始长。所以护套表面发霉常常不是「PVC 本身长霉」,而是增塑剂迁移层在长霉。
第二个落点在端子腔与密封圈空腔。连接器多为 PA66 注塑件,端子腔是半封闭结构,压接后剩下的空腔里存着装配时的水汽;线束在整车上经过冷热循环,空腔里的水在端子壁上结露,铜端子发绿、塑料腔壁起霉点。第三个落点是波纹管与胶带缠绕层之间:那是不流动的空气层,一旦进了水就长期不出来。
三个落点指向同一件事:水进得去、出不来。护套与连接器是两种材料、两道工序,处理也必须分开做;用一种料把两处都盖住,实际上哪一处都不彻底。
二、护套与连接器分开看
下表把护套、连接器、端子与总成包装四段并列。塑料件走防霉粉或无机抗菌剂,铜件不加助剂,靠压接与密封;总成段走干燥与控湿。
| 部位 | 材料与工序 | 产品与用量 | 加入点 | 基数怎么算 |
|---|---|---|---|---|
| 护套 | 软 PVC 挤出 | iHeir-JS117 0.5%-1.0% | 混料段 | 按护套料总重(含增塑剂与填料) |
| 连接器外壳、端子座 | PA66 注塑 | iHeir-PSZ104 0.5%-1.0% | 母粒或混料段 | 按该件料重 |
| 端子、铜排 | 铜合金冲压 | 不加助剂 | —— | 靠压接与密封 |
| 总成与出口包装 | 盘卷、套袋、装柜 | 干燥剂+库房控湿 | 装箱与装柜 | 按箱容与柜型 |
两条边界要划清。第一,铜件不加任何助剂:任何涂层都会抬高接触电阻,端子只能靠压接质量与密封圈说话。第二,基数按料算、不按件算:护套按护套料的重量,连接器按连接器件的重量,金属件与胶带不参与计算,别拿线束总成重量乘一遍。
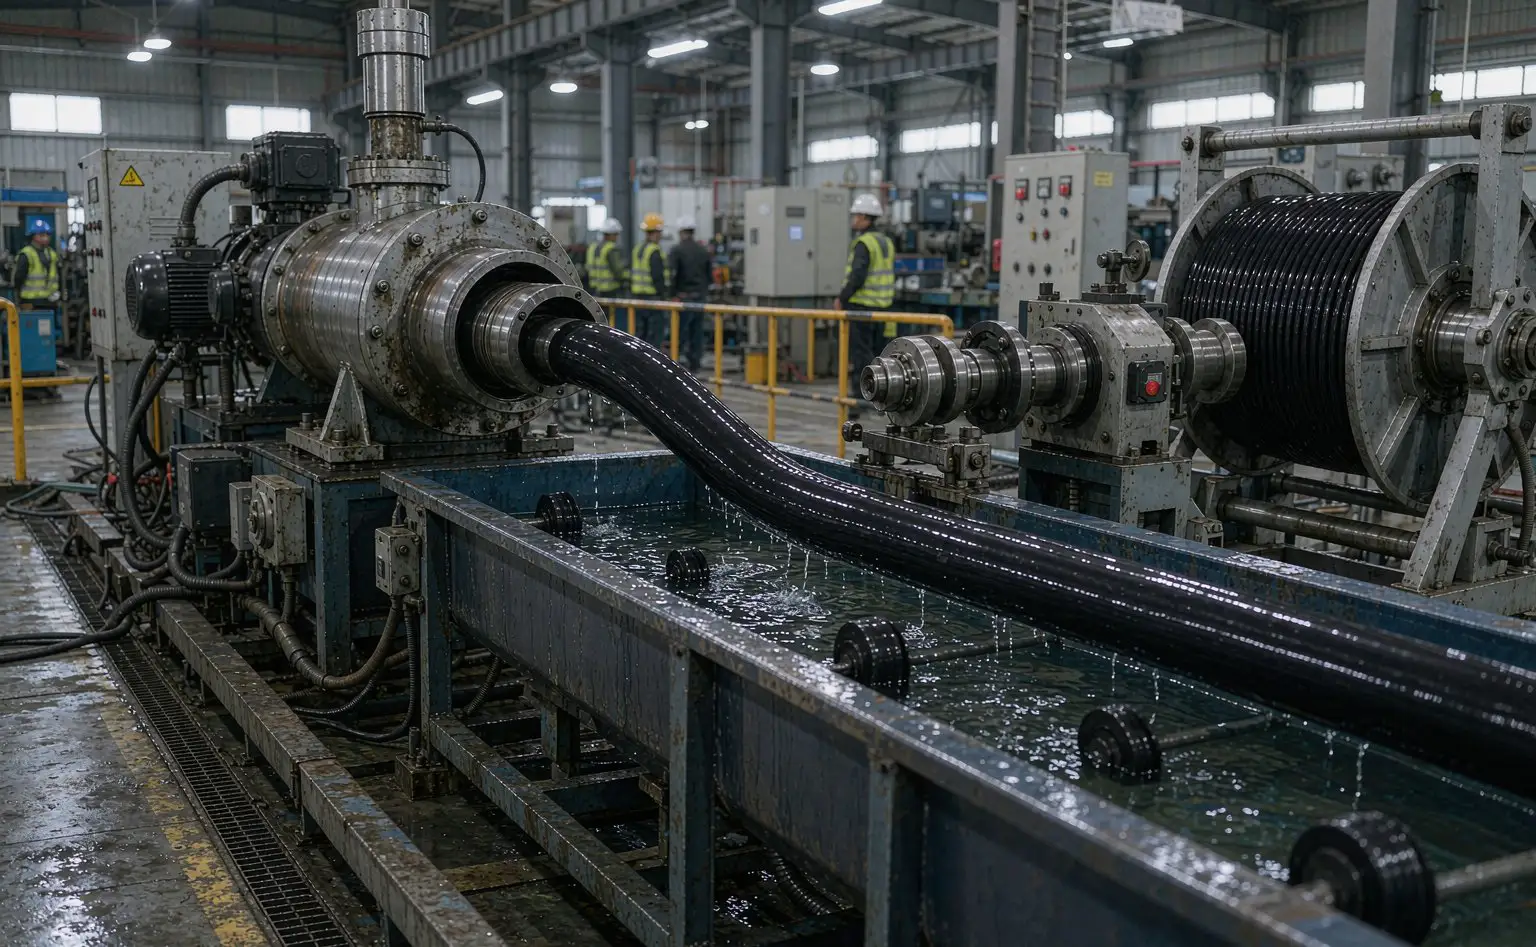
三、护套挤塑:粉体加在混料段
护套这一段用 iHeir-JS117 粉体防霉剂,建议添加量 0.5%-1.0%,依最终产品总重计。这款是含氮杂环酚醇复配物,有效成分 >97%,平均粒径 110μm(D50),堆积密度 380 kg/m³,熔融温度 100-120℃,耐温到 280℃,不溶于水,属于非释放型——加进去不往表面跑,护套表面不会因为防霉剂本身起霜。
加入点放在高混机预混段。软 PVC 护套的挤出机筒温度通常在 160-180℃,粉体在 100-120℃ 先熔散,280℃ 以下稳定,加工窗口内不分解。粒径 110μm 不算细,直接倒进料斗容易团聚,正确做法是先用高混机与 PVC 粉料预混 3-5 分钟,或者先做成母粒再稀释。
三个常见失误。第一,基数只算树脂:护套料里增塑剂与碳酸钙填料占的比重不小,基数必须是护套料总重,按树脂重量算会少加。第二,把表面白霜当成防霉粉析出:JS117 不溶于水、非释放型,表面起霜多半是增塑剂迁移或填料析出,先查配方再怀疑助剂。第三,回用料不补加:挤出产生的回用料常按 20%-30% 掺回,掺回时按比例补防霉粉,否则实际含量被稀释。
四、连接器:无机抗菌剂走母粒
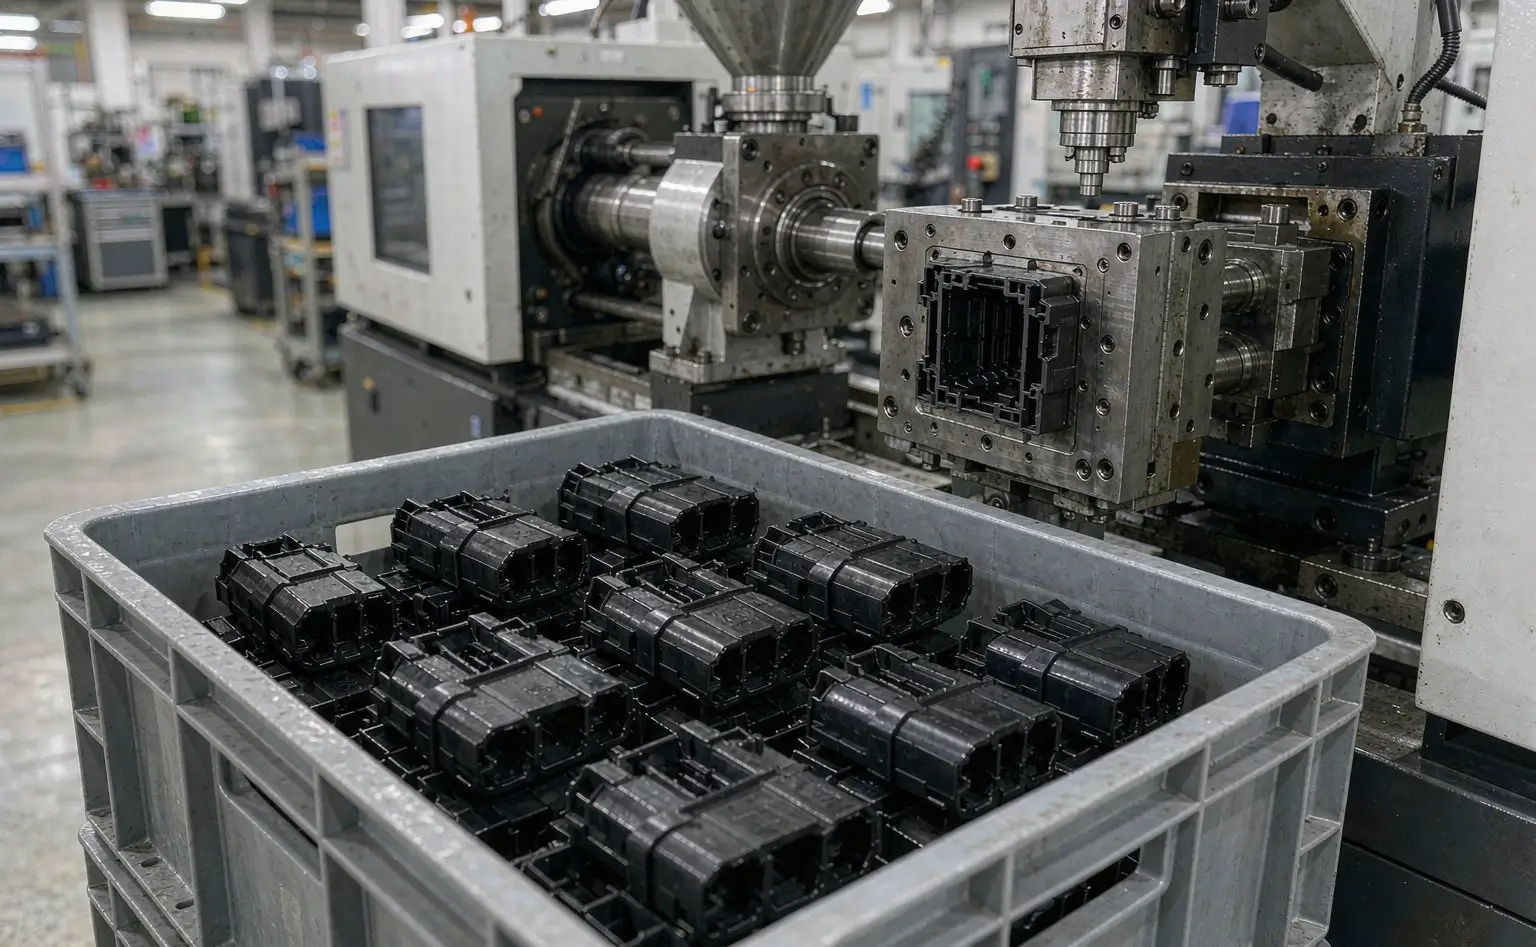
连接器这一段换成 iHeir-PSZ104 无机塑料抗菌剂,建议加入 0.5%-1.0%。它是银离子无机系,白度 >90,粒径 1~2μm,比表面积 10-15 m²/g,耐热 300℃,可经受 300-320℃ 的加工温度;可以做成抗菌母粒,也可以做成分散液。
为什么连接器不用有机防霉粉?因为 PA66 的注塑熔体温度在 260-290℃,有机系在这个温度下分解、变色,连接器是外观件,一旦发黄整批报废。无机载体顶得住这个温度,这是选型的硬约束,不是偏好问题。加入方式建议走抗菌母粒:母粒的稀释比例按母粒标称含量反算到 0.5%-1.0% 的最终含量,不要拿「1% 母粒」当「1% 抗菌剂」用。
三个细节。第一,分散:粒径 1~2μm,比表面积大,母粒载体要与 PA66 相容,否则会在浇口附近堆料。第二,色差:白度 >90 的无机粉对黑色件几乎无影响,浅色与本色连接器要做色板对比。第三,只做外壳不做端子座:端子座与外壳同一支料,一起加最省事,分开做等于给霉留了一条通道。
五、总成、包装与出口
总成车间的关键是把水挡在压接之前。车间相对湿度控制在 60% 以下,压接用的压缩空气要经干燥机,别拿含水的气去吹端子腔;线束盘卷后套袋,袋口折两道再扎,别用打孔的袋子。波纹管两端用热缩管封住,这一段是最容易存水的地方。
出口段两件事。第一,装箱配干燥剂:按箱容与柜型配量,干燥剂装无纺布袋,别直接压在端子上。第二,装柜留风道:线束箱不贴柜壁、不顶柜顶,海运三十天的昼夜温差会在柜顶凝露,凝下来的水顺着箱壁往下走,贴壁的那几箱最先出事。这一点可以对照 集装箱凝露的成因 一起看。
验证分三层。材料层按 ISO 22196 看抗菌率,样品从连接器外壳取片;护套层按客户技术协议做长霉试验(常用 ISO 846),样品从护套上裁;总成层做整箱湿热循环,40℃/90%RH 放 48 小时后拆开看端子腔。三层数据齐了再上批量,只看材料层的数据容易被总成段的凝露推翻。
六、常见问题:色差、析出与回用料
问:加了 1% 防霉粉,护套表面出现白点怎么办?先分两种:白点是点状、能擦掉的,多半是粉体团聚,查高混机预混时间与母粒分散;白霜是连片、擦掉还会回来的,多半是增塑剂迁移或填料析出,与防霉粉无关。两种都别急着加量。
问:连接器用了无机抗菌剂,颜色会不会变?白度 >90 的银系无机粉对黑色与深色件基本无影响,浅色、本色与透明件要做色板对比;同时注意避光贮存,母粒开袋后当班用完。
问:回用料掺回去,防霉效果会不会打折?会。回用料已经带过一次热历史,有效成分也有损耗,按 20%-30% 掺回时按比例补加,掺回比例超过 30% 建议重做一次长霉试验。
落点四句:护套按护套料总重加 iHeir-JS117 0.5%-1.0%、高混机预混或走母粒;连接器按件料重加 iHeir-PSZ104 0.5%-1.0%、走抗菌母粒并做色板对比;铜件不加助剂、靠压接与密封,压接用气必须干燥;总成车间 60% 以下、装箱配干燥剂、装柜留风道。