


 浏览:6
 日期:2026年09月27日
汽车内饰防霉,加母粒还是做后处理?车内是个密闭的闷罐,夏天暴晒、冬天结露,泡棉与织物一旦受潮就长霉,霉味投诉到整车厂只能整批退货。答案看材质:PU、EVA、EPP 泡棉在发泡前按发泡料总重 0.5%-1.5% 加入 iHeir-FP,塑料饰件按制品总重 0.3%-1.0% 加 iHeir-ECO,已成型的面料与地毯改走后整理。本文讲清按材质分路的选择依据、加药段与用量对照。
一、车内为什么是霉菌的温床
车内是一个密闭、温差大、通风差的空间。夏天暴晒时车厢温度轻易超过 60℃,夜里又快速回落,水汽在温度较低的表面凝出来;冬天暖气与外界冷空气交替,玻璃与门板内侧同样反复挂水。内饰材料又几乎全是有机多孔材质——PU 海绵、EVA、织物、无纺布、地毯,吸湿之后不容易干。
水分、有机物、适宜温度三样凑齐,霉菌就开始繁殖。最麻烦的是:泡棉类一旦内部长霉,表面擦拭解决不了问题,霉菌已经长进泡孔内部,只能换件。所以内饰防霉的落点必须往前推——推到发泡段和注塑段,而不是等总成装配完再想办法;已成型的件几乎没有二次渗透的通道,表面处理只能压住表面孢子,管不到材料内部。
二、先分材质:哪些能吃进去,哪些只能后处理
判断依据只有一条:这个件在生产过程中有没有一个「材料还是液态或粉体」的阶段。有,就把抗菌剂混进料里做内添加,抗菌成分均匀分布在材料内部,磨不掉、洗不掉;没有,就只能走表面或后整理,效果限于表层。
| 内饰部位 | 主要材质 | 推荐产品 | 添加量 | 落入工序 |
|---|---|---|---|---|
| 座椅、头枕、扶手泡棉 | PU 海绵、EVA、EPP | iHeir-FP 发泡抗菌剂 | 0.5%-1.5%(发泡料总重) | 发泡前混料,与色粉同段投入 |
| 仪表台、门板、饰条 | PP / ABS / PC 塑料件 | iHeir-ECO 塑料抗菌剂 | 0.3%-1.0%(制品总重;PE/PP 取 0.3%-0.5%、PVC 取 0.5%-1.0%) | 注塑前混料段 |
| 座椅面料、顶棚布 | 针织、机织、无纺布 | iHeir-PG 织物抗菌剂 | 浸轧 20-40 g/L(轧液率 70%、烘干 100-170℃) | 后整理浸轧或浸渍 |
| 脚垫、车用小块地毯 | 簇绒地毯、橡塑脚垫 | iHeir-PG 织物抗菌剂 | 浸渍 2-4% o.w.f.(50℃、20-30 分钟) | 后整理,已成型件可表面喷涂 |
四行看下来,分界线很清楚:泡棉与塑料件走内添加,面料与地毯走后整理。这条线不能反着走——把内添加型产品拿去喷已成型的泡棉,药剂进不到泡孔内部;把后整理型产品投进发泡料,耐温与分散性都未必经得起。
三、泡棉与饰件:内添加的用量与工序
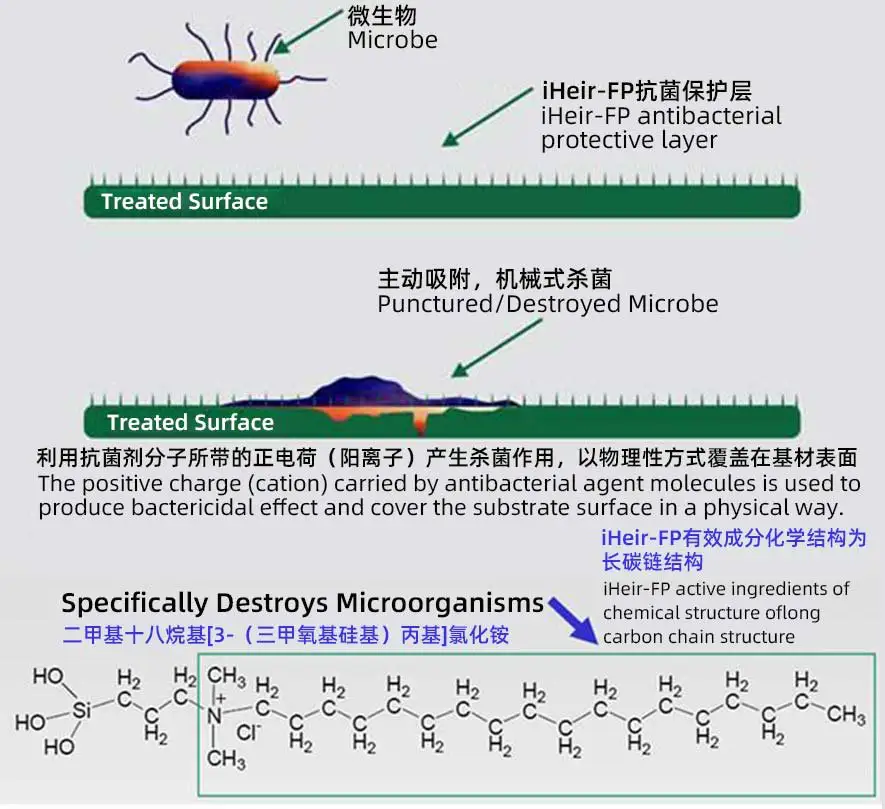
泡棉走 FP。iHeir-FP 发泡抗菌剂按发泡塑料总重 0.5%-1.5% 加入,投料点选在发泡前混料段,与色粉同段投入:这个位置各组分还都能流动,搅拌均匀度最好。FP 属季铵盐型,pH 1-11 适用,PP、PE、PVC、EVA、EPS、PU 与硅橡胶体系都能用。用量取哪一档看件的使用环境:长期贴身、容易吸汗的座椅泡棉取上限,扶手、头枕内衬取中下限。
塑料饰件走 ECO。仪表台骨架、门板、饰条这类注塑件,用 iHeir-ECO 塑料抗菌剂按制品总重 0.3%-1.0% 在混料段加入;材质不同取不同档位,PE/PP 取 0.3%-0.5%,PVC 取 0.5%-1.0%。ECO 耐温到 240℃,常规注塑都够用,但工艺温度不要超过 320℃,超温会让抗菌成分分解失效。
一个容易踩的坑:把抗菌剂和色粉、助剂一起投料时,先做一次小样确认分散状态,再看截面颜色是否均匀。分布不匀的直观表现,就是同一批件里有的部位检测合格、有的不合格。
四、面料、地毯与总成装配的落点
- 面料与顶棚布走后整理:iHeir-PG 织物抗菌剂按浸轧 20-40 g/L 上机,pH 6-8、轧液率控制在 70%、烘干 100-170℃;批量件也可走浸渍,2-4% o.w.f.、50℃ 保温 20-30 分钟。
- 脚垫与小块地毯:已成型件用 PG 稀释 25-50 倍做表面喷涂,重点补喷折边、缝线与包边处,这几处最容易积水。
- 发泡衬垫与隔音棉:只要还有发泡段,就按 FP 走内添加;供应商只提供成品件时,退回上一环节要求处理,别指望表面喷涂救泡棉内部。
- 总成装配前不许露天存放:内饰件拆包后当天用完,未拆包的密封包装内配气相防霉产品,避免在半开放仓库存放期间吸潮。
- 整车停放区防结露:长时间存放的整车,舱内放除味或干燥产品(如 iHeir-CW 微胶囊除味包),避免霉味在密闭舱内累积——气味一旦渗进泡棉,后续除味成本比防霉高得多。
五、验收与仓储口径
材料端要做的第一步,是把「这个件最终靠什么防霉」写成工艺文件里的固定条目:泡棉件写清 FP 的添加比例与投料段,注塑件写清 ECO 的档位与混料顺序,面料件写清 PG 的浓度与烘干条件。
测试口径按材料分开:泡棉测内部抗菌率与长霉等级,塑料件测抗菌率并额外做一次高温高湿后的外观确认,面料件按纺织品的防霉等级标准评。三项不要互相引用结论——泡棉合格不等于面料合格。仓储端按第一道防线管:内饰件成品库配除湿、离墙离地存放,梅雨季与出口柜内按柜型配干燥产品。
六、常见问题
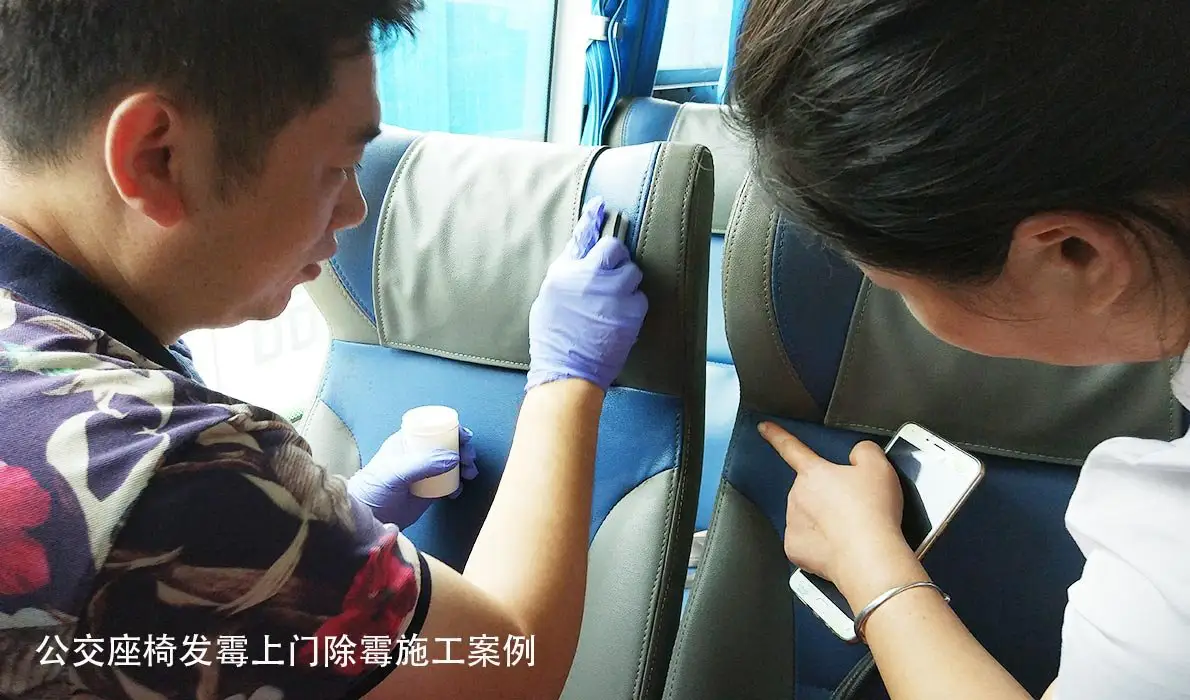
问:已经成型的泡棉件还能补救吗?只能做表面处理,压住表面的孢子与气味,无法解决泡孔内部的霉菌。真正的解法是回到发泡段做内添加,把 FP 混进料里。
问:加母粒和直接加抗菌剂粉体有区别吗?本质是同一类有效成分的两种形态。母粒便于计量和分散,适合产线自动配料;直接加粉体或液体更灵活,适合小批量或试验阶段,用量按有效成分折算,不要按母粒重量等比例搬。
问:整车端的除味和内饰件防霉是同一件事吗?不是。整车的除味与清洁是售后与仓储端的问题,处理方式见汽车内饰发霉怎么处理;本文解决的是产品端在哪个工序把药加进去。
问:泡棉的内添加和后处理差多少,有没有对比?差在药效位置与耐久度,工艺对比见车用泡棉抗菌怎么做;发泡材料与弹性体的通用配方思路见发泡材料与弹性体抗菌方案。
汽车内饰防霉的落点只有一句话:能在混料段解决的,就不要留到总成之后。泡棉与塑料件走内添加,面料与地毯走后整理,两条路各有各的用量与工序。建议先按本文的表把现有内饰件清单过一遍,再谈加量。iHeir-FP 与 iHeir-ECO 均可提供小样与起订量说明,欢迎联系我们按材质做一轮配方验证。