浏览:24
 日期:2026年10月26日
摄影器材防霉能防住吗?镜头在南方仓库存一季,拆开镜筒能看到镀膜面上一层蛛网状霉丝,擦了伤镀膜、不擦成像发雾,整支镜头只能返修。镜筒与机身外壳的塑料件按料重加 iHeir-IPL 无机塑料抗菌剂 0.8%-1.0%,装配间相对湿度压到 50% 以下。本文给出镜筒注塑、装配与镜片清洁、成品仓的做法与验证口径。
一、摄影器材的霉起在镀膜面与镜筒内壁
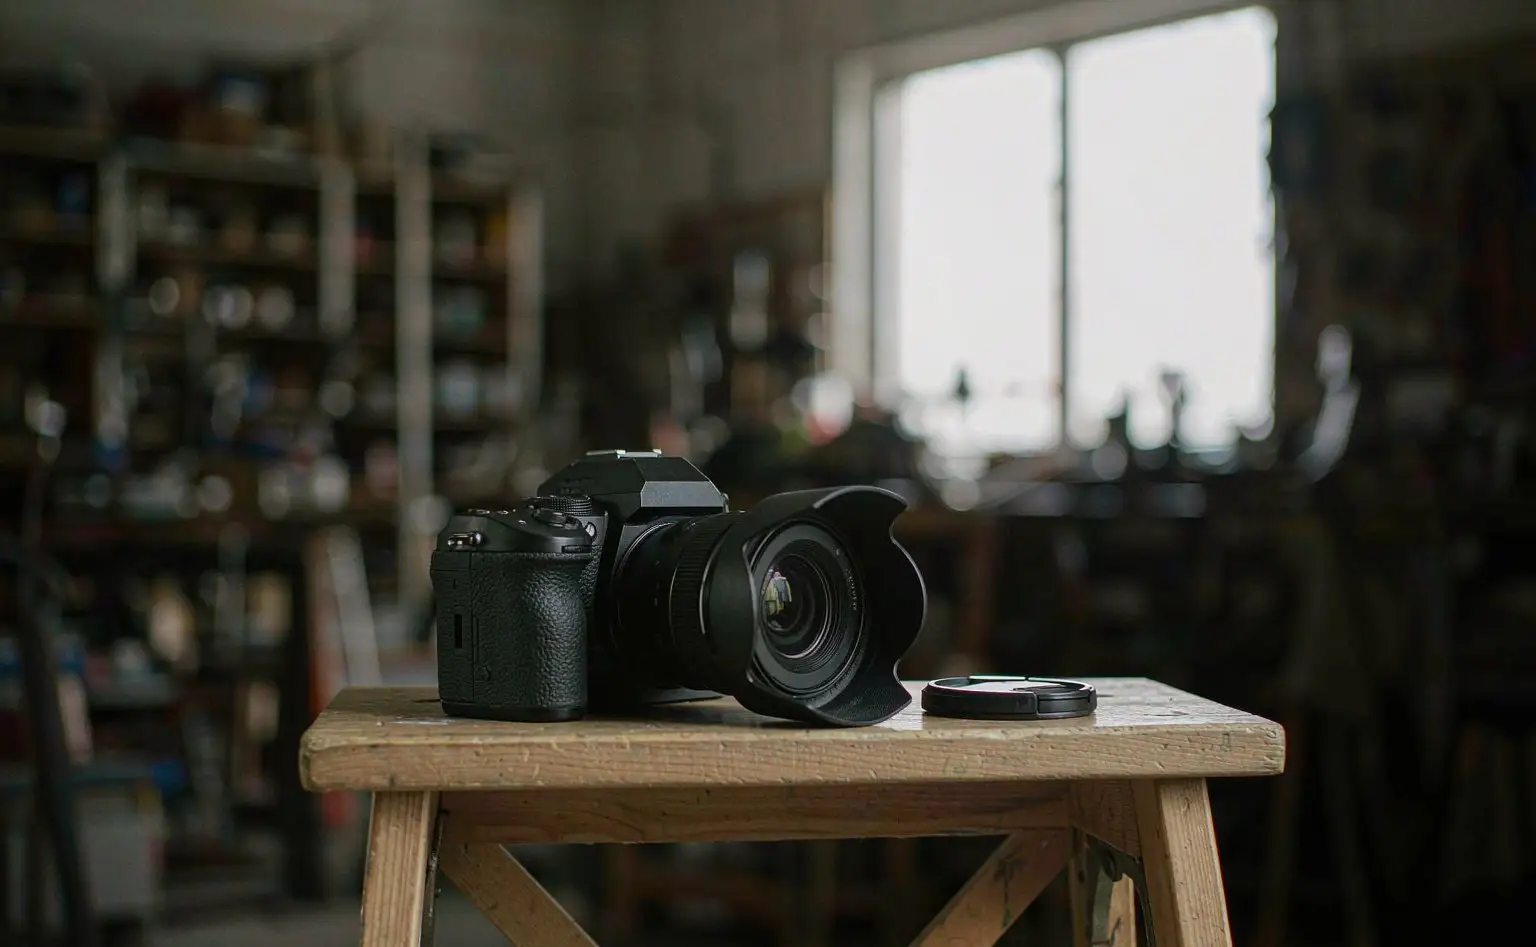
光学件的霉不是「材料发霉」,是霉菌在玻璃表面长。镜片表面的多层镀膜是微孔结构,孔隙里会残留清洗剂、手指油脂和空气中的有机尘埃;这些残留吸住水汽,孢子落上去就开始萌发。霉丝一旦钻进镀膜层,用溶剂擦只能去掉表面那层,镀膜已经被吃掉,成像出现雾感与杂光。
霉的第二个落点是镜筒内壁。镜筒多为 PC 或 PC+玻纤注塑件,内壁有消光纹路,纹路凹槽积尘又吸潮;镜筒是密闭腔体,装配时带进去的水汽出不去,一冷一热就在内壁结露。第三个落点是机身外壳与按键缝隙:外壳的皮纹与蒙皮接缝容易积汗,握持件的橡胶盖板下面也常有凝露。
共同的成因只有三条:水、残留、不通风。所以处理也分三路——镜片靠清洁与控湿,镜筒与外壳靠塑料抗菌,整机靠包装与仓储控湿。三者中任何一条缺失,另外两条都补不上。
二、镜筒与机身分开看
下表把镜片、镜筒、机身外壳与成品仓四段并列。光学面不加任何助剂,靠环境与清洁;塑料件走无机抗菌;成品仓走控湿与干燥剂。
| 部位 | 材料与工序 | 产品与用量 | 加入点 | 基数怎么算 |
|---|---|---|---|---|
| 镜片、滤镜 | 光学玻璃+镀膜 | 不加助剂,走清洁与控湿 | 装配前清洁 | 不按助剂算 |
| 镜筒、卡口环 | PC 或 PC+玻纤注塑 | iHeir-IPL 0.8%-1.0% | 混料或母粒 | 按该件料重 |
| 机身外壳、按键 | PC/ABS、硅胶 | 外壳走 IPL;硅胶件走硅胶抗菌剂 | 按材料分别投 | 按该件料重 |
| 成品仓与出口 | 整机与镜头 | 干燥剂+库房控湿 50% 以下 | 装箱与装柜 | 按箱容与柜型 |
两条边界。第一,光学面不加抗菌剂:任何喷、涂、浸都会改变镀膜透过率,镜片只能靠清洁与控湿。第二,基数按件算:镜筒按镜筒料重、外壳按外壳料重,别拿整机重量乘一遍,光学件的金属件与玻璃件都不参与计算。
三、镜筒注塑:无机系进混料段
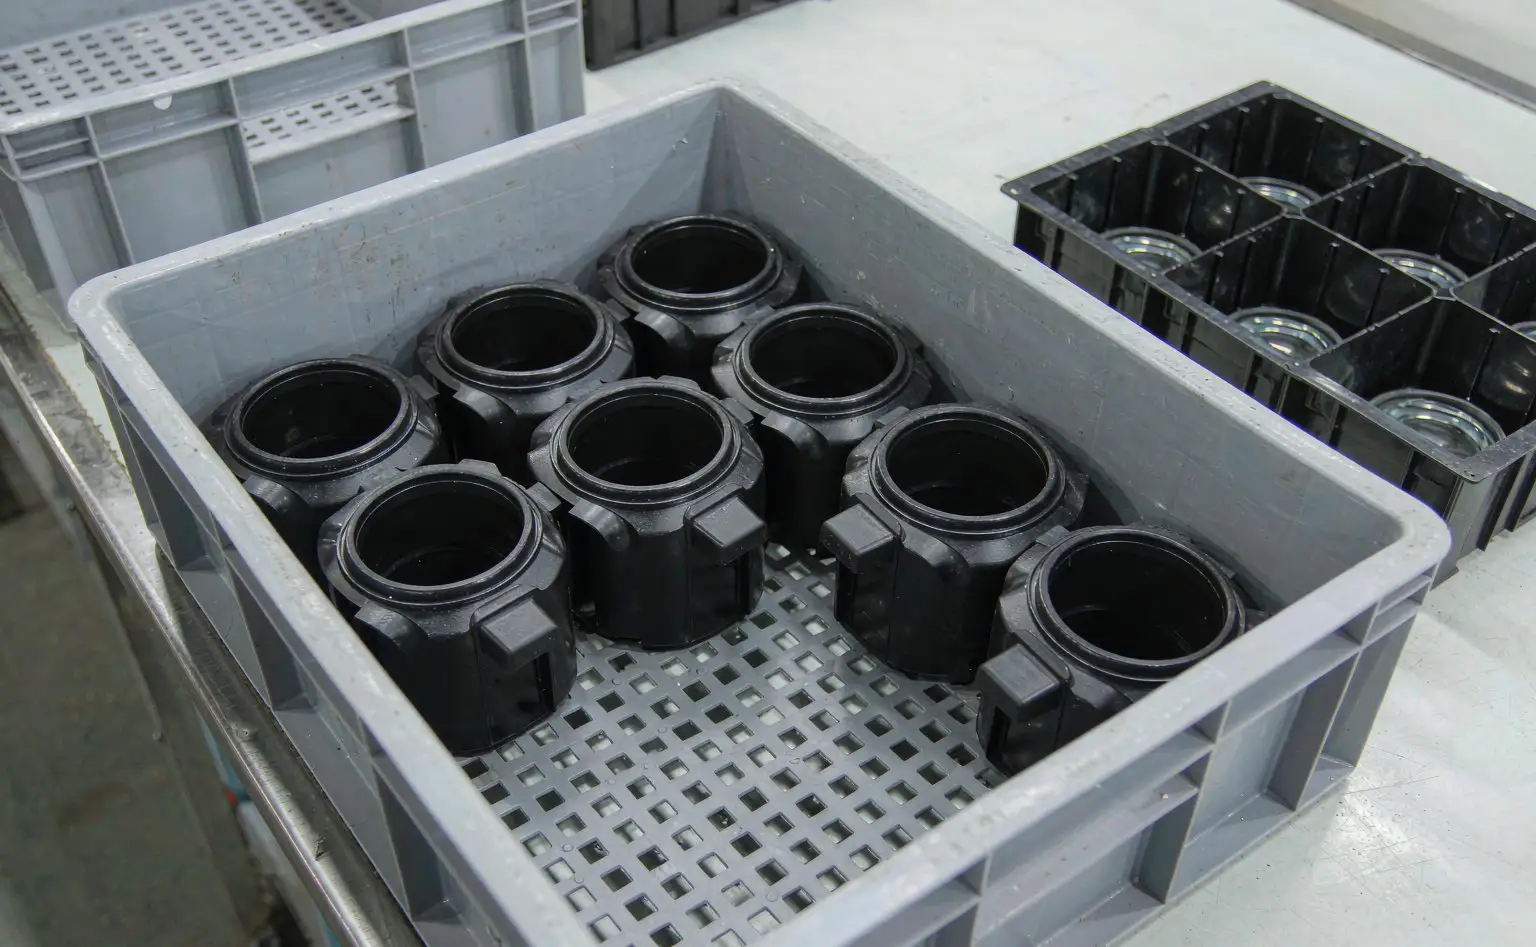
镜筒与卡口环这一段用 iHeir-IPL 无机塑料抗菌剂,建议加入量 0.8%-1.0%。白度>90,粒径 1~2μm,无机银系载体,耐温性好、不易变色,适合浅色与透明件;可与树脂直接混合,也可先制母粒再稀释。
加入点选在混料段或母粒稀释段。镜筒注塑的熔体温度一般在 260-290℃,无机载体在这个温度下稳定;粉体粒径 1~2μm,分散得好不会在镜筒内壁留下可见颗粒。要注意的是消光纹路:纹路越细,熔体流动性越关键,抗菌剂加多了会略降流动性,实际做法是先按 0.8% 试模,纹路清晰度与尺寸都合格再往 1.0% 走。
三个常见失误。第一,拿透明件当深色件配:浅色与透明件对变色最敏感,必须选无机系并做色差对比,别用有机系省成本。第二,只做镜筒不做卡口:卡口环与机身贴合面同样积潮,同一支料一起加最省事。第三,回用料不补:镜筒注塑的浇口料回用比例常在 20%-30%,回用时按比例补抗菌剂。
四、装配间控湿与镜片清洁
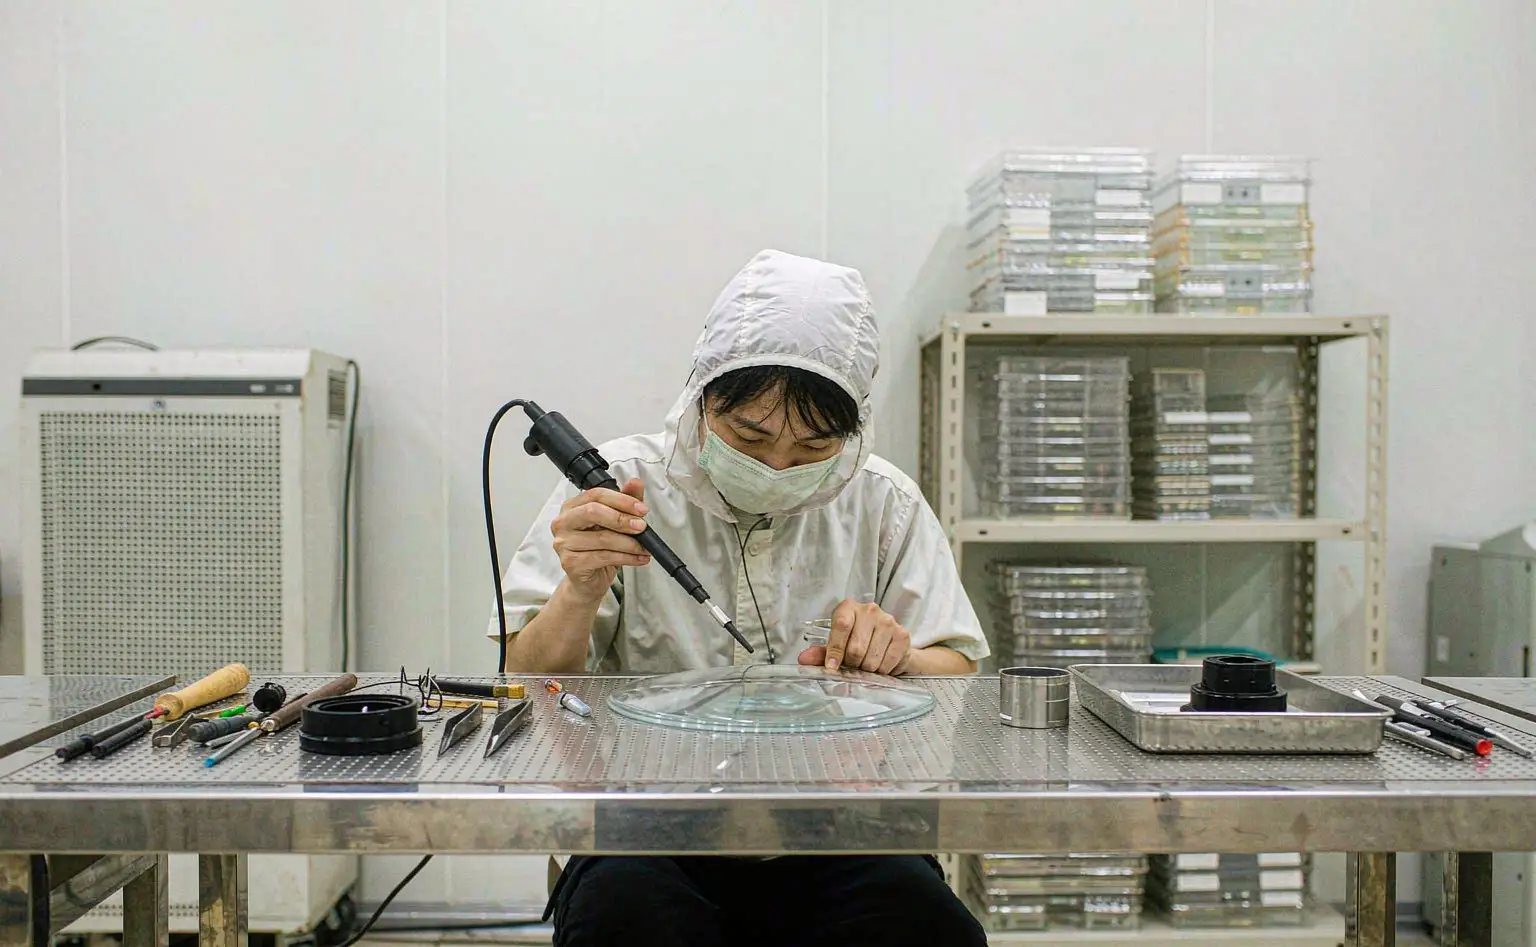
装配间这一段决定了镜片会不会长霉,核心是相对湿度压到 50% 以下。梅雨季靠中央空调不够,要上转轮除湿机,把装配区做成局部低湿区;镜头组装、镜片清洁、点胶、封边这几道工序都放在这个区里。湿度记录按班次留档,超过 55% 就停工查原因。
镜片清洁按三步走:先用气吹去掉浮尘,再用无尘布蘸无水乙醇单向擦,最后用干的无尘布收尾;擦完在低湿区静置 10 分钟再装。手指不要直接接触光学面,指套要换;清洗剂开瓶后当天用完,敞放会吸水。装配用的胶与密封圈也要在低湿区存放,胶层吸水是镜筒内壁起霉的隐形来源。
装配完成的整机先别急着装盒:在低湿区放置 2 小时让胶层与密封件稳定,再抽真空或充氮装袋。氮气柜与干燥柜要定期再生,柜内湿度计每月校一次,别让柜子变成「看起来很干」的摆设。
五、成品仓与出口装柜
成品仓三件事:库房相对湿度压到 50%-55%,镜头与机身分架存放,别贴着外墙与地面;整箱离地 10 厘米、离墙 30 厘米;超过 60 天的库存开箱抽检,重点看镜筒内壁与滤镜螺纹。出口装柜时柜内放干燥剂,按柜型配量,同时留风道;海运三十天的凝露是镜头出口起霉的主因。
包装里还有两处细节。第一,机身与镜头之间放防霉纸:整箱内衬放一张气相防霉纸,与机身留 2-3 厘米空隙,抑制箱内霉菌萌发。第二,干燥剂不外露:干燥剂装无纺布袋,别直接贴镜头,破包后的粉尘会污染光学面。
要验证效果,分三层。塑料件走 ISO 22196 看抗菌率,样品从镜筒内壁取;整机按 GB/T 2423 系列做湿热试验,40℃/90%RH 放置 48 小时后看镜筒内壁与按键缝隙;整箱模拟装盒加干燥剂与防霉纸,放进湿热箱 30 天,开箱检查镀膜面与滤镜螺纹。三组数据齐了再上批量。
六、常见问题:透光、色差与已经长霉的镜头
问:镜筒加了 1% 抗菌剂,会不会影响外观与尺寸?无机系在白度>90、粒径 1~2μm 的条件下对深色件几乎看不出差别,浅色与透明件要做色差对比;尺寸影响主要来自流动性,0.8%-1.0% 的加入量在正常工艺窗口内,试模时一起测消光纹路与卡口配合。
问:抗菌率怎么测、测到多少算合格?按 ISO 22196 做,样品从镜筒内壁取片,测大肠杆菌与金黄色葡萄球菌的抗菌率;光学件不做这个测试。行业里常以 99% 作参考线,具体口径按客户的技术协议走。
问:镜头已经长霉了怎么处理?先判级:霉丝只在镀膜表面、没吃进膜层,可以用专业清洁流程处理;已经出现雾感与蚀刻痕迹,只能换镜片。处理完必须解决环境,否则三个月内还长回来。
落点四句:镜筒与卡口环按件料重加 iHeir-IPL 0.8%-1.0%、混料或母粒段进、浅色件先做色差对比;光学面不加任何助剂、走气吹加无水乙醇加干布三步;装配间湿度压到 50% 以下、整机低湿区静置再装袋;成品仓 50%-55%、箱内放防霉纸、装柜配干燥剂。