浏览:17
 日期:2026年11月20日
丝杠防霉怎么处理?滚珠丝杠的钢体本身不长霉,霉斑出在油膜下的凝露界面、木箱垫木和纸包装上。做法是磨削后烘干再涂油,轴承位补刷处理液,包装内铺 iHeir-D 气相防霉纸(每张 0.1-0.2 克),整柜配 T-1000 干燥棒(20 尺柜 8-10 条、40 尺柜 10-12 条)。4 米丝杠外圆起斑,客户按外观判退,整台设备的传动件都得跟着返工。本文给出烘干判据、涂油条件与补刷方法。
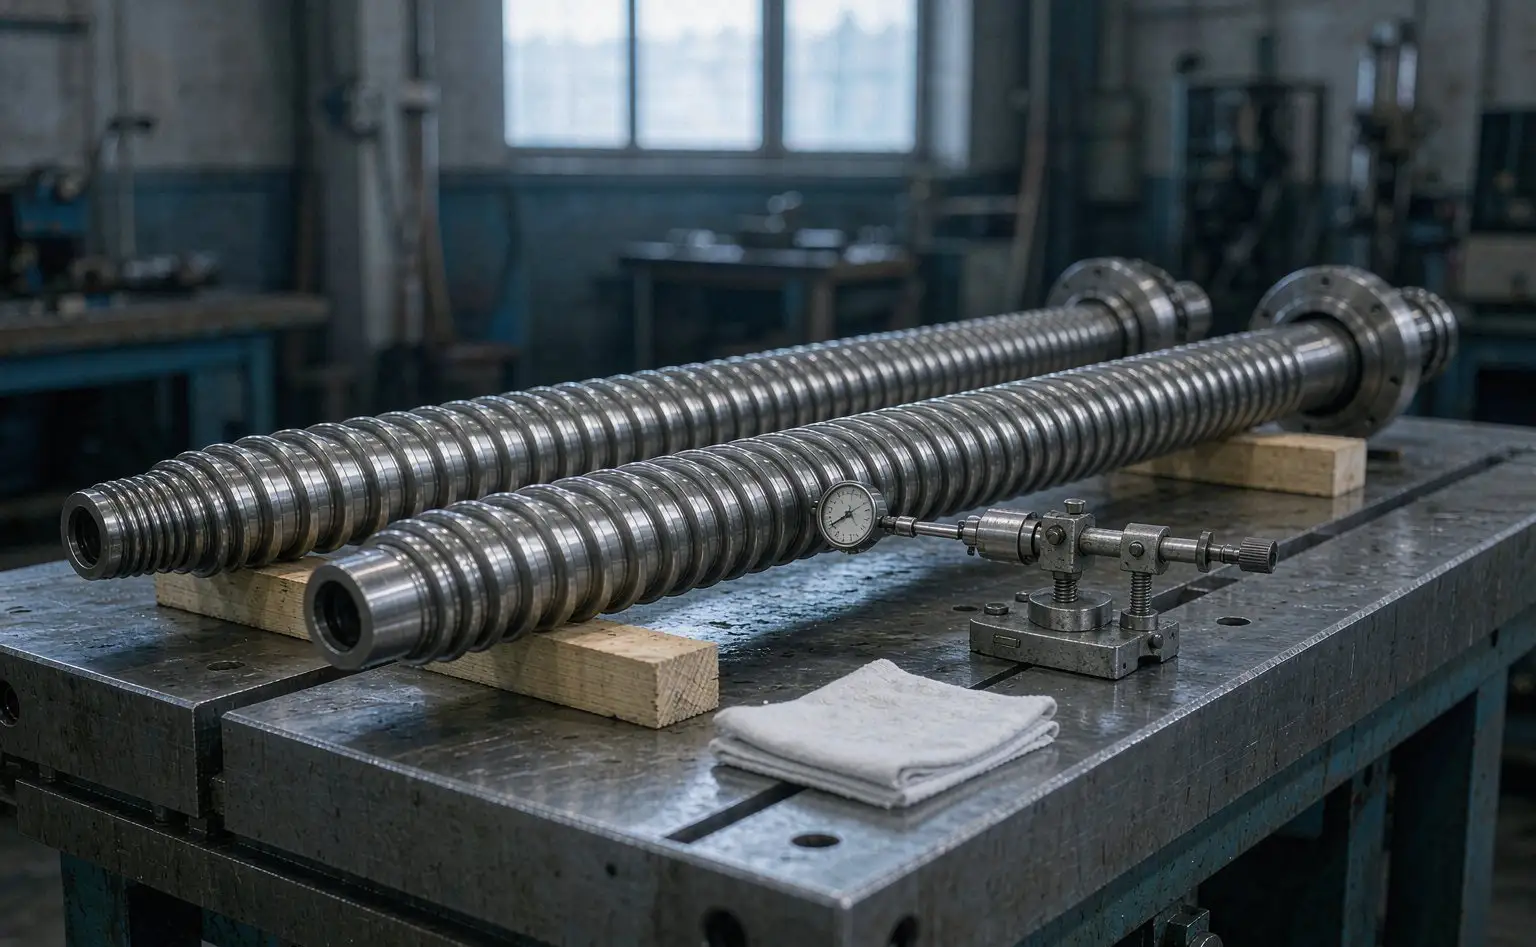
一、霉斑到底长在哪三处
第一处是油膜下的界面。磨削后的丝杠温度比车间空气低,进包装区吸潮,表面结一层看不见的水膜;油一刷上去,水被封在油膜下,几天后擦掉油就能看到灰白色斑点,闻着有霉味。这一层不像锈那样发红,是发白、发灰、指腹一擦有粉感。
第二处是垫木。细长件卧放必须垫木条,木条含水率高于 20% 时,接触面等于贴了一块湿海绵;丝杠这一段长期贴在上面,油膜被木条吸走,水汽从下方上来。
第三处是纸包装。防锈纸、说明书、标签纸都吸潮,包装箱密闭后箱内水汽循环,纸先长霉,霉斑再蹭到工件表面。
判据很简单:擦净油膜后用放大镜看,白灰状、边缘发虚、有霉味的是霉;红褐色、边缘清晰、指甲刮有硬壳的是锈。两者处理顺序不一样,别混着来。
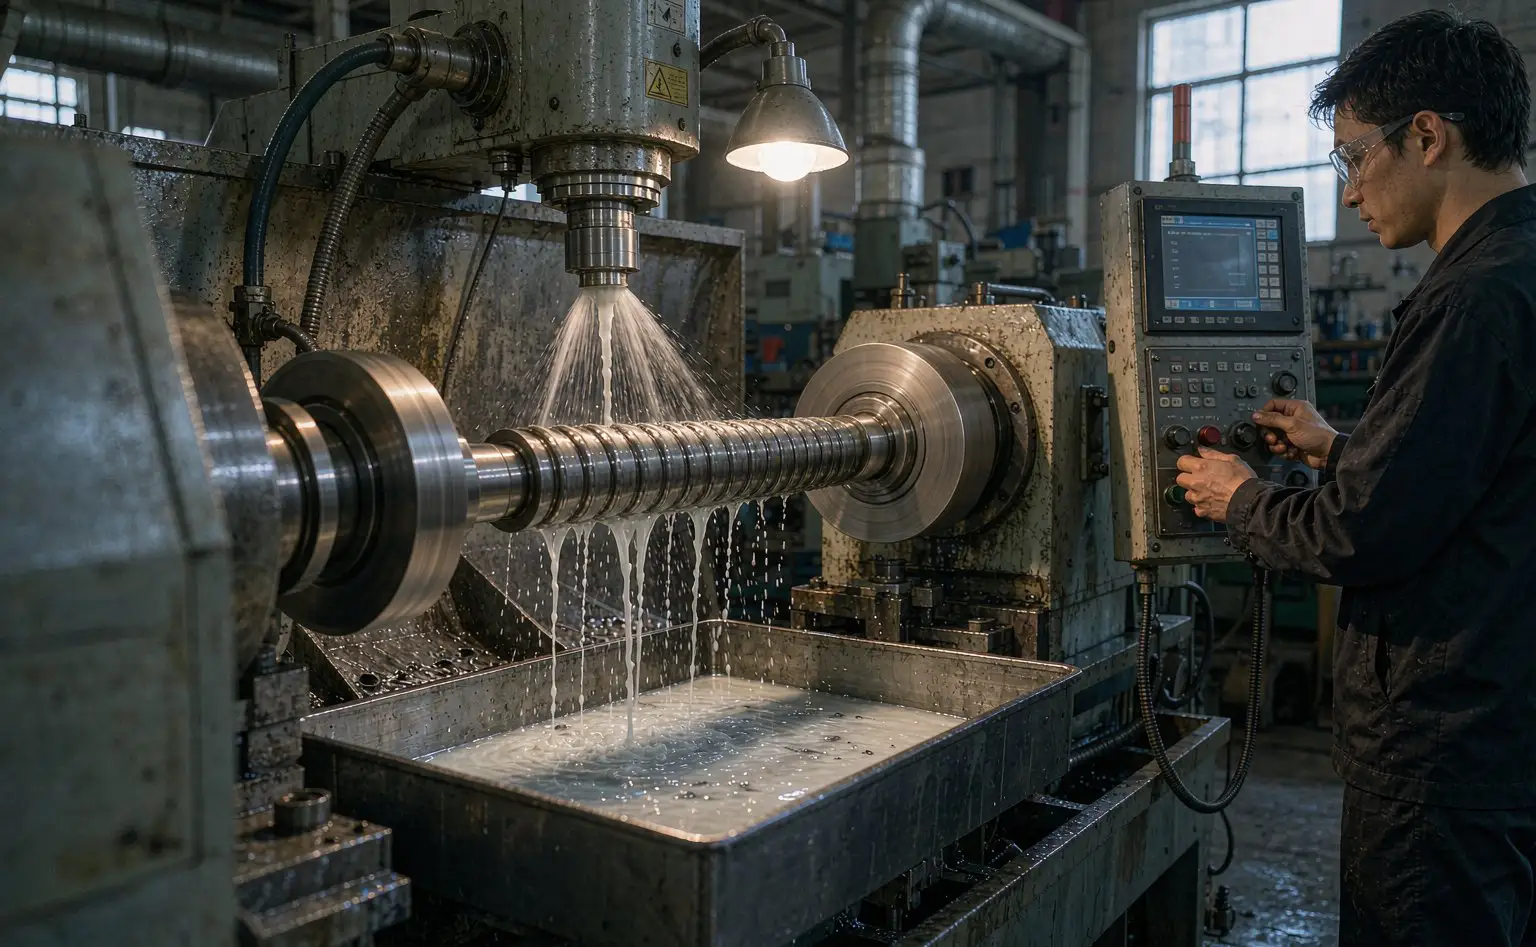
二、磨削后烘干:把沟槽里的水赶出来
水基磨削液必须冲净再烘。螺纹沟槽和油孔是存水的地方,气枪平吹只吹表面,沟槽里的液还在。用热风斜对着螺纹旋向吹,或者整根进烘箱,按件径与长度定时间,一般 60-80℃ 烘 30-60 分钟。
烘干后不要马上涂油。刚出烘箱的件温度高,进包装区一遇冷空气就凝露;放到件温比车间温度高 3℃ 以内、表面无可见水膜再涂油。
抽测留档。每批抽两根,用称重法记录烘干前后重量差,或者用白纸擦拭法看是否留水痕;数据按批次留存,客户验厂时拿得出来。
油孔单独处理。端头油孔里的残液最难排,用细气嘴伸进去吹,吹完用滤纸贴一下孔口,纸上不留湿印才算过。
三、涂油与轴承位补刷:油膜要薄而连续
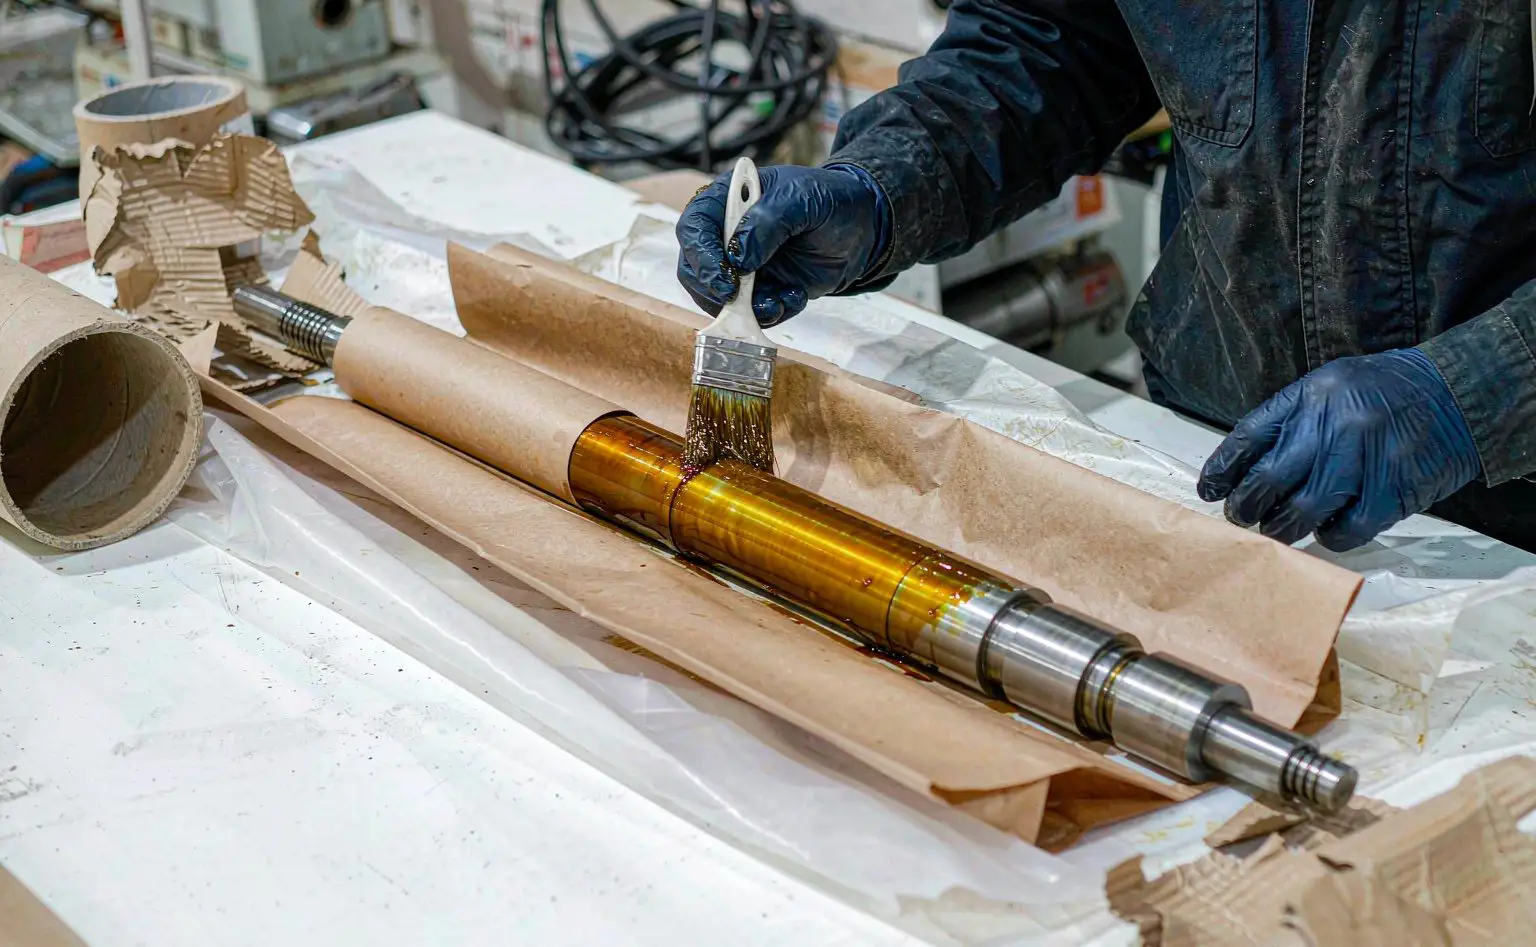
油膜薄一层就够。防锈油刷得太厚,表层先干、里层还带溶剂,水汽更容易被封住;刷到 20-30 微米、看得见油光不见油流为准。刷完静置滴干,别立刻裹纸。
轴承位与键槽是后续加工面。这两处包装前不能涂厚油,也不能靠浸,只能用补刷:用毛刷蘸处理液薄薄带一遍,iHeir-D 属气相体系,涂布后静置挥发成膜,不改变配合尺寸。补刷完用无纺布轻擦一遍,去掉浮液。
别用含动植物油的防锈剂。这类油本身就是霉菌的养分,油膜一旦进水,霉点顺着油膜铺开;选矿物油基或合成防锈油,供应商要能给成分说明。
工位分开。磨削区与包装区隔开,磨削的湿气不要带到涂油台;涂油台配除湿,把区域湿度控在 60%RH 以下。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 丝杠外圆 | 轴承钢 | 不用助剂 | 磨削、烘干、涂油 | 沟槽无残液,件温高于车间 3℃ 以内 |
| 轴承位、键槽 | 加工面 | iHeir-D 处理液补刷 | 包装前补刷 | 薄带一遍,不改变配合尺寸 |
| 包装内衬 | 防锈纸、说明书 | iHeir-D 0.1-0.2 克/张 | 装箱铺纸 | 纸与钢面隔一层无纺布 |
| 垫木与托盘 | 松木、胶合板 | 含水率控在 20% 以下 | 入库前抽测 | 接触面垫防潮膜 |
| 整柜出口 | 集装箱 | T-1000 20 尺 8-10 条 / 40 尺 10-12 条 | 装柜挂棒 | 柜板干燥、箱内衬膜 |
一条边界。钢件靠烘干与涂油把水挡在外面,气相纸管包装内的空气,干燥棒管整柜的湿度。三段里任何一段漏了,另外两段都补不回来。
四、包装:气相纸怎么放、隔哪一层
按张算,不按体积算。每张 iHeir-D 防霉纸含有效成分 0.1-0.2 克,一根丝杠的木箱按箱配 2-4 张,分置两端与中部;箱内空间大就按箱内体积加一张,不是把纸卷在工件上。
纸不贴钢面。产品页写明潮湿条件下对质量较差的金属件有腐蚀风险,纸与丝杠之间垫一层无纺布或 PE 膜;纸贴木箱内壁,靠空气扩散起作用。
先做相容性试验。取正常用量 3 倍,喷少量水、隔纸、密闭放 5-7 天,开箱检查油膜有无发暗、螺纹有无变色;通过再批量用。iHeir-D 固形物 70%±5,25kg 桶装,保质 1 年,开桶后尽快用完、用完密封。
箱内不混放。垫木、纸卡、标签一起进箱前先烘一遍;木箱内壁若有霉点,整箱换掉,别指望配纸压住。
五、整柜出口:干燥棒放几条
条数按柜型定。T-1000 20 尺柜 8-10 条、40 尺柜 10-12 条,挂在上部横梁与柜门内侧,不要堆在货上。棒体是 SAP 交联聚丙烯酸钠,靠吸湿控湿,不是氯化钙那种会渗液的配方,漏在货上也不会腐蚀钢件。
装柜前先查柜。柜板、柜底含水率超标的柜不要用,地板有水渍先擦干晾;柜内湿度高的,装柜前通风半小时。
货垛留风道。木箱之间留 5-10 厘米间隙,别顶到柜顶;丝杠细长,木箱要加横撑,防止运输中移位把纸蹭破。
海运期的判断。航程超过 30 天的,配纸与干燥棒同时上;只配干燥棒不配纸,包装内的局部湿度仍会偏高。同类金属件的处理可对照轴承防锈油与干燥棒和五金工具的包装环节。
六、常见问题
问:钢件真的会长霉吗?
钢本身不长霉。霉长在油膜下的水膜界面、垫木、纸包装上,看起来像钢件发霉;所以处理重点是水与养分,不是往钢上刷防霉剂。
问:磨削后能不能直接浸防锈油?
不建议。件上带着磨削液和水的混合物,油一封就留在里面;先烘干到表面无水膜,再涂油。
问:轴承位补刷会不会影响装配精度?
薄带一遍、静置成膜,膜厚在微米级,不改变配合尺寸;补刷后擦掉浮液,装配前用无水乙醇擦净即可。
问:气相纸要放几张才够?
按箱算,一根丝杠的木箱 2-4 张,分置两端与中部;箱体大、衬纸多的加一张。放多了不会更好,反而增加与金属件的接触风险,注意隔层。
磨削液冲净后按 60-80℃ 烘干,件温接近车间温度再涂油,油膜 20-30 微米、不用含动植物油的防锈剂;轴承位与键槽用 iHeir-D 处理液薄带补刷;包装内每箱铺 2-4 张 0.1-0.2 克的气相纸、与钢面隔一层无纺布,先做 3 倍用量的相容性试验;整柜按 20 尺 8-10 条、40 尺 10-12 条挂 T-1000。防霉性能可按 GB/T 24346 与 ASTM G21 送检,试样与起订量见 iHeir-D 产品页。