浏览:16
 日期:2026年11月20日
铝型材发霉怎么办?表面白斑有一半不是霉、是白锈,两种处理方向完全不同。霉斑出在锯切残留的切削液、包装垫木和贴膜下的水汽上;做法是锯切后擦净切削液、氧化前烘干、垫木按 iHeir-M5 1:40 浸泡(增重 15%-20%),捆内配 iHeir-D 气相防霉纸(每张 0.1-0.2 克)。整柜型材被判外观不合格,返工要拆捆、抛光、重贴膜,交期赶不上。本文给出判别口径与各道工序参数。
一、霉斑和白锈怎么分
看颜色与形状。霉斑是灰白到灰绿色,成片、边缘发虚,形状跟着水痕走;白锈是乳白色粉状物,多在端头、切口和膜下,边缘清楚,刮下来是粉。
闻与擦。霉斑有霉味,用湿布擦一遍能擦掉大半,擦完表面留下淡褐色印子;白锈没味道,擦完露出的铝面发暗、有轻微麻点。
看位置。霉斑集中在垫木接触面、捆扎带下方、两类型材贴合处;白锈集中在切口、螺纹孔和膜下积水处。
处理方向不同。白锈是腐蚀,要改包装与除湿、必要时抛光返工;霉斑是微生物,除了控水还要断养分(切削液、木垫木、纸卡)。把霉斑当白锈抛光是常见失误,抛完包装不变,一周又回来。
二、挤压与锯切:切削液和铝屑要清掉
锯切后马上擦。锯片冷却靠切削液,切口周围一圈油水混合物;等它自然干,水分蒸发后留下一层油膜和铝屑,这层东西既吸潮又供养分。锯切下线就用吸油布擦一遍,再用干布收尾。
铝屑不能吹进型材腔体。很多型材是中空腔体,气枪一吹,带油的铝屑进了腔里,腔体密闭后就成了霉源。腔口用塞子封住再吹外表面,或者用吸尘器吸。
切削液浓度按供应商给定值控。浓度偏低的切削液杀菌能力下降,循环槽里先长菌,再带到型材上;每周测一次折光读数,超标的整槽换。
时效与转运别淋雨。挤压后时效处理、转运周转筐都要遮盖;周转筐底部的积液每天清一次,别让型材泡在里面积水里。
三、氧化前烘干:带水进槽,膜层发花
除油后水洗要彻底。阳极氧化前的除油、碱蚀、中和每道之后都水洗,最后一道用去离子水;水洗不净,残碱带进氧化槽,膜层发花,霉点就藏在花斑的凹处。
进槽前必须干。型材带水进氧化槽,局部电流密度不均,膜厚不匀;膜薄的位置耐蚀性差,包装后最先出斑点。烘干按 60-80℃ 热风、按壁厚 20-40 分钟,出烘箱抽测表面无水痕。
挂具接触点要留余量。挂具夹持处不上膜,这一段是裸铝,包装前补一遍封闭或涂少量防锈脂;很多返工都是挂具印先起斑。
封孔后不要马上贴膜。封孔后的型材表面温度高,立刻贴膜会把水汽封在膜下,形成雾状霉斑;冷却到接近车间温度、表面干燥再贴。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 型材本体 | 6 系铝合金 | 不用助剂 | 挤压、锯切、擦净 | 切口无切削液与铝屑 |
| 氧化膜层 | 阳极氧化膜 | 不用助剂 | 除油、水洗、烘干、氧化 | 进槽前表面无水,膜厚均匀 |
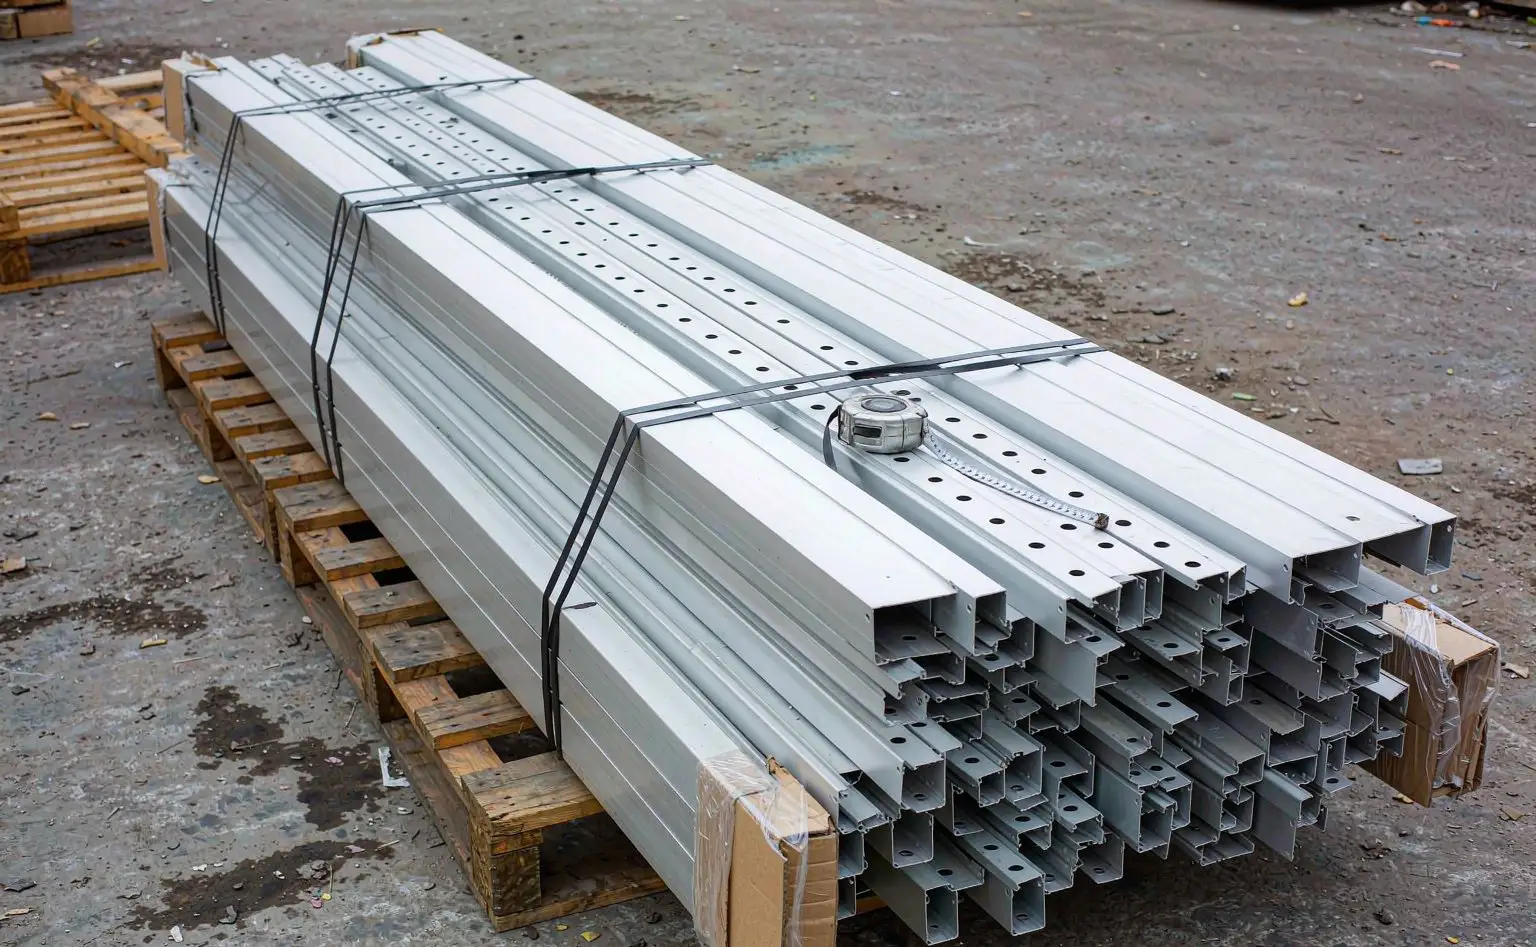
| 垫木与托盘 | 松木、胶合板 | iHeir-M5 1:40 浸泡,增重 15%-20% | 浸泡 5-10 分钟、风干 | 干透再用,与铝面隔 PE 膜 |
| 捆内空间 | 保护膜、纸卡 | iHeir-D 0.1-0.2 克/张 | 捆扎时夹入 | 纸不贴膜面,夹在型材之间 |
| 整柜出口 | 集装箱 | 按柜型配干燥棒,箱内衬膜 | 装柜 | 柜板干燥、垛底加垫板 |
一条边界。M5 管垫木和托盘里的菌,烘干管型材表面的水,气相纸管捆内空气。垫木不处理,型材做得再干净,接触面照样起斑。
四、垫木与托盘:M5 按 1:40 泡透
配液比例。iHeir-M5 浸泡液按 1:40 配制,即 5 公斤剂兑 100 公斤水;先加水再倒剂,搅匀,表面有浮物属正常,用前摇匀。
浸到什么程度。垫木、托盘、木方全部浸入液面以下,浸 5-10 分钟、增重 15%-20% 取出滴干;增重不到说明没泡透,芯部没吃到处理液,切开后里面还是原来的木头。
必须风干再用。M5 是酸性体系,不能与金属直接接触;浸过的垫木在通风处晾到表面干燥、含水率回到 20% 以下再上料,型材与垫木之间再垫一层 PE 膜,两头留出透气口。
不要与碱性物质混用。浸泡槽专用,别拿装过清洗剂、皂液的槽来泡;槽体用塑料或衬塑,金属槽会被酸性处理液腐蚀。同类竹木垫材的做法可对照竹木材板半坯浸泡与包装纸。
五、贴膜与捆扎:气相纸怎么夹
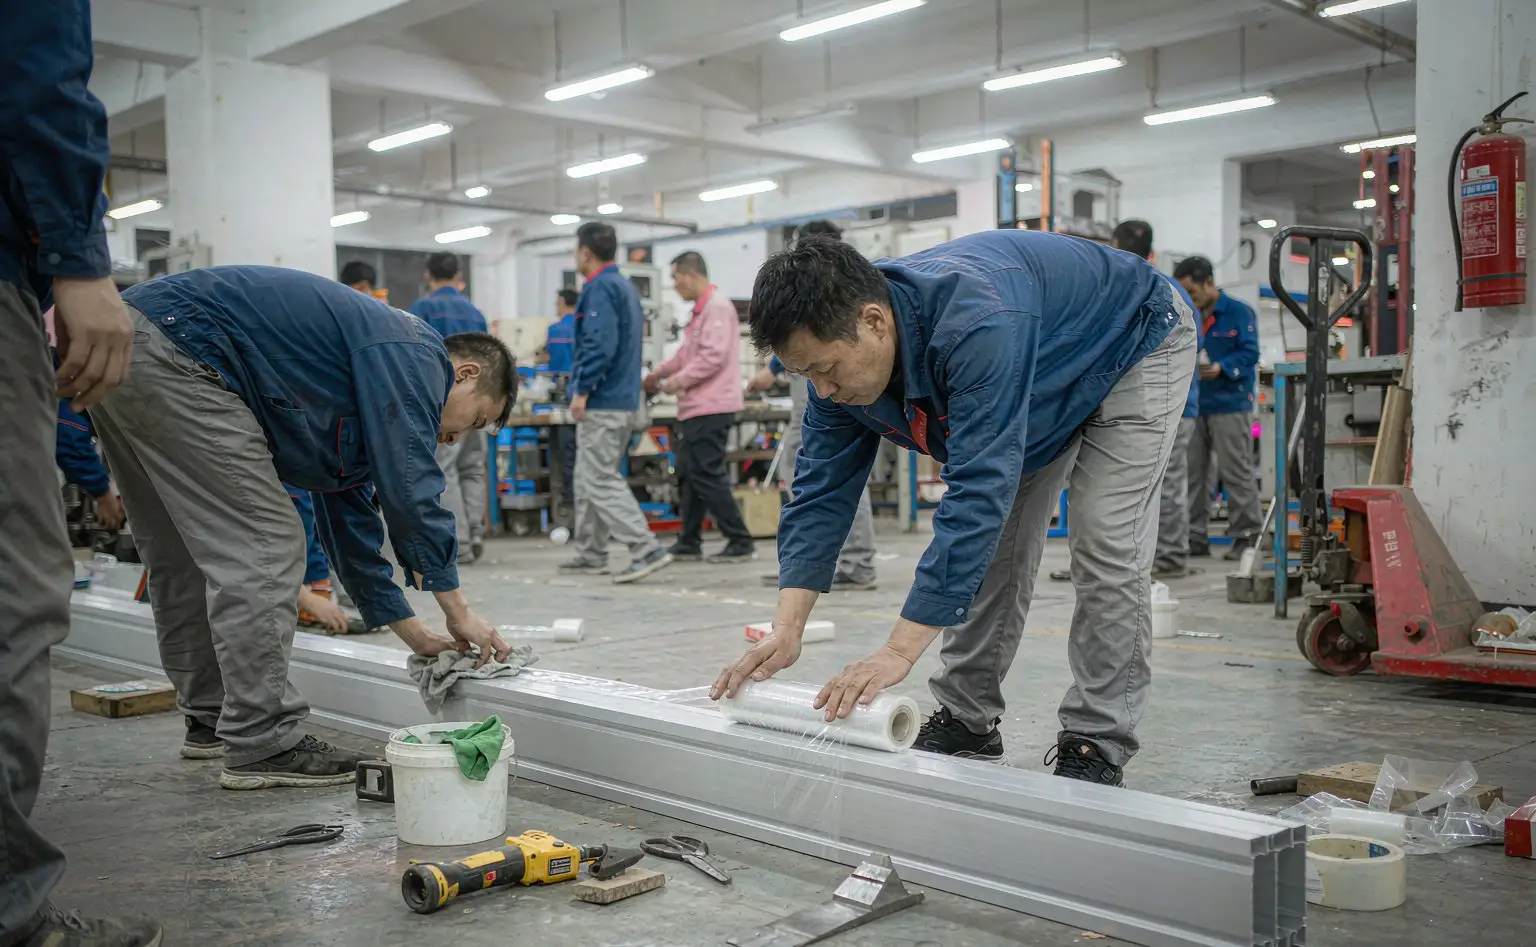
贴膜前擦净。膜下的水汽出不去,是雾状霉斑的直接原因;贴膜前用干布擦一遍,膜用带排气槽的保护膜,贴的时候从一端往另一端赶,别把空气和水封在中间。
纸夹在型材之间。每张 iHeir-D 防霉纸含 0.1-0.2 克有效成分,一捆按 2-4 张配,夹在型材贴合面之间与捆两端;不要贴在膜面外侧,那里扩散不到型材表面。
先做相容性试验。取 3 倍用量,喷少量水、隔纸密闭放几天,检查氧化膜有无发花、颜色有无变化;铝件的膜层对外来物质敏感,这一步不能省。
捆扎带下加衬。打包带直接勒在型材上,接触点容易积灰积水;垫一条 2 毫米的纸板或泡棉,长度比带宽多 20 毫米。出口整柜的,垛底加垫板、箱内衬防潮膜,柜内湿度控在 60%RH 以下,托盘离地 10 厘米。同类托盘的处理见水泵密封件与木托盘。
六、常见问题
问:氧化后的型材还会发霉吗?
会。氧化膜本身不长霉,霉长在膜面残留的切削液、贴膜下的水汽和垫木接触面上;氧化只解决耐蚀,不解决养分与湿源。
问:垫木不泡,改用塑料垫块行不行?
可以用塑料或橡胶垫块,但成本与承重不一样;木垫木仍在用的厂,按 1:40 泡透是最省事的一条路,泡完必须干透再接触铝面。
问:M5 泡过的垫木有味道吗?
处理后基本无异味,通风晾干后不影响车间环境;酸性处理液不要与金属件直接接触,中间垫膜即可。
问:捆内配纸要按重量算吗?
按张算。一捆 2-4 张、每张 0.1-0.2 克,按捆的大小与型材贴合面数量调整,不是按型材重量翻倍。
锯切下线擦净切削液、腔口封住再吹屑、切削液浓度按周抽测;氧化前 60-80℃ 烘干到表面无水、挂具印补封闭;垫木与托盘按 iHeir-M5 1:40 浸泡 5-10 分钟、增重 15%-20%、风干后再用并与铝面隔 PE 膜;贴膜前擦干,捆内夹 2-4 张 0.1-0.2 克的 iHeir-D 气相纸并先做相容性试验;整柜配干燥棒、柜内控在 60%RH 以下。防霉性能可按 GB/T 24346 与 ASTM G21 送检,试样与交期见 iHeir-M5 产品页。