浏览:22
 日期:2026年10月28日
竹木菜板防霉的关键在哪一段?板坯芯部含水没排掉、表面刷一层防霉液,出口到港两个月照样起霉。竹木菜板走的是浸泡路线:板坯用 iHeir-M5 浸泡型竹木防霉剂 按 1:40 配液,浸到增重 15%-20%;装箱段配 iHeir-D 气相防霉纸,每张含有效成分 0.1-0.2 克。本文给出板坯浸泡、砂光到装箱、出口仓储三段的用量与检验口径。
一、菜板的霉从板坯芯部起
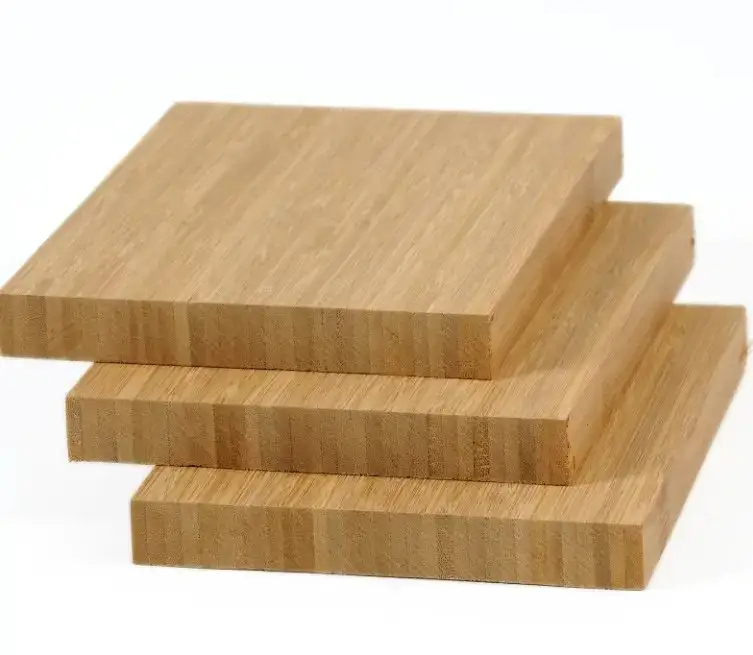
竹木菜板是拼层结构:竹片或木条侧压胶合,再铣边、砂光。胶合面、竹片之间的缝隙、板端断面都是水的通道。板坯从蒸煮、干燥到胶合,含水率如果没有降到工艺要求,水就被封在拼层里;外面砂得再光,芯部那层水还在。
起霉的顺序通常是:先板端断面出现灰黑点,再沿着拼缝扩散到板面,最后整块发乌、闻起来有霉味。菜板是厨房用品,霉斑一旦进了拼缝就洗不掉,刀一剁,霉丝跟着碎屑走。
第二处是砂光到包装之间的裸放。砂光后的板面是新鲜断面,吸湿速度最快;车间湿度高、裸放一两天,表层含水率就回去了。很多工厂浸泡做得不错,栽在裸放这一段。
第三处是装箱后的微环境。菜板码在纸箱里,箱内空间小、透气差,海运途中昼夜温差一来,箱壁凝露,水就落在最外层那块板上。所以装箱段要配气相防霉纸,把箱内小环境的菌压住。
二、板坯与包装分开算
下表把板坯浸泡、砂光裸放、装箱、出口四段并列。浸泡按增重算,防霉纸按张数与有效成分算,两套口径不能混。
| 工序段 | 做法 | 产品与用量 | 控制点 | 基数怎么算 |
|---|---|---|---|---|
| 板坯浸泡 | 整块浸入,不露出液面 | iHeir-M5 1:40 配液 | 增重 15%-20%,约 5-10 分钟 | 按浸前浸后称重 |
| 滴干与干燥 | 取出滴干,风干或晒干 | 不加助剂 | 含水率降到 12% 以下 | 按含水率仪读数 |
| 砂光到装箱 | 砂光、铣边、检验 | 不加助剂 | 裸放不超过 4 小时 | 按工位节拍 |
| 装箱 | 纸箱内衬防霉纸 | iHeir-D 每张 0.1-0.2 克 | 按箱容与件数配张数 | 按箱计张数 |
| 出口与仓储 | 装柜、库房控湿 | 干燥剂+控湿 | 纸箱不贴柜壁 | 按柜型与库容 |
两条边界。第一,浸泡不能替代干燥:助剂抑制微生物,不是把水变没,含水率没降下来的板坯,助剂再多也压不住。第二,防霉纸不是垫纸:它靠纸面有效成分在箱内缓慢释放,贴住板面、封在箱里才有意义,垫在箱底、箱口敞着就散了。
三、板坯浸泡:增重两成才是吃透
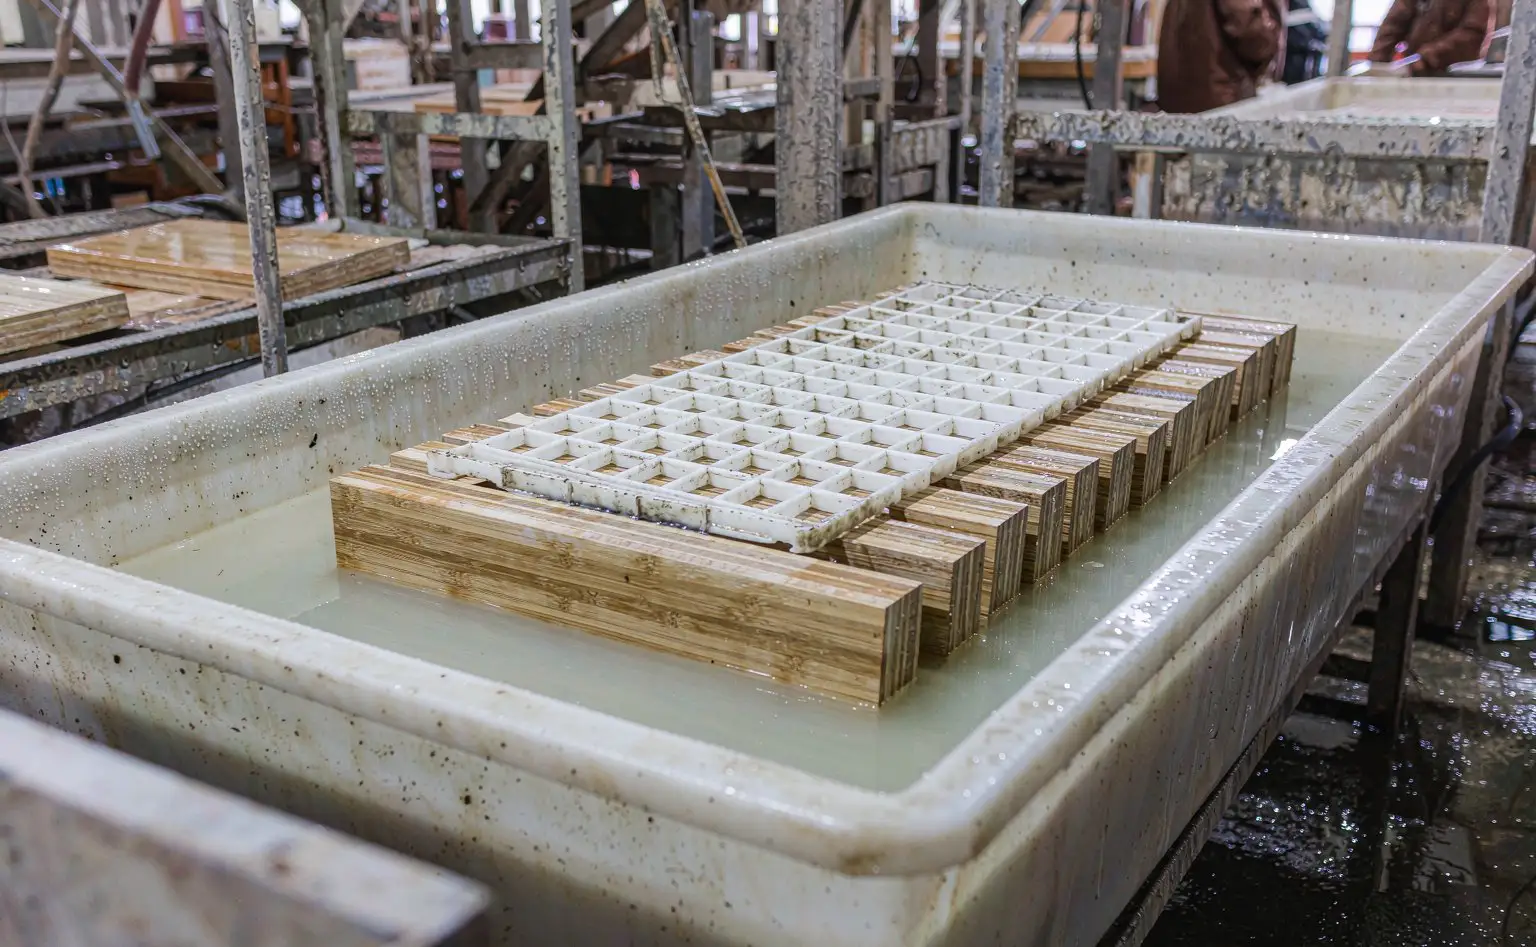
板坯这一段用 iHeir-M5 浸泡型竹木防霉剂。浸泡液按 1:40 配制,即 5kg 防霉剂兑 100kg 水;板坯整块浸入、不要露出水面,浸到增重 15%-20%,大约 5-10 分钟,取出滴干,风干或晒干后再进砂光。
称重是唯一硬指标。同样 5 分钟,厚板坯和薄板坯吃进去的量能差一倍;用台秤称浸前浸后,到 15%-20% 起池。低于 15% 说明没吃透,切开断面还是干芯;超过 25% 吸水过多,干燥时收缩不均,板面容易翘、拼缝容易开。
三个操作要点。一是槽体材质:M5 原液酸性,不能与金属或碱性物质接触混用,池子用塑料或玻璃钢,铁槽既腐蚀又中和槽液。二是用前摇匀:表面浮物属正常,不摇匀有效成分沉底。三是补液按比例:板坯带走的液按 1:40 补,只补水不补剂,槽液越用越淡。
浸完不要马上叠放。板坯架空单层晾,叠着晾接触面干不了,反而在接触处先起霉;梅雨季进烘房,温度分段升,别一次拉到 60℃ 以上,表层先干、芯部还湿就会开裂。
四、砂光到装箱:裸放时间与防霉纸用量
砂光后的板面是新鲜竹木断面,吸湿最快。裸放时间压到 4 小时以内:砂完直接进装箱工位,中间不落地堆叠;车间相对湿度按 60% 以下控制,梅雨季开除湿机。裸放超过一天的板,表层含水率会回到 15% 以上,等于浸泡白做。
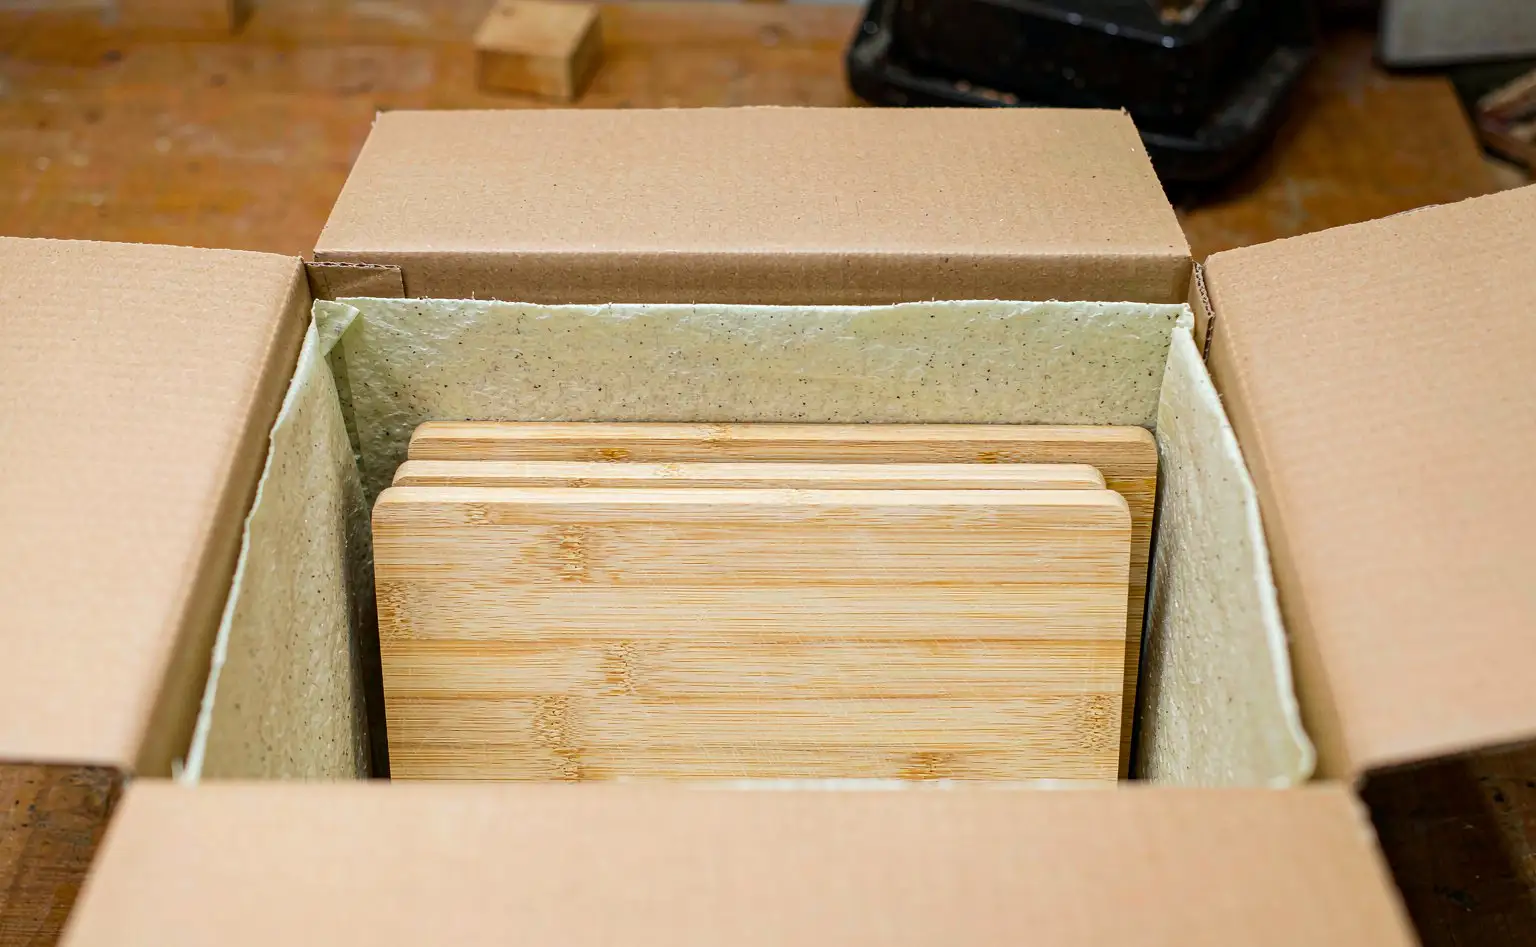
装箱段用 iHeir-D 气相防霉纸,每张含有效成分 0.1-0.2 克,固形物 70%±5,25kg/桶,保质 1 年。用法是箱内衬纸:纸面朝向板面,箱口封严,让有效成分在箱内形成气相保护。
张数按箱容与裸放件数定:一箱装几块、箱内留多大空隙,决定要几张纸。常规是箱壁衬一张、板与板之间按需加一张,具体张数用包装试验定——装好的箱进 30℃/85%RH 湿热箱 30 天,开箱看最外层板面与板端断面,没起霉就合适,起霉就加一张再试。超量会让箱内气味偏重。
还有两个细节:纸不要直接贴湿板,板面含水率高时先晾到位再装箱;箱口要封严,气相保护靠的是封闭空间,箱口敞着等于没放。
五、出口与仓储
装柜留风道,纸箱不贴柜壁、不顶柜顶。海运昼夜温差让柜顶凝露,贴壁那几箱最先返潮;菜板是厚件,外面看不出问题,开箱才发现板端起黑点。控湿逻辑与集装箱海运凝露一致。
仓库这一段抓三件事:地面垫托盘、离墙 10cm 以上码放、库房相对湿度 60% 以下。梅雨季与沿海仓库要配除湿机,别指望通风——雨天通风只会把湿空气换进来。成品先进先出,压了半年的尾货最容易出问题。
验证分三层:板坯按 GB/T 18261 做防霉效力试验,样品从板面与板端各取;含水率用含水率仪逐批抽测,浸后与装箱前各测一次;成品箱按 30℃/85%RH 湿热 30 天,开箱看外层板面、板端断面与箱内气味。
六、常见问题:开裂、气味与已经起霉的板
问:板坯浸完为什么开裂、翘曲?先看增重是否超标,超过 25% 吸水过多;再看干燥曲线,一次拉到 60℃ 以上表层先干、芯部还湿,应力一大就开裂。分段升温、延长低温段,比降低用量有用。
问:箱子里闻到一股味道,是不是防霉纸放多了?防霉纸有自身气味,按箱容与件数配量、箱口封严即可;气味偏重多半是超量或箱内不通风叠放。若味道刺鼻、板面发黏,先查是不是浸泡后没干透就装箱。
问:已经起霉的菜板还能不能出货?板面浮霉可以砂掉、重新浸泡干燥;霉斑已经进拼缝、砂完还有黑线的,只能降级或报废。返工的那批必须重做浸泡与装箱两段,只砂不浸,一个月内还长回来。
落点四句:板坯用 iHeir-M5 按 1:40 配液整块浸入,称到增重 15%-20%(约 5-10 分钟)起池,槽体不用铁槽、用前摇匀;浸后架空单层晾、含水率降到 12% 以下再砂光;砂光到装箱压到 4 小时内,箱内衬 iHeir-D 防霉纸(每张 0.1-0.2 克),张数按箱容与件数用包装试验定;装柜留风道,成品按 30℃/85%RH 湿热 30 天验收。