浏览:4
 日期:2026年10月31日
仿真花防霉怎么做,布花瓣和花杆包塑料要分开处理?仿真花从裁片、染色到组装、装箱,几乎每道工序都带水,布片没干透就入仓,霉点几天就能透到背面,整批货只能降级或返工。布花瓣按布重浸 iHeir-BJ 纺织防霉剂 2%-3% o.w.f.,花杆的包塑料按料重掺 iHeir-JS117 塑料防霉粉 0.5%-1.0%。本文给出两段的槽液条件、用量与烘干、仓储口径。
一、霉出在布花瓣和花杆包塑
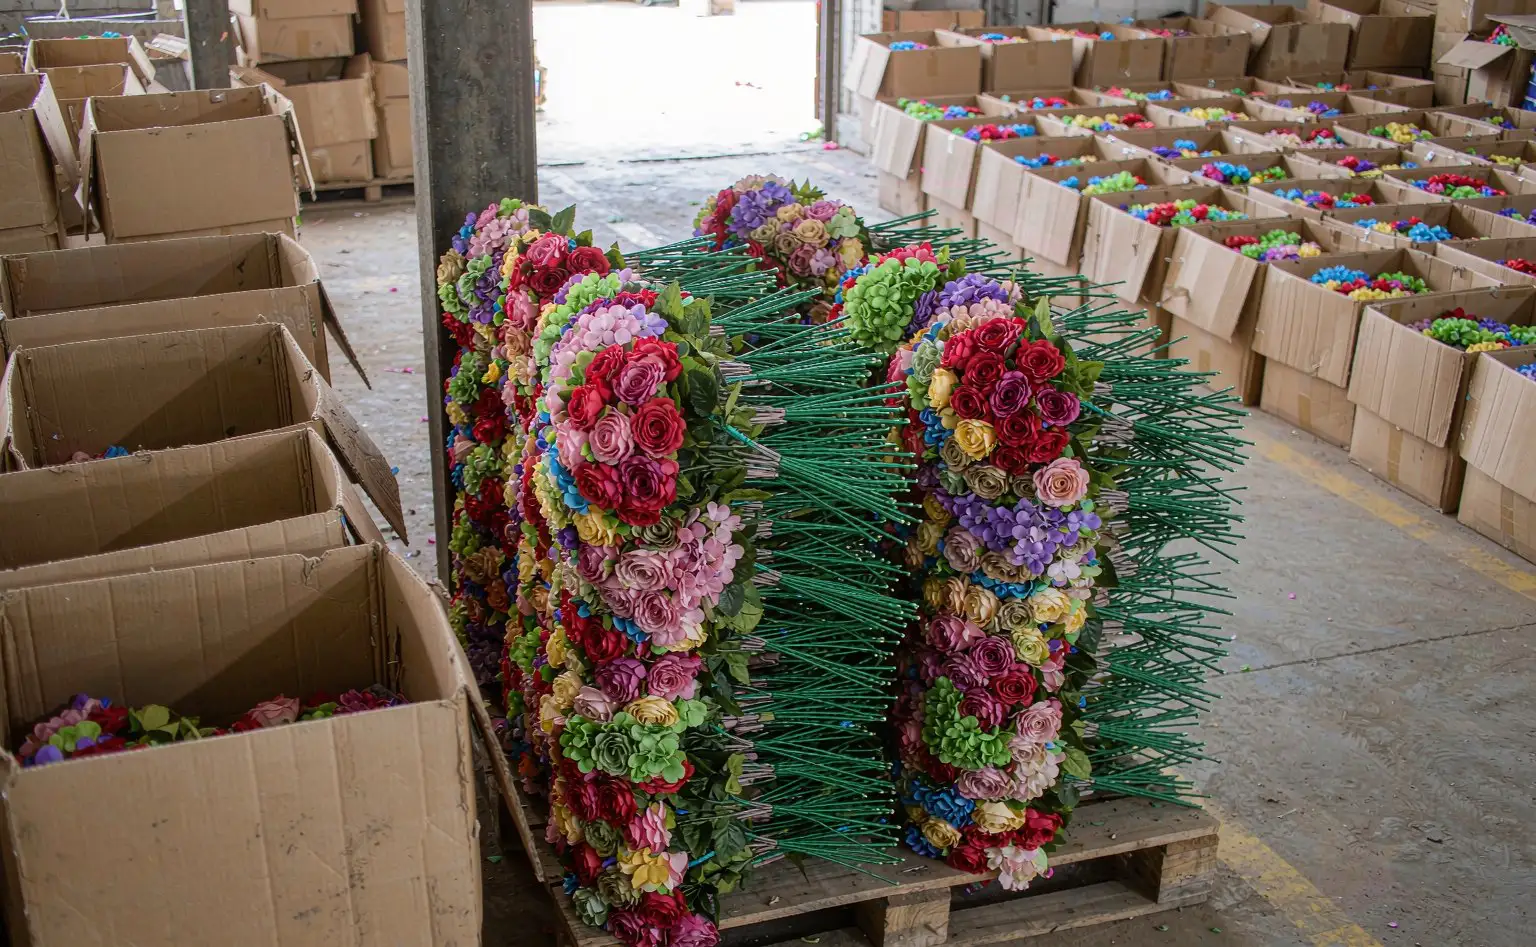
仿真花的结构很固定:布片压出的花瓣与叶片、包塑的铁丝花杆、塑料花托与花芯,最后组装进纸箱。真正长霉的是染色后的布片和包塑层的塑料;玻璃珠、铁丝本身不长霉,但它们把水封在里层。
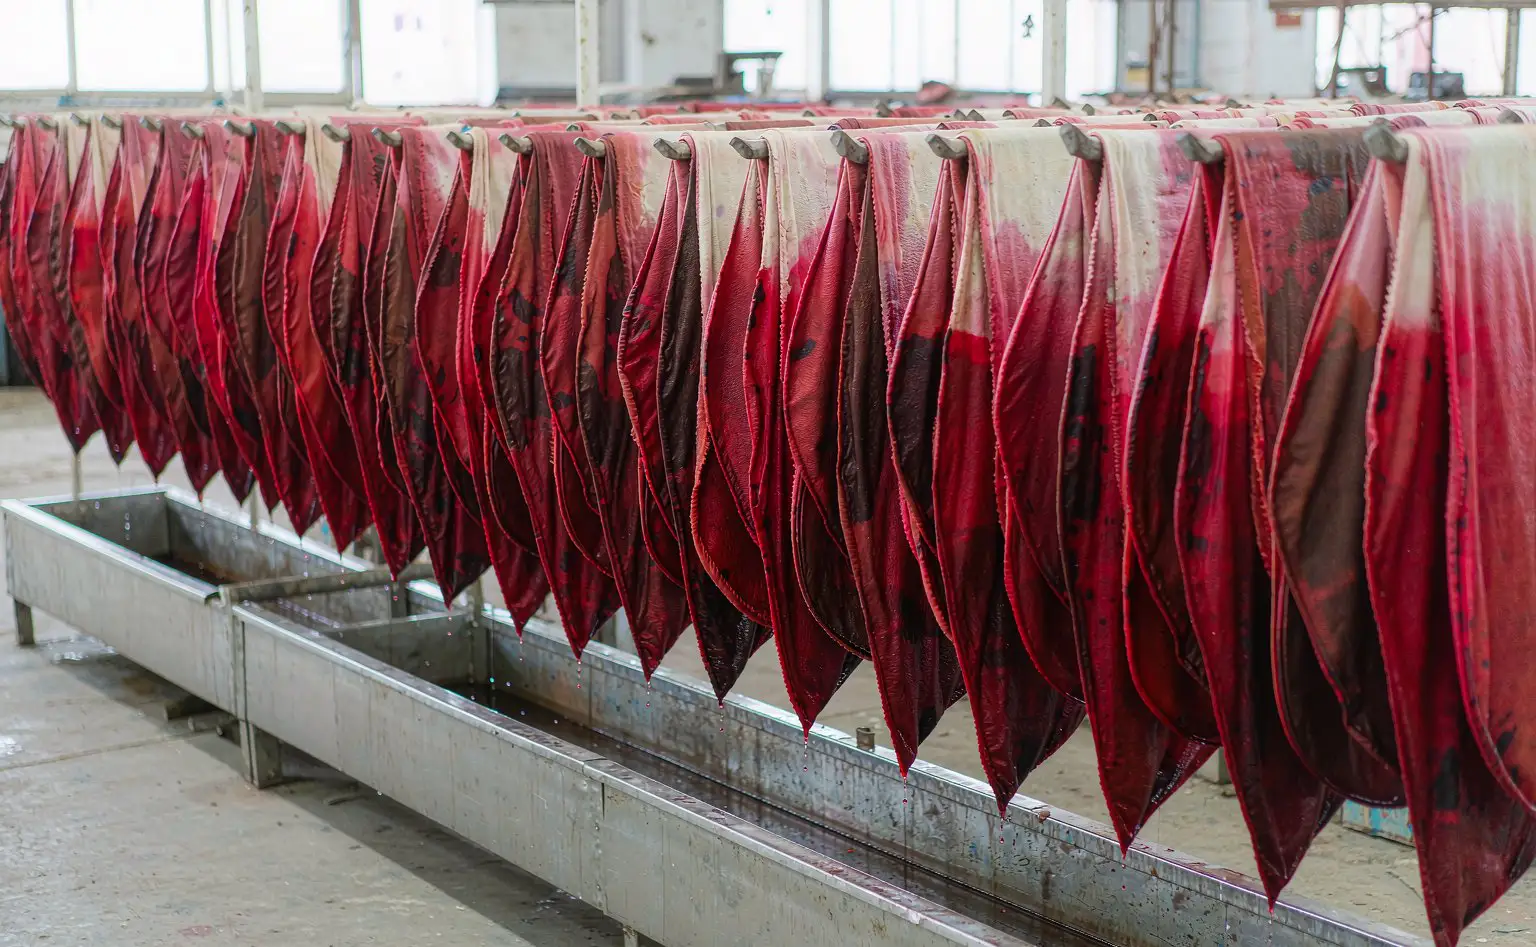
布片的问题在残湿。涤纶布片染色后要过水洗、脱水,含水率还不低;花厂赶交期,常在布片半干时就烫压成型、上杆组装,水被压在布层中间出不来。仓储一闷,布面先起雾状白斑,再转成黑点,擦掉还留印。
花杆的问题在配方。花杆外层是软质 PVC 或 PE 包塑,里面裹铁丝。包塑要柔软、要裹得紧,增塑剂加得多;增塑剂往表面迁移,形成一层油膜,沾灰吸潮,霉菌就落在上面。掺回料的包塑更明显,色差和霉斑往往一起出现。
二、布片与花杆怎么分开做
下表把布花瓣、花杆包塑、花托花芯与仓储出口并列。布片按布重算百分比、按压吸率折算槽液,花杆按料重算百分比,两套口径不能互换。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 布花瓣 | 涤纶布片 | iHeir-BJ 2%-3% o.w.f. | 染色后整理槽浸泡 | 压吸率 70%,烘干后测含水率 |
| 花杆包塑 | 软质 PVC/PE | iHeir-JS117 0.5%-1.0%(料重) | 混料或造粒 | 混匀,回料多时按上限 |
| 花托与花芯 | 注塑件 | 同一料体系一并计 | 同一混料段 | 浅色件先试色差 |
| 组装与包装 | 纸箱、内衬 | 按箱配纸、控湿 | 装箱、入库 | 库房 60%RH 以下 |
一条边界。布片上过防霉液,不等于花杆不用管:花杆包塑的油膜照样返潮,霉从花杆爬到花托,再把布片背面染上。反过来,粉剂只解决包塑,布片只要还带残湿,闷在箱子里的那几天就够起霉。两段都做,才撑得住半年的备货期。
三、布花瓣:浸防霉液,烘干要彻底
布片用 iHeir-BJ 纺织防霉剂,用量 2%-3% o.w.f.(按布重)。槽液温度 21℃-50℃、pH 4.5-8.5(理想 6 左右),压吸率按 70% 计。按这个口径,3kg 防霉剂可处理 100kg 纤维织物,配槽时先与 9-13 倍的水预混,再分批加入槽中,吸附更均匀。
三个必须守住的条件。一是水质,用软水;二是相容性,BJ 是阳离子体系,不能与阴离子助剂同浴,柔软剂、渗透剂要挑阳离子或非离子的,否则槽液破乳、布面出现油点;三是顺序,先染色水洗、再上防霉液、最后烫压成型,顺序倒了等于白做。
烘干是这道工序的关键。浸过的布片出槽后先压辊挤水,再进烘道。烘不透的布片表面摸着干,里层还是潮的,装箱后水汽往箱内散,霉就从叠压的面开始长。我们建议按批抽测出机布片的含水率,超标的整批回烘,不要靠手感判断。
四、花杆:包塑料里掺防霉粉
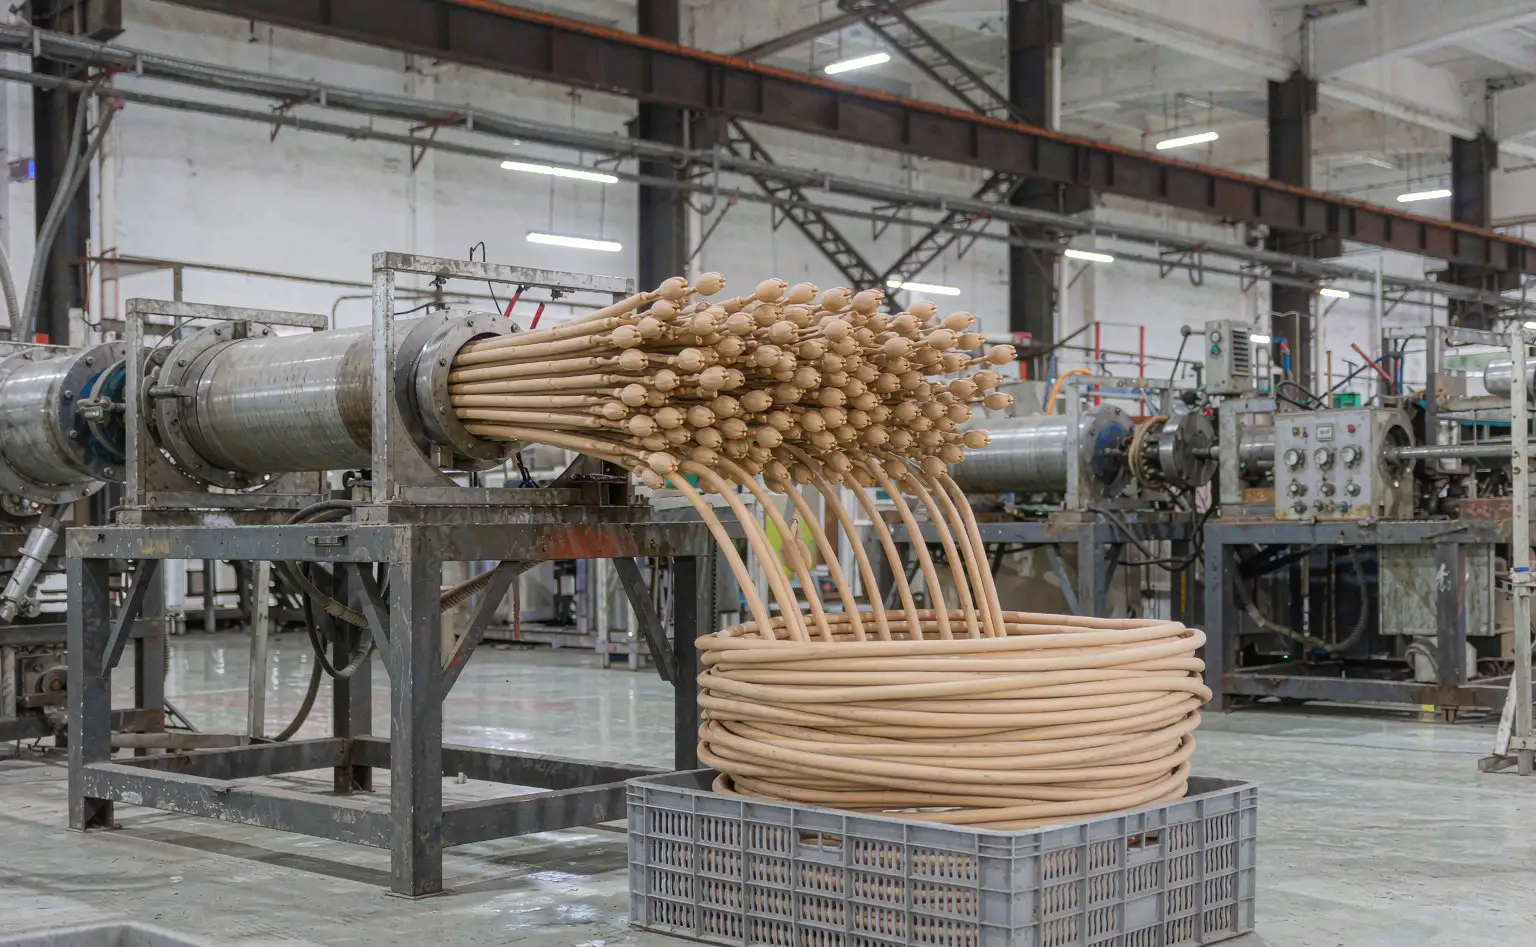
花杆用 iHeir-JS117 塑料防霉粉,用量 0.5%-1.0%(按最终产品总重)。有效成分大于 97%,白色至淡黄色粉末,堆密度 380 kg/m³,D50 约 110 微米,不溶于水,非释放型,耐温 280℃,包塑挤出和后续烘烤都不会把它分解掉。
加在两处。自配料的花厂,在高速混合机里与树脂、增塑剂、稳定剂一起混,混到料温 80-100℃ 出料,粉体吃进料里;外购粒料的,让供应商在造粒段按比例共混,或者自己用双螺杆过一遍。别在挤出机料斗里手工撒粉,包塑层薄、料温高,撒进去的粉结团,杆身会出现一段段白斑。
三个要点。一是回料,包塑普遍掺回料,掺比超过三成时按 1.0% 排;二是颜色,深绿、酒红遮盖力强,浅粉、米白这类要单独试色差;三是铁丝,防霉粉管的是包塑层,铁丝裸露的断口照旧要做防锈处理,两件事别混。
五、组装、包装与仓储出口
组装工位的风险常被忽略:布片与花杆靠扎带、胶粘或卡扣连接,工位上的半成品堆在筐里过夜,筐底积水、车间湿度高,第二天就带霉。做法是半成品不过夜、筐底垫高、工位旁配除湿,组装完成的成品当天入袋。
包装段按箱配防霉纸、箱内加一层防潮膜;成品仓整箱上托盘,离地 10cm、离墙 10cm,库房湿度 60% 以下,梅雨季前把底层货倒一次垛。出口走海运的,柜内凝露比车间湿度更伤人,装柜留风道、箱体不贴柜壁,控湿思路见集装箱雨怎么防。
验收分三层:布片按 GB/T 24346-2009 或 AATCC 30 做防霉评级,取样从花瓣正面与背面各取一片;包塑件按 ASTM G21 做 28 天;整箱按 30℃/85%RH 放 30 天,开箱看花瓣、花托与箱内衬。布料的防霉整理细节,另见纺织防霉剂选购指南。
六、常见问题
问:浸过防霉液的布片,烫压成型会不会掉效果?
BJ 是非释放型,键结在纤维表面,正常烫压温度下不掉。要留意的是烫压前的含水率,太潮的布片烫压会起水痕,也会把水封进夹层,建议先烘到工艺允许的范围再上烫头。
问:花杆里掺了防霉粉,手感会不会变硬?
0.5%-1.0% 的添加量对软硬度影响很小。真正影响手感的是增塑剂比例,调整配方时做一组对照样:同批料一半掺粉一半不掺,同时挤出、同条件放置 7 天,比较弯折手感与表面析出。
问:已经起霉的成品还能不能出?
布片表面的浮霉可以擦,擦完要重测色差与手感;霉进了布层或烫压纹路,只能换片。返工批必须把布片与花杆两段都重做,只擦不换料,箱子一闷还长回来。
落点四句:布花瓣按布重浸 iHeir-BJ 2%-3% o.w.f.,槽液 21℃-50℃、pH 4.5-8.5、压吸率 70%,出槽烘干后按批测含水率;花杆包塑料在混料或造粒段掺 iHeir-JS117 0.5%-1.0%(料重),回料掺比高时按 1.0% 排;组装半成品不过夜,成品仓 60%RH 以下、托盘离地离墙;出口按整箱 30℃/85%RH 30 天验收。可先寄 1kg 防霉剂与 1kg 粉剂打样,起订量与交期见iHeir-BJ 产品页。