浏览:59
 日期:2026年08月31日
木托盘发霉怎么办?做外贸的朋友都懂:货装得好好的,漂洋过海到客户仓库,开箱一看木托盘长满黑霉,客户先拍照再索赔,货物也跟着遭殃。这篇文章讲清楚木托盘为什么会发霉、发霉了怎么处理、出口怎么防,都是能直接落地的办法。
一、木托盘为什么会发霉?
- 木材含水率超标:木托盘用的松木、杨木板材,如果没烘干或烘干不到位,含水率能到 20%-30%。含水率(就是木材里含多少水分)超过 18% 时,霉菌几天就能长满整个托盘——这也是行业里发霉的头号原因;
- 海运闷湿:集装箱里昼夜温差大,夜间柜壁”出汗”(冷凝水),加上 30-40 天闷热航程,托盘就是霉菌的”温床”;
- 存放不当:托盘直接放在泥地、潮湿仓库,底部木板吸潮长霉,再传染给上面的货物。
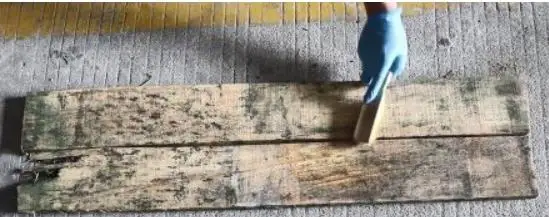
▲ 严重发霉的木托盘
二、木托盘发霉了怎么处理?
- 隔离:发霉托盘与正常托盘分开,已经装货的优先倒箱检查货物是否被传染;
- 打磨除霉:轻度霉斑用砂纸打磨掉表面(打磨时戴口罩,防止孢子吸入),再用除霉剂(如 iHeir-CM 除霉剂)喷涂,静置 5-10 分钟后擦净;
- 干燥复检:除霉后放通风处晾干,用含水率检测仪确认 ≤18% 再使用——不干透就用,霉会立刻回来;
- 判断报废:霉斑深入、木板发软变黑、有腐味的,直接报废——这种托盘强度下降,装货有断裂风险。
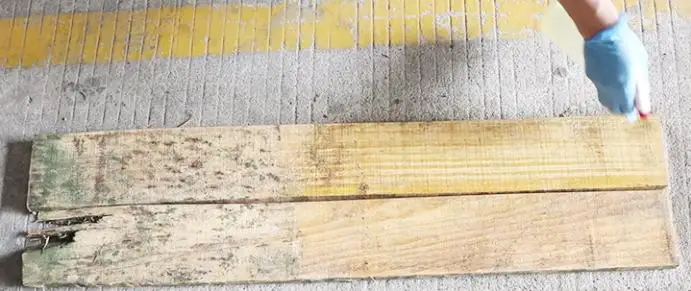
▲ 清理发霉的木托盘
三、出口木托盘怎么防霉?(重点)
出口托盘不只是防霉问题,还涉及 ISPM15 检疫标准——很多国家要求出口木质包装必须熏蒸或热处理。但注意:熏蒸只杀虫,不防霉!熏蒸过的托盘照样会发霉。更实用的做法是”烘干 + 防霉剂”组合:
| 环节 | 做法 | 为什么 |
|---|---|---|
| 原料烘干 | 板材烘干至含水率 ≤18%(国标允许区间 8%-18%) | 含水率 >18% 时霉菌必然滋生,烘干是根本 |
| 防霉剂浸泡 | 板材用浸泡型竹木防霉剂(如 iHeir-MA)配浓度 2%-5%,浸泡 15-30 分钟 | 药水渗进木材内部,持效 6-12 个月,覆盖整个航程 |
| 装柜控湿 | 40 尺柜放 4-6kg 干燥剂 + 8-12 根防霉棒(如 T-1000 干燥棒) | 吸收柜内冷凝水,从环境上切断霉菌生长条件 |
去年一家做欧美出口的托盘厂,整批托盘到港后客户反馈发霉索赔。排查发现是赶工期用了未烘干的湿板。后来改为”烘干达标再投料 + 防霉剂浸泡 + 柜内干燥棒”,之后 12 个柜零投诉。出口木托盘的防潮用量可参考我们的集装箱干燥剂用量指南。
四、不同角色怎么做?
- 托盘厂:含水率检测仪是标配,原料进厂逐批测含水率(>18% 退回),烘干房是投资重点;
- 出口商:向托盘供应商要含水率检测记录和 ISPM15 证书,装柜时自己加干燥剂;
- 仓库:托盘离地存放(加垫板 10cm 以上),仓库湿度 ≤60%。
五、常见问题 FAQ
Q1:熏蒸过的托盘还要防霉吗?
A:要!熏蒸(溴甲烷/热处理)只杀活虫和虫卵,对霉菌没用——所以熏蒸托盘照样会长霉,必须配合烘干和防霉剂。
Q2:防霉剂浸泡会影响托盘承重吗?
A:不会——浸泡只增加木材防腐防霉性能,不改变结构强度;但要控制浸泡时间,避免木材过度吸水。
结语
木托盘防霉就三句话:原料烘干达标、防霉剂浸泡、柜内加干燥棒。需要木托盘防霉方案,欢迎联系我们,或查看防霉产品分类;同主题可参考防锈干燥剂怎么选。