浏览:8
 日期:2026年09月15日
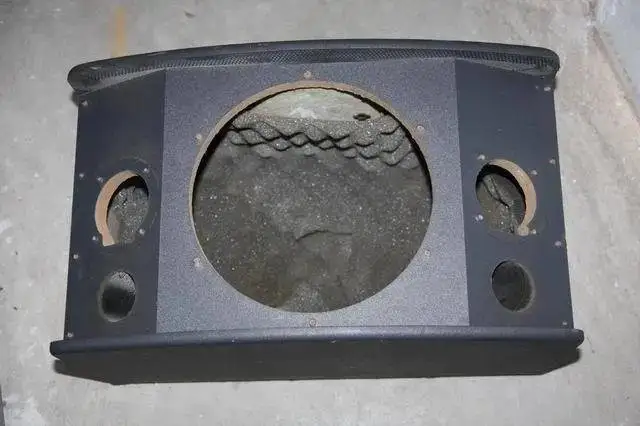
货已经在仓库压了一个月,客户验货前一天开箱,塑料件表面一片发黑。这时候最怕两件事:一是把所有件一律当报废处理,白扔一批货;二是随手擦一擦就发货,到了海外两周后霉斑再长出来,索赔金额比货值还高。处置动作对不对,取决于先判准级别。
一、先判级别:表面附着、侵入基体与析出白霜
同一句”发黑”,背后是三种成因,处置路线完全相反。判据取三条:擦拭反应、基体手感、分布形态。
表面附着:霉斑呈点状或丝状,用蘸了除霉清洁剂的软布轻擦即可擦下,擦后基体表面平整、无发粘。这类是微生物在表面定植,返工后仍可用。
已侵入基体:斑点擦不掉,或擦后留下浅色凹痕,基体摸上去发粘、起毛,甚至出现细裂纹。说明菌丝已进入材料表层,力学性能与外观都受影响,返工救不回原始品质,只能降级或报废。
析出白霜:霜层色白、分布均匀、擦后几天再生,来自助剂迁移而非微生物。这类不需要除霉,也不需要加防霉剂,要改的是配方里润滑剂与增塑剂的配比。
一个常被忽略的细节:同一箱货里往往三种并存,靠近箱壁与底部的件受潮最重,多为侵入型;上层件多为表面附着。整箱统一处置,必然要么浪费要么漏治。品质经理在判定前,应按箱内位置分层抽样,至少取上、中、下三层各三件。
二、处置方案主线:返工、降级、报废三条线
级别定完再动手,动作按下表逐条对应。
| 级别 | 判定标准(占一条即触发) | 处置动作 |
|---|---|---|
| 报废 | 斑点擦后留凹痕;基体发粘起毛或有细裂纹;霉斑覆盖面积超单件表面的三分之一 | 整批报废,不做返工。返工成本与客诉风险高于残值 |
| 降级 | 斑点成片但擦后基体完好,仅表面轻微失光 | 整件清洗干燥后降级出货,用于非重点客户或非外观面订单,出货前书面告知 |
| 返工 | 仅为点状或丝状附着,擦后基体完好无损 | 清洁、干燥、复检三道工序走完,返工件必须补防霉后再入成品仓 |
返工的具体动作:用抹布或毛刷蘸取少量iHeir-Clean 霉斑清洁剂,均匀擦拭发霉部位,顽固斑点可加力重复擦拭,擦净后自然晾干或风干,不要用热风急吹,避免表面应力集中。iHeir-Clean 可溶于水、乙醇、酮类、酯类、烃类及氯代烃类,可根据工艺需要适当稀释,批量使用前先做生产规模试验确定最佳工艺条件。
返工区必须与正常产线隔离,抹布、毛刷、周转箱单独使用并定期更换。很多厂返工后”越返越霉”,原因就是把返工件与正常件混放,菌源在车间里来回搬运。返工批次的清洁废水也不要倒回生产水循环系统。
三、返工后补什么、补多少
清洁只能解决当下,下一批再发霉才是真正的成本。返工件补防霉,以及后续批次从源头加剂,是两件不同的事。
下一批预防:在混料工段加iHeir-JS117 塑料防霉粉,有效物含量大于 97.0%,适用 PVC、PU、硅胶树脂、聚烯烃、聚酯、热塑性弹性体与橡胶,按制品总重计推荐添加量 0.5%-1.0%,与树脂原料充分混合均匀后按常规工艺成型即可。含木粉、淀粉基填料或高比例回料的体系取上限,纯聚烯烃件取下限。
浅色与透明件:走iHeir-IPL 无机塑料抗菌剂,对大肠杆菌、金黄色葡萄球菌、白色念珠菌等抗菌率不低于 99.99%,推荐添加量 0.8%-1.0%,可直接与树脂混合,也可先制成抗菌母粒或分散液后使用。无机剂型对浅色、透明制品的色相影响小,这是它在出口单里被优先选用的主要原因。
已成型件的补救:已经注塑完成的库存件无法再往体系里加剂,只能在表面做处理,效果属于临时性质,保护期通常撑不到海运周期。所以返工件不要指望靠表面处理过关,正确做法是把返工件与下一批新件分开管理,新件按上一条从源头加剂。
采购比价时注意口径:防霉粉与抗菌剂属于不同功能,报价单上要分别列明;同时问清最小起订量与交期,尤其是赶出口船期的订单,等待批次往往比价格更误事。
四、抗菌率怎么测:ISO 22196 与厂内自检
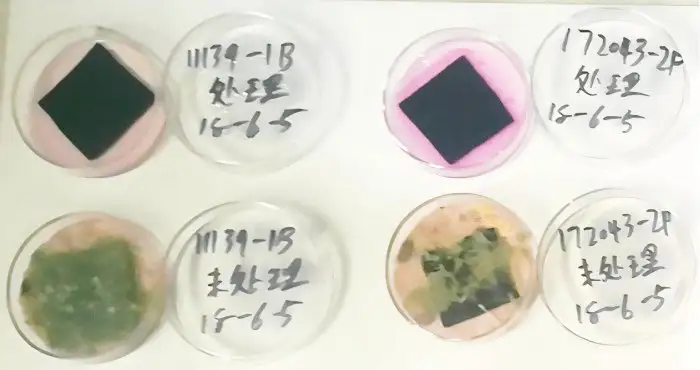
第三方送检:抗菌能力按 ISO 22196(塑料与其他非多孔表面抗菌活性的测定)出具报告,常规内控线为抗菌率不低于 99%;防霉能力按 ASTM G21(合成高分子材料耐真菌性测定)出具评级,0 级或 1 级为出口合同常见要求。送检样品要取同一批次、同一工艺条件下生产的件,并把处理件与未处理件一起送,报告才有对比意义。
厂内快速自检:不具备送检条件时,可用培养皿法做趋势判断。取处理件与未处理件各若干,放在同一培养环境里同步观察 7-14 天,记录斑点出现的时间与面积。这个方法给不出法定数值,但足以判断某批次是否明显异常、某次配方调整是否有效。检测方法与判读口径,可对照霉菌检测的常规做法。
还有一处容易踩的坑:不少厂只测抗菌不测防霉。两者针对的微生物不同,抗菌率合格而防霉评级不达标的配方并不少见。防霉剂和抗菌剂的区别在选型阶段就该分清,别等到客户投诉才回头补测。
五、防复发:库存与出口环节的控湿
返工与加剂解决的是制品本身,环境不管住,问题还会回来。三条最容易落地:含水率与湿度,成品仓相对湿度压到 65% 以下,地面做防潮处理,货箱不直接落地,离墙留出通风间距;包装,纸箱内衬防潮材料,长途海运件在柜内按柜型配干燥剂;周转周期,同批货在库时间超过 60 天要做一次抽检,把霉变风险暴露在工厂里而不是客户仓库里。
成本账可以这样算:一个 20 尺柜的塑料件,从源头加防霉剂按 0.5%-1.0% 折算,整柜药剂成本通常在百元到千元量级,占货值不到 1%;而一次性因发霉被整柜退货,损失按货值全额计,加上往返运费、返工费与客户信任折损,往往抵得上几十柜的药剂钱。老板在做年度预算时,这笔账比任何单件报价都值得算一遍。
六、常见问题 FAQ
Q:返工擦干净的件能直接出货吗?
不建议。清洁只去掉了当下的霉斑,制品本身没有防霉能力,海运柜内的高温高湿足以让它在到港前重新长出来。返工件应补防霉后重新入成品仓,或明确降级并书面告知客户。
Q:抗菌率和防霉等级是一回事吗?
不是。抗菌率针对细菌,用 ISO 22196 测;防霉等级针对真菌,用 ASTM G21 或 GB/T 1741 评。出口单常要求两项都出报告,只做一项会在验货环节被卡。
Q:已经加过抗菌剂的批次还会发霉吗?
有可能,常见三个原因:只加了抗菌没加防霉;添加比例低于体系实际需要;储存环境湿度长期超过 75% 导致表面凝露。先排查这三条,再考虑换剂。
Q:出口件在集装箱里怎么做包装防护?
纸箱内衬防潮材料,柜内按柜型配置干燥剂,装柜前确认木托盘与纸箱本身干燥;到货开箱时同步记录柜内湿度,作为下一次发货的调整依据。源头加剂、返工处置、包装控湿三件事一起做,出口发霉索赔的概率才会真正降下来。