浏览:48
 日期:2026年09月09日
南康实木家具出口防霉:木材含水率到成品仓控制
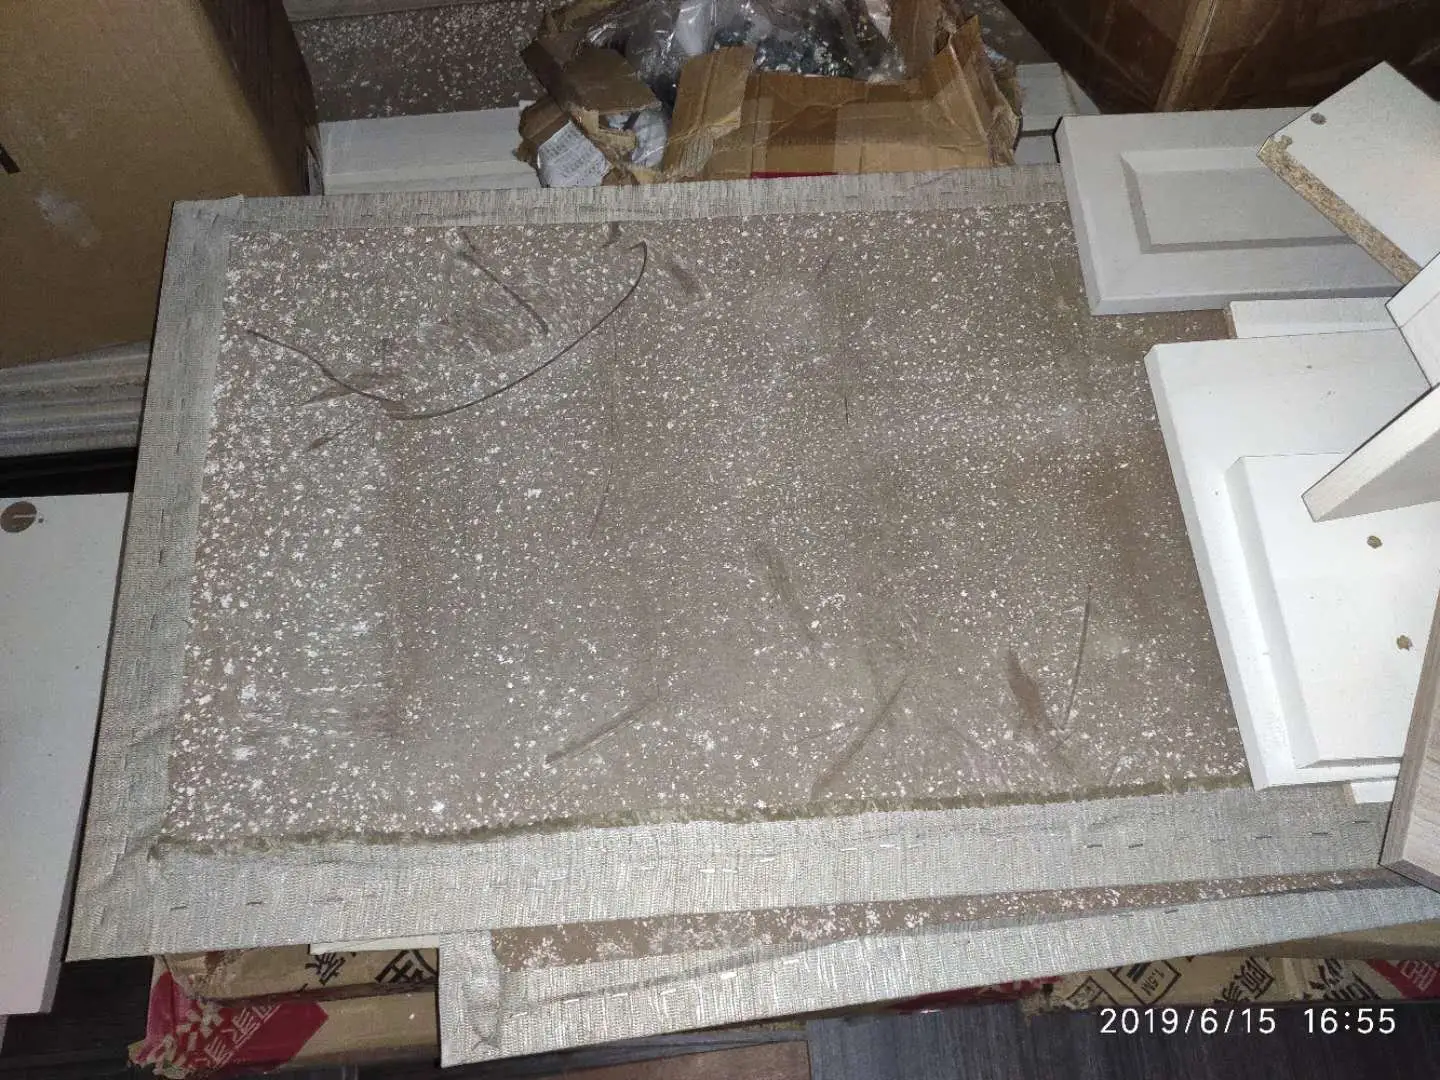
江西赣州南康是中国实木家具出口的核心产业带——南康家具产业园及周边聚集了 8000 多家实木家具厂和板木结合厂,年产实木床、餐桌、衣柜、书柜、茶台超过 800 亿元,出口到美国、欧洲、东南亚、中东。每年 4-10 月梅雨季、海运高温高湿循环,南康实木家具的霉变索赔事件集中爆发:某实木餐桌厂 8000 套橡木餐桌到港开箱发现桌腿榫接处长满黑色霉斑、桌面有霉味,客户依据合同附件 4 发起整批退货索赔 96 万;另一家实木床厂的 1.2 万张白橡木床海运 28 天到港床垫支撑板(床屏内板)发霉率达 22%,遭索赔 145 万。问题不是单一工序,而是从原木含水率、烘干工艺、白胚存放、喷漆前处理、成品仓、货柜海运 6 个端口中的 1-2 个端口漏了防霉。本文按南康实木家具的实际工艺,把这 6 个端口一次性串起来,给实木家具厂、板木结合厂、外贸公司一套能直接落地的防霉 SOP。
一、南康实木家具霉变链路:从原木到集装箱的 4 个高风险端口
实木家具供应链中,发霉通常发生在 4 个高风险端口:
1. 原木含水率与烘干:南康家具厂用的橡木、胡桃木、樱桃木、白蜡木等进口原木毛坯含水率 35%-60%(参考 木材防霉剂怎么用)。如果烘干窑烘干不彻底、终含水率超过 12%(实木家具出口标准),木材内部水汽在海运高温下反复迁移,表面就会长霉点;烘干不均匀还会导致家具成品变形开裂,霉变更严重。
2. 白胚(半成品)存放与喷漆前:白胚家具(含水率已降到 12% 以下)在喷漆前会进入白胚仓暂存 7-30 天。南康多数家具厂的白胚仓是彩钢瓦棚,地面不防潮、空气不控湿;夏季白胚仓湿度 75%RH 以上,白胚家具表面 7-10 天就会出现局部霉斑,特别是榫接处、雕花凹槽、抽屉内壁——这些位置的”湿气死角”是最先长霉的端口(参考 定制家具防霉方案)。
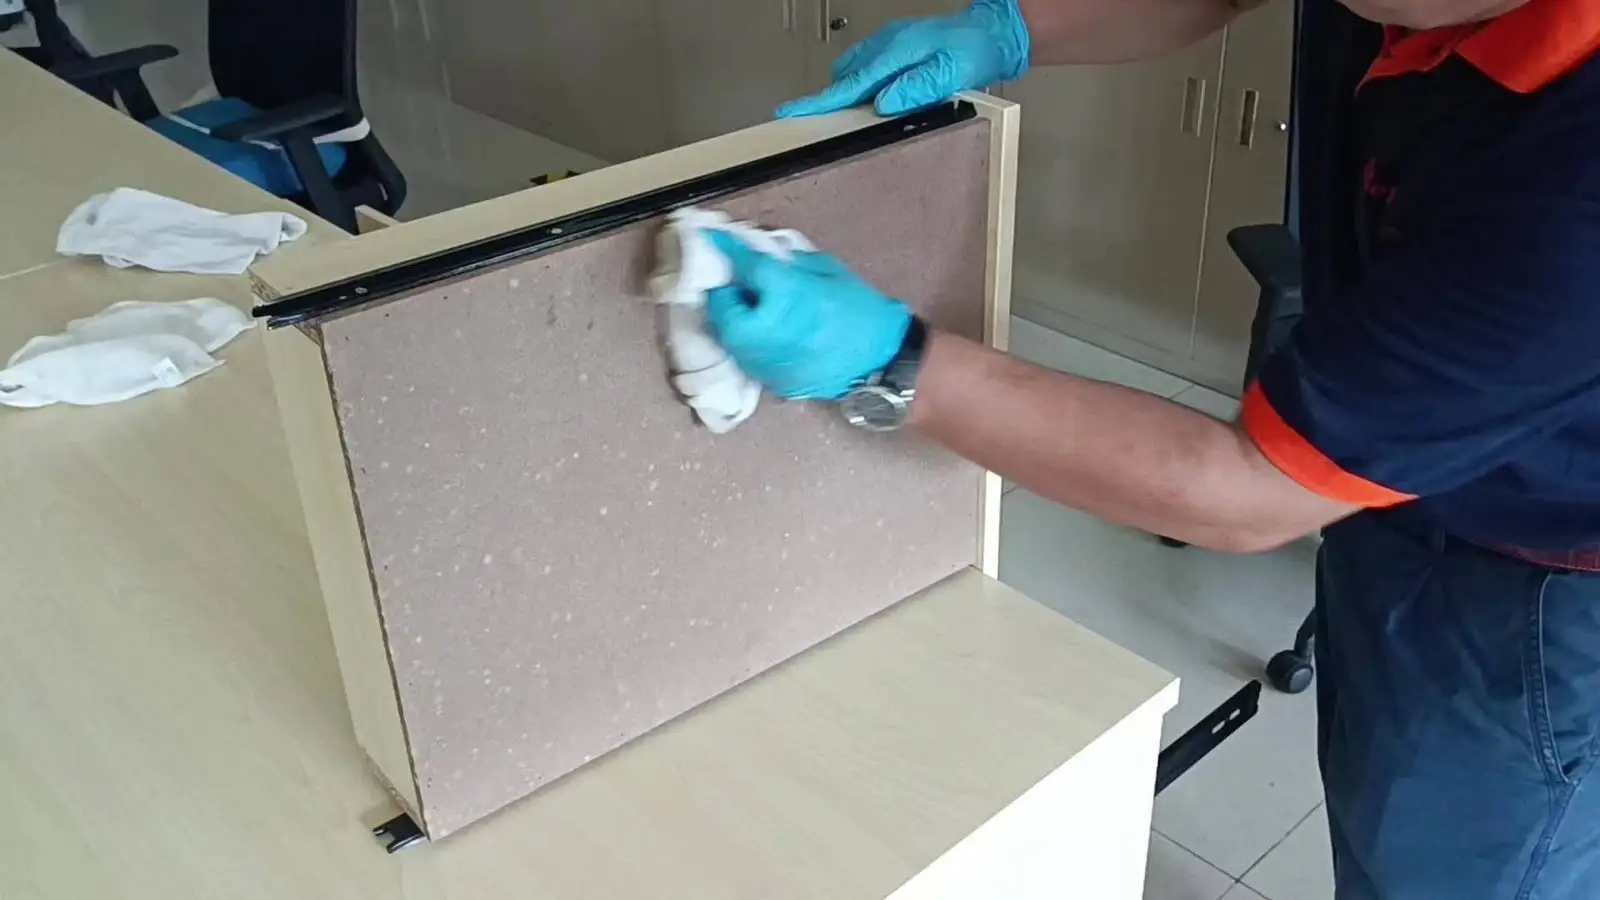
3. 板木结合与贴皮:现代实木家具大量使用板木结合(实木框架 + 多层板/中纤板贴皮)结构。多层板、中纤板本身是霉菌的”营养餐”——板材内含有大量淀粉类胶黏剂,遇湿极易发霉(参考 板材发霉处理方案)。贴皮后封边不良,湿气进入板材,1-2 个月内板材就会发霉、贴皮鼓泡。
4. 成品仓与集装箱海运:成品家具装入纸箱 + 护角 + 缠绕膜后进入成品库。成品库堆码密集、空气不流通,库内湿度 70%RH 以上时,纸箱吸潮、缠绕膜内侧结露,1-2 周内霉味扩散到家具上。进入集装箱后遭遇”集装箱雨”——白天暴晒 50-70℃、夜间降至 25℃、湿度 95% 以上,箱壁冷凝水直接滴在纸箱上;实木家具因体积大,海运周期长(中国到美西 18-22 天),霉变概率进一步放大(参考 木托盘防霉通用方案同款海运场景)。
可见防霉不是”喷一遍防霉剂”就能解决,而是要从原木含水率、烘干工艺、白胚处理、贴皮防霉、成品仓控湿、货柜防潮六个端口同时下手。
二、南康实木家具防霉落地 SOP:6 端口方案
针对南康实木家具的特点,我们梳理出能直接落到工序里的 6 个端口方案:
1. 原木含水率与烘干:原木进厂后按树种、规格分批进烘干窑。橡木烘干基准:含水率从 60% 降到 8%-10% 的烘干周期 30-45 天,温度 50-65℃ 阶梯升温(避免过快开裂)。胡桃木/樱桃木烘干周期 25-40 天。出窑后用 iHeir-JP 竹木防霉剂 1:10 兑水在端面与表面喷涂(每平方米 80-100ml),自然晾干 30 分钟再进入下一道工序。iHeir-JP 渗透木材纤维形成防霉保护层,不影响后续喷漆/打蜡的附着力。
2. 白胚(半成品)存放与喷漆前防霉:白胚仓用工业抽湿机控湿 55%RH 以下、地面铺防潮垫;白胚家具之间留 10cm 间距堆放。喷漆/打蜡前用 iHeir-Spray(M3D) 水性防霉剂 1:8 兑水在白胚表面均匀喷涂(每平方米 50-80ml),重点喷涂榫接处、雕花凹槽、抽屉内壁等”湿气死角”,自然晾干 30-60 分钟再喷漆。M3D 干燥后无色无味,不影响水性漆、油性漆、蜡油的附着与光泽(办公家具防霉可参考 办公家具防霉方案)。
3. 板木结合与贴皮防霉:多层板、中纤板、贴皮材料进厂后用 iHeir-MA 浸泡型竹木防霉剂 1:5 兑水在板面喷涂或浸泡(薄板浸泡 30 秒、厚板喷涂每平方米 100-150ml),晾干后再贴皮/封边;贴皮用 EVA 胶或 PUR 胶里加 0.3%-0.5% iHeir-MA 抑霉剂。封边质量要保证——封边不良是板木结合家具发霉的 Top 1 原因(详细见 板式家具防霉方案)。
4. 喷漆与成品表面处理:水性漆、油性漆、蜡油本身不防霉,但能阻隔水汽。在水性漆面漆里加 0.5%-1% iHeir-MA 抑霉剂(不影响漆膜光泽与附着力)作为双重保险。喷漆完成后用含水率仪检测成品表面含水率(实木家具出口标准 ≤12%,板木结合件 ≤10%),超标品返工烘干。
5. 成品仓与库存:成品库用工业抽湿机控湿 55%RH 以下、地面铺防潮垫;堆码高度不超过 3 层(实木家具重,4 层以上易压变形),层间用防潮垫隔开。库存超过 1 个月的成品建议每件加挂 1-2 包硅胶干燥剂(CH-10 防霉干燥除味包也可用),外包装(纸箱 + 护角 + 缠绕膜)外再加 1 层气相防霉膜(iHeir-D 气相防霉剂 5 系列)。
6. 集装箱海运:20 尺柜挂 6-8 根 T-1000 货柜干燥棒,40 尺高柜 10-12 根;柜内壁贴防潮铝箔反射膜避开”集装箱雨”路径;柜门密封胶条检查无破损。实木家具体积大、占空间,T-1000 数量需根据柜内剩余空间调整(一般 20 尺柜装载 4-6 套大件家具,挂 4-6 根 T-1000 + 4-6 包硅胶干燥剂配合)。T-1000 的氯化钙基材即使在 -20℃ 也吸湿,可覆盖中国到美西 18-22 天的航程;柜内湿度从 95%RH 降到 35%RH 以下。
三、南康实木家具霉变索赔案例与产品实测数据
南康家具产业园某橡木餐桌厂(年产 5 万套餐桌,主供美国 Crate & Barrel、欧洲 Habitat),2024 年 5 月出口 8000 套橡木餐桌到美国洛杉矶,FOB 货值 580 万人民币。海运 22 天到港开箱抽样发现 14% 桌腿榫接处长满黑色霉斑、9% 桌面有霉味,依据合同附件 4 发起整批退货索赔 96 万。
复盘原因:原木烘干终含水率 13.5%(超 12% 标准);白胚仓夏季湿度 82%RH 未控湿;喷漆前未用 M3D 处理;成品仓湿度 73%RH;货柜未挂 T-1000;外箱用了普通瓦楞纸未加气相防霉。霉变样本送检检测出黑曲霉、青霉、毛霉三种混合菌落,主要从榫接处湿气死角 + 板木结合件板材发霉扩散。
整改方案:烘干窑工艺调整,终含水率严控 ≤10%;白胚仓加装抽湿机;喷漆前 iHeir-Spray(M3D) 水性防霉剂 1:8 喷涂 + 榫接处 1:5 二次补喷;板木结合件用 iHeir-MA 浸泡型竹木防霉剂 处理多层板;成品库加装抽湿机;20 尺柜挂 6 根 T-1000 + 4 包硅胶干燥剂。2024 年下半年 8 个货柜出口霉变率降到 0.4% 以下。
南康另一家白橡木床厂(年产 3 万张床)情况类似(参考 木托盘防霉通用方案),改用 iHeir-JP 端面处理 + M3D 表面喷涂 + 板材 MA 抑霉 + 抽湿机控湿后,霉变率从 22% 降到 0.6%,ASTM D4442 含水率检测全部 ≤10%。
四、南康实木家具防霉产品选型指南(木材防霉剂、浸泡型、表面处理剂)
南康实木家具厂常用的防霉产品线分四类,要按工艺端口选对型号:
1. 原木端面与表面防霉(喷涂型):iHeir-JP 竹木防霉剂,无毒无味、渗透力强、干燥后无色无味,不影响后续喷漆、打蜡、贴皮。适合橡木、胡桃木、樱桃木、白蜡木、柚木、橡木等所有实木家具用材。配比:原木端面与表面 1:10 兑水喷涂(每平方米 80-100ml);高价值木材(红木、柚木)建议 1:5 兑水。
2. 白胚与半成品防霉(喷涂型):iHeir-Spray(M3D) 水性防霉剂,配比 1:8 兑水在白胚表面均匀喷涂(每平方米 50-80ml),重点喷涂榫接处、雕花凹槽、抽屉内壁。干燥后无色无味,可直接喷漆。也可用于成品家具翻新前的防霉预处理。
3. 板木结合与贴皮防霉(浸泡/喷涂型):iHeir-MA 浸泡型竹木防霉剂,配比:薄板浸泡 1:5 兑水 30 秒;厚板喷涂 1:5 兑水每平方米 100-150ml;水性胶/EVA 胶/PUR 胶里加 0.3%-0.5% iHeir-MA 抑霉剂。适合多层板、中纤板、贴皮材料(板木结合件防霉可参考 板材防霉方案)。
4. 货柜海运防潮(干燥棒型):20 尺柜挂 6-8 根 T-1000 货柜干燥棒,40 尺高柜 10-12 根;实木家具体积大、T-1000 数量需按柜内剩余空间调整,建议配合硅胶干燥剂使用。
五、南康实木家具出口合规要点:含水率 12%、GB/T 3324、ASTM D4442、ISPM 15
出口欧美的实木家具,必须通过以下几个合规检查:
1. 含水率标准 ≤12%:实木家具出口欧美的含水率要求 ≤12%(GB/T 3324《木家具通用技术条件》),欧美国际买家通常要求 ≤10%。南康家具厂用烘干窑+含水率仪逐件检测;ASTM D4442 烘箱法是国际通用含水率测试方法(参考 木材防霉剂使用工艺)。
2. GB/T 3324《木家具通用技术条件》:含水率 ≤12%(实木)/ ≤10%(板木结合);甲醛释放量 ≤1.5mg/L(E1 级);漆膜附着力 ≥2 级;耐湿热 ≥2 级。iHeir-JP / MA / M3D 已通过 SGS 171 项 REACH 检测,甲醛未检出,不影响 E1 级达标。
3. ASTM D4442 / D4444 木材含水率与体积收缩:ASTM D4442 烘箱法(103℃ × 24h)测含水率;ASTM D4444 测体积收缩与膨胀。南康家具出口美国需附 ASTM D4442 第三方检测报告。
4. ISPM 15 国际贸易木质包装检疫:实木家具出口的木箱/木托盘/木架需做熏蒸(甲基溴)或热处理(56℃ × 30 分钟),并在包装上打印 IPPC 标识(IPPC 标志 + 出口商代码 + 加工厂代码)。iHeir 防霉处理不替代 ISPM 15 熏蒸/热处理(参考 木托盘防霉与免熏蒸方案)。
5. 出口商检与产地证:南康家具出口走赣州海关或深圳盐田港,需要 CIQ 商检单、FORM A/E/F 产地证;含防霉剂的家具需在报关单「包装说明」备注「含防霉助剂」。
六、南康实木家具厂防霉落地检查清单(可直接打印)
下面是南康实木家具厂或品质经理可以直接打印贴墙的 6 端口检查清单:
☐ 原木烘干终含水率 ≤10%(橡木/胡桃木/樱桃木等),出窑后用 iHeir-JP 1:10 喷涂端面与表面
☐ 白胚仓湿度 ≤55%RH(抽湿机 24h 运转)、地面铺防潮垫、堆码间距 10cm
☐ 喷漆前用 iHeir-Spray(M3D) 1:8 喷涂白胚、榫接处 1:5 二次补喷、自然晾干 30-60 分钟再喷漆
☐ 板木结合件多层板/中纤板用 iHeir-MA 1:5 浸泡/喷涂、贴皮胶里加 0.3%-0.5% iHeir-MA 抑霉剂
☐ 水性漆面漆里加 0.5%-1% iHeir-MA、喷漆后用含水率仪检测 ≤12%
☐ 成品库湿度 ≤55%RH、堆码高度 ≤3 层、层间防潮垫隔开
☐ 库存超 1 个月加挂 CH-10 干燥包 1-2 包/件、外包装加 1 层气相防霉膜(iHeir-D 5 系列)
☐ 20 尺柜挂 6-8 根 T-1000(按柜内空间调整)+ 4-6 包硅胶干燥剂、柜门密封胶条完好、柜内壁贴防潮铝箔反射膜
☐ 木箱/木托盘/木架做 ISPM 15 熏蒸或热处理(56℃ × 30 分钟)、打印 IPPC 标识
☐ 报关单注明「含防霉助剂」、附 SGS REACH 171 项 + ASTM D4442 含水率 + GB/T 3324 + CIQ 商检单 + ISPM 15 IPPC 标识
南康家具产业园按此清单跑完一遍,霉变索赔率能从 8%-22% 降到 1% 以下,单柜货值 100 万以上的实木家具基本可以做到 0 霉变。如果需要木材防霉剂、浸泡型 MA、表面处理 M3D 样品、Power Pak 大货报价、T-1000 货柜干燥棒整套方案,欢迎联系我们获取专属方案。