浏览:65
 日期:2026年09月03日
很多老板第一次听到”PU 革发霉”三个字都会愣一下——明明是合成材料,怎么会长霉?其实 PU 革、人造革、PVC 革这些”皮革替代品”虽然不含天然动物蛋白,但它们的基材聚氨酯(PU)、聚氯乙烯(PVC)、增塑剂、填充剂和表面油墨里依然含有霉菌可以分解的碳源、氮源,再加上生产过程中残留的矿物油和未完全反应的-NCO 基团,都是霉菌的”食堂”。尤其是出口订单海运 30-40 天,箱内湿度长期在 75%-95% 之间波动,霉变率往往能达到 25%-35%,严重时一整柜报废,赔款动辄几十万。
本文结合实操案例,把 PU 革/人造革的霉变原理、不同基材的防霉剂选型、生产端与仓库端的完整防霉方案、以及几个高频 FAQ 一次性讲透。文章末尾整理了一份可直接保存的选型对照表,方便你照搬。
一、PU 革/人造革发霉的真正原因
要解决一个问题,得先看清楚它是怎么来的。PU 革、人造革发霉并不是单一原因,而是”基材 + 工艺残留 + 储运环境”三股力量叠加的结果。下面逐一拆解:
1. 基材层面的”营养源”
很多人误以为合成材料不提供霉菌营养,其实恰恰相反:
- PU(聚氨酯)树脂:未完全反应的-NCO 基团、软段聚醚多元醇、硬段二异氰酸酯都是霉菌可以利用的有机碳源。在湿度 80% 以上、温度 25-35℃ 时,黑曲霉、黄曲霉可在 7-10 天内长出可见菌落。
- PVC(聚氯乙烯)树脂:本身不发霉,但生产中加入的增塑剂(DOP/DBP/DINP)、环氧大豆油、UV 稳定剂、抗氧剂 BHT 都是霉菌的”配菜”——尤其是 DOP 这种邻苯二甲酸酯类增塑剂,极易被黑曲霉作为碳源分解。
- 表面油墨与印花涂层:水性 PU 印花油墨中含有聚氨酯分散体、丙烯酸树脂、颜料分散剂、增稠剂——这些都是”现成”的霉菌口粮。我见过一家 PU 革厂只在仓库发霉、生产车间不发霉,最后查出来是印花车间抽风口对着成品库,导致油墨飞溅到 PU 革表面,等于”主动涂了一层霉菌营养基”。
- 填充剂与发泡层:PU 革中间的发泡层(通常用 CFCl3 替代发泡或 CO2 发泡)含大量微孔,吸湿后含水率可达 8%-15%,超过 12% 这个临界点霉菌就会大量繁殖。
2. 生产工艺残留的”隐性营养”
工艺上几个常见的小动作,会把 PU 革推向霉变边缘:
- 水洗不彻底:PU 革干法/湿法生产线最后一道水洗如果用纯水不足或换水频率太低,残留的 DMF(二甲基甲酰胺)、氨水、表面活性剂会留在基材里,这些含氮有机物正是霉菌最爱。
- 烘干温度不足:烘干线温度设定低于 110℃ 或走线速度过快,导致基材内部残留溶剂与水分。规范要求烘干后 PU 革含水率 ≤1.5%,人造革 ≤2%,超过就埋下霉变隐患。
- 压花/印花车间油污:压花辊上的矿物油、印花机的导辊油、车间地面油污——这些都是气溶胶,会在成品表面形成看不见的油膜,霉菌孢子附着后 24 小时内即可萌发。
3. 储运环境的”温床”
出口订单的霉变 90% 都发生在”成品仓 + 集装箱海运”这两个环节:
- 成品仓库湿度失控:南方梅雨季(4-9 月)仓库湿度长期 80%-95%,部分小厂没有除湿机,靠自然通风根本降不下来。湿度每升高 10%,霉变速度约加快 2-3 倍。
- 集装箱”集装箱雨”:海运集装箱白天太阳晒箱壁温度可达 60-70℃,夜间降到 20-25℃,温差 40℃ 导致冷凝水(集装箱雨)大量产生。一个月下来箱底积水可达 5-10 升,PU 革放在最下层直接泡水。
- 包装纸/PE 袋带菌:用回收纸或未杀菌的 PE 袋包装,相当于”把发霉的种子送进成品里”。
二、PU 革/人造革防霉剂选型对照表
不同基材的防霉方案不能”一招鲜”。下面这张表是我们近三年总结出的工厂实操经验,对照自家产品勾选即可:
| 基材类型 | 推荐方案 | 添加量/工艺 | 成本(元/件) |
|---|---|---|---|
| PU 合成革(鞋面/箱包) | iHeir-PF 皮革防霉剂 + 表面喷涂 iHeir-Spray | 生产端添加 1.5%-2.0%;成品端喷涂 8-10 g/m² | 0.10-0.18 |
| PVC 人造革(沙发/座椅) | iHeir-Spray 防霉抗菌剂(环保水性) | 表面喷涂 10-15 g/m² | 0.15-0.25 |
| PU/PVC 复合革(汽车内饰) | iHeir-PF + 母粒预混 + 喷涂三合一 | PVC 母粒预混 2.0%;PU 面喷涂 8 g/m² | 0.30-0.45 |
| TPU 薄膜(手机壳/包覆) | iHeir-ECO 母粒 + 喷涂 | 母粒添加 3.0%;喷涂 5 g/m² | 0.20-0.30 |
| PU 合成革(植绒/磨砂面) | iHeir-CM 除霉剂(除已发霉)+ iHeir-PF 防霉 | 擦拭后喷涂 12 g/m² | 0.25-0.35 |
如果你的产品已经出现霉点,记住一个原则:先除后防。先用 iHeir-CM 除霉剂 擦拭干净(戴手套+口罩操作),晾干后再做防霉处理。除霉和防霉用同一款产品,效果会大打折扣,因为表面活性剂会阻碍防霉剂渗透到基材内部。
三、生产端完整防霉方案(工厂侧)
这一步是”治本”——从原料投料开始就把防霉因子埋进去。具体流程分四步:
第 1 步:基材含水率控制
PU 革烘干下机后必须用卤素水分仪测含水率,要求 ≤1.5%;人造革(PVC 革)要求 ≤2.0%。含水率每超 0.5%,霉变概率上升约 30%。烘干温度设定建议:PU 革 120-130℃、PVC 革 100-110℃,走线速度 15-20 m/min。
第 2 步:PU 树脂预混防霉剂
在 PU 树脂合成末期或调漆阶段,按 PU 树脂干重的 1.5%-2.0% 添加 iHeir-PF 皮革防霉剂,搅拌 15-20 分钟使其分散均匀。注意:
- 不能与酸性颜料(pH<5)直接混合,会导致防霉剂析出;
- 不能与含锌/铜的稳定剂同时添加,会发生络合反应降低活性——最好分两步加,间隔 30 分钟;
- 添加温度建议 40-50℃,温度过高(>70℃)会加速防霉剂挥发分解。
第 3 步:成品表面喷涂
PU 革下机后用自动喷涂线在背面(非印花面)喷涂 iHeir-Spray 防霉抗菌剂,喷涂量 8-10 g/m²(湿膜)。喷涂压力 0.3-0.4 MPa,喷枪距离基材 20-30 cm。喷涂后立即进入 60-80℃ 烘干道烘 30-60 秒。这一步解决的是”边角料、复合层”等无法预混防霉剂的部位。
第 4 步:包装工序控制
- 成品 PU 革卷装前必须完全冷却至室温(≤30℃),否则热 PU 革遇 PE 膜会起雾凝水;
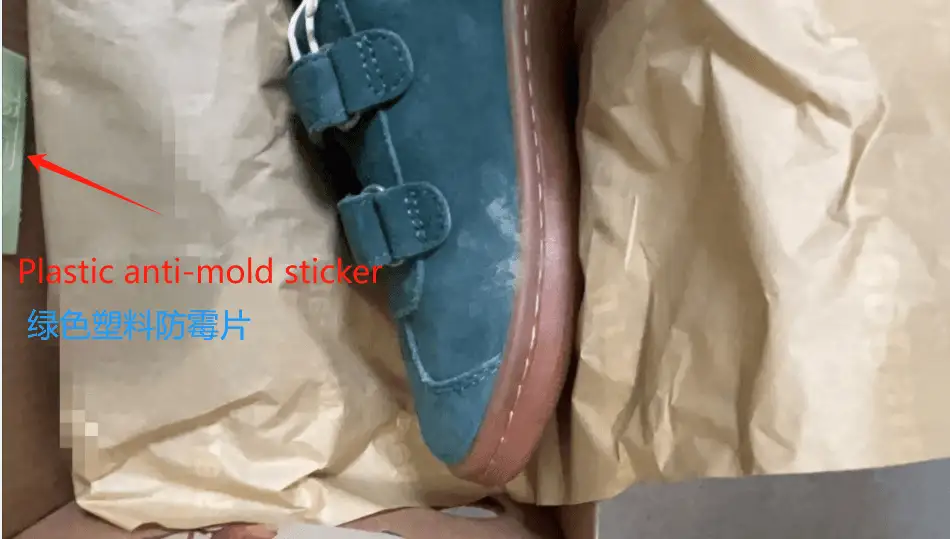
- 每卷 PU 革内放 2-3 片 Power Pak 防霉片,外层 PE 膜密封;
- 外包装箱(瓦楞纸箱)内壁禁止使用回收纸——回收纸带菌率是新纸的 10-20 倍;
- 箱内放 1-2 包 iHeir-F 系列干燥剂(氯化钙+活性炭复合型),每包 50 g。
四、仓库端与海运端防霉方案
这一步解决”工厂做好、仓库搞砸”的最后一公里问题:
1. 成品仓库六要素
- 湿度:≤60%,挂工业除湿机或中央除湿系统;
- 温度:≤28℃,夏季高温时段开空调降顶棚温度;
- 堆码:PU 革卷装离墙 50 cm、离地 30 cm,货架间距 ≥80 cm 通风;
- 隔离:成品仓与原料仓、化学品仓分开放置,距离 ≥20 m;
- 清洁:每月一次用 iHeir-CM 稀释液(1:50)拖地,杀死地面残留霉菌孢子;
- 监测:堆码区放置 5-10 个霉显卡或霉菌指示片,监控早期霉变。
2. 集装箱装柜”四件套”
- T-1000 干燥棒:每 10 立方米 1 根(1.2 kg/根),吸收集装箱内冷凝水;
- Power Pak 防霉片:每箱 2-3 片(小型箱 1-2 片),挂在箱内壁或夹在 PU 革之间;
- 集装箱内壁防霉喷涂:装柜前用 iHeir-Spray 对集装箱内壁快速喷一遍(5 分钟搞定),杀灭集装箱本身残留的霉菌;
- 防潮垫:柜底铺 PE 防潮膜或铝箔防潮垫。
五、真实案例(脱敏)
东莞一家出口 PU 箱包厂,2024 年下半年起连续两批发到美国的 PU 革单肩包霉变率高得离谱:第一批 3000 个霉变率 18%,第二批 5000 个霉变率高达 32%。客户索赔 12 万美元,老板差点把厂关了。
我们派人上门排查后发现三个关键问题:1)PU 树脂没有添加防霉剂,只靠表面喷涂;2)印花车间抽风口正对成品库,油墨飞溅污染成品;3)成品库没有除湿机,梅雨季湿度长期 85%+。整改方案:PU 树脂预混 iHeir-PF 1.8% + 印花车间抽风口改向 + 仓库加装除湿机 + 包装内放 Power Pak。三个月后再出货两批共 12000 个,霉变率降到 0.3% 以下,全部合格出运。
六、FAQ 高频问答
Q1:iHeir-PF 防霉剂对人体皮肤有刺激吗?
A:iHeir-PF 通过 SGS 急性经口毒性测试 LD50>5000 mg/kg(属实际无毒级),符合欧盟 REACH 法规要求。但生产过程中仍建议戴丁腈手套和防护口罩,避免长时间皮肤接触。
Q2:PU 革喷了防霉剂后颜色会变黄吗?
A:iHeir-PF 本身为淡黄色透明液体,按推荐用量添加到 PU 树脂中不变色;但若超量添加(>3%)或烘干温度过高(>140℃),可能出现轻微黄变。建议做小试确认。
Q3:客户要求”零防霉剂”怎么办?
A:可改用 iHeir-ECO 食品级塑料抗菌剂(通过 FDA 食品接触认证),添加到 PU 革夹层(不影响外层)或内衬布上。少数品牌如要求外层零添加,只能依靠干燥剂+防霉片+严格控湿的组合方案,霉变率会回升到 5%-8%。
Q4:已经发霉的 PU 革能救吗?
A:轻度霉变(表面白点或局部绿霉)可用 iHeir-CM 除霉剂擦拭,晾干后喷涂 iHeir-PF,修复率约 80%-90%;重度霉变(菌丝深入基材、出现黑斑/腐臭)建议报废,因为霉菌代谢产物(黄曲霉毒素等)无法去除,会污染后续接触物品。
Q5:防霉剂效果能持续多久?
A:iHeir-PF 标准配方下,PU 革在恒温恒湿(25℃/60% RH)环境中防霉有效期 ≥2 年;海运+南方仓库环境下有效期 ≥1.5 年。储存环境越干燥、温度越低,有效期越长。
七、写在最后
PU 革/人造革防霉不是”喷点药水就完事”,而是从原料预混 → 表面喷涂 → 包装隔离 → 仓库控湿 → 集装箱装柜的完整链条。任何一个环节掉链子,整批货都可能报废。如果你正被霉变问题困扰,可以先从本文第三、四节的方案入手;如果是新开的 PU 革线,建议直接与我们联系,根据你的基材配方(PU/PVC/TPU/复合)和产品形态(鞋面/箱包/沙发/汽车内饰)定制专属防霉方案。
欢迎联系我们获取免费试样与一对一技术对接。