浏览:54
 日期:2026年09月03日
橡胶制品会发霉吗?答案是会,而且比很多人想象的更严重。硅胶、橡胶、TPE/TPU 这些”软性材料”在出口订单中的霉变率普遍在 20%-40%——尤其是海运时间长、温差大的订单,一柜货从工厂发出去到港口开箱,可能满柜都是白色或绿色的霉斑。我见过最夸张的一个案例:东莞一家橡胶鞋材厂出口到巴西的 8 万双橡胶大底,开箱后 90% 都长了黑霉,最后只能报废处理,损失 80 多万元。
本文将系统讲清橡胶/硅胶制品的霉变机理、不同胶种的防霉剂选型、生产端预混与表面涂覆工艺、完整操作 SOP,以及工厂最关心的几个高频问答。
一、橡胶/硅胶制品发霉的三大根源
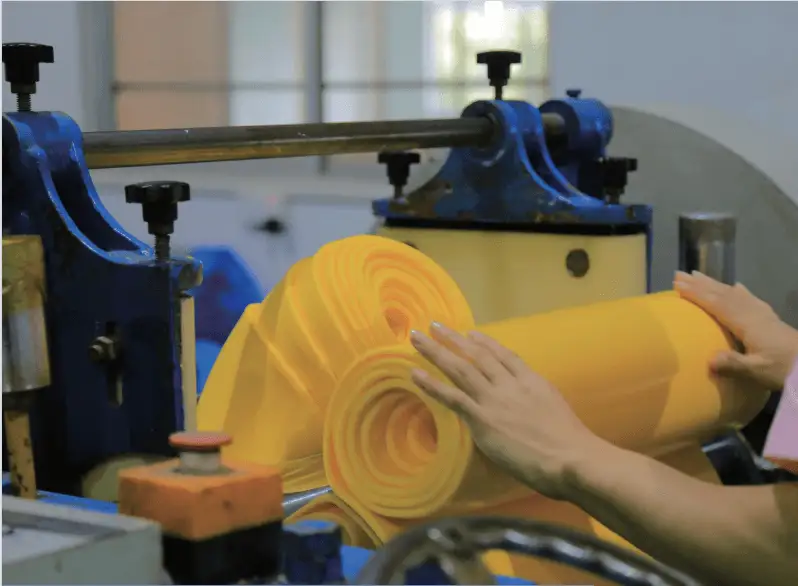
橡胶发霉和 PU 革不同——天然橡胶含有天然蛋白质、多糖,本身就是霉菌的优质碳源;合成橡胶虽然蛋白含量低,但生产中加入的增塑剂、硫化副产物、防老剂、填料(炭黑、白炭黑、碳酸钙)依然会给霉菌提供养分。再加上硅胶、橡胶的多孔结构容易吸湿,霉变往往一发不可收拾。
1. 胶种本身的”营养差异”
| 胶种 | 霉变倾向 | 主因 |
|---|---|---|
| 天然橡胶(NR) | ★★★★★ | 天然蛋白、多糖、脂肪酸——霉菌顶级口粮 |
| 丁苯橡胶(SBR) | ★★★ | 残留苯乙烯单体、硬脂酸 |
| 顺丁橡胶(BR) | ★★ | 残留催化剂、矿物油 |
| 丁腈橡胶(NBR) | ★★★ | 丙烯腈残留、增塑剂 DOP |
| 硅胶(VMQ) | ★★★ | 硅油、白炭黑、硫化剂双二五 |
| EPDM 三元乙丙 | ★★ | 填料、增塑剂 |
| TPE/TPR | ★★★ | SEBS 基材+油类 |
| TPU | ★★★★ | 聚氨酯易水解+增塑剂 |
从这张表可以看出,天然橡胶(NR)霉变风险最高,TPU 因为聚氨酯易水解霉变也较严重;硅胶虽然本身不是有机碳源,但白炭黑和硅油还是会”养”霉菌。
2. 生产工艺的”残留养料”
- 未完全挥发的增塑剂:DOP、DBP、环氧大豆油、柠檬酸酯——这些物质残留在胶料表面,等于给霉菌铺了”地毯”;
- 硫化副产物:硫黄硫化体系产生硫化氢、多硫化物,过氧化物硫化产生醇类、酮类,这些都是霉菌可分解的有机物;
- 喷霜(blooming):防老剂 4010NA、防老剂 RD 等喷到胶料表面,形成”营养富集层”;
- 模具油污/手印:工人手上的油脂、汗液(富含氨基酸)也会成为霉菌起点。
3. 储运环境的”放大效应”
- 堆码压力:橡胶大底、密封圈往往是几十个叠在一起堆放,叠压处的微环境湿度比周围高 5%-10%,霉菌优先在叠压处生长;
- 仓库气溶胶:橡胶厂周边如果有其他发霉材料(比如木托盘、纸箱),空气中的霉菌孢子浓度可达 10⁴-10⁵ CFU/m³,是普通环境的 10-100 倍;
- 海运冷凝:集装箱昼夜温差 30-40℃,橡胶制品表面冷凝水每天积聚 5-10 g/m²,相当于 7 天浸一次水。
二、橡胶/硅胶防霉抗菌剂选型表
不同胶种、不同产品形态对应不同方案,下面这张表是工厂实操经验总结:
| 胶种/产品 | 推荐方案 | 添加量/工艺 | 成本(元/kg 胶) |
|---|---|---|---|
| 硅胶手机壳/餐具 | iHeir-GG 硅胶抗菌膏(iHeir-GG907) | 0.8%-1.2% 混炼时添加 | 2.5-3.5 |
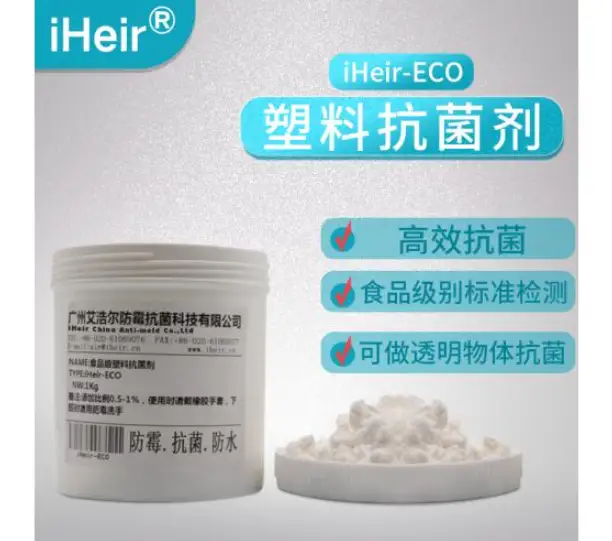
| 硅胶奶嘴/婴儿用品 | iHeir-ECO 食品级塑料抗菌剂(FDA 认证) | 1.0% 混炼时添加 | 4.0-5.0 |
| 橡胶大底/鞋材 | iHeir-GGTK 橡胶抗菌母粒 + 表面 iHeir-Spray | 母粒 2.0%;喷涂 10 g/m² | 3.0-4.0 |
| 橡胶密封圈/O 圈 | iHeir-GG907 + iHeir-PF 协同 | 0.8% GG907 + 表面 PF 喷涂 | 4.5-5.5 |
| EPDM 门窗密封条 | iHeir-JS117 塑料防霉粉 + 表面 GG 涂覆 | 母粒 1.5%;表面涂 5 g/m² | 3.0-4.0 |
| TPE/TPR 手柄/工具 | iHeir-ECO 母粒 | 2.5% 母粒预混 | 5.0-6.0 |
| TPU 表带/手机壳 | iHeir-ECO + iHeir-CM 除霉后 PF 防霉 | 母粒 3.0%;表面 PF 喷涂 8 g/m² | 6.0-7.0 |
| 再生橡胶/边角料 | iHeir-GGTK 高剂量(注意分散性) | 3.0%-5.0% 母粒 | 5.5-7.0 |
几个关键的选型原则:
- 硅胶、TPU 等透明/浅色制品优先用 iHeir-ECO 食品级抗菌剂(不变色),不用容易黄变的含酚类防霉剂;
- 橡胶大底、密封圈优先用 iHeir-GG 抗菌膏(iHeir-GG907),耐高温(>200℃)硫化不变性;
- 食品接触级产品(奶嘴、餐具、饮水管)必须用 FDA 认证的 iHeir-ECO 系列,不能用普通防霉剂。
三、生产端完整防霉方案(工厂)
第 1 步:原料检验
每批胶料到厂后抽样测水分含量和带菌量。天然橡胶水分应 ≤1.0%,合成橡胶 ≤0.5%;胶料表面霉菌孢子负荷应 ≤100 CFU/g。超标的胶料先用 iHeir-CM 1:50 稀释液浸泡 30 分钟,沥干后进入混炼。
第 2 步:母粒预混(核心)
在混炼初期(塑炼后、加硫化剂前)按胶料重量 0.8%-2.0% 加入抗菌母粒或抗菌膏:
- 硅胶抗菌膏(iHeir-GG907)建议在开炼机包辊后立即加入,混炼 3-5 分钟分散均匀;
- 塑料抗菌母粒(iHeir-ECO、GGTK)按比例与原料树脂预混合后投入挤出机/注塑机;
- 防霉剂必须先与少量胶料做成母料再加入大料,避免一次性加入造成分散不均;
- 混炼温度不能超过 180℃(硅胶)或 220℃(橡胶),超过会加速防霉剂分解。
第 3 步:硫化与成型
- 硫化温度 160-170℃(橡胶)或 180-200℃(硅胶),时间按硫化曲线确定;
- 硫化后立即进入二次硫化(post-cure),硅胶建议 200℃/2h,橡胶 100℃/1h——这一步既去除残留硫化副产物,也让防霉剂进一步渗透;
- 硫化模具内壁定期清理(每周一次 iHeir-CM 1:30 稀释液擦拭),避免模具带菌。
第 4 步:表面后处理
成型后的橡胶制品表面喷涂 iHeir-Spray 或 iHeir-PF 防霉剂,喷涂量 8-12 g/m²。重点喷涂叠压接触面(如密封圈叠放时的接触面、橡胶大底的凹面),这些位置最容易藏匿霉菌。
四、包装与运输端完整方案
1. 包装六要点
- 制品完全冷却至室温(≤30℃)再包装;
- 每个密封 PE 袋内放 1 片 Power Pak 防霉片;
- 外箱用新瓦楞纸,禁用回收纸;
- 箱内放 1 包 50 g iHeir-F 干燥剂;
- 堆码时每层之间垫 PE 隔板,避免粘连和吸湿;
- 成品入库前过金属探测+目检双重筛选,挑出已经发霉的个体。
2. 集装箱装柜”四件套”
- T-1000 干燥棒:每 8 立方米 1 根(1.2 kg/根),吸收集装箱冷凝水;
- Power Pak 防霉片:每箱 2 片(小型箱 1 片),挂在箱内壁;
- 集装箱内壁喷涂:装柜前快速喷一遍 iHeir-Spray(5 分钟搞定),杀灭集装箱本身残留霉菌;
- 防潮垫:柜底铺 PE 防潮膜。
五、真实案例(脱敏)
浙江一家生产硅胶手机壳的工厂,2025 年初接到美国客户 50 万件订单,分两批出货。第一批 25 万件正常出货霉变率 3%,客户勉强接受;第二批霉变率飙到 35%,客户直接取消后续订单并索赔 200 万元。
我们上门后排查发现两个关键问题:1)硅胶原料没有添加任何抗菌剂——老板认为”硅胶不会发霉”;2)仓库与原料车间共用一个空间,空气中霉菌孢子浓度极高。整改方案:硅胶原料预混 iHeir-GG907 1.0% + 原料仓与成品仓物理隔离 + 包装内放 Power Pak + 集装箱装柜四件套。整改后三个月再出货两批共 60 万件,霉变率均控制在 0.5% 以下,客户恢复下单并追加了 30 万件订单。
六、FAQ 高频问答
Q1:iHeir-GG907 抗菌膏会影响硅胶透明度吗?
A:iHeir-GG907 是半透明膏体,按 1.0% 添加到透明硅胶中不变色、不影响透明度。超过 2.0% 添加可能出现轻微雾化,需要做小试确认。
Q2:橡胶大底硫化后表面发白,是发霉还是喷霜?
A:硫化后橡胶表面发白不是发霉,而是防老剂或硫化体系成分喷到表面的”喷霜”现象(blooming)。用 iHeir-CM 1:50 稀释液擦拭即可去除,之后再喷涂 iHeir-PF 防霉。如果是真正的霉菌,会有丝状菌丝、潮湿感和霉味,且擦拭后很快复发。
Q3:客户要求 EU REACH 认证怎么办?
A:iHeir-GG907、iHeir-ECO、iHeir-GGTK 均通过 EU REACH 注册(物质清单号可查),可提供 SGS 检测报告。如客户要求 SVHC 清单外物质,需提前说明并提供声明书。
Q4:再生橡胶发霉率特别高,怎么破?
A:再生橡胶因为含有大量未完全脱硫的蛋白和纤维,霉变率是原生胶的 3-5 倍。建议:1)再生胶入库前先 iHeir-CM 浸泡消毒;2)配方中提高防霉剂用量至 3.0%-5.0%;3)混炼时加入 0.5% 氧化锌辅助抑菌。
Q5:硅胶奶嘴/婴儿用品能用什么防霉?
A:必须用 iHeir-ECO 食品级塑料抗菌剂,通过 FDA 21 CFR 和 EU 10/2011 食品接触认证。添加量 0.8%-1.2%,不影响食品安全。不能用普通工业级防霉剂(含酚类、有机锡)。
Q6:橡胶密封圈霉变后还能用吗?
A:轻度霉变(表面白霉)可用 iHeir-CM 1:30 擦拭,晾干后再喷 iHeir-PF,性能恢复约 85%。但密封圈属于功能性部件,霉变后建议降级使用(比如改作非密封用途),不要直接用于关键密封场景,否则可能因霉变腐蚀导致泄漏。
七、写在最后
橡胶/硅胶制品防霉是一项系统工程——从原料检验 → 母粒预混 → 硫化工艺 → 表面后处理 → 包装运输,每个环节都不能掉以轻心。如果你正被霉变问题困扰,先按本文第 2 节的选型表确定方案,再按第 3、4 节的标准 SOP 执行;如果你是新开橡胶/硅胶制品线,建议直接与我们联系,根据你的胶种(NR/SBR/NBR/硅胶/TPU)和产品形态(手机壳/大底/密封圈/餐具)定制专属抗菌配方和工艺方案。
欢迎联系我们获取免费试样与一对一技术对接。