浏览:63
 日期:2026年10月08日
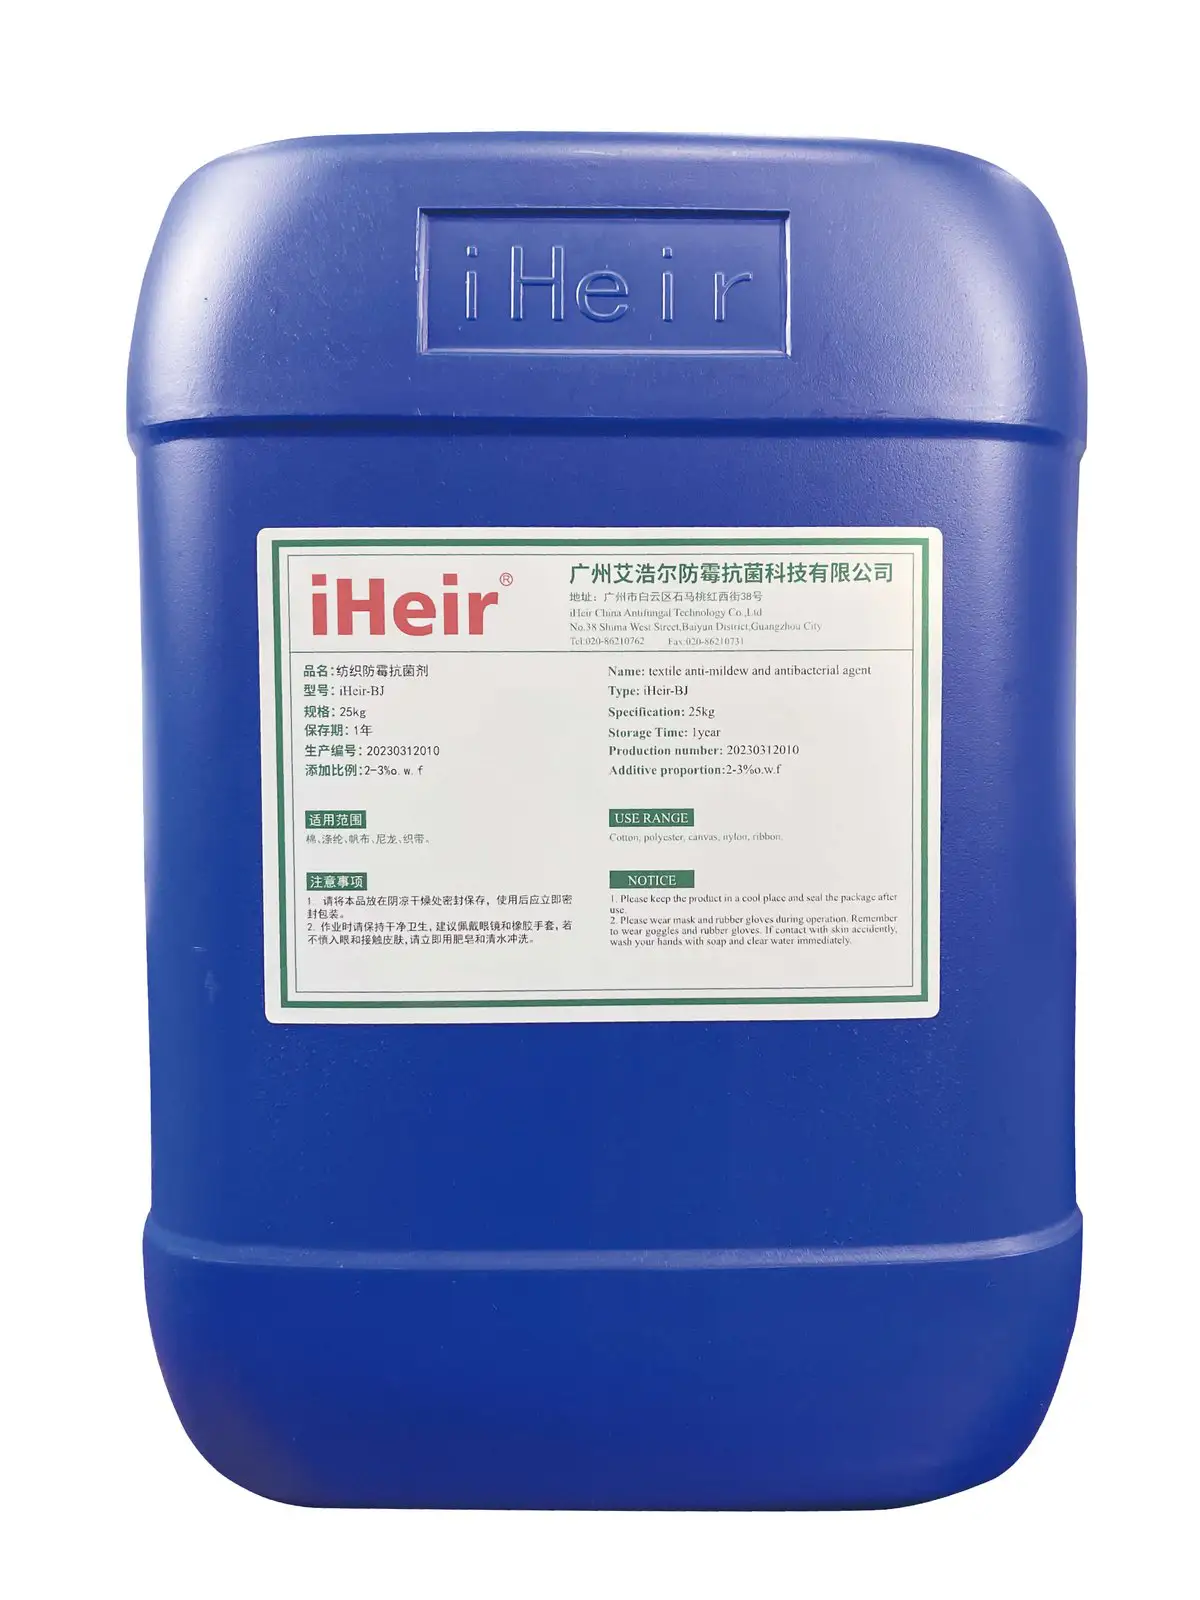
商标织唛防霉该怎么处理?商标织唛是织带,吊牌是纸卡,两种材料的霉变原因完全不同,报量与用量要分开算。织唛在浸轧段按 iHeir-BJ 纺织防霉剂 2%-3%(o.w.f.)上浴,浴温 21-50℃、pH 4.5-8.5;吊牌纸卡走 iHeir-D 气相抗菌防霉剂,每张含有效成分 0.1-0.2 克。本文讲清两道的落点与用量,给出参考参数。
一、织唛与吊牌是两种料,霉变的源头不一样
一件衣服上的商标件看着是一小包,其实是两种材料混装。织唛、织带、主标是织物,纤维间会吸湿,霉长在纱线里;吊牌、纸卡、洗水唛是纸品,吸潮更快,霉从纸面与切口起。混装装箱以后,纸卡吸的湿会往织物上走,所以两种料要各自处理,只做其中一种,另一种照样起霉。
返潮的节奏也不同。织唛在织造与后整理段带上湿气,纸卡在印刷与模切段吃进环境湿度;两者装箱以后再叠一次海运温差,纸卡是整包里最先出问题的那个。客户验货时看到吊牌发霉,往往连整批商标件一起退回,损失按整包算。
工序上,商标厂一般先织造织唛、再做后整理,纸卡印刷模切在另一条线。两道处理要在穿绳与混装装箱之前各自完成:织唛在浸轧段上浴,纸卡在装箱时配合气相防霉纸。等混装封袋之后再处理,只能管到包表。
二、两道对照表:织唛织带与吊牌纸卡
下表把部件、工序段、处理对象、产品、用量口径与注意点列在一起,可直接当工艺卡底稿,按现有工序逐项核对。
| 部件 | 工序段 | 处理对象 | 推荐产品 | 用量口径 | 注意点 |
|---|---|---|---|---|---|
| 织唛、织带、主标 | 浸轧段 | 织物干重 | iHeir-BJ 纺织防霉剂 | 2%-3% o.w.f. | 浴温 21-50℃、pH 4.5-8.5;阳离子型,不得与阴离子助剂同浴 |
| 吊牌、纸卡、洗水唛 | 装箱段 | 纸品 | iHeir-D 气相抗菌防霉剂 | 0.1-0.2 克/张 | 特种油墨涂布的气相防霉纸,按包放、与纸卡隔开 |
| 织唛缝线 | 缝制段 | 缝线 | 随织唛同浴 | 按织物口径 | 缝线用同批处理过的料,避免缝道成为漏点 |
| 辅料混装仓 | 堆放/装箱 | 包内环境 | 控湿(不投助剂) | 相对湿度 60% 以下 | 辅料闷在最底层,返潮最先起霉,按垛配气相片 |
四行看清一件事:织唛按织物干重算,纸卡按张数算,一个是对料重、一个是对件数,两者不能换算;混装仓不投助剂、只做控湿。
三、织唛织带:BJ 浸轧上浴 2%-3% o.w.f.
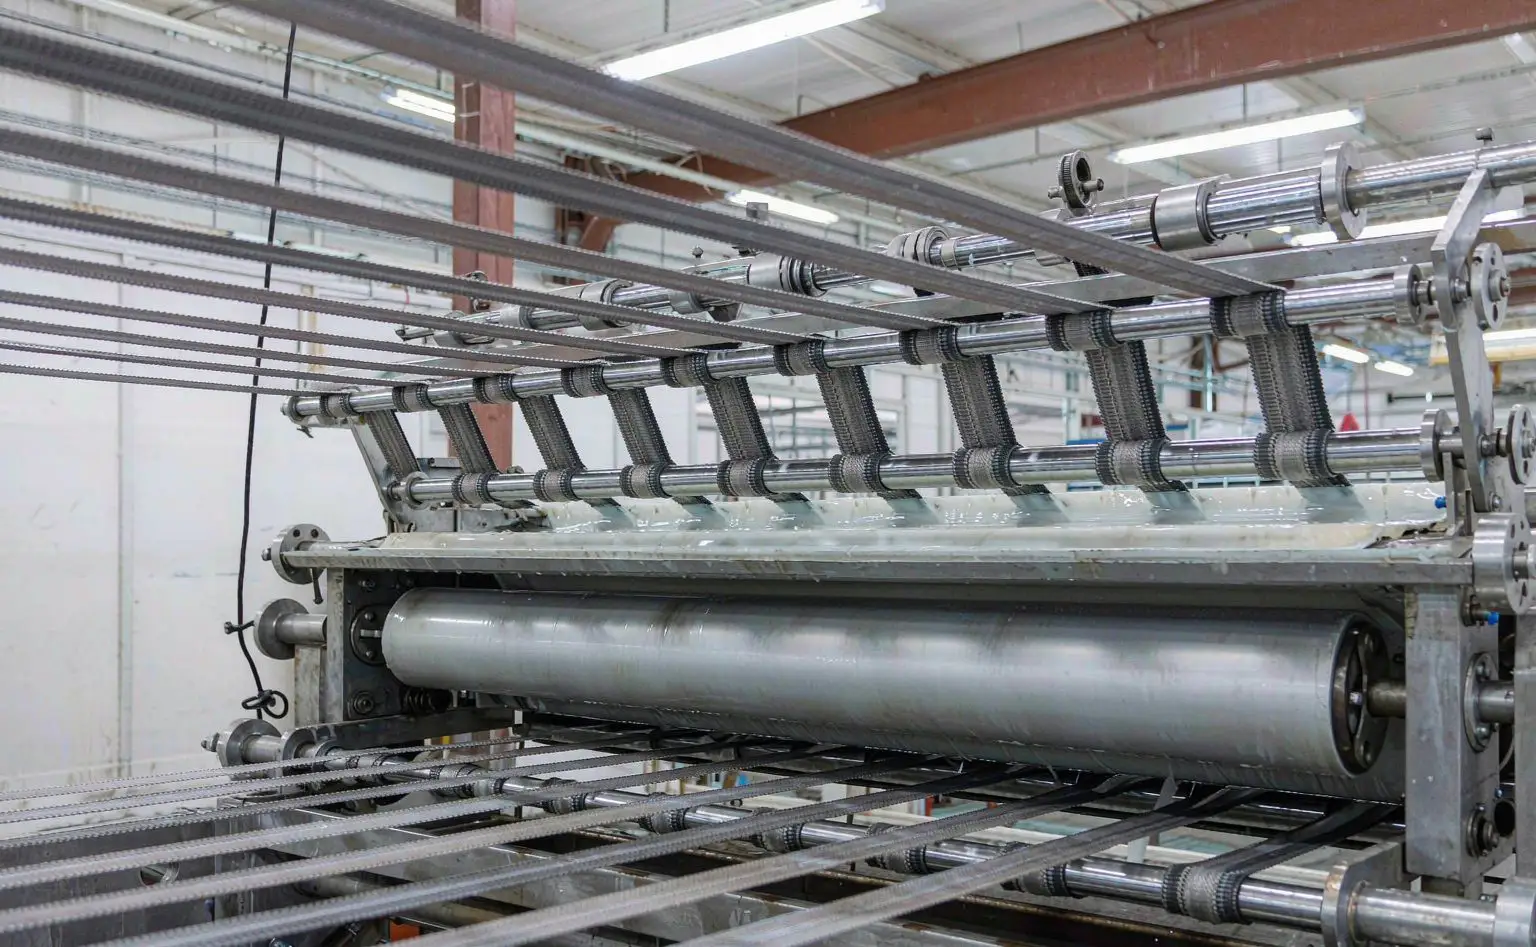
织唛这条线在织物的浸轧或浸渍段完成。按 iHeir-BJ 纺织防霉剂 2%-3%(o.w.f.,对织物干重)上浴,浴温控制在 21-50℃,浴槽 pH 落在 4.5-8.5 之间、理想值 6 附近。它先与 9-13 倍水预混再分批加入浴槽,避免局部浓度过高;压吸率按 70% 控制,另加 0.1% 亲水剂改善手感。处理后按常规烘干定型,防霉与抗菌层固化在纤维上,2% 的用量大致可支撑一年以上的防霉期,3% 可到两到三年。
三个细节。其一,织唛窄而薄、单位重量带液量小,上浴后要控好轧余率,带液太多会拖长烘干时间。其二,BJ 是阳离子型,不得与阴离子助剂同浴,织唛若还要做柔软或抗静电整理,先核对助剂的离子性再排浴序。其三,浴槽用水要用软水,硬水里的钙镁离子会削弱它在纤维上的固着。
四、吊牌纸卡:iHeir-D 气相防霉 0.1-0.2 克/张
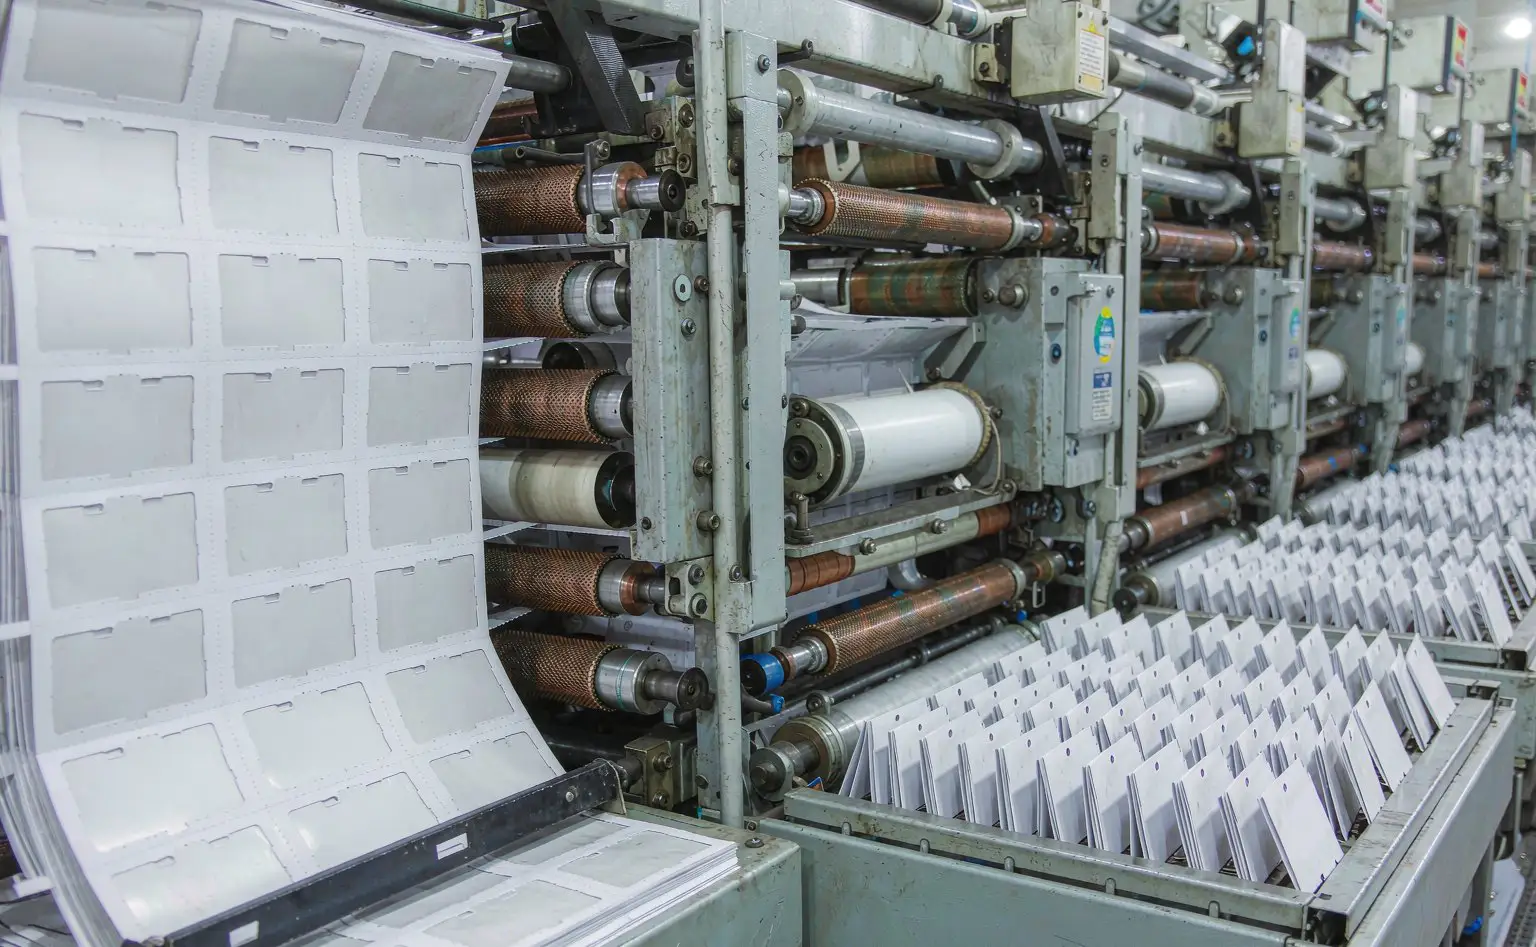
纸卡这条线在装箱段完成,用气相防霉纸配合。按 iHeir-D 气相抗菌防霉剂 制成的防霉纸或防霉包,每张含有效成分 0.1-0.2 克,装包时按包放入、与纸卡隔开,有效成分在包内空间缓慢释放,把整包的湿度与霉菌压住。它是特种油墨涂布的产品,靠气相扩散起效,不是喷施在纸面上。
三个细节。其一,用量按张数算,不按纸重算,包大就多放、包小就少放,不能换算成 g/㎡。其二,气相防霉纸要与被保护的纸卡留出间隙,贴死或压实在最底层,气体扩不开就白放。其三,纸卡本身吸潮最快,包装纸也要选防霉款,两道一起把纸品这一侧守住,做法可参考防霉包装纸怎么选。
五、辅料混装仓与出口装箱:不投助剂的一处
混装仓这一段同样重要。辅料装袋后叠压密实、闷在最底层,垛心的湿气靠通风带不走,应按垛配气相防霉片、与成品用内衬纸隔开,并把辅料仓相对湿度控制在 60% 以下。放得久的批次,装箱前把含水率降下来,整箱封起来后温差结露是霉变的点火源。
出口整箱还可以按箱型配合干燥用品。海运航程长、昼夜温差大,箱内结露比仓库更难控。验收按 ASTM G21 一类方法看长霉等级,并留整套样品复测,单测织唛或单测纸卡都不算数。
六、常见问题:两道能不能用一个量、纸卡能不能也上浴
问:织唛和吊牌能不能套用一个加量?不能。织唛按织物干重取 2%-3% o.w.f.,吊牌按张数取 0.1-0.2 克/张,一个是对料重、一个是对件数,换算不过去,照搬数字要么浪费要么不够。
问:纸卡也拿去上浴行不行?不行。纸卡上液后会起皱、变软,印刷面也保不住;纸品这一侧走气相防霉纸,与织物的上浴是两条不同路线。
问:混装仓加量往上翻能不能补仓储时间?不能。仓储返潮是环境问题,不是浓度问题,加量只会抬高成本;正确做法是把辅料仓湿度压到 60% 以下、按垛配气相片,并在装箱前把含水率降下来。
落点就两道:织唛与织带在浸轧段上浴(iHeir-BJ 2%-3% o.w.f.,浴温 21-50℃、pH 4.5-8.5、阳离子型不得与阴离子助剂同浴),吊牌与纸卡在装箱段配合气相防霉纸(iHeir-D 每张含有效成分 0.1-0.2 克,按包放入、留出扩散间隙),混装仓与出口整箱用控湿与气相片把前两道的成果保住。两支产品均可提供小样与 TDS,欢迎联系我们按产线做一轮上机验证。