浏览:12
 日期:2026年09月15日
硅胶件做好放进成品仓,出货前开箱发现表面起了斑点,车间第一反应是发霉,直接上除霉剂。结果有的件擦完恢复如新,有的件越擦越花,表面发黏还留下擦痕。问题出在判断上:硅胶表面的白色或浅色斑点,至少有两大类成因,处理方式完全相反,用错手段会把好件做成坏件。
一、先分清霉斑与析出白霜
硅胶体系里没有霉菌爱吃的营养,但混炼时加入的白油、硅油、脱模剂和某些小分子助剂会向表面迁移,遇到温度变化就析出成霜。它和真正的霉斑在外观上很接近,判据只有两条:擦拭反应和分布位置。
| 特征 | 霉斑 | 析出白霜 |
|---|---|---|
| 颜色与形态 | 灰白、灰绿到黑,点状或丝状,边缘不规则 | 白色粉状或油状,分布均匀,边缘模糊 |
| 擦拭反应 | 能擦下带色污迹,擦后基体完好 | 能擦掉,但几天后原位再生 |
| 常见位置 | 包装内壁接触面、堆叠面、通风不畅处 | 厚壁区、分型面、浇口附近 |
| 气味 | 有明显的霉味或土腥味 | 无味或带轻微油脂味 |
| 根因 | 仓储湿度超过 75%,表面结露后微生物定植 | 白油、硅油、脱模剂等小分子助剂迁移 |
| 处置方向 | 清洁返工 + 后续批次补抗菌 | 调整配方助剂配比,加抗菌剂无效 |
判断顺序建议:先闻味,再擦拭,最后看是否再生。三步走完还拿不准的,取一件放在湿度 85%、温度 30℃ 的环境里放七天,析出霜与原样差别不大,霉斑则会明显扩散。这一步花不掉多少成本,却能避免整批货用错处置方式。
二、返工还是报废:硅胶件的三级处置
确认是霉斑之后,再按侵入程度分级。表面附着型:斑点擦后基体平整,无发粘、无凹痕,可返工;轻度侵入型:擦后留浅色痕迹或轻微失光,可降级出货,用于非外观面或非重点客户订单;重度侵入型:斑点成片、擦后发粘起毛、出现细裂纹或硬度手感明显变化,直接报废。硅胶件一旦表面发粘,说明交联网络已受微生物代谢产物影响,返工即使外观救回来,密封性与回弹也已不可控,这类件用于密封场景风险最高。
返工动作要轻:用软布蘸取少量清洁剂擦拭霉斑部位,顽固处重复擦拭,不做强力打磨。硅胶表面比塑料软,用力过猛会留下永久擦痕,反而把可返工件做成报废件。返工完成后必须充分干燥,残留水分是下一轮发霉的直接诱因。
三、抗菌硅胶和普通硅胶差在哪:加什么、加多少
差别只在一点:混炼时有没有把抗菌活性物加进胶料。普通硅胶的抗菌能力来自材料本身不提供营养这一被动属性,一旦表面附着汗渍、油脂或包装析出物,微生物照样定植;抗菌硅胶则是在胶料里均匀分布了活性物,制品整体具备抑菌能力,不依赖表面涂层。
选型的第一条判断是硫化体系。铂金加成硫化(加成型)体系的催化剂对含硫、含胺类物质极其敏感,这类物质会造成催化剂中毒,表现为硫化不完全、表面发粘、回弹下降。给铂金体系选抗菌剂,必须确认剂型不含硫、不含胺,这是很多厂在换剂时踩过的坑。
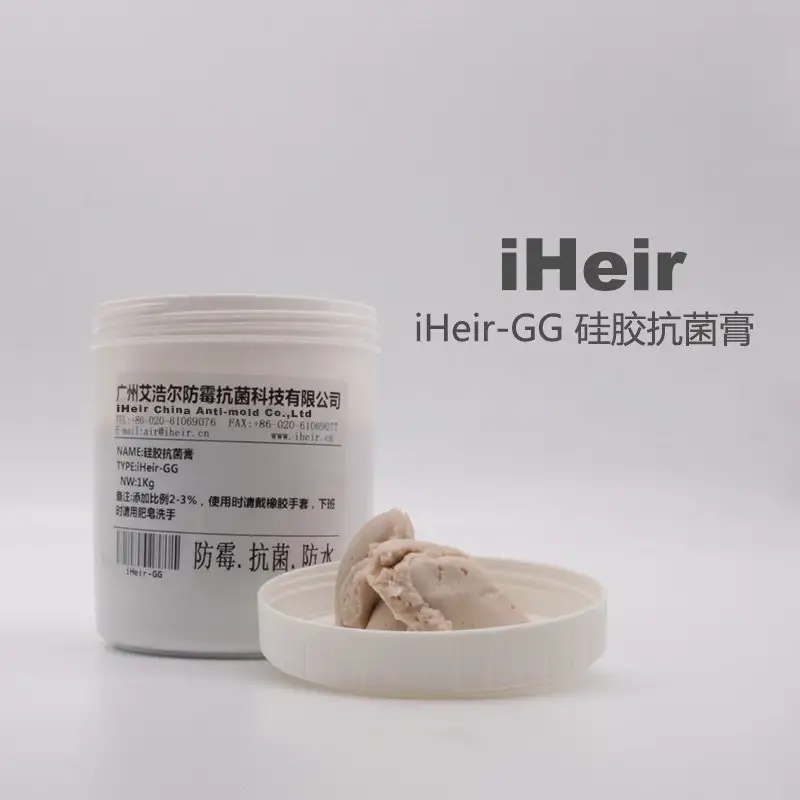
第二条判断是透明度与色相。透明件、浅色件不能选会让制品发雾或泛黄的剂型。iHeir-GG907 硅橡胶抗菌膏适用于各类硅胶制品,活性物总含量 50%,按硅胶总重量的 1.5%-2.0% 在炼胶阶段直接加入,与硅胶原料充分混合均匀即可;针对浅色及透明硅胶件,用iHeir-GGIPL 硅胶抗菌膏,对大肠杆菌、金黄色葡萄球菌、绿脓杆菌以及黑曲霉、白色念珠菌的抗菌率不低于 99.99%,按 2%-3% 在炼胶(混炼)阶段加入;对防变质、变色、发臭有要求的硅胶件,用iHeir-GGTK 硅胶抗菌剂,按产品总重量的 1%-2% 直接加入体系充分搅拌均匀,使用温度建议不高于 200℃。
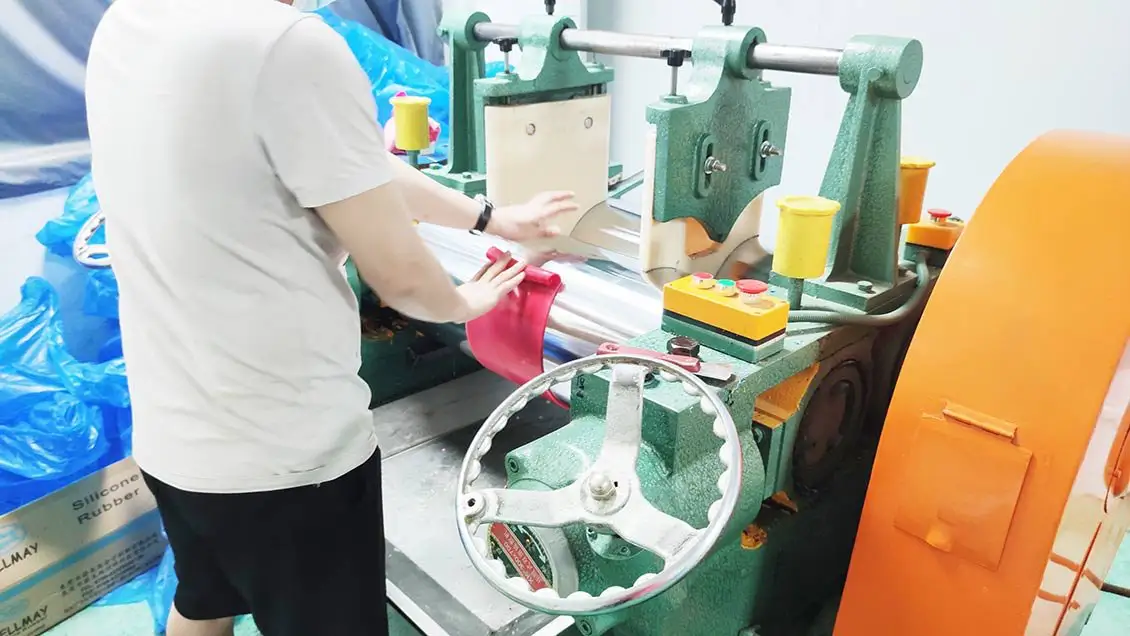
加入位置必须落在混炼段,随炼胶过程分散均匀。等到炼胶结束再补加,膏体无法均匀分散,制品上会出现局部雾斑,抗菌率也测不过。研发在确定专一配方的准确用量时,建议由供应商的技术中心配合做配方试验,比自行试错快得多。
四、别拿性能换抗菌:复测项目与判据
硅胶制品加抗菌剂后,必须同时验证三件事,缺一项都可能在生产或客户环节翻车。
力学性能:邵氏硬度、拉伸强度、断裂伸长率要复测并与未添加样对比,硬度漂移超过 3 度、拉伸强度下降超过 10% 就说明加量偏高或剂型不相容,需要调整。
光学性能:透明件复测透光率与雾度,浅色件复测色差。加量越往上,雾度上升越明显,所以透明件从推荐区间下限起试。
硫化与回弹:铂金体系尤其要看硫化程度与压缩永久变形,硫化不完全的件在客户手里会表现为发粘、出油、尺寸不稳。
做到这三项,采购在比价时就有依据:不能只看每公斤单价,要看达到同一抗菌率所需的添加比例。按 1.5%-2.0% 折算,单件硅胶件的药剂成本通常在分币到角币量级,占出厂价不到 1%;而一批密封件因发粘被退,损失是货值全额。
五、效果验证:ASTM G21 与 ISO 22196 送检口径
防霉能力按 ASTM G21(合成高分子材料耐真菌性测定)出具评级,0 级或 1 级为出口合同常见要求;也可按 ISO 846(塑料在微生物作用下的行为评价)配套出具。抗菌能力按 ISO 22196(塑料与其他非多孔表面抗菌活性测定)出具抗菌率,常规内控线不低于 99%。两个标准测两类微生物,出口单经常要求同时提供。
送检样品要注意三点:一是取同一配方、同一硫化条件下生产的件;二是同时送处理样与空白样,报告才有对比意义;三是留足加速留样,按 30℃、相对湿度 90% 放置 28 天,定期拍照记录。硅胶抗菌剂方案的横向比较,可参考硅胶与橡胶抗菌剂的选型口径;日常遇到硅胶件发霉的处置思路,可对照硅胶制品防霉抗菌的常规做法。
六、常见问题 FAQ
Q:抗菌硅胶和普通硅胶的差别能靠肉眼看出来吗?
看不出来。抗菌剂均匀分布在胶料内部,外观、手感与普通硅胶一致,只有抗菌率与防霉等级检测报告能区分,所以采购验收时应索取批次检测数据而不是凭外观判断。
Q:铂金硫化硅胶能用含硫的抗菌剂吗?
不能。硫和胺类会造成铂金催化剂中毒,表现为硫化不完全、表面发粘、回弹下降。换剂前务必向供应商确认剂型不含硫、不含胺,并要求提供与铂金体系的相容性验证。
Q:加了抗菌膏之后表面发雾怎么办?
两个方向排查:一是加量偏高,透明件从推荐区间下限重新起试;二是分散不匀,确认是否在炼胶阶段随胶料加入并搅拌到位。两条都排除后再考虑更换剂型。
Q:硅胶件返工后还要补抗菌吗?
要。返工只处理了表面已经长出的霉斑,胶料本身仍不具备抑菌能力,包装内的高湿环境足以在出货周期里让它重新长出来。返工件应单独管理,下一批从混炼段补抗菌,两件事分开做。