浏览:37
 日期:2026年10月17日
竹签发霉怎么办?签子两端一切开,切口就把疏松的竹纤维露出来了,水汽顺着切口和竹节往里走,一捆里只要有几支带斑,整批就得挑拣返工。两条做法按产量挑:iHeir-FT 竹木防霉粉 餐厨筷子档 1:500 兑水(45℃ 以上最佳、增重 10%-15%),或者 iHeir-M5 浸泡型竹木防霉剂 1:40 兑水、浸 5-10 分钟。本文给出用量、平铺阴干与烘干判据。
一、竹签的霉口在哪:两端切口与竹节
竹签是细长件,成形靠的是剖片、拉丝、定长切断这几道。签身表面经过打磨,纤维被压得比较紧实;两端是切断面,横切把维管束直接剖开,等于给水分开了一条直通内部的通道。所以同一批签子,最先起斑的位置几乎都在端头切口附近或者竹节那一圈,签身中段反而干净。仓储湿度一高,切口先把空气中的水分吸进去,菌丝沿着纤维往中间长,等到签身也看得出斑,内部其实已经吃透。
另一个容易被忽略的点是水分来源不止空气。拉丝和定长这两道常带水作业,染色和清洗之后如果没有把签身晾透就捆扎装袋,捆心里那几层签子等于泡在自己的水汽里。捆扎越紧、袋子越密,散不出去的水越多,这也是为什么同一批货常常是捆心的签先出问题。
二、两条做法对照:FT 粉剂与 M5 浸泡
竹签的选型先看径级与产量,再看有没有热水。径级越细,单位重量的表面积越大,同样泡 5 分钟,细签吃进去的比例比粗签高,泡过头就发软、发弯,所以细签要按下限控时间;产量大、有热水条件的走粉剂更稳,小批量没热水条件的走浸泡液更省事。下表把两条路线的配比、增重与注意点并列。
| 做法 | 产品 | 配比与时间 | 增重 | 注意点 |
|---|---|---|---|---|
| 浸泡(餐厨档) | iHeir-FT | 1:500 兑水,45℃ 以上更好化开 | 10%-15% | 微溶于水、较易溶于热水;全部浸入勿露出水面 |
| 浸泡(常规) | iHeir-M5 | 1:40 兑水(5kg : 100kg 水),浸 5-10 分钟 | 15%-20% | 取出滴干再风干或晒干;处理液酸性,禁与金属或碱性物质接触 |
| 平铺阴干 | — | 单层平铺、不堆压,中间翻一次 | — | 细签易断、堆着干不透还会发黏 |
| 捆扎与仓储 | — | 回温后捆扎,库内相对湿度 60% 以下 | — | 捆心留通风缝,扎带不要勒太紧 |
前两行是两条可选路线,第三行的干燥与第四行的捆扎是必须做的收尾。竹签出问题的批次,多数不是没泡,而是泡完没干透就捆紧装袋——捆心那几层等于泡在自己的水汽里。所以后两行的执行严格程度,和前面配液一样重要。
三、FT 餐厨档 1:500:切口靠吃透,不靠表面涂
餐厨场景用 iHeir-FT 竹木防霉粉,按 1:500 兑水、45℃ 以上效果最佳。它是浅黄色粉末(含结晶)、略带刺激性气味,微溶于水、较易溶于热水,配制时要用热水充分搅拌,让粉体完全化开再下料,否则未溶的颗粒会沉在槽底、粘在签上。把竹签全部浸入(勿露出水面),浸到增重 10%-15% 取出,滴干处理液后风干或晒干。
切口这件事要说清楚:很多工厂想用涂蜡、涂油把切口封住,结果签口那一圈涂层反而把水分锁在里面,还会影响后续上色。正确做法是让处理液从切口吃进去——端面是横切的疏松纤维,浸泡时吸得最快,只要不露出水面、时间给够,切口这一圈吸到的量比签身还多。处理液性质稳定、可反复使用,液面不能浸没制品时按 1:180 或更浓补加;包装 30kg/桶、有效期 3 年。本品为酸性,不能与金属或碱性物质接触、混用。
四、M5 1:40 浸泡:细签易断,浸后要平铺阴干
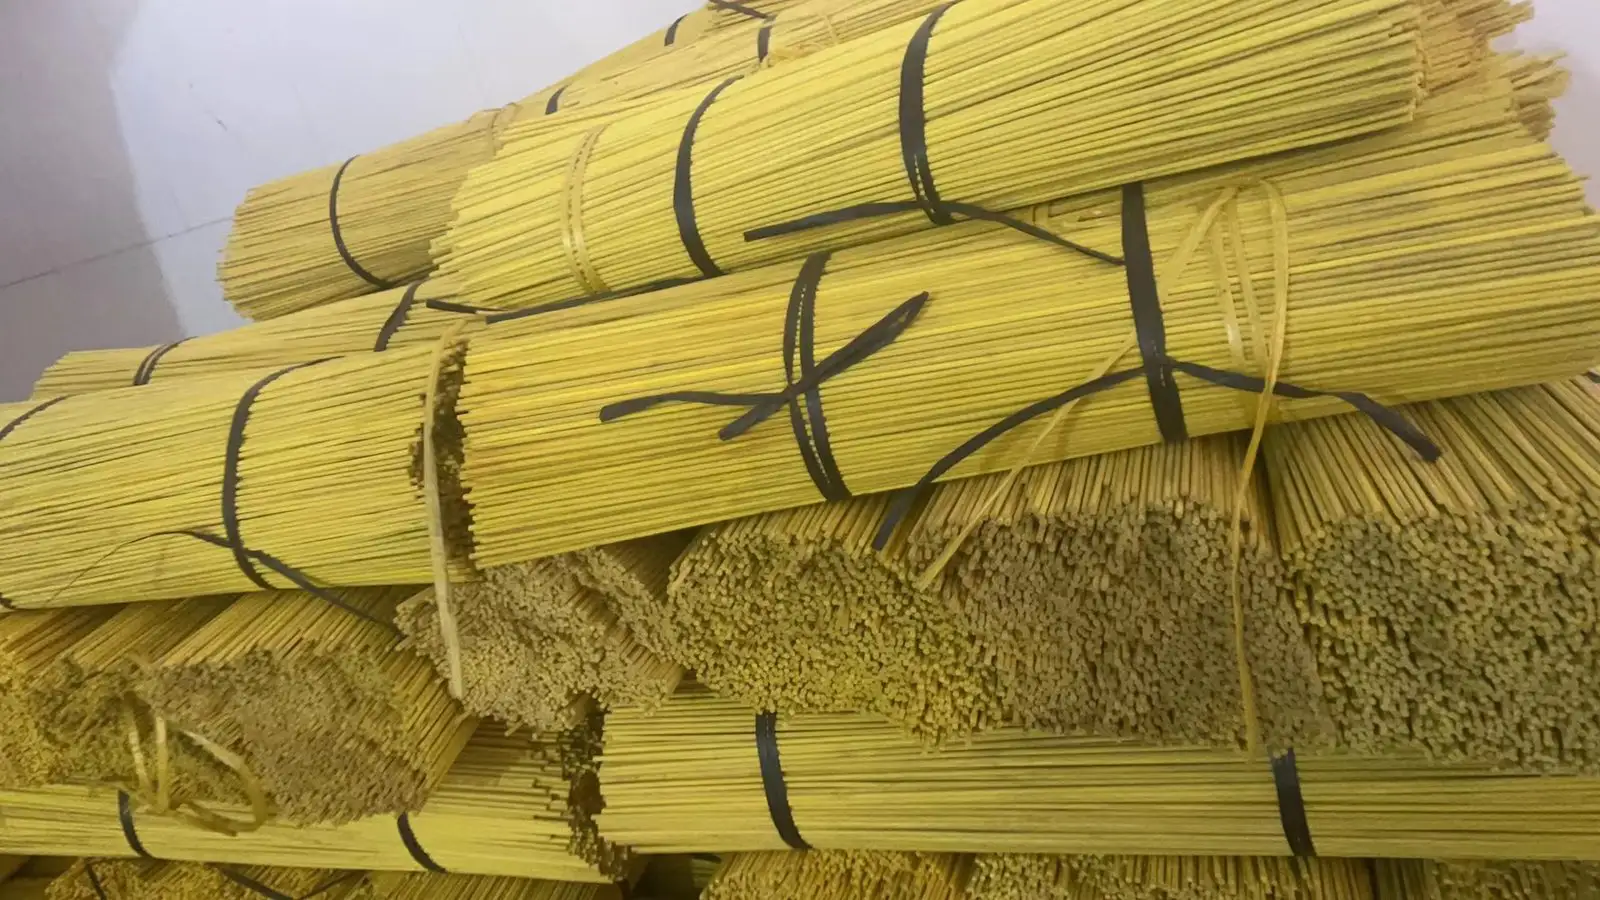
产量不大或者没有热水条件时,用 iHeir-M5 浸泡型竹木防霉剂 更省事:按 1:40(5kg 助剂兑 100kg 水)配制,竹签全部浸入、勿露出水面,浸到增重 15%-20% 取出,大约 5-10 分钟,然后滴干、风干或晒干。产品是红褐色液体,25Kg/桶、防潮避光、有效期 1 年。
竹签是细长件,浸泡这一段有两个动作要改。第一,别整捆下槽:成捆的签子中间吃不到处理液,拆开成小把、松散地放进去,让液面进到每一支之间。第二,取出后要单层平铺,不能堆压——细签受压会弯、会断,堆在一起中间干不透还会发黏,发黏的签子互相粘连,后面捆扎和包装都受影响。摊薄之后中间翻一次,让两端切口先干。通用竹木制品的处理思路,可以参照壶中组竹篮发霉防治一篇。
五、烘干到什么程度:捆扎前必须回温
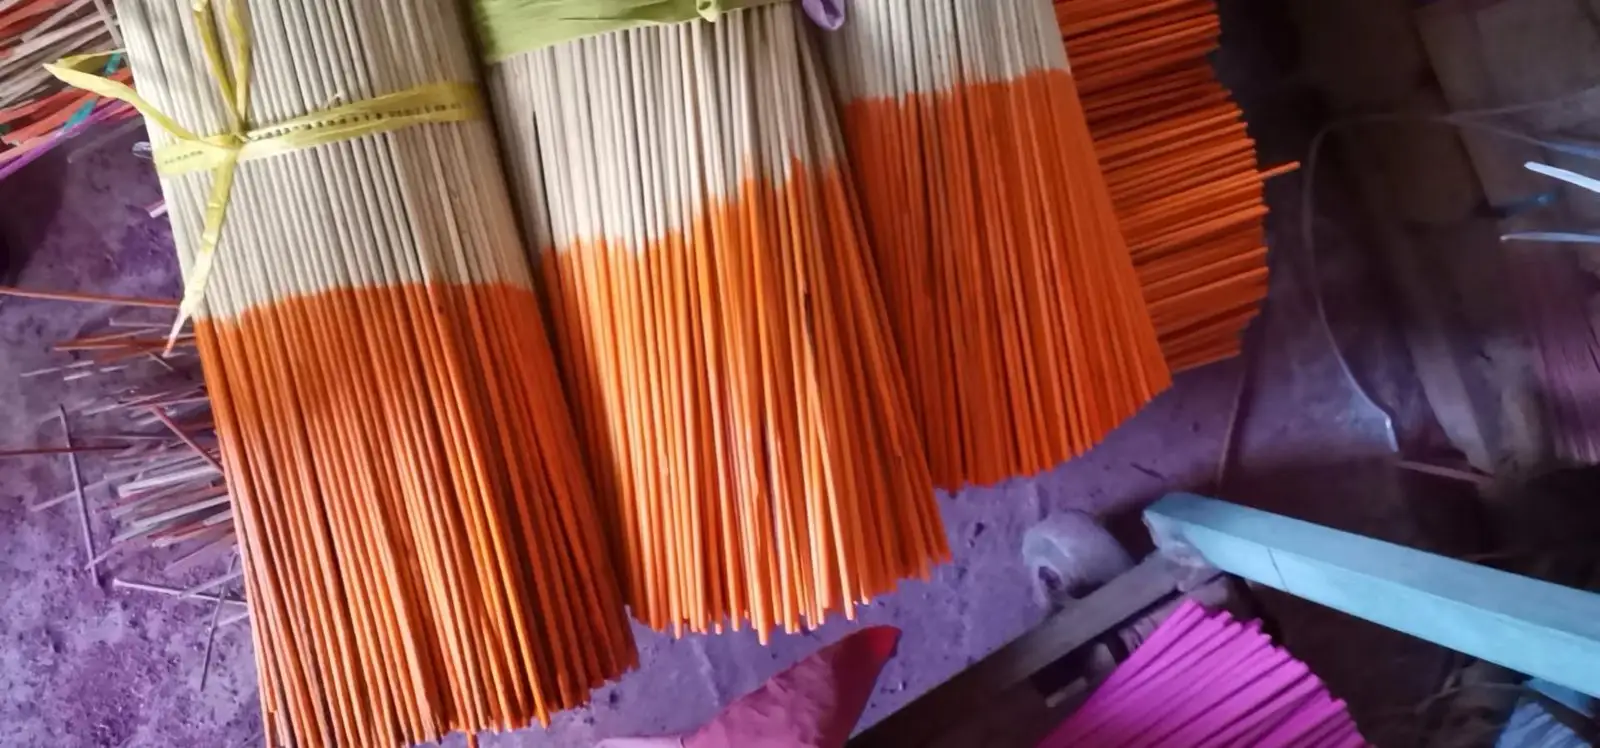
竹签的烘干判据跟竹筒杯不一样,不能用「表面看不见水」来判断。取一小把签子称重,烘到重量不再下降,再放到车间环境下回温,如果回温后重量基本稳定、签身不粘手,就算干透。签子细、比表面积大,升温过快会让端头开裂、签身发脆,分段升温比一次高温稳;烘干温度也别超过染色层能承受的范围,免得颜色走样。
捆扎这一段有两个动作要改。第一,必须回温后再扎:签子刚出烘干房还带着余温,直接扎紧装袋,袋内会结露,等于把水又补回去。第二,扎带不要勒太紧、捆心留出通风缝,让残余水汽有地方散。仓储按相对湿度 60% 以下管,托盘离墙离地,先进先出;拆袋抽样时先看捆心那几支,那是整批里最容易出问题的位置。
六、径级越细越难做:断签、弯签与浸泡时间的上限
细签的麻烦不在防霉本身,而在防霉之后还能不能保持直。竹签剖丝后纤维被拉直,吸水会膨胀、失水会收缩,两次形变不对称就会弯;浸得越久、增重越大,弯得越明显。所以细径签的原则是「吃到量就停」,不要用延长浸泡去补浓度不足——浓度低了应该补料,不是加时间。
断签多半出在取放与摊晾两个动作上。整把抓起来、成堆放下,受力集中在中段,湿态强度最低的时候正好被压断;正确做法是用带孔的塑料筐整体捞、整体沥,摊晾时单层平铺、签身不重叠,翻动次数越少越好。已经弯的签不要强行压平,干态硬压会起毛刺,宁可挑出来降级做短规格。
还有一处容易被忽略:染色签与本色签不要同槽。染料会带进水分、也会消耗助剂,同槽处理让槽液浓度不好控;分槽做、分槽记,出问题时才查得清是哪一槽的事。竹签与竹筒杯的干燥判据也不同,杯子看称重稳定,签子还要看回温后是否粘手,杯筒那篇写得更细:竹筒杯发霉怎么处理。
七、常见问题:切口能不能涂蜡封、发黏的签还能不能用
问:切口能不能用蜡或者油封住,省得浸泡?不建议。封口只是把截面盖住,竹纤维里的水分和养分都还在,一旦涂层有破损,内部反而更难干;而且蜡层与油层会影响后续上色和外观,客户也可能不接受。切口要的是处理液吃进去,靠浸泡时间与液面控制来保证,不是靠表面封。
问:已经发黏的签子还能不能救?先分清楚是「潮」还是「霉」。只是回潮发黏、签身没有斑纹的,重新摊薄烘干、再做一次短时浸泡,一般还能用;签身已经出现斑纹、还带气味或者发软的,纤维已经受损,建议直接降级,别混进正常批次。判之前不要大批量下料,先拿一小把做小样验证。两支产品都可以提供小样与 TDS,按贵厂现有竹材与热水条件做打样比对更稳妥。
车间照这三步走:餐厨档按 1:500 配 FT(45℃ 以上)、或按 1:40 配 M5,签子拆把松放、全部没入;增重到 10%-15%(FT)或 15%-20%(M5)就取,别贪时间;取出单层平铺阴干,回温后再捆扎,扎带留通风缝。