浏览:63
 日期:2026年10月06日
人造花防霉该按织物做还是按塑料做?绢花、布艺花的霉长在布面,仿真绿植与花枝的霉长在塑料件上,两种料没法套一套比例。绢花布在整理上浴段按 iHeir-BJ 纺织防霉剂 2%-3%(o.w.f.)处理,pH 4.5-8.5;PE/PP 花枝与花叶在注塑段按树脂总重加 iHeir-ECO 塑料抗菌剂 0.3%-0.5%。本文讲清人造花两条料的落点与用量,给出参考参数。
一、人造花的霉从哪来:布面与塑料件是两条料
人造花看着是一体成品,拆开其实是两套材料。绢花、布艺花、缎面花的主体是涤纶、缎面一类织物,纤维之间有缝隙、能吸潮;仿真绿植、花枝、花叶的主体是 PE/PP 塑料件,本身不吸水,但表面会积灰、沾手汗与加工助剂。
两条料的霉变机理不一样。布面的霉长在纤维与浆料里,靠表面擦拭够不到纤维内部;塑料件的霉长在表面附着物上,一旦表面有油污与灰尘,加上仓库返潮,就成一圈霉点。所以两条料必须分开处理,报量也要分开列,把两处并成一条算,结果一定是布面吃不够、塑料件过量。
顺序上也有讲究:布面在上浴或整理段处理,塑料件在注塑时随母粒进机筒,两道都发生在成品组装之前。等花束组装好再整体喷,只能管到外露表面,花枝内层与布面内层都碰不到。
二、两条料对照表:绢花布上浴与塑料枝母粒
下表把部件、工序段、处理对象、产品、用量口径与注意点列在一起,可直接当工艺卡底稿,按现有工序逐项核对。
| 部件 | 工序段 | 处理对象 | 推荐产品 | 用量口径 | 注意点 |
|---|---|---|---|---|---|
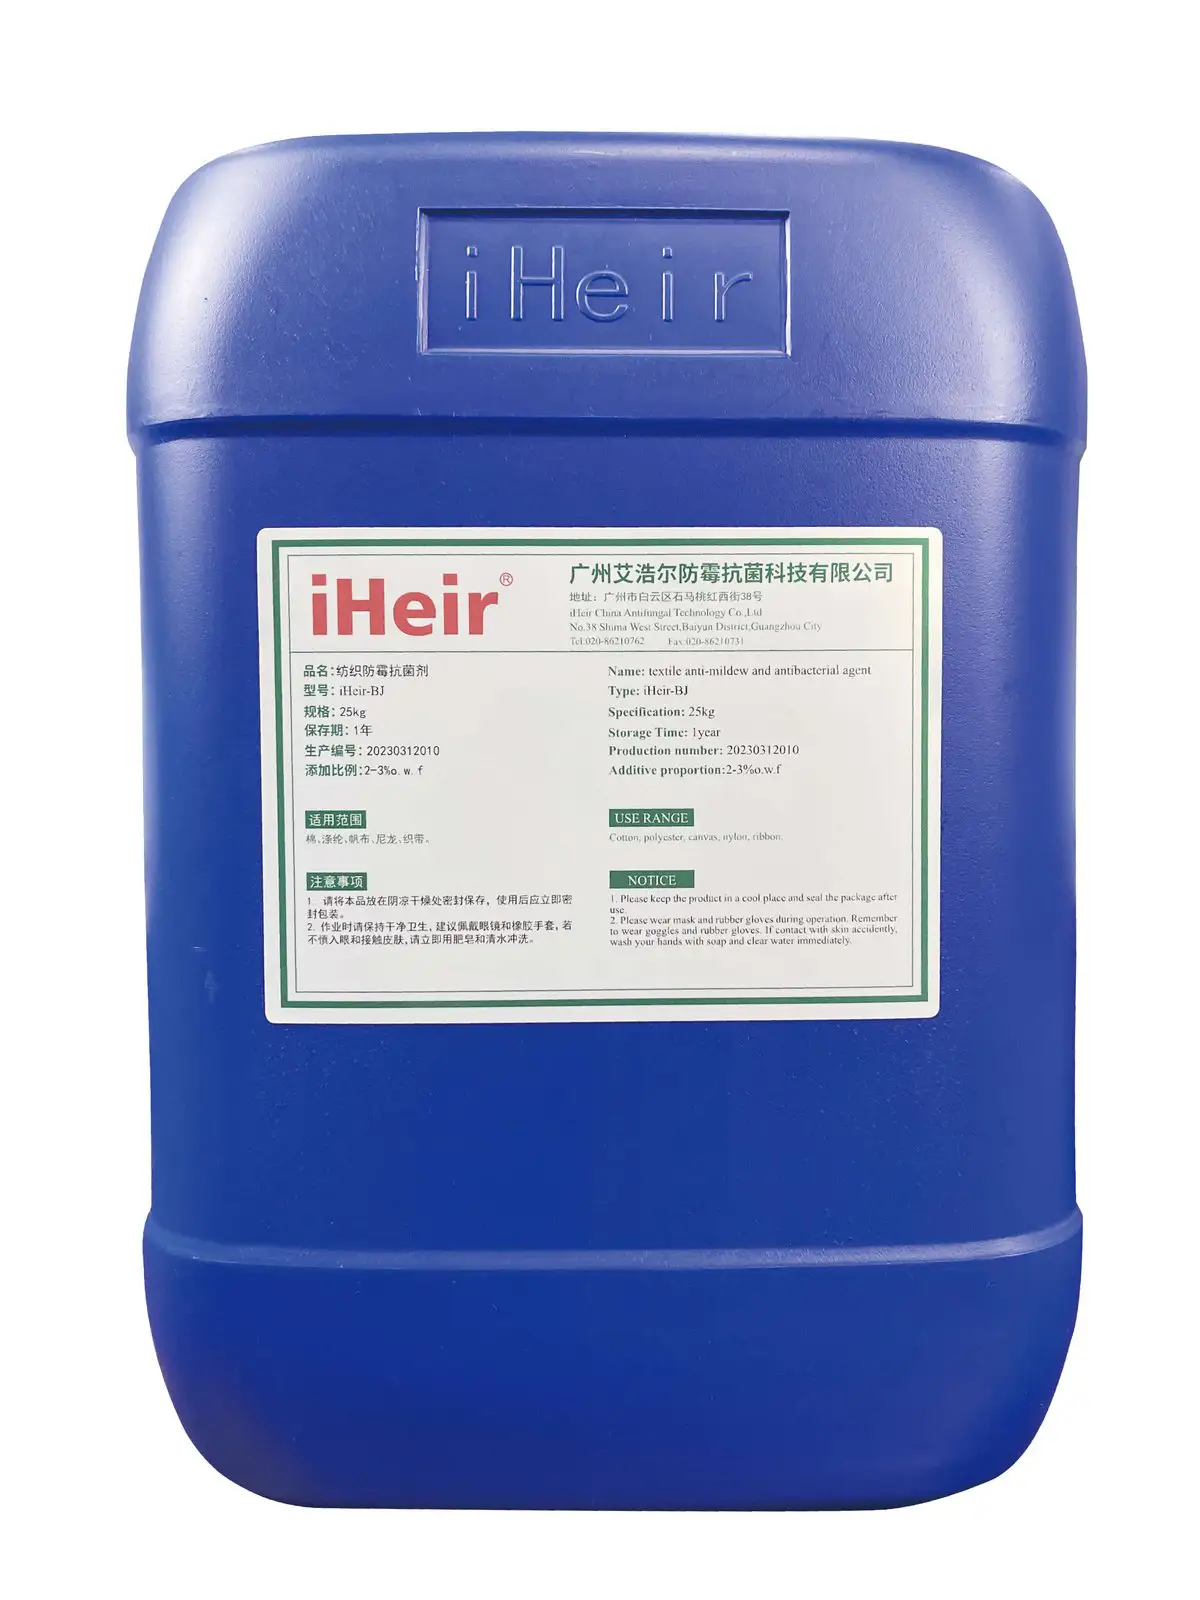
| 绢花布、缎面花瓣 | 上浴/整理段 | 织物纤维 | iHeir-BJ 纺织防霉剂 | 2%-3%(o.w.f.) | 浴温 21-50℃、pH 4.5-8.5;与 9-13 倍水预混后分批投 |
| PE/PP 花枝、花叶 | 注塑段 | 树脂 | iHeir-ECO 塑料抗菌剂 | 0.3%-0.5%(对树脂总重) | 随抗菌母粒或预混料进机筒;先做小试看分散与色差 |
| 浅色半透明花瓣 | 注塑段 | 浅色件树脂 | 选型(透明/耐温档) | 看助剂可承受温度 | 加工温度超过助剂上限就换型,温度红线先定后开线 |
| 花泥、泡沫底座 | 装配前 | 多孔材料 | 控(不投本篇两道) | 按供应商发泡段口径 | 多孔材料吸潮后是霉源,优先换成不吸水的支撑件 |
| 成品仓与出口装箱 | 堆码/整柜 | 垛内与柜内环境 | 控湿(不投助剂) | 相对湿度 60% 以下 | 叠压密实通风差,按垛配气相片,装箱前降含水率 |
五行看清一件事:布面在上浴段拿到防护,塑料件在注塑段拿到防护,两者分母不同不能互相挪用,仓储负责把这两道成果保住。
三、绢花布上浴:iHeir-BJ 按 2%-3% o.w.f.
布面这条线在上浴或整理段完成。按 iHeir-BJ 纺织防霉剂 2%-3%(o.w.f.,对织物干重)配整理液,先把产品按比例与 9-13 公斤水预混合,再分批加进浴槽。浴槽操作温度 21-50℃、pH 4.5-8.5,压吸率按 70% 计。它键结在纤维表面形成抗菌层,属非释放型,不会因杀菌而消耗,抑菌层能跟着成品用下去。
三个细节。其一,BJ 是阳离子型,不得与阴离子助剂同浴,一并加就破乳失效,柔软整理与防霉上浴要分槽。其二,计量按织物干重折算,绢花面料轻薄、含水率波动大,进槽前先测含水率。其三,上浴在染色之后做会更好控制色差,先做一轮小样看手感与颜色再开大批。选型口径可参考纺织防霉剂怎么选。
四、仿真绿植与花枝:ECO 随母粒进机筒 0.3%-0.5%
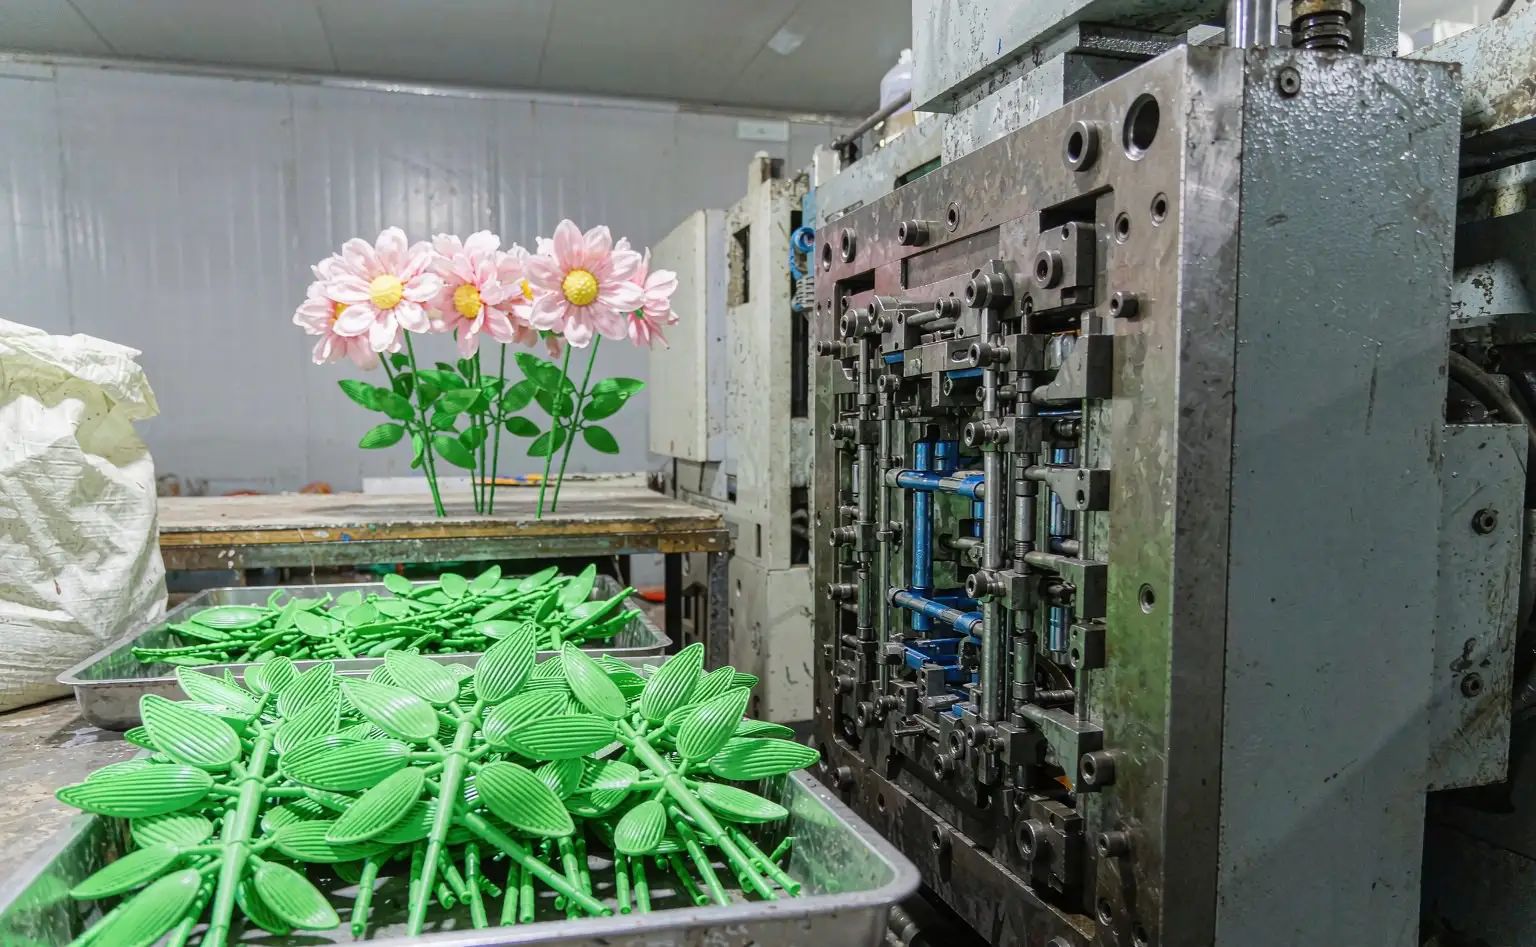
塑料件这条线在注塑段完成。按 iHeir-ECO 塑料抗菌剂 0.3%-0.5%(对 PE/PP 树脂总重)加入,用同系载体先做成抗菌母粒,或与粒料预混后再进机筒。它直接与材料结合、均匀分布在整个制品里,不是表面涂一层,所以组装、弯折与擦拭都不会把它磨掉。热稳定性可达 240℃,加工温度尽量避免超过 320℃。
三个细节。其一,计量按树脂总重折算,回料也算在内,掺比一变就重算;回料比例高的批次往上限走。其二,花枝细长、壁薄,分散只能靠母粒或预混料,粉料直投极易团聚。其三,浅色与半透明花瓣对色差敏感,常规有机型在高温下容易泛黄,这类件要选耐温更高、不变色的型号,挤出与注塑温度上限先定死再开线。
五、花泥与泡沫底座、成品仓:不投助剂的两处
花泥、泡沫底座是多孔材料,吸水以后本身就是霉源,而且它在成品内部,靠外喷够不到。处理思路有两条:优先换成不吸水的支撑件;若必须用多孔底座,则由发泡料供应商在发泡段按发泡料总重加入抗菌剂,不要指望装配后补救。
成品仓这一道同样重要。人造花叠压密实、通风差,垛心的湿气靠通风带不走,应按垛配气相防霉片、与成品用内衬纸隔开,并把成品仓相对湿度控制在 60% 以下;出口装箱前把成品的含水率降下来,柜内结露是霉变的点火源。
六、常见问题:加多少、能不能混算、组装后能不能补
问:绢花布和塑料花枝能不能用一个加量?不能。布面按织物干重取 2%-3% o.w.f.,塑料件按树脂总重取 0.3%-0.5%,两者的分母不同,照搬数字就是要么过量要么不足。
问:花束组装好再整体喷一道行不行?只能管到外露表面。花枝内层与布面内层都碰不到,摩擦与擦拭又会把表层带走,等于没做;防护要在上浴段与注塑段随料进去。
问:加量能不能弥补注塑温度偏高?不能。温度超过助剂可承受的上限是失活问题,不是浓度问题,加量只会抬高成本并影响花枝的力学性能与外观;正确做法是换耐温更高的型号或调整注塑温度。
落点就两处:绢花布在上浴段处理(iHeir-BJ 2%-3% o.w.f.、浴温 21-50℃、pH 4.5-8.5,与 9-13 倍水预混后分批投),塑料花枝与花叶在注塑段随母粒进机筒(iHeir-ECO 对 PE/PP 树脂总重 0.3%-0.5%,热稳定 240℃、避开 320℃ 以上),花泥底座与成品仓用换料与控湿把这两道成果保住。验收按 ASTM G21 一类方法看长霉等级,并留整套样品复测,单测布面或单测花枝都不算数。两支产品均可提供小样与 TDS,欢迎联系我们按产线做一轮上机验证。