浏览:69
 日期:2026年10月07日
圣诞树防霉抗菌该怎么加?圣诞树是 PVC 树枝、装饰件与包装三类料拼出来的,霉点先出在树枝表面与装箱闷出的湿气上,只在成品上喷一道管不住。PVC 树枝在挤出段按树脂总重加 iHeir-ECO 塑料抗菌剂 0.5%-1.0%;装饰球等塑料件按 0.8%-1.0% 加 iHeir-IPL 无机塑料抗菌剂;成品仓按垛配气相片控湿。本文讲清三处落点的用量与仓储控湿,给出参考参数。
一、圣诞树的霉从哪来:树枝、装饰件与仓储是三段
圣诞树看着是一整棵,拆开是三套材料。PVC 树枝是挤出成型的塑料件,本身不吸水,但压仓时间长、堆得密,表面会挂灰、沾手汗与脱模助剂;装饰球、挂件是 PP、PS 一类注塑件,壁薄、件小,装袋之后一闷就返潮;外箱与内衬是纸品,吸潮最快。三段湿气一通,霉点就从树枝尖与装饰件表面先起。
三段的时间点也不一样。树枝在挤出或注塑时定型,抗菌成分要随料进去;装饰件在同一车间注塑,可以顺手把比例一起定;仓储是全年最长的一段——圣诞树只在旺季出货,其余时间压仓 8-10 个月,这一段最考验控湿。把三段并成一道处理,要么树枝吃不够,要么仓储白等。
顺序上也有讲究:树枝与装饰件都在组装之前各自完成处理,等整树绕枝、装袋、装箱之后再喷,只能管到外露表面,枝内层与装饰件背面都碰不到。
二、三处落点对照表:树枝、装饰件与仓储
下表把部件、工序段、处理对象、产品、用量口径与注意点列在一起,可直接当工艺卡底稿,按现有工序逐项核对。
| 部件 | 工序段 | 处理对象 | 推荐产品 | 用量口径 | 注意点 |
|---|---|---|---|---|---|
| PVC 树枝、树干 | 挤出/注塑段 | PVC 树脂 | iHeir-ECO 塑料抗菌剂 | 0.5%-1.0%(对树脂总重) | 随抗菌母粒或预混料进机筒;热稳定 240℃,避开 320℃ 以上 |
| 装饰球、挂件(PP/PS) | 注塑段 | 树脂 | iHeir-IPL 无机塑料抗菌剂 | 0.8%-1.0%(对树脂总重) | 无机银系、白度>90,浅色与半透明件不易泛黄 |
| 浅色与半透明件 | 注塑段 | 浅色件树脂 | 选型(无机/耐温档) | 看助剂可承受温度 | 加工温度超过助剂上限就换型,温度红线先定后开线 |
| 外箱、内衬纸卡 | 包装段 | 纸品 | 控(不投本篇两道) | 按纸张找防霉包装纸口径 | 纸品吸潮最快,优先用防霉包装纸或内衬隔层 |
| 成品仓与出口装箱 | 堆码/整柜 | 垛内与柜内环境 | 控湿(不投助剂) | 相对湿度 60% 以下 | 叠压密实通风差,按垛配气相片,装箱前降含水率 |
五行看清一件事:树枝按 PVC 树脂总重算,装饰件按注塑树脂总重算,两者分母相同但用量档不同,纸箱与仓储不投助剂、只做控湿,数字各归各。
三、PVC 树枝:ECO 随母粒进机筒 0.5%-1.0%
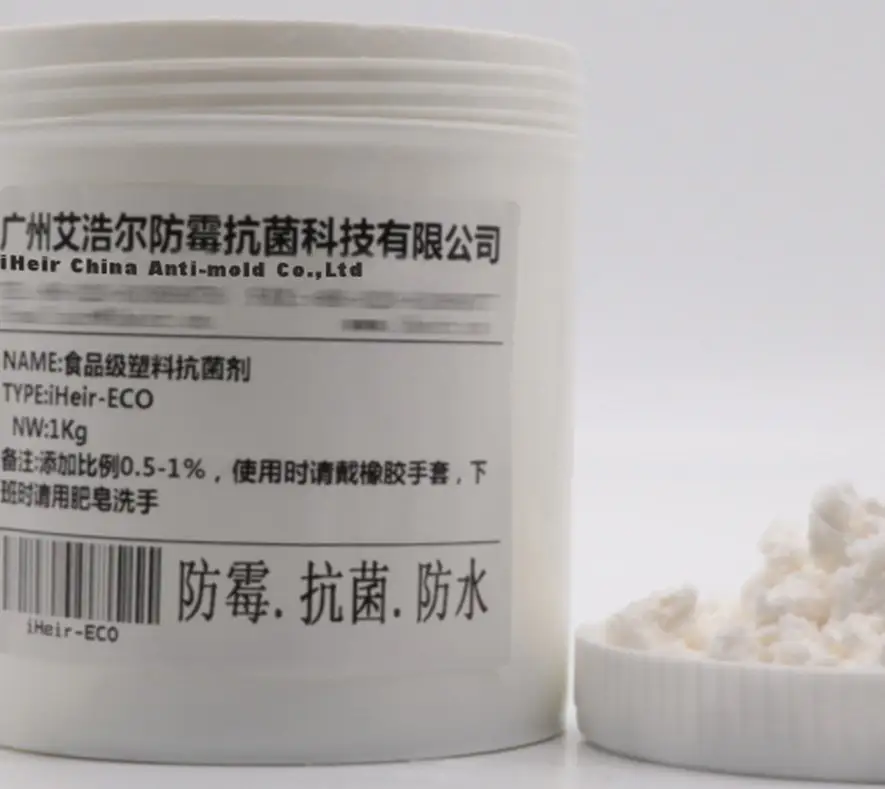
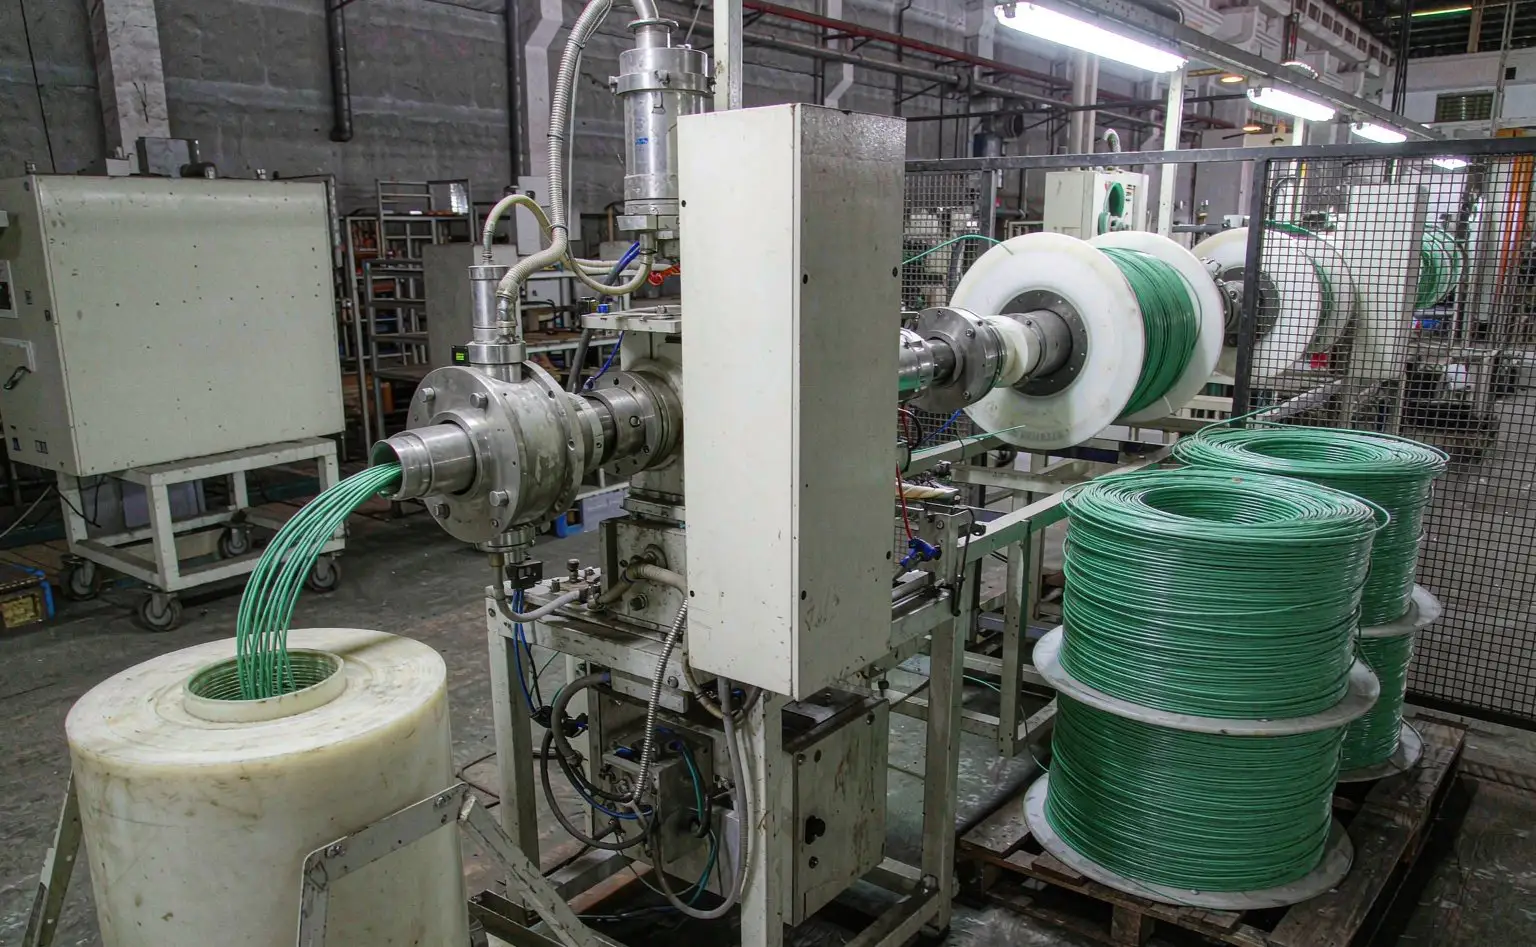
树枝这条线在挤出或注塑段完成。按 iHeir-ECO 塑料抗菌剂 0.5%-1.0%(对 PVC 树脂总重)加入,用同系载体先做成抗菌母粒,或与粒料预混后再进机筒。它直接与材料结合、均匀分布在整个制品里,不是表面涂一层,所以绕枝、弯折与擦拭都不会把它磨掉。热稳定性可达 240℃,加工温度尽量避免超过 320℃。
三个细节。其一,计量按树脂总重折算,回料也算在内,掺比一变就重算;回料比例高的批次往上限走。其二,树枝细长、壁薄,分散只能靠母粒或预混料,粉料直投极易团聚。其三,深绿色树枝对色差相对不敏感,但同一批里若混做浅色件,就要把浅色件单独拉出来按下面一条走。选型口径可参考工程塑料与透明件怎么选抗菌剂。
四、装饰件与配件:IPL 无机型 0.8%-1.0%
装饰球、挂件、底座这类注塑件,按 iHeir-IPL 无机塑料抗菌剂 0.8%-1.0%(对树脂总重)加入。它是无机银系,白度高于 90、粒径 1~2μm,耐温比常规有机型更高,浅色与半透明件不容易泛黄,正适合亮面装饰球这类对外观敏感的小件。
三个细节。其一,装饰件件小、壁薄,跟树枝一样只能靠母粒或预混料分散,粉料直投会团聚。其二,无机型对色差友好,却对分散要求更高,先做小试看均匀度再开大批。其三,成品要经过电镀、喷漆一类表面处理时,顺序要先定:随料加入的抗菌成分在基材里,表面处理只影响外观,两者别互相替代。
五、成品仓与出口装箱:不投助剂的一处
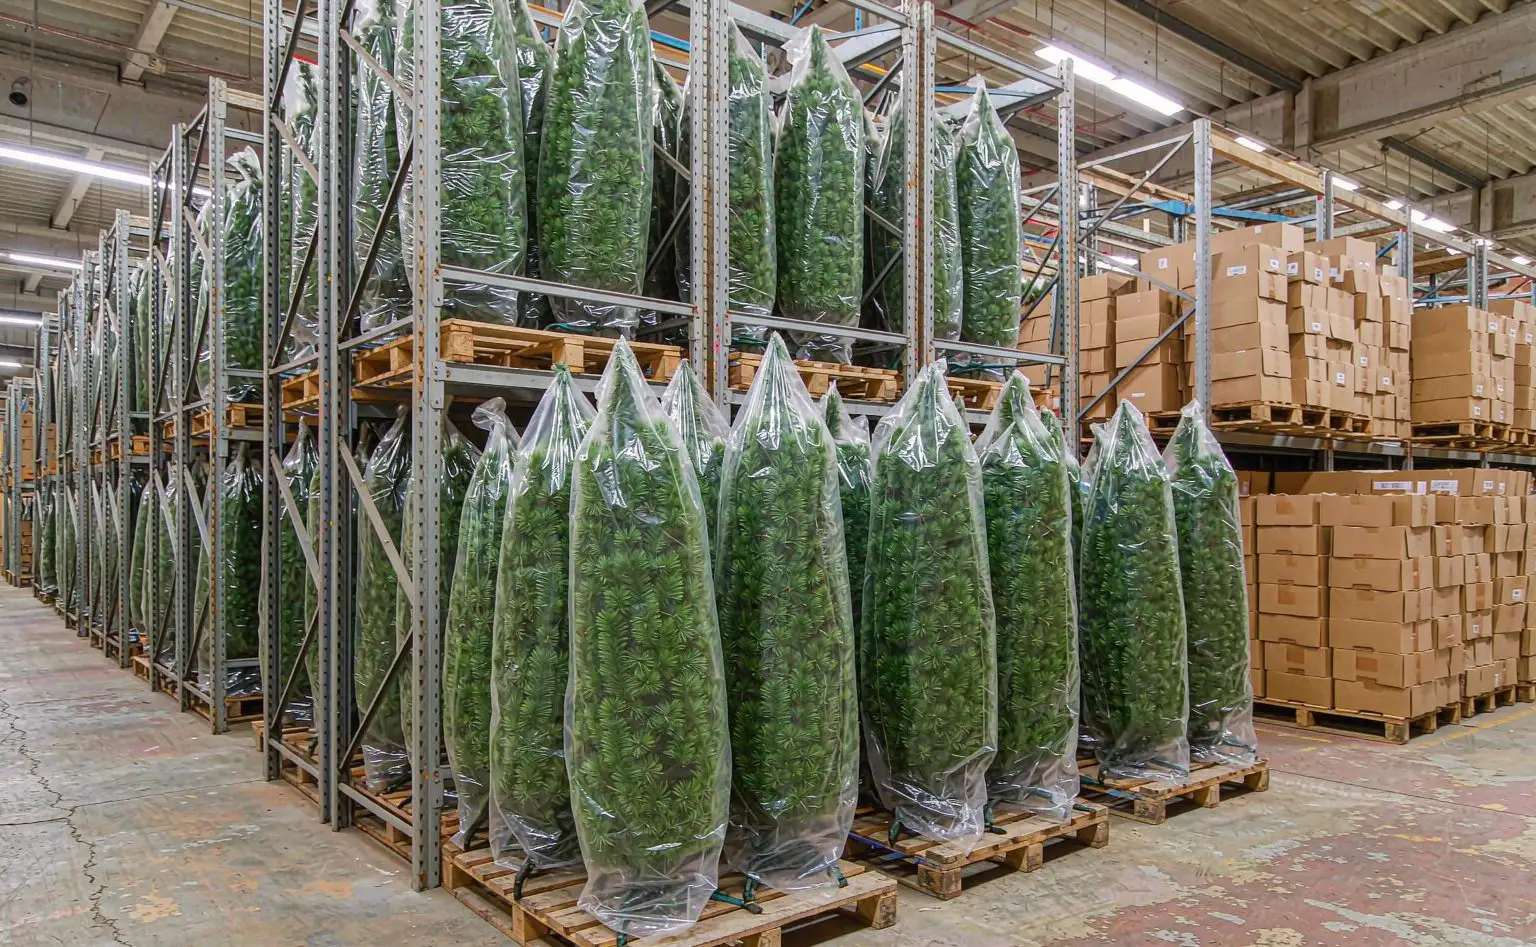
成品仓这一道同样重要。圣诞树绕枝装袋后叠压密实、通风差,垛心的湿气靠通风带不走,应按垛配气相防霉片、与成品用内衬纸隔开,并把成品仓相对湿度控制在 60% 以下。压仓 8-10 个月的批次,装箱前把成品的含水率降下来,柜内结露是霉变的点火源。
出口装箱还可以按柜型配合干燥用品。海运航程长、昼夜温差大,柜内结露比仓库更难控,按柜型配集装箱干燥棒能稳定柜内湿度。仓储与海运的完整做法可参考仓储防霉方案与集装箱海运防霉两篇。
六、常见问题:加多少、能不能混算、能不能后补
问:树枝和装饰件能不能用一个加量?不能。树枝按 PVC 树脂总重取 0.5%-1.0%,装饰件按注塑树脂总重取 0.8%-1.0%,分母相同但用量档不同,照搬数字要么浪费要么不够。
问:整树组装好再整体喷一道行不行?只能管到外露表面。枝内层与装饰件背面都碰不到,摩擦与擦拭又会把表层带走,等于没做;防护要在挤出与注塑段随料进去。
问:加量能不能弥补压仓时间太长?不能。压仓返潮是环境问题,不是浓度问题,加量只会抬高成本;正确做法是把成品仓湿度压到 60% 以下、按垛配气相片,并在装箱前把含水率降下来。
落点就三处:PVC 树枝在挤出或注塑段随母粒进机筒(iHeir-ECO 对 PVC 树脂总重 0.5%-1.0%,热稳定 240℃、避开 320℃ 以上),装饰件与配件在注塑段随料加入(iHeir-IPL 无机型 0.8%-1.0%,白度>90、粒径 1~2μm),成品仓与出口装箱用控湿、气相片与干燥用品把前两道成果保住。验收按 ASTM G21 一类方法看长霉等级,并留整套样品复测,单测树枝或单测装饰件都不算数。两支产品均可提供小样与 TDS,欢迎联系我们按产线做一轮上机验证。