浏览:80
 日期:2026年10月05日
橡胶防霉抗菌怎么加才不返工?关键在找对入口:助剂必须在混炼或液态混合阶段随料进机,硫化成型以后再补,分散通道已经没有了。硅橡胶件按 iHeir-GG907 硅橡胶抗菌膏 1.5%-2% 在炼胶时加入,通用橡胶与液态体系按 iHeir-GGTK 硅胶抗菌剂 1%-2%(不高于 200℃)直接加入。本文讲清三段的投加点、用量与温度红线,给出参考参数。
一、橡胶件的霉从哪里来:混炼段没有防护,成型后无从补
橡胶本身不是霉菌的食物,霉长在表面附着的粉尘、脱模剂残留与汗渍油污上。橡胶件在库存与出口途中一旦受潮,表面先出现白斑与异味,硅橡胶件还容易因为吸味与出油显得发黏,客户验货时直接判外观不合格,一批货只能返工或降级。
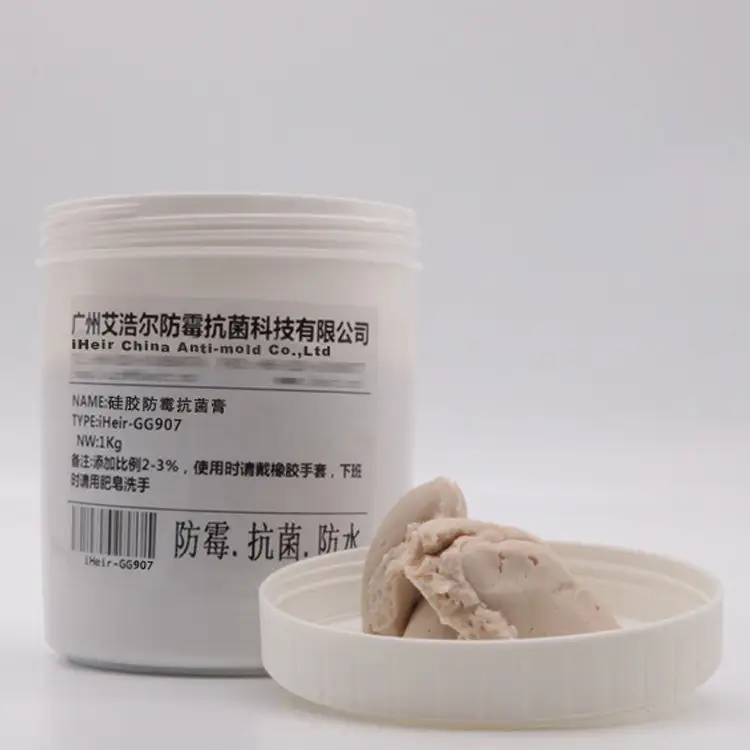
真正的分界线在混炼。混炼是把生胶、填料、助剂一起进密炼机与开炼机的工序,也是助剂唯一能被均匀分散、跟着胶料进到成型段的入口。硫化成型以后再往成品上擦或喷,助剂只在表面,一段时间的摩擦、清洗与老化就会把它带走,等于没做。
所以排工序时先定混炼段的投加点,再看成型与硫化的温度。常规型助剂有耐温上限,硫化温度超过它的适用区间就要换无机型或换低温柔性体系,把温度红线放在前头,返工才发现温度超了就已经晚了。
二、三段投加对照表:混炼段、成型硫化段、成品仓
下表把部件、工序段、处理对象、产品、用量口径与注意点列在一起,可直接当工艺卡底稿,按现有产线逐项核对。
| 部件 | 工序段 | 处理对象 | 推荐产品 | 用量口径 | 注意点 |
|---|---|---|---|---|---|
| 硅橡胶混炼胶(密封圈、密封条) | 混炼/炼胶段 | 硅橡胶胶料 | iHeir-GG907 硅橡胶抗菌膏 | 1.5%-2%(对胶料总重) | 炼胶时随料混合、挤压均匀;pH 5-9 均可用;与硅胶粘剂相容性好 |
| 液态硅胶与通用橡胶体系 | 配料/混合段 | 液态体系 | iHeir-GGTK 硅胶抗菌剂 | 1%-2%(直接加入) | 充分搅匀;建议在不高于 200℃ 时加入;避免氧化还原剂与强酸强碱 |
| 浅色与透明胶件 | 混炼/配料段 | 浅色或透明胶料 | 按外观要求选型 | 按胶料总重计 | 浅色件对色差敏感,选型另行确认,不与深色件共用同一支 |
| 成型/硫化段 | 硫化 | 温度控制 | 控(不投助剂) | 看助剂耐温上限 | 硫化温度超过助剂适用区间就换型,温度红线先定后开线 |
| 成品仓 | 堆码 | 成品胶件 | 控湿(不投助剂) | 相对湿度 60% 以下 | 离墙离地、垛间留缝;胶件出油吸味,不与浅色织物同库 |
| 出口装箱 | 整柜 | 柜内环境 | 控湿(不投助剂) | 按柜型与航程配置 | 胶件吸潮后内部不易干,柜内控湿不做,混炼段那道就白做 |
六行看清一件事:混炼与配料段决定胶料里有没有防护,硫化段守住温度,成品仓与装箱负责把这份能力保住。
三、混炼段:GG907 怎么进硅橡胶混炼胶
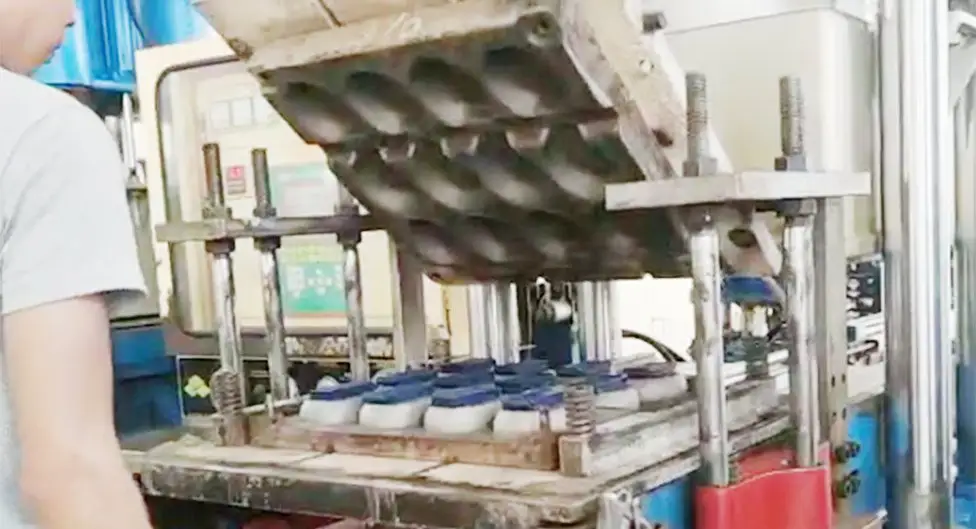
硅橡胶件的防护在炼胶时就做进去。按 iHeir-GG907 硅橡胶抗菌膏 1.5%-2%(对胶料总重)在炼胶时混合添加、挤压均匀即可,加入量可随产品的性能与使用环境调整;它对 pH 的适应范围宽,5-9 均可用,与硅胶粘剂的相容性也好。膏体属低毒,操作按常规防护走。
三个细节决定成败。其一,计量按胶料总重折算,不是按成品件重量估,配方一变就得重算。其二,混炼是分散的窗口,开炼时要打三角包与薄通把膏体打匀,局部没分散开的地方就是防护空白。其三,加料顺序放在填料之后、硫化剂之前,避免与硫化体系相互干扰,先做一轮小料试验确认不迟延硫化。
四、液态与低温体系:GGTK 怎么加
液态硅胶、通用橡胶体系以及加工温度受限的工序走另一支产品。按 iHeir-GGTK 硅胶抗菌剂 1%-2% 直接加入产品中、充分搅匀即可,使用条件建议不高于 200℃,同时避开氧化还原剂与强酸强碱。它是阳离子型的防霉抗菌助剂,有效成分不低于 20%,可加到涂料、乳胶、胶粘剂、橡胶与塑料体系里。
选它的时机很清楚:一是工序温度落在 200℃ 以下的线,二是配方里本来就有液态组分、可以边搅边加的场景。反过来,如果硫化温度长期高于 200℃,就仍要走耐温更高的膏体或无机型方案,不要指望靠加量把温度问题补回来——超温失活不是加量能解决的。
五、选型与温度红线、成品仓与出口
两支产品的分工很清楚。iHeir-GG907 硅橡胶抗菌膏 管硅橡胶混炼胶,走炼胶时混合添加,按 1.5%-2%、pH 5-9;iHeir-GGTK 硅胶抗菌剂 管液态与低温体系,按 1%-2% 直接加入、不高于 200℃。一个管固体炼胶段,一个管液态与低温工序,分工按工序温度与胶料形态定。橡胶混炼段怎么防返工,可参考橡胶混炼胶发霉返工与性能。
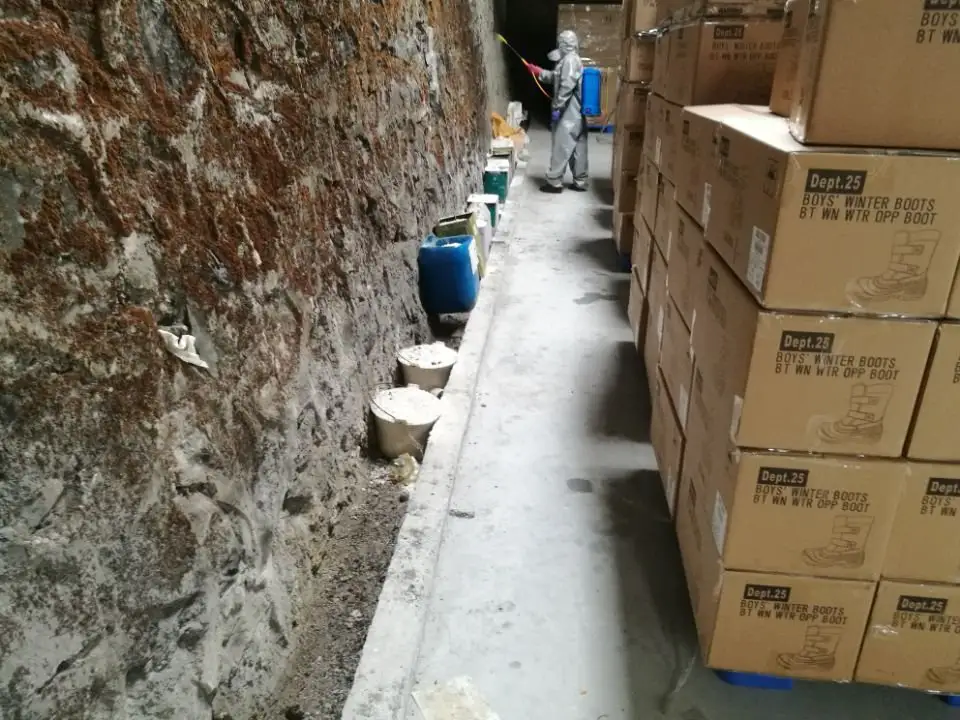
产品成型以后,仓储这一段不投助剂,靠环境把前面的成果保住:成品仓相对湿度控制在 60% 以下,胶件离墙离地、垛间留通风缝、按批次先进先出;橡胶件普遍出油、吸味,堆码时不要与浅色织物同库,避免串味与沾污。出口整柜按柜型与航程配柜内控湿。验收口径也要说清:新样合格不等于堆存后合格,按批次留样在 28℃、湿度 85% 下放 7 天,看表面斑与断面两处。
六、常见问题
问:硫化成型以后再补助剂行不行?不行。成型以后胶料已经交联,助剂进不到内部,只能停在表面,摩擦、清洗与老化会把它带走。防护要在混炼或配料阶段随料进入。
问:硅橡胶件与通用橡胶件能用同一支吗?看工序温度与胶料形态。硅橡胶混炼胶走 GG907 在炼胶时加入;液态体系与温度不高于 200℃ 的线走 GGTK 直接加入。同一条线混用两支没有意义,按工序分工各走各的。
问:加量能不能弥补硫化温度偏高?不能。温度超过助剂适用区间是失活问题,不是浓度问题,加量只会抬高成本、还可能带来外观与性能影响。正确做法是换耐温更高的型号或调整硫化温度。
落点就三段:混炼与配料段把助剂随料加进去(GG907 1.5%-2% 炼胶时加入,或 GGTK 1%-2% 直接加入),硫化段守住助剂的温度上限,成品仓与装箱用控湿把这份能力保住。两支产品均可提供小样与 TDS,欢迎联系我们按产线做一轮上机验证。