浏览:34
 日期:2026年11月13日
头盔发霉能防住吗?能,但两段必须分开做。内衬布贴着头皮,汗与皮脂就是霉的养分,整理要在复合海绵之前做完。EPS 内胆是闭孔发泡件,带着水扣进外壳,水汽在里面半年散不掉。做法是内衬布按2%-3% o.w.f. 用 iHeir-BJ 纺织防霉剂整理,内胆料按0.5%-1.5% 掺 iHeir-FP 发泡抗菌剂。本文给出配液、发泡添加与烘干参数。
一、头盔三处易霉:内衬布、EPS 内胆、织带与扣带
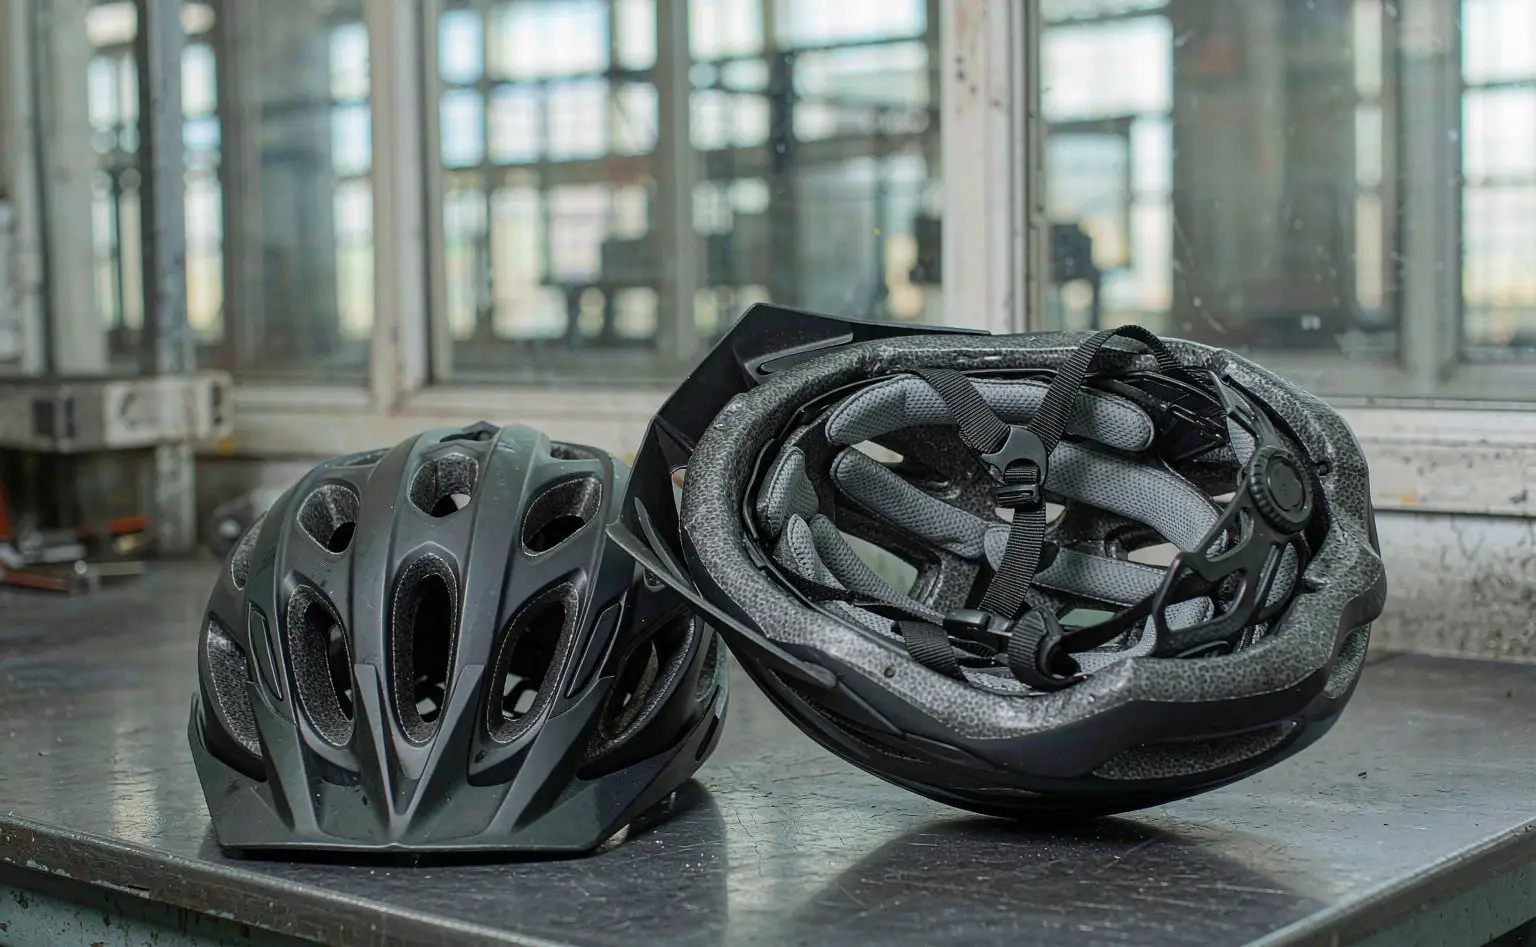
拆开一顶头盔:外壳(ABS 或 PC 注塑)、EPS 内胆(发泡聚苯乙烯)、内衬布(针织布复合海绵)、织带与卡扣、调节器。外壳与硬质件不长霉,出事的是贴着头皮的那一层和发泡件。
内衬布是主战场。骑行与摩托头盔的内衬多为涤纶或锦纶针织布,吸汗、吸皮脂,戴过之后如果不彻底干燥就收进袋里,两三天就能闻到味。布面的霉点好擦,霉丝进了缝线与海绵界面就擦不掉。
EPS 内胆带水最难查。EPS 是闭孔结构,水进不去,可成型后表面与内腔会挂冷凝水,扣壳时没有干透,水汽被封在壳内。半年后开箱,内胆表面一圈黑点,客户只会认为料有问题。
织带与卡扣是通道。尼龙织带吸湿比外壳快得多,汗渍留在织纹里,霉点顺着织带爬到内衬边缘,这是验货时最容易被挑出来的一条。
二、内衬布用防霉剂怎么配:2%-3% o.w.f. 与三个边界
内衬布的整理在复合海绵之前做。海绵复合要用胶,胶层一旦压上去,整理液再也渗不进布背,所以顺序不能倒。
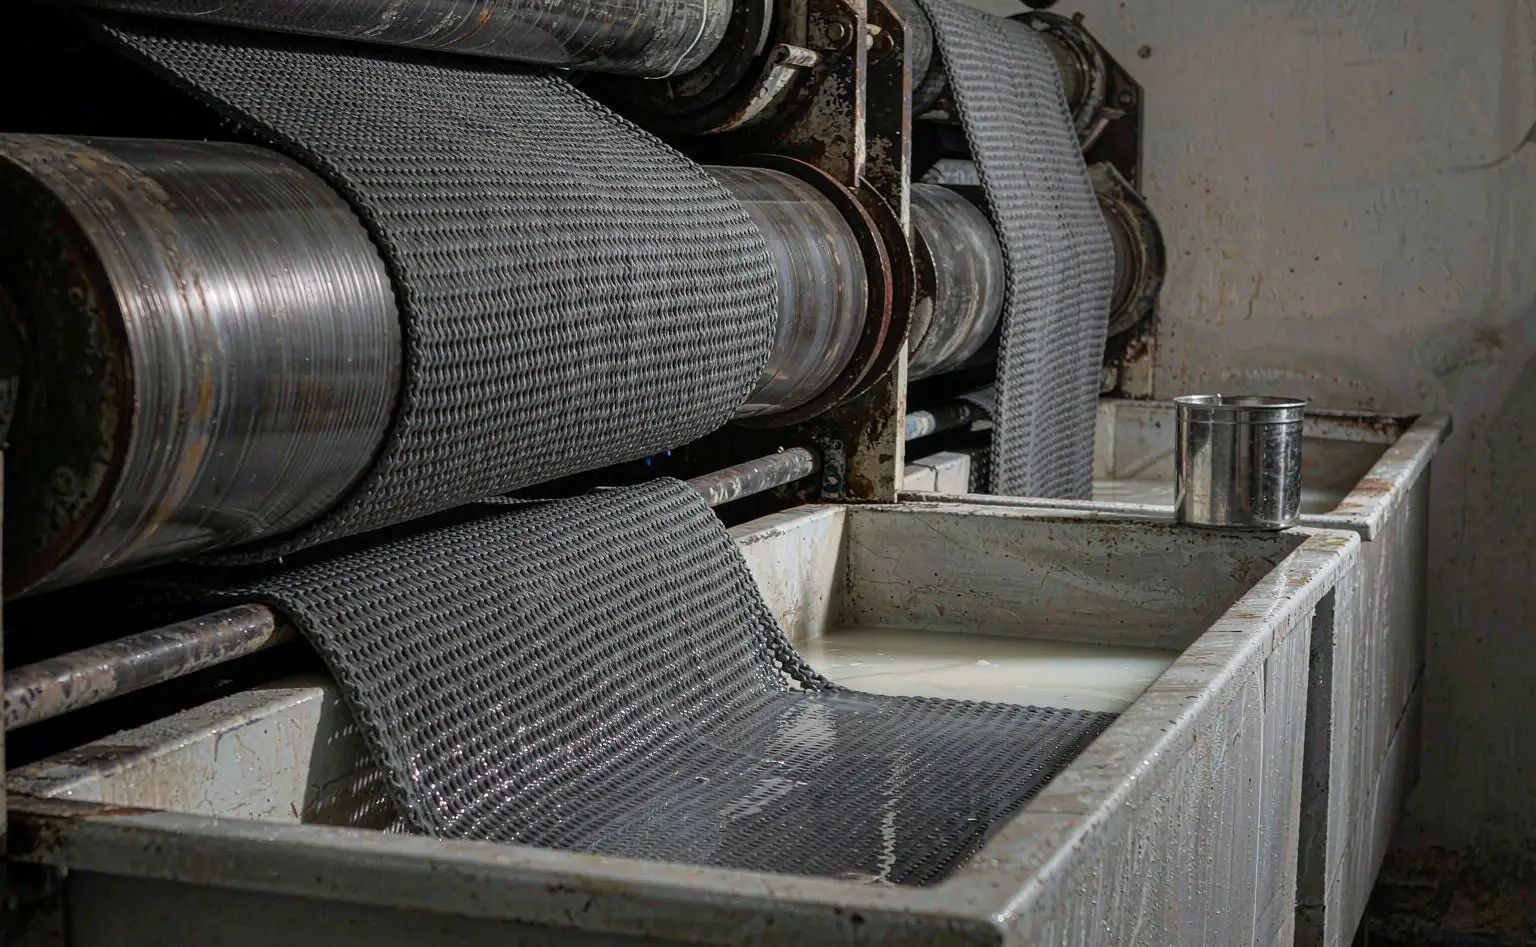
剂量按布重算。iHeir-BJ 用 2%-3% o.w.f.,100 公斤布就是 2-3 公斤。先与 9-13 倍清水搅匀,再分批倒进整理槽;整桶直倒会局部过浓,布面手感不匀。
浴温与 pH。浴温控在 21℃-50℃,pH 控在 4.5-8.5,实际生产按 6 左右最稳。内衬布常含氨纶或低弹丝,温度不要往上冲,宁可延长时间。
阳离子边界。iHeir-BJ 是阳离子体系,不能与阴离子助剂同浴。柔软剂、亲水剂如果是阴离子型,分两道做,或者换非离子/阳离子型。压吸率按 70% 调,附着量才稳。
三、EPS 内胆:0.5%-1.5% 掺进发泡料
内胆这一段用 iHeir-FP 发泡抗菌剂,添加量为发泡塑料总重的 0.5%-1.5%。它是透明液体、无气味,在 pH 1-11 范围内稳定,按发泡体系的正常流程加入即可,最高抗菌率可达 99.99%。
加在哪一段。在预发泡前的料浆或混料阶段加入,搅匀后再发泡。加到成型后的珠粒表面没有意义——抗菌组分进不到泡孔壁里,洗一次就掉。
取上限还是下限。内胆是厚壁件、比表面积小,取 1%-1.5% 更稳;薄壁件或对外观颜色敏感的浅色内胆取 0.5%-1%,先做小批看颜色与回弹。FP 对皮肤刺激反应积分为 0、致敏率 0,贴头皮使用的部件可按这个口径选。
先确认相容性。发泡体系的催化剂、阻燃剂与抗菌剂可能互相干扰。取 5 公斤料做对比样,测密度、压缩强度与回弹,再看泡孔是否均匀;数据没有明显漂移再放量。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 内衬布 | 涤纶/锦纶针织布 | iHeir-BJ 2%-3% o.w.f. | 复合海绵前整理 | 21-50℃、pH 6 左右、软水 |
| EPS 内胆 | 发泡聚苯乙烯 | iHeir-FP 0.5%-1.5% | 预发泡前混料 | 按发泡料总重,先做相容性 |
| 织带与卡扣 | 尼龙织带、POM 扣 | 随内衬同批干燥 | 缝制前 | 不含水汽再上缝纫 |
| 装配 | 外壳、内胆、内衬 | 不再补处理 | 扣壳 | 内胆含水率达标 |
一条边界。BJ 管的是内衬布与缝线本体,洗完晾干还在纤维里起作用;FP 管的是发泡件本体,跟着泡孔壁走。内衬做了、内胆没做,霉照样从内胆表面起;两支都做,扣壳时带水,两段都白做。
四、烘干与扣壳:含水率不达标,前面全白做
这一段没有新产品,却是头盔厂返工最多的一段。
内衬布烘到干爽。整理后按工艺烘干,含水率控在 8% 以内再复合海绵。复合用的胶本身带水,胶层压上后水只能从布面走,布面带水等于两头加水。
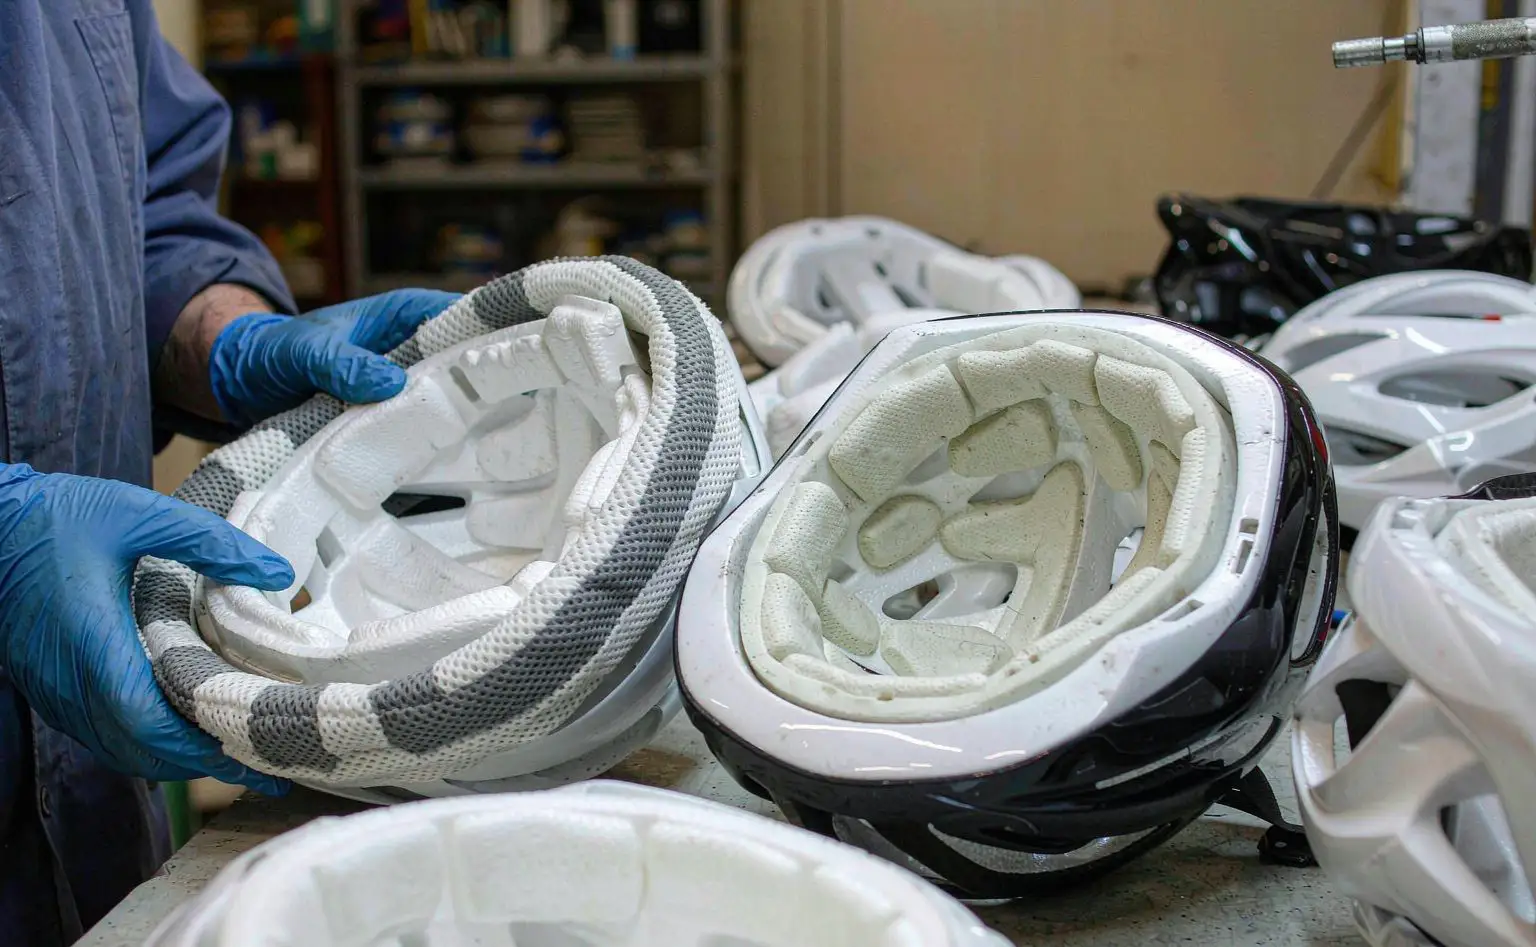
EPS 要熟化。模压成型后的内胆按 24-48 小时熟化,让残余发泡剂与水汽逸出。急着扣壳,水被封在壳与胆之间,出不了门。
扣壳前抽测。按批抽 3-5 件称重与手感双检,重量异常的单独挑出复烘。外壳内壁如果有冷凝水,擦干再装,别指望它自己挥发。
车间环境。装配车间按 45%-65%RH 控湿,梅雨季开除湿机;内衬与织带不要敞着过夜,夜间降温结露等于白烘。
五、装配、包装与出口
粘接强度不能牺牲。内衬与内胆之间常用胶粘或卡扣,做了整理的布面要先做剥离测试(参照 GB/T 7124 类方法),确认胶接强度没有下降。头盔按 GB 811-2022 或 EN 1078 做冲击吸收与佩戴装置强度测试,任何化学处理都不该让这两项掉下来,先做小批送测再放量。
包装段防潮。成品套无纺布袋或PE袋,袋内保持干燥;彩盒内衬用干燥纸卡,别用回收纸——回收纸本身的霉菌孢子就是污染源。
仓储与出口。成品仓压到 60%RH 以下,头盔立放不叠压;整柜出口柜内铺防潮膜,装柜前逐箱看内衬有没有味。同类「发泡件带水扣壳」的教训可对照篮球内胆烘干再贴皮,绒布类内衬的同浴整理见猫爬架绒布同浴整理。
六、常见问题
问:内衬布做了整理,内胆还要加吗?
要加。内衬管布面,内胆管发泡件本体,两处材质不同,一支管不了另一支。
问:防霉剂与抗菌剂有什么区别,为什么这里两支都用?
防霉针对霉菌,抗菌针对细菌与异味源。头盔的问题是汗与皮脂带来的霉味,两段一起做才压得住。
问:FP 加 0.5% 与 1.5% 差多少?
差三倍添加量。厚壁内胆取 1%-1.5%,薄壁与浅色件取 0.5%-1%,按件型定,写进工艺卡。
问:内胆表面已经有黑点了,还能用吗?
表面能擦,但泡孔壁里的菌丝擦不掉,擦完还会回来。批量件按降级处理,别混进正品。
落点四句:内衬布在复合海绵前按 2%-3% o.w.f. 加 iHeir-BJ,先与 9-13 倍水预混分批进槽,浴温 21-50℃、pH 6 左右、软水配浴,不与阴离子助剂同浴,压吸率按 70% 调;EPS 内胆料按发泡料总重 0.5%-1.5% 掺 iHeir-FP,预发泡前混匀,先取 5 公斤做相容性与回弹对比;内衬烘干到含水率 8% 以内再复合,内胆模压后熟化 24-48 小时,扣壳前抽测称重;装配车间按 45%-65%RH 控湿,成品仓压到 60%RH 以下,出口柜内铺防潮膜。防霉与抗菌性能可按 GB/T 24346、ASTM G21 或 ISO 22196 送检,样品可先寄一公斤,起订量与交期见iHeir-FP 产品页。