浏览:40
 日期:2026年10月09日
消费电子配件防霉工艺该选喷涂还是浸渍?喷涂适合壳体大件、浸渍适合小件与异形件,两道都要先把防霉做进材料或涂层,表面这道只决定外观与手感。PVC 与 PU 涂层体系按体系重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%,深色壳体件本体按制品总重加 iHeir-ECO 塑料抗菌剂 0.3%-1.0%。本文讲清喷涂与浸渍的落点、稀释比、干燥条件与选型指标。
一、喷涂与浸渍差在哪:壳体件与小件两条路线
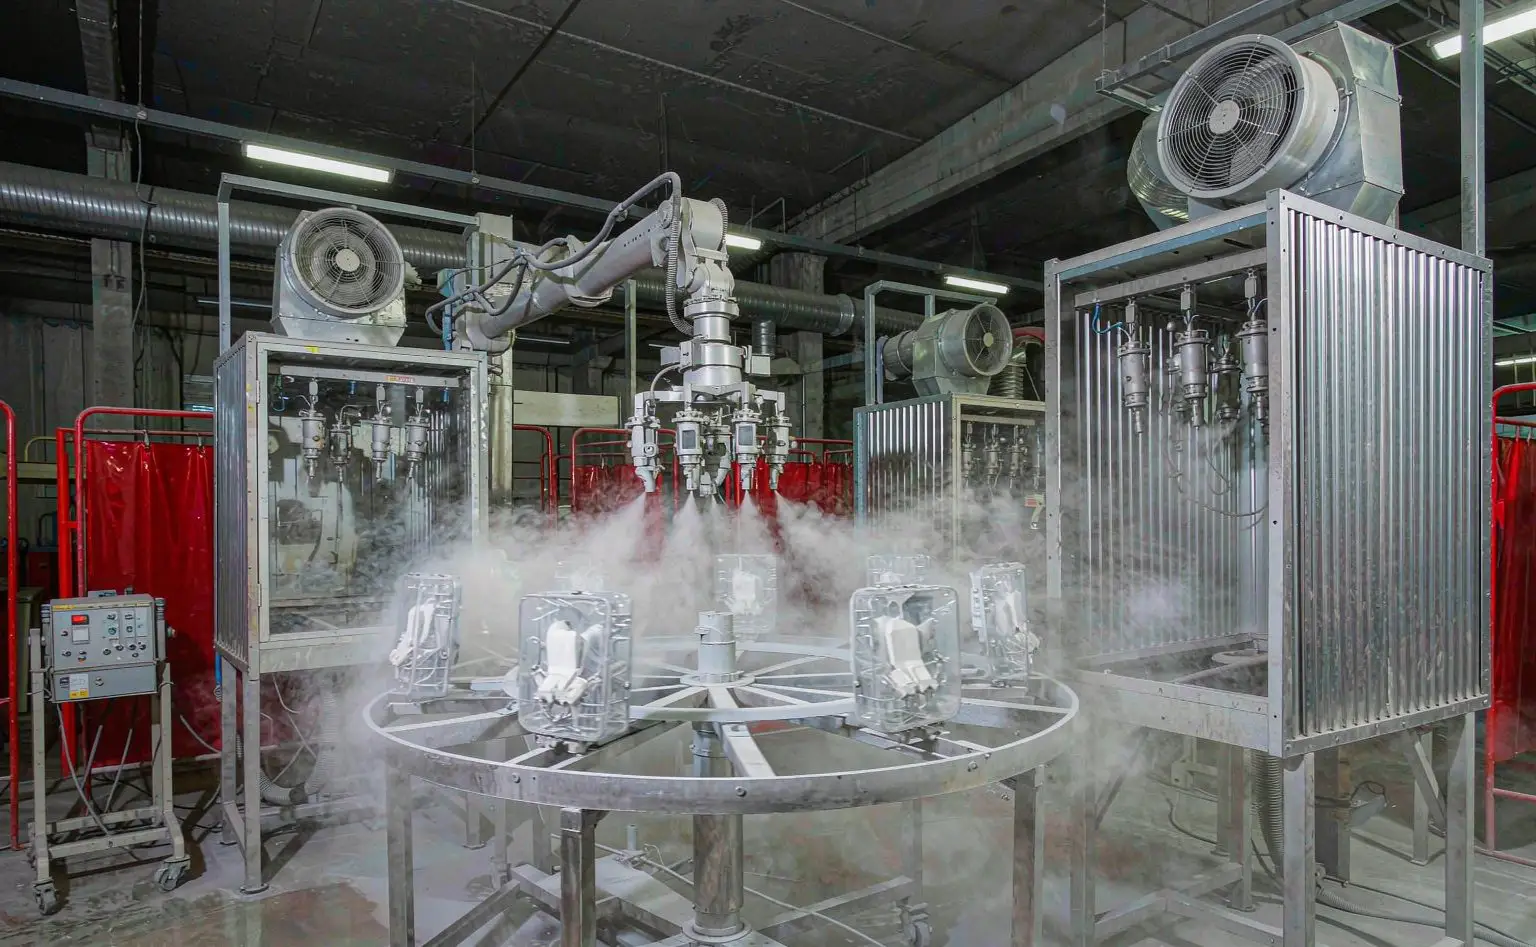
消费电子配件的表面处理有两条常见路线。喷涂是把处理液雾化后喷在壳体件表面,适合外形规整、面积大的件,上液量好控、看着均匀;浸渍是把小件装进网筐浸进槽里,适合尺寸小、形状复杂、喷涂够不到内腔的件,边角与内壁都能吃上液。
两条路线的差别主要集中在三点。其一,上液方式:喷涂是单面着液,浸渍是整件吃液,内腔与盲孔只有浸渍做得到。其二,工艺参数:喷涂看雾化压力、走枪速度与喷涂遍数,浸渍看槽液浓度、浸渍时间与提拉速度。其三,干燥条件:喷涂件表面液膜薄、干燥快,浸渍件挂液多、干燥慢,透明件在高温下还容易发黄。
但两条路线解决的都是表面问题。真正决定防霉寿命的,是材料本体或涂层体系里有没有把防霉做进去。表面这道做得好,靠的是外观与手感;本体那一层不做,配件一受潮照样从料里起霉。所以选路线之前,先把本体防护定下来。
二、两条路线对照表
下表把适用件、上液方式、工艺参数、干燥条件与注意点列在一起,可直接当工艺卡底稿,按现有工序逐项核对。
| 路线 | 适用件 | 上液方式 | 关键参数 | 注意点 |
|---|---|---|---|---|
| 喷涂 | 壳体大件、外形规整 | 雾化单面着液 | 雾化压力、走枪速度、喷涂遍数 | 内腔与盲孔够不到,异形件要翻面补喷 |
| 浸渍 | 小件、异形件、带内腔件 | 整件吃液 | 槽液浓度、浸渍时间、提拉速度 | 挂液多、干燥慢,需控温防止透明件发黄 |
| 本体防护(深色件) | 壳体件树脂 | 混料进机 | 0.3%-1.0%(制品总重) | 用 iHeir-ECO,随母粒或预混料进机筒 |
| 涂层体系 | PVC/PU 涂层 | 随浆料加入 | 0.5%-1.0%(成品总重) | 用 iHeir-JS117 粉体,分散均匀后再上液 |
四行看清一件事:喷涂与浸渍决定的是上液方式与外观,本体防护与涂层体系决定防霉寿命;两类产品的用量分母也不同,一个按制品总重、一个按成品总重,不能互换。
三、喷涂段:壳体件与涂层体系的落点
壳体件走喷涂,喷涂前先把本体防护做进材料。深色与常规壳体件按 iHeir-ECO 塑料抗菌剂 0.3%-1.0%(对制品总重)加入,随母粒或预混料进机筒;它对制品整体起效,喷涂后的擦拭与手感处理不会把它磨掉。水性与溶剂型涂层体系这一侧,则按成品总重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%,在浆料分散段加入,让粉体在体系里铺开。
三个细节。其一,喷涂的雾化压力与走枪速度要先定,膜厚不稳上液量就不稳,防霉层也跟着忽厚忽薄。其二,异形件与带内腔件喷涂够不到,要么翻面补喷,要么改用浸渍。其三,涂层体系用到 PVC 或 PU 时优先考虑 JS117,它有效成分大于 97%、堆密度 380 kg/m³,粉体分散后不易在槽里沉底。
四、浸渍段:小件与干燥条件怎么定
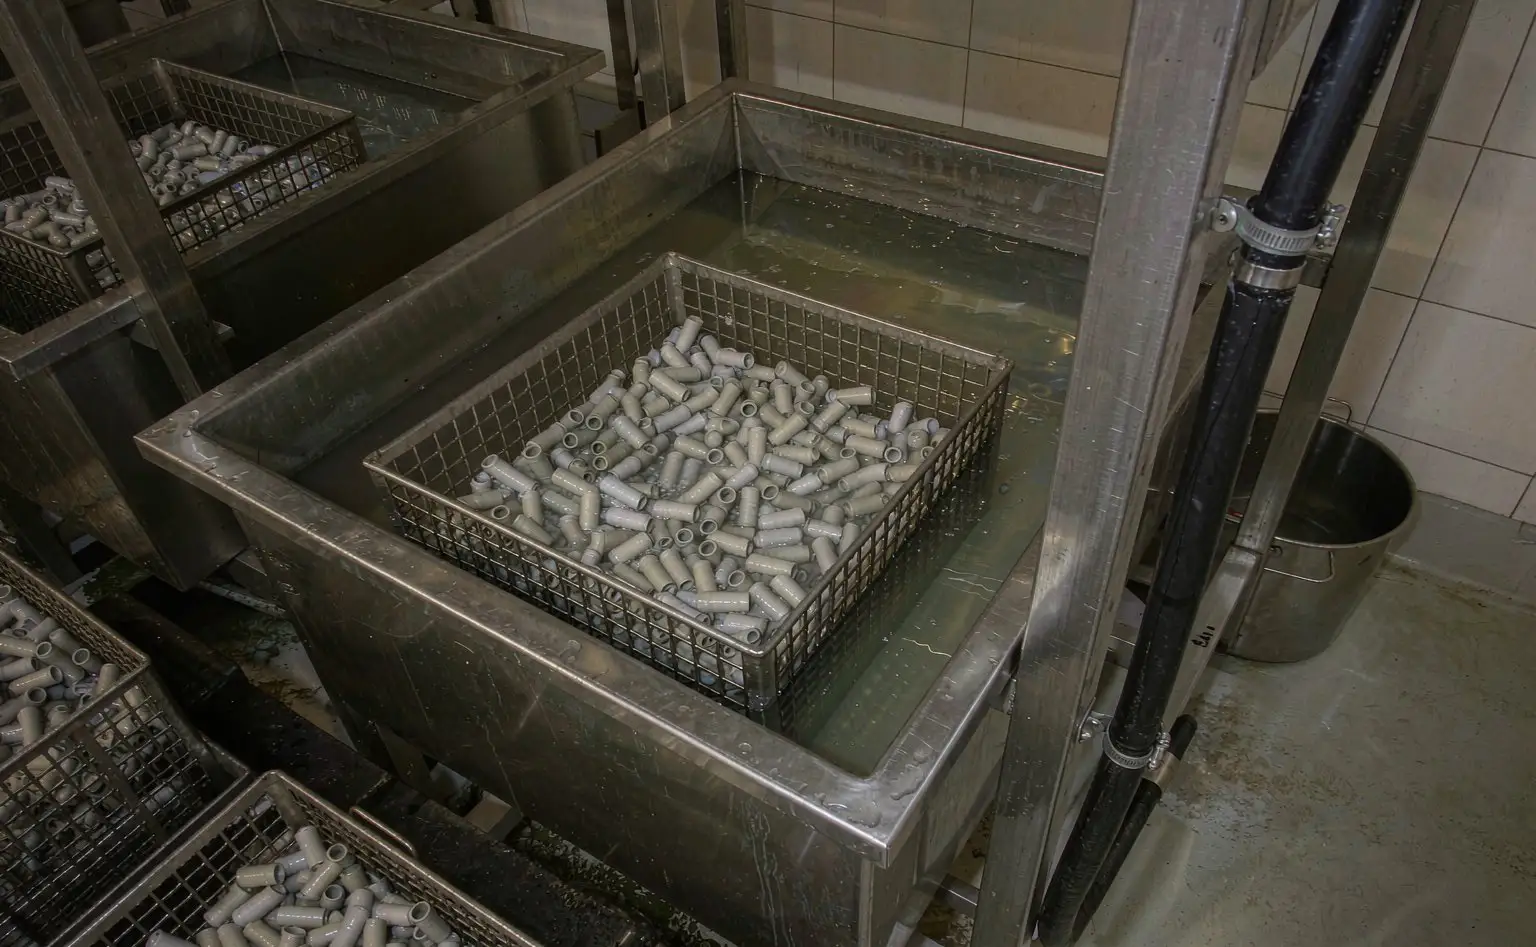
小件与异形件走浸渍。工件装网筐浸入槽液,让边角与内腔都吃上液,再按提拉速度出槽、进烘干段。槽液的浓度与浸渍时间是两个主参数:浓度越高上液越多,时间越长渗透越充分,但挂液也越多、干燥越慢。烘干温度要按件材定,透明件与浅色件对温度最敏感,宁可延长时间也别拉高温度。
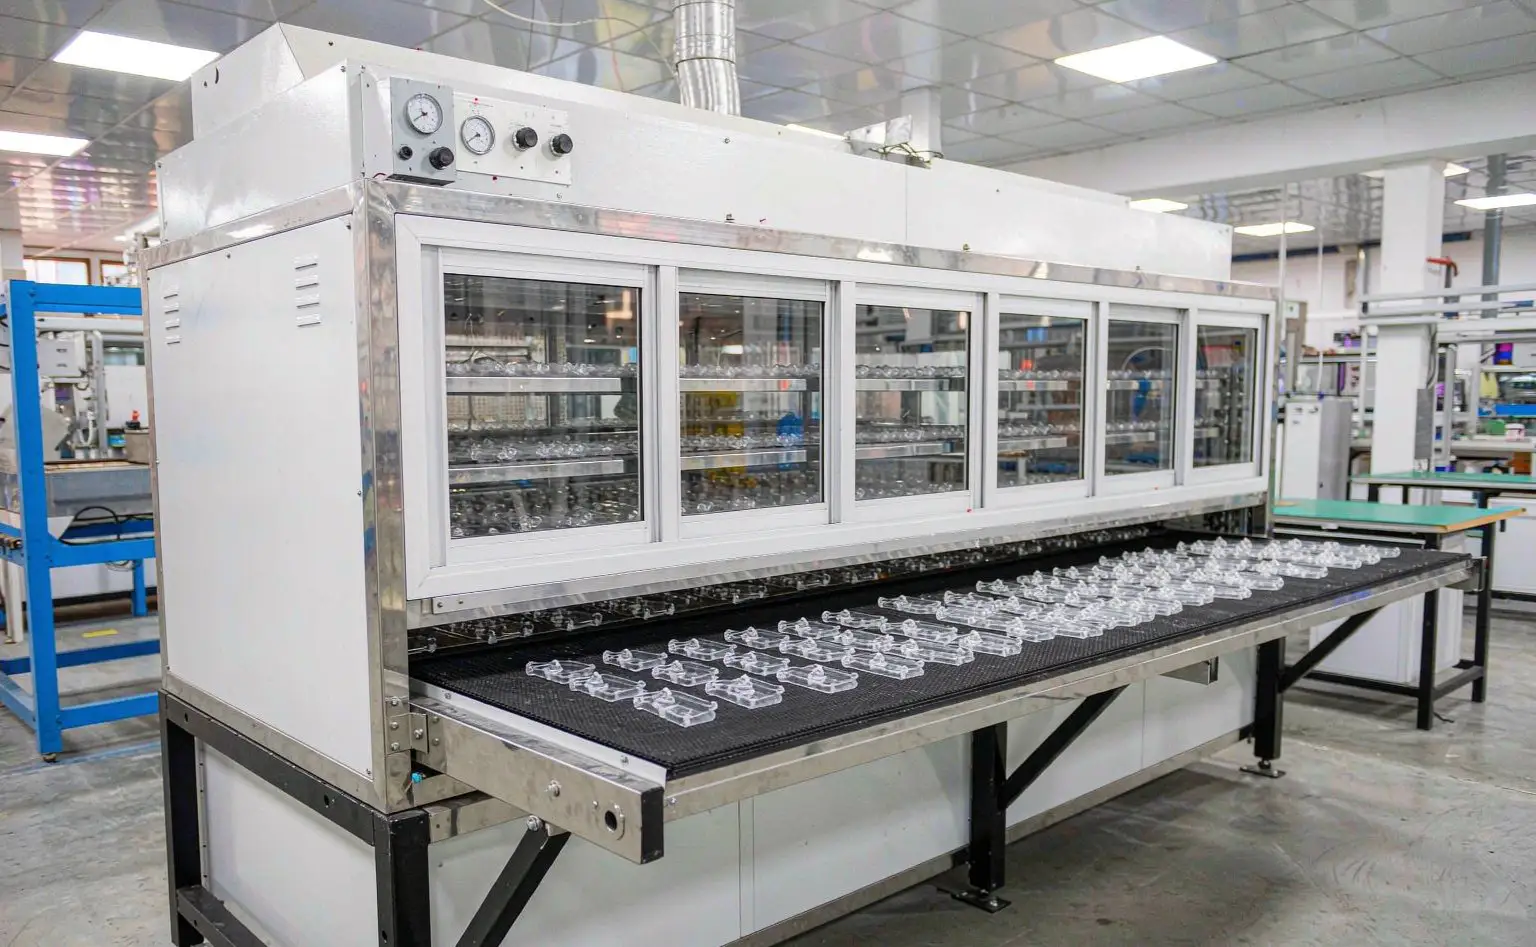
三个细节。其一,透明件选不黄变型号,白度与粒径是两个关键指标,别拿深色件的料去做透明壳,颜色一偏整批降级。其二,槽液要定期补加并测浓度,工件带走的助剂要补回去,否则越浸越淡。其三,出槽后要控温慢干,快干容易在表面留流痕,也会让透明件提前发黄。
五、本体防护与车间控湿:两道之外的底线
不管选喷涂还是浸渍,本体防护都是底线。深色壳体件在混料段用 iHeir-ECO 0.3%-1.0%,涂层体系这一侧用 iHeir-JS117 0.5%-1.0%,两道一起把料与水都管住。车间湿度也要压住:喷涂房与浸渍线的相对湿度尽量控制在 60% 以下,减少工件表面的水膜。
干燥之后的周转与仓储同样要管。工件出烘道后先降到室温再装袋,热件装袋会在袋内结露;周转箱定期清洁、避免积尘带菌;出货前测一次含水率。表面处理的选型与固化条件可参考工程塑料透明件抗菌选型一篇的口径。
六、常见问题:喷涂和浸渍能不能都上、透明件怎么选
问:喷涂和浸渍能不能两道都做?通常没有必要。喷涂解决外观、浸渍解决内腔,同一批件按结构选一道即可;两道叠加只会拉高成本与不良率,防霉寿命还是靠本体防护那一层。
问:透明件到底选哪种?看白度与粒径两项指标,选不黄变、分散细的型号,先打小样看色差与透光;深色件的料不能拿来做透明壳,两者不能互借。
问:槽液浓一点能不能少浸一会儿?不能一概而论。浓度高上液多,但挂液也多、干燥更慢;正确做法是按件材固定浓度与时间,定期补加并测浓度,稳定比一次浸浓更重要。
落点就三处:本体防护在混料与塑化段进料(iHeir-ECO 对制品总重 0.3%-1.0%,深色壳体件),涂层体系在浆料分散段加入(iHeir-JS117 按成品总重 0.5%-1.0%,PVC/PU 涂层),表面这道按件型在喷涂与浸渍里选一道。两支产品均可提供小样与 TDS,欢迎联系我们按产线做一轮上机验证。