浏览:10
 日期:2026年11月21日
压铸件发霉能防住吗?能,但要先把水汽掐在一半以下。铸件带霉点出货,客户验货直接判返工,重抛丸再加除霉,交期一拖就是两周。做法是抛丸后烘干再进周转箱,机加工面清洗后涂油。装箱时按箱配 iHeir-D 气相防霉纸(每张 0.1-0.2 克),整柜加 T-1000 干燥棒(20 尺柜 8-10 条)。本文给出烘干、涂油与装箱的参考参数。
一、霉从哪来:脱模剂、切削液、烘干不到位
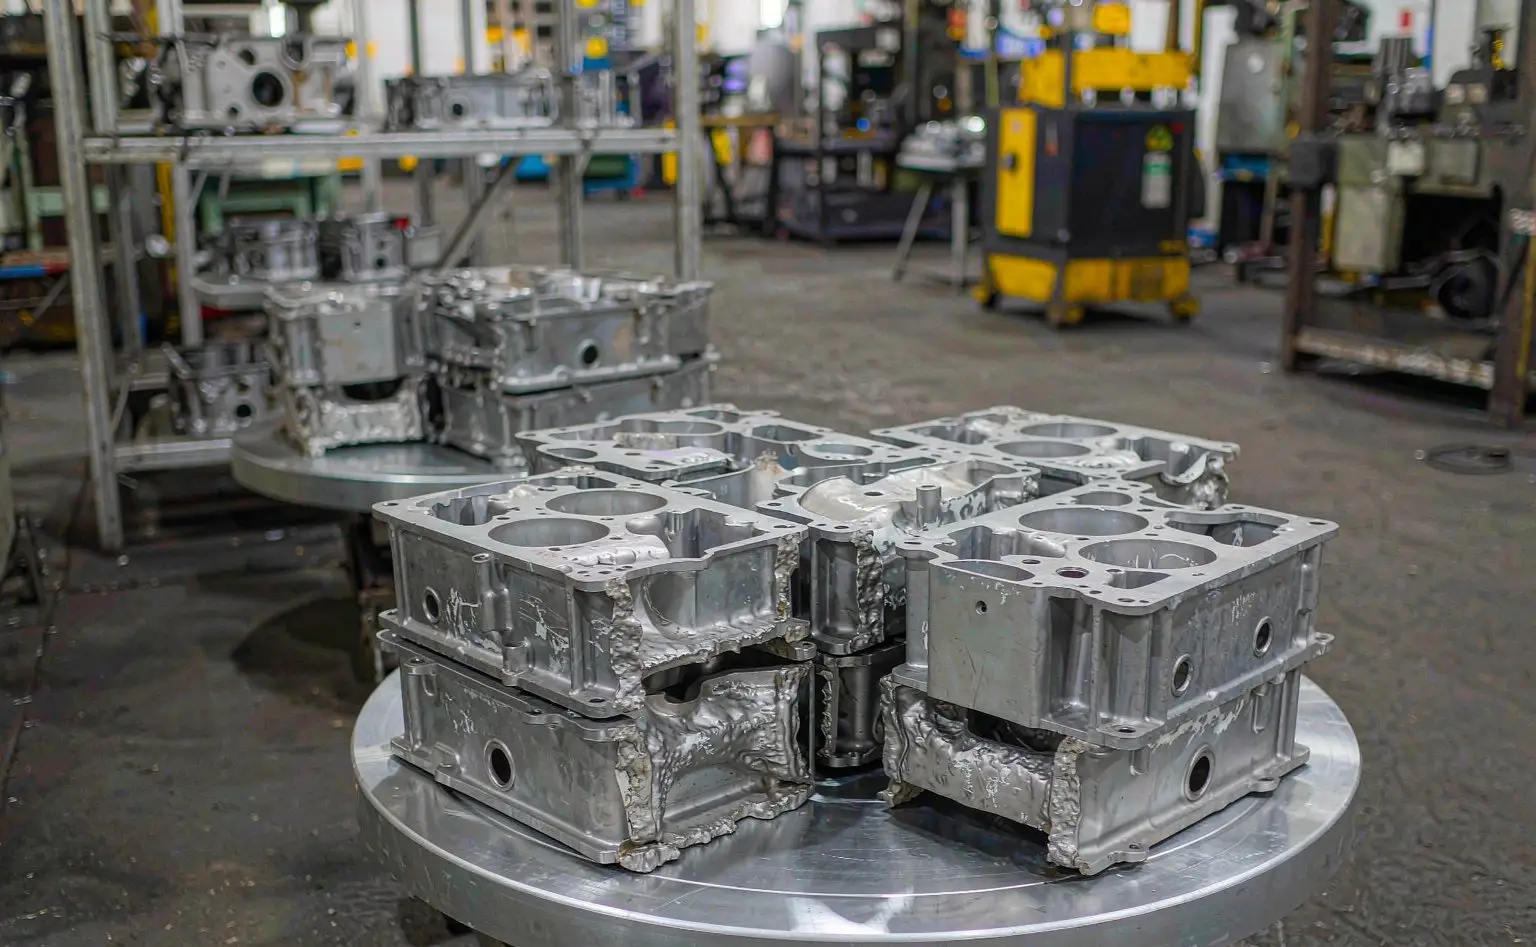
脱模剂是第一层残留。压铸脱模剂多为水基乳液,喷得厚的地方在型腔冷面上留下有机膜;铸件出模就带着这层膜,膜里既有水也有油脂,是微生物现成的碳源。
切削液与清洗液叠加。机加工段的切削液含脂肪酸与乳化剂,清洗不彻底时残留在型腔和螺纹孔里;两道工序的残留叠在一起,霉点先在盲孔与凹槽里出现。
抛丸后带水进箱。抛丸用压缩空气吹尘、湿式除尘的线体出料带水,工件直接进周转箱,箱底积水一晚上,第二天开箱就是整箱返潮。
先长霉后长锈。霉与锈不是两件事:霉层保住水分,锈从霉斑底下开始,等看到锈点时霉已经长了一周以上。所以排查按水汽走,不按锈走。
二、抛丸之后:先烘干,再进周转箱
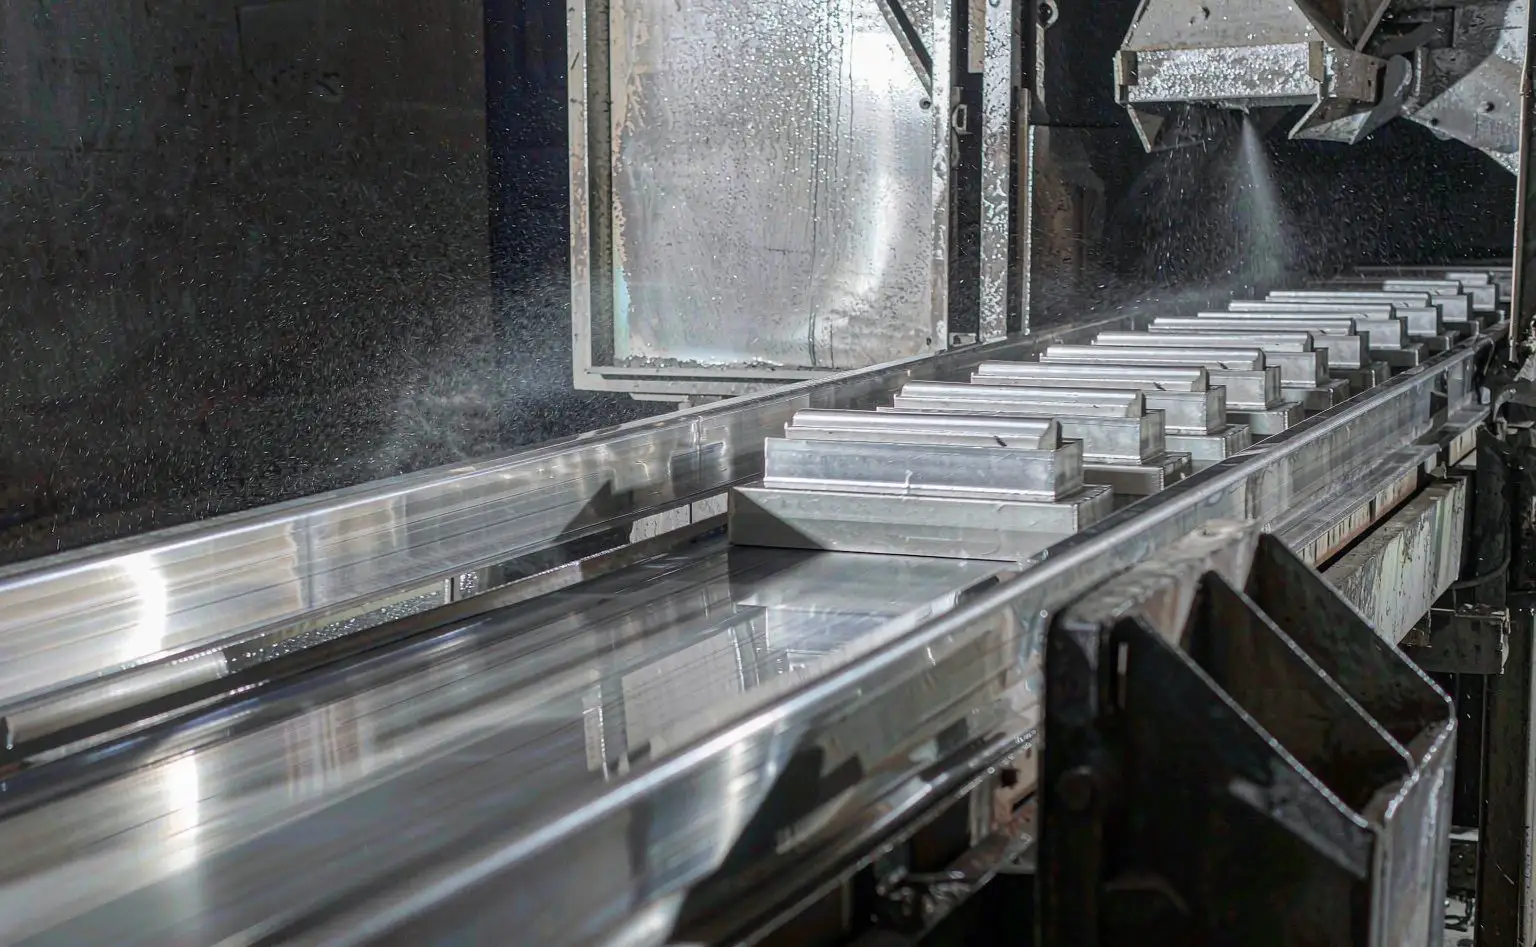
烘干温度与时间。抛丸后进烘箱或过烘干线,工件表面温度提到 60-80℃、保温 20-30 分钟,让盲孔与螺纹孔里的水先出来;薄壁件温度取低、时间拉长,别用高温急烘,铸件变形比霉更难返工。
用压缩空气先吹一遍。进烘箱前用 0.4-0.6 MPa 的干燥压缩空气吹盲孔、螺纹孔与型腔凹槽,把积水吹散再烘;直接烘会让水在孔底结成一坨,烘干线出来还是湿的。
出箱就装箱等于白烘。烘干后工件温度降到 40℃ 以下再进周转箱,箱底垫一层干燥的瓦楞纸或塑料隔板;热件直接装箱,箱内空气一冷就结露,等于把水又请回来。
周转箱本身要干。塑料周转箱洗过不擦干就用,箱底与筋条缝里存水;每班交接前翻箱倒水、抹布擦干,比加助剂更省钱。
三、机加工面:清洗在前,涂油在后
先洗净再涂油。机加工面的切削液残液要用清洗剂洗掉、烘干后再涂防锈油;油膜把残液封在下面,残液里的水一点没少,霉与锈都从油膜下起。
油膜要连续。涂油用浸涂或刷涂,螺纹与盲孔单独补一遍;油膜断开的地方就是水汽进出的通道,也是最先出斑点的地方。
油不要涂太厚。厚油膜在夏季会流淌堆积,堆在低处的油把灰尘和水分一起兜住;按工艺卡控制膜厚,宁薄而匀,不厚而堆。
裸面与喷涂面分开管。未做钝化或喷涂的裸铝面吸水最快,这批件优先装箱配纸;做过喷涂或粉末涂层的件重点在边角与切口,涂层破损处按裸面处理。同类金属件的包装处理可对照紧固件镀锌件入箱与五金工具包胶手柄与包装。
| 部位/环节 | 状态 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 抛丸后工件 | 带水、表面洁净 | 不用助剂 | 吹气+烘干 60-80℃ | 盲孔无积水,出箱不烫手 |
| 机加工裸面 | 切削液残留 | 不用助剂 | 清洗、烘干、涂油 | 油膜连续,螺纹单独补 |
| 周转箱 | 内空气与箱底 | iHeir-D 0.1-0.2 克/张,每箱 1-2 张 | 装箱时铺底与盖顶 | 纸不直接贴裸面,隔一层纸板 |
| 木箱出口 | 整箱密闭 | 同上,按箱内空间加张数 | 封箱前放置 | 箱内衬防潮膜,接缝贴严 |
| 整柜海运 | 柜内空气 | T-1000 20 尺柜 8-10 条 | 装柜后挂于柜壁 | 不压货、不落地,柜门关严 |
一条边界。烘干与油膜管工件表面的水,D 管箱内空气,T-1000 管整柜湿度。三段的顺序不能换:工件没干透就配纸,纸吸饱了就提前失效。
四、装箱与出口:纸和棒怎么配
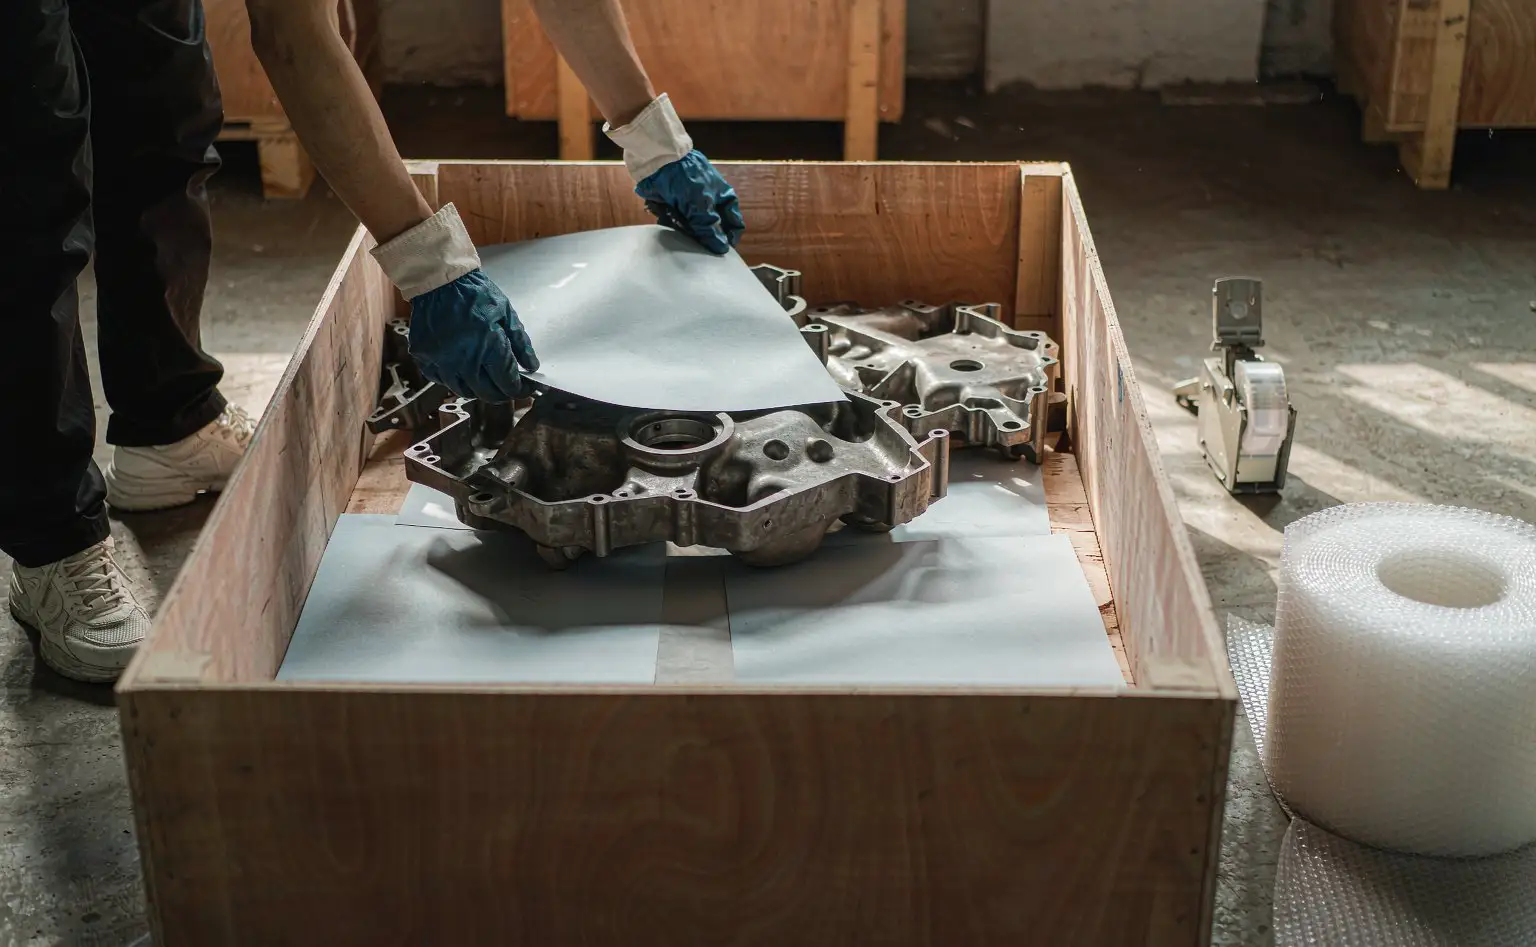
按箱配纸,不按吨位。每张 iHeir-D 防霉纸含有效成分 0.1-0.2 克。常规 60×40×30 厘米周转箱放 1-2 张,一铺底一盖顶;箱内空间每增加一倍,张数加一张,不要按重量折算。
纸别直接贴加工面。产品页写明潮湿条件下对质量较差的金属件有腐蚀风险;纸与裸面之间垫一层中性纸板或气泡膜,纸贴箱壁与顶盖内侧,靠扩散管箱内空气。
整柜按柜型配棒。T-1000 是矿物吸附型干燥棒,不含氯化物、pH 中性,对金属无腐蚀;20 尺柜 8-10 条、40 尺柜 10-12 条,挂柜壁两侧、上下错开,别压在货上。
先做相容性试验。取正常用量 3 倍的防霉纸,与样件一起封进塑料袋,常温放 3-5 天,开袋看加工面有无发暗、发黏、变色;高精度配合面与镜面件必须做这一步,出了问题赔的是整批。
五、常见失误:返潮都是这四处漏的
烘完就装箱。工件还热着进箱,箱内空气冷却结露,纸和棒都在吸这部分水,等于白配。
周转箱带水。洗箱后不擦干,箱底一摊水,上面码得再整齐也救不回来;这一条在梅雨季占返工原因的一半以上。
木箱没做防潮衬。木箱本身含水率高于 18% 时,箱板就是水源;木箱进厂先测含水率,超标的箱板先烘,或在箱内加一层防潮膜隔开。
柜内棒挂错位置。棒贴在柜门内侧、被货挡住,气流到不了柜尾,柜尾的箱最先出问题;按柜长均匀分布,别全堆在门口。
六、常见问题
问:压铸件是金属,为什么会长霉?
金属本身不长霉,霉长在脱模剂、切削液和清洗液的有机残留上,以及箱内的纸托与木箱。工件带霉点,说明表面有可被利用的有机物,同时有水。
问:抛丸能不能把霉抛掉?
能去掉表面霉层,但抛完带水就装箱,一周内照样复发;抛丸后必须烘干,这一步比加任何助剂都关键。
问:防霉纸会不会腐蚀加工面?
按产品页口径,潮湿条件下对质量较差的金属件有腐蚀风险。做法是纸不贴裸面、用前按 3 倍用量做相容性试验,高精度件优先用物理除湿。
问:一个柜要放几条干燥棒?
20 尺柜 8-10 条、40 尺柜 10-12 条是建议值,还要看航线和目的港温湿度;雨季发运、货本身含水高的按上限配,柜内先做一次湿度记录再定。
抛丸后用干燥压缩空气吹净盲孔、60-80℃ 烘干 20-30 分钟,降到 40℃ 以下再进箱;机加工面洗净烘干后涂油,油膜连续、螺纹单独补;周转箱每箱 1-2 张 iHeir-D 气相防霉纸(每张 0.1-0.2 克),纸不贴裸面;整柜 20 尺 8-10 条、40 尺 10-12 条 T-1000 干燥棒;高精度件先做 3 倍用量相容性试验。相关系数与交期见 iHeir-D 产品页与T-1000 产品页。