浏览:8
 日期:2026年11月21日
机床床身防霉怎么做才不返工?铸件出砂带潮、导轨槽里存水,霉点先起在型砂残留处,锈随后从霉斑底下出来。导轨面一旦起斑就要重新磨,一件的返修工时比防霉成本高几十倍。做法是铸件烘干后再涂油,木箱垫木按 1:40 浸 iHeir-M5(增重 15%-20%),箱内按空间配 iHeir-D 气相纸(每张 0.1-0.2 克)。本文给出烘干、浸泡与配纸的参数。
一、霉从哪来:型砂、涂料、导轨槽积水
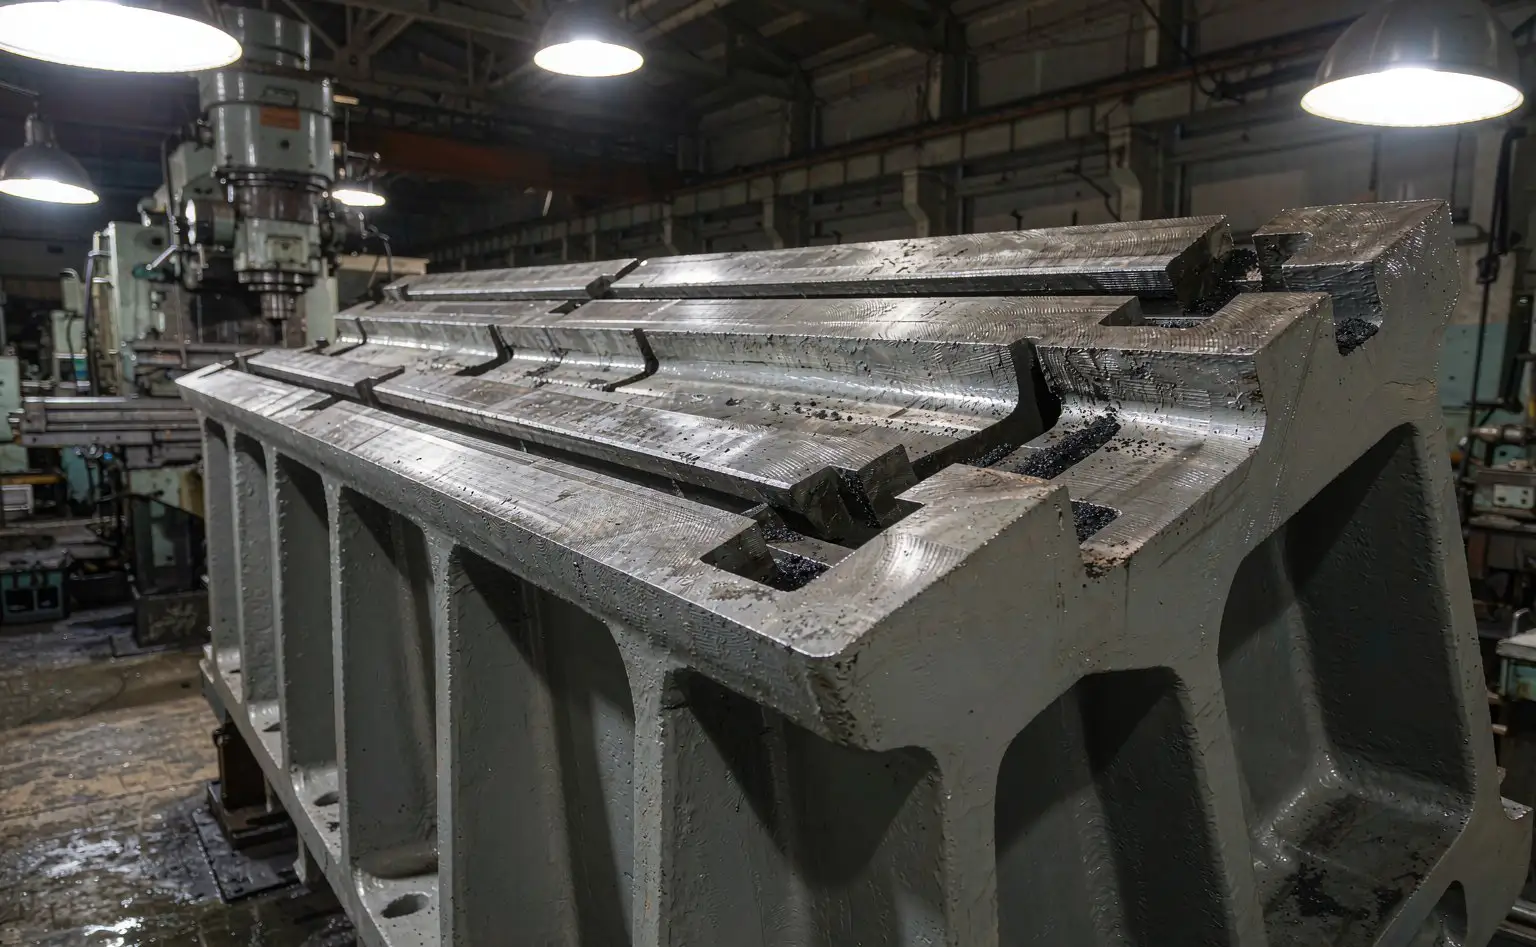
型砂是吸潮载体。铸件表面的残砂与涂料层是多孔结构,吸水量比加工面大得多;清砂不彻底,砂粒藏在筋板转角与 T 型槽里,把水一起留住。
时效期露天放置。去应力时效按工艺要放够时间,很多厂直接放在车间外或棚下;一场雨后导轨槽与 T 型槽成了积水槽,水排不出去,霉与锈从槽底起。
涂油前不擦净。砂粒、水分和灰尘被油膜一起封在下层,油膜越厚封得越死;等客户开箱看到斑,擦是擦不掉的,只能重新磨。
木箱本身带水。木箱与垫木的含水率高于 18% 时,箱体就是水源;南方梅雨季进厂的木箱不测含水率,等于给床身配了一个加湿器。
二、出砂之后:烘干比涂油更急
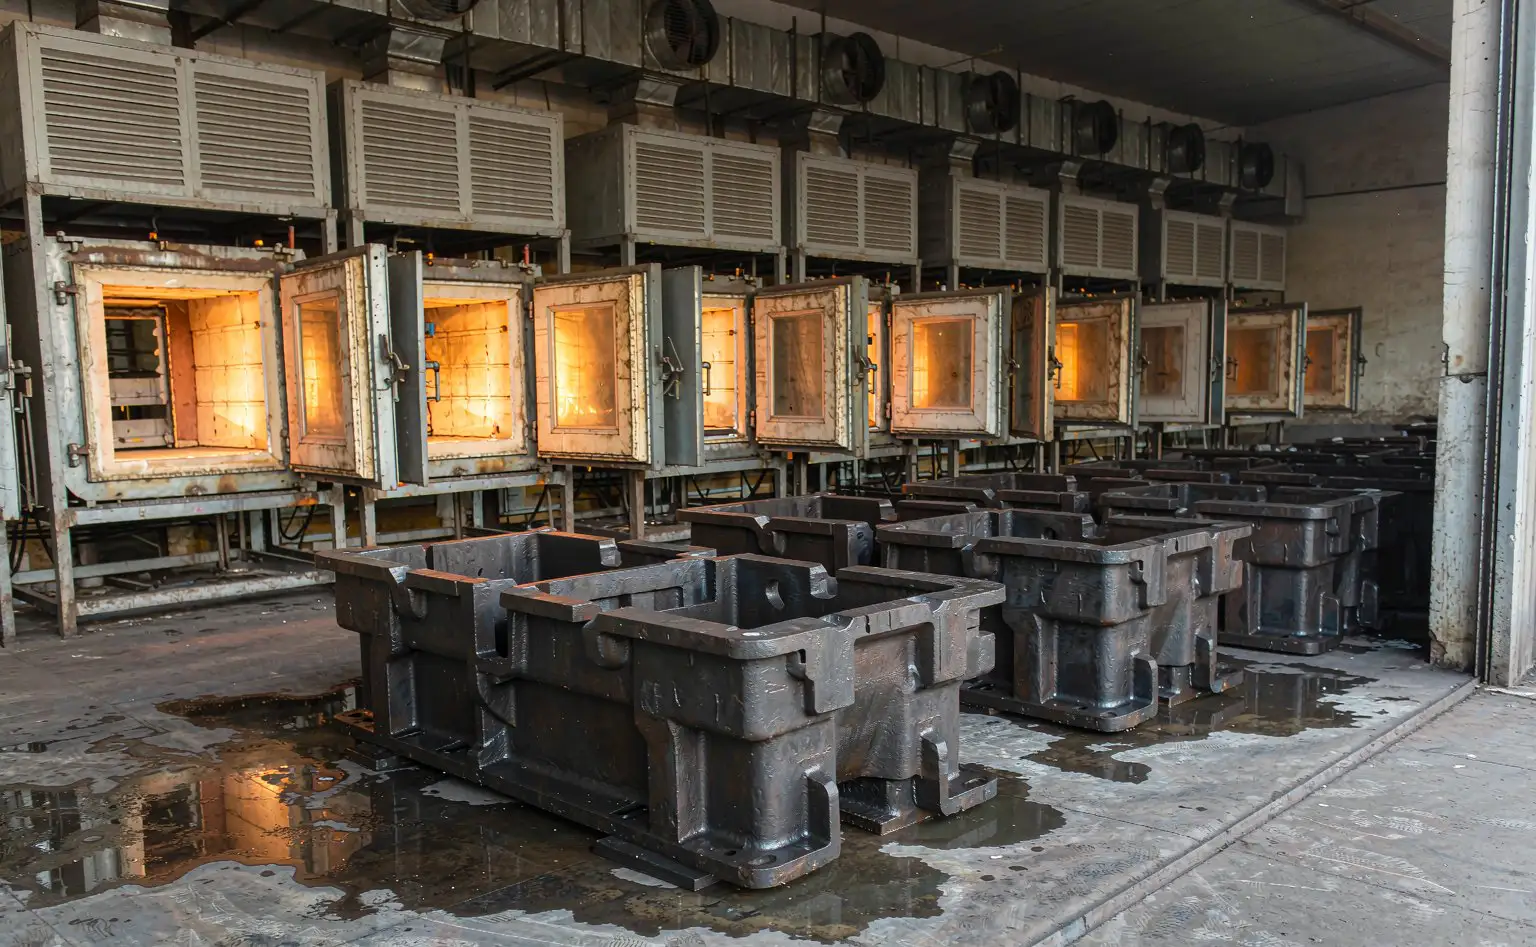
先清砂再烘干。抛丸或手工清砂把筋板转角、T 型槽、螺栓孔里的残砂清出来,再进烘干炉;带着砂烘干,砂层里的水出得比铸件本体慢得多。
烘干温度与时间。进炉 80-100℃、保温 2-4 小时,按铸件壁厚定时间;厚大件升温要慢,避免内外温差开裂纹。烘干后炉内缓冷到 50℃ 以下再出料,别在露天风口上吹。
导轨槽单独处理。出料后用干燥压缩空气吹 T 型槽与导轨槽,把槽底余水赶出来,再用白纸擦一遍,纸不湿才算干透;槽里有水,后面涂多少油都没用。
去应力与烘干排顺序。时效在前、烘干在后;时效过程本身会吸潮,两个工序颠倒,等于把烘干白做一遍。时效区做硬化地面与排水坡,别让雨水积在件底下。
三、涂油前:擦净、补油、控膜厚
擦到布上不见黑。涂油前用不掉毛的布蘸清洗剂擦导轨面与加工面,布上不见黑色砂痕为止;粗加工面用刷子带一遍,把砂粒从纹路里刷出来。
油膜连续但不堆。导轨面浸涂或刷涂防锈油,油膜连续、不流淌堆积;T 型槽与螺栓孔单独补一遍,这些地方最容易漏,也最容易存水。
非加工面别忘。铸件毛面、筋板背面与底面同样要擦净、薄涂一层;出口件在海上走一个月,毛面吸潮比加工面快。
包装前复检一次。装箱前用手电照导轨面与 T 型槽,看有无斑点、水痕、砂粒;发现问题的件不进箱,先处理再装。木箱与绝缘件的复合包装可对照变压器绝缘纸板与木箱,垫木与托盘口径可对照水泵密封件与木托盘。
四、木箱与垫木:M5 按 1:40 泡透
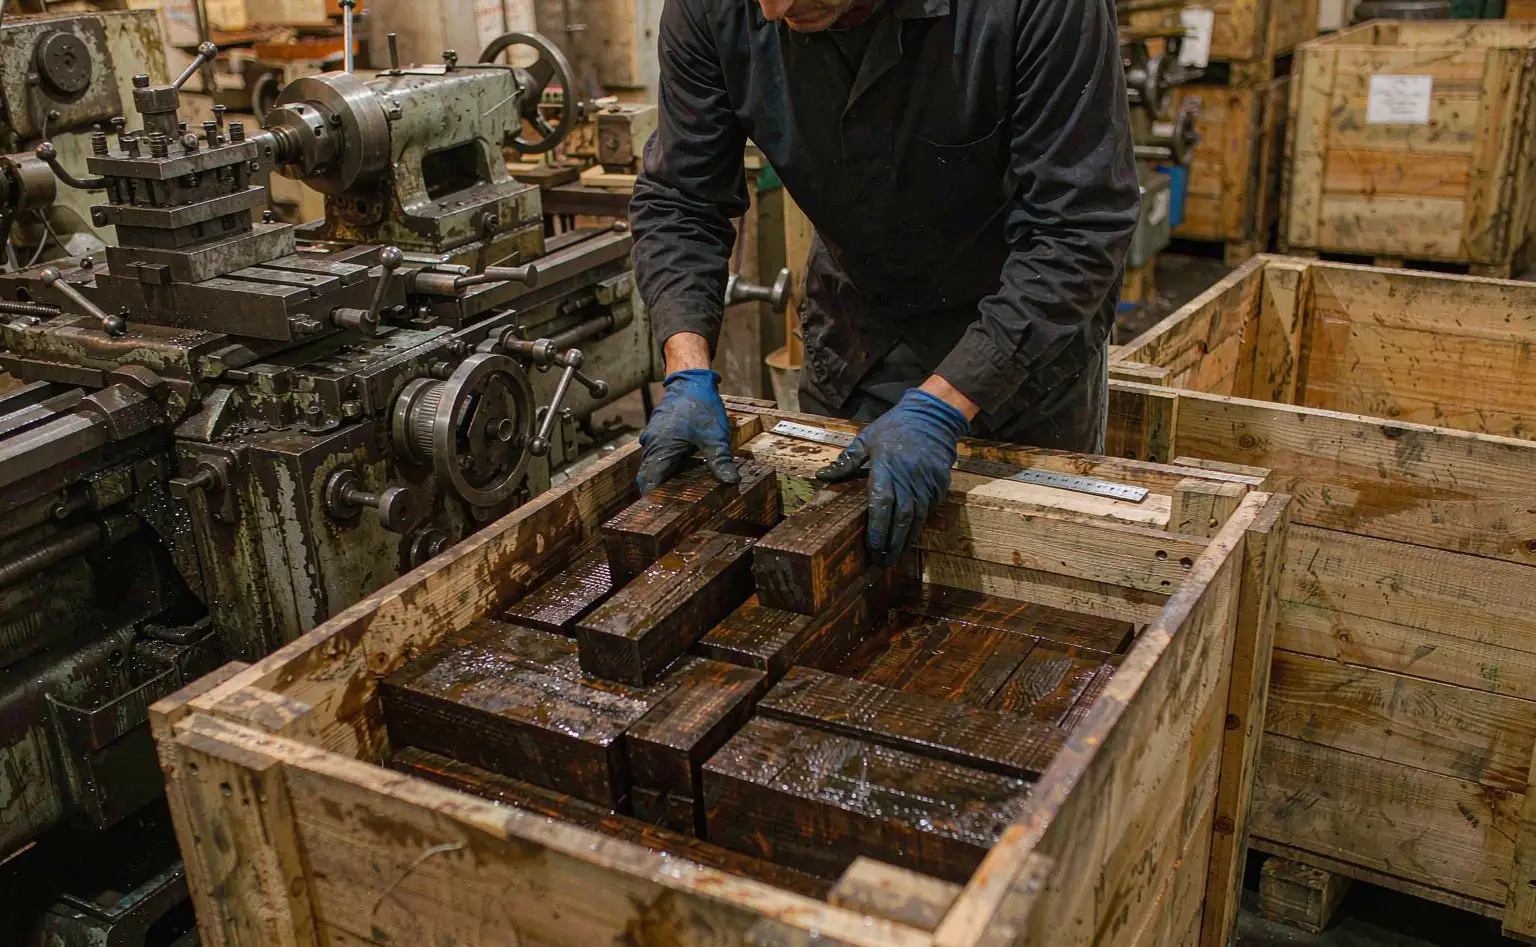
配比与时间。iHeir-M5 浸泡液按 1:40 配制,即 5 公斤处理剂对 100 公斤水;垫木、木方全部浸入、不露出水面,浸到增重 15%-20%,大约 5-10 分钟。
浸后必须干透。取出滴干,再风干或晒干才可上箱;湿垫木直接接触铸件底部,等于把水封在箱里,M5 的防霉效果也被稀释掉。
酸性别碰金属。产品手册写明 M5 为酸性,不能与金属或碱性物质接触、混用。垫木与裸金属面之间垫一层中性纸板或防潮膜,浸过液的垫木不要直接贴在导轨面上。
容器与余液。浸泡槽用塑料或水泥槽,别用铁槽;配好的液体当班用完,隔夜后按废液处理,别兑水续用。25 公斤一桶、防潮避光存放,有效期 1 年。
| 部位/环节 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 床身铸件 | 灰铸铁本体 | 不用助剂 | 清砂、80-100℃ 烘干 2-4 小时 | T 型槽吹净、白纸试擦不湿 |
| 导轨面与加工面 | 已加工金属面 | 不用助剂 | 擦净、涂防锈油 | 油膜连续、不堆、孔内补油 |
| 垫木与木方 | 松木、杂木 | iHeir-M5 1:40 浸泡,增重 15%-20% | 浸 5-10 分钟后滴干、晾干 | 干透上箱,与裸金属之间垫中性纸板 |
| 箱内空间 | 密封木箱 | iHeir-D 0.1-0.2 克/张,1-2 张/箱 | 封箱前贴箱壁与顶盖内侧 | 纸不贴导轨面,箱内衬防潮膜 |
| 整柜海运 | 集装箱空气 | 按柜型另配干燥棒 | 装柜后挂柜壁 | 木箱含水率入厂先测 |
一条边界。M5 管垫木与木箱里的木纤维,D 管箱内空气,烘干与油膜管铸件表面的水。三段里最容易漏的是垫木——浸了没干透,前两段都白做。
五、配纸与装箱:张数按空间算
按箱内空间配纸。每张 iHeir-D 纸含有效成分 0.1-0.2 克。一台中小型床身的木箱,箱壁两侧各一张、顶盖内侧一张,共 2-3 张;箱体加高或加长一倍,张数加一张,别按整机重量折算。
贴壁不贴面。纸贴在箱壁与顶盖内侧,靠扩散管箱内空气;直接压在导轨面上,潮湿条件下对金属表面有风险,产品页对此有明确提示。
先做相容性试验。按正常用量 3 倍配纸,与试件一起封进塑料袋,常温放 3-5 天,开袋看导轨面有无发暗、发黏;导轨精度要求高的床身,这一步不能省。
箱体先做防潮。木箱内壁衬一层防潮膜,接缝贴严;箱底垫木按上节浸泡晾干,箱体含水率入厂抽测,超过 18% 的箱板先烘再用。
六、常见问题
问:铸铁床身会长霉吗?
铸铁本身不长霉,霉长在型砂、涂料与油污的残留上;铸件表面有可被利用的有机物、又有水,霉就起来了。所以清砂与烘干是第一步。
问:涂防锈油能不能代替防霉?
不能。油膜隔水,但油膜下的残留照样能长霉;而且油膜一旦不连续,水就从断开处进去。正确的顺序是擦净、烘干、涂油、配纸。
问:垫木一定要浸泡吗?
出口件建议浸泡。木箱垫木本身含水,海运一个月里箱内湿度长期在 80%RH 以上,未处理的垫木最先长霉,霉丝会爬到铸件底部。
问:M5 浸泡后要不要冲洗?
不要冲。取出滴干、风干或晒干即可,冲掉就等于把有效成分洗掉;但浸过的垫木要与裸金属面隔一层中性纸板,避免酸性残留直接接触。
铸件先清砂、80-100℃ 烘干 2-4 小时、炉内缓冷到 50℃ 以下;T 型槽用干燥空气吹净、白纸试擦不湿;导轨面擦到布上不见黑再涂油,油膜连续不堆;木箱与垫木按 iHeir-M5 1:40 浸泡、增重 15%-20%,取出滴干晾透再上箱并垫中性纸板;箱内每箱 2-3 张 iHeir-D 气相纸(每张 0.1-0.2 克),贴箱壁与顶盖、不贴导轨面,精度件先做 3 倍用量相容性试验。用量与包装规格见 iHeir-M5 产品页。