浏览:40
 日期:2026年10月16日
婴儿推车防霉要从哪里下手?布套走纺织后整理、塑料连接件走母粒、金属车架只做防锈,三件事混着做最容易漏掉一件。布套按干布重加 iHeir-BJ 纺织防霉剂 2%-3% o.w.f.,塑料件按成品总重加 iHeir-JS117 塑料防霉粉 0.5%-1%。本文说明各件怎么处理、用量与成品仓口径。
一、婴儿推车为什么必须按材料分开做
婴儿推车是一台多种材料拼起来的整机:布套、遮阳篷、座垫是纺织面料,连接件、轮座、脚踏是塑料件,车架、铆钉、扶手是金属件。三种材料加工路线不同,防霉的介入点也不在同一个工序:布套靠后整理让纤维吸附,塑料件靠母粒随成型固化,金属件本身不长霉,它的问题是受潮生锈。
出霉的位置也印证了这个分法。整车在仓库或海运柜里放久了,最先起霉点的是布套的褶皱处、遮阳篷的反面、座垫与车架贴合的缝,这些地方要么是纺织品、要么是两种材料夹着的湿区;金属车架表面出现的是锈斑而不是霉斑。把三种件混在一个工艺里讲,车间就会拿着同一支料的用量去套三种材料,该加的地方加少了,不该加的地方反而堆料。
分开做还有一个好处是责任清楚:布套出问题查后整理槽与烘干,塑料件查母粒分散与成型温度,金属件查涂装前处理。
二、布套、塑料件与金属架的处理对照表
下表把三种件的材质、处理工序、用量与注意点列在一起,可以直接当作工艺卡的底稿。
| 部件 | 材质 | 处理工序 | 用量或判据 | 注意点 |
|---|---|---|---|---|
| 布套、遮阳篷、座垫 | 涤纶 / 混纺面料 | 含浸压吸,走纺织后整理槽 | iHeir-BJ 2%-3% o.w.f.(对干布重) | 浴温 21-50℃、pH 4.5-8.5;阳离子型,禁与阴离子助剂同浴 |
| 塑料连接件、轮座、脚踏 | PP / ABS / POM 等 | 混料阶段随树脂加母粒,再成型 | iHeir-JS117 0.5%-1%(依成品总重) | 有效成分 >97%,与树脂混匀后再成型,别在成品上补喷 |
| 金属车架、铆钉、扶手 | 铝合金 / 钢管 | 只做防锈与涂层,不投防霉剂 | 涂装附着力与盐雾按标准抽检 | 涂装前除油除锈;防霉剂管不了金属 |
| 整车装配与成品仓 | 整机 | 控湿、分批码放 | 相对湿度 60% 以下 | 布套件与金属件分开码,包装前复检 |
四行里前两行是两条独立的加料线,第三行是防锈与涂装,第四行是仓储管理;漏掉任何一行,问题都会在客户开箱之后才暴露。
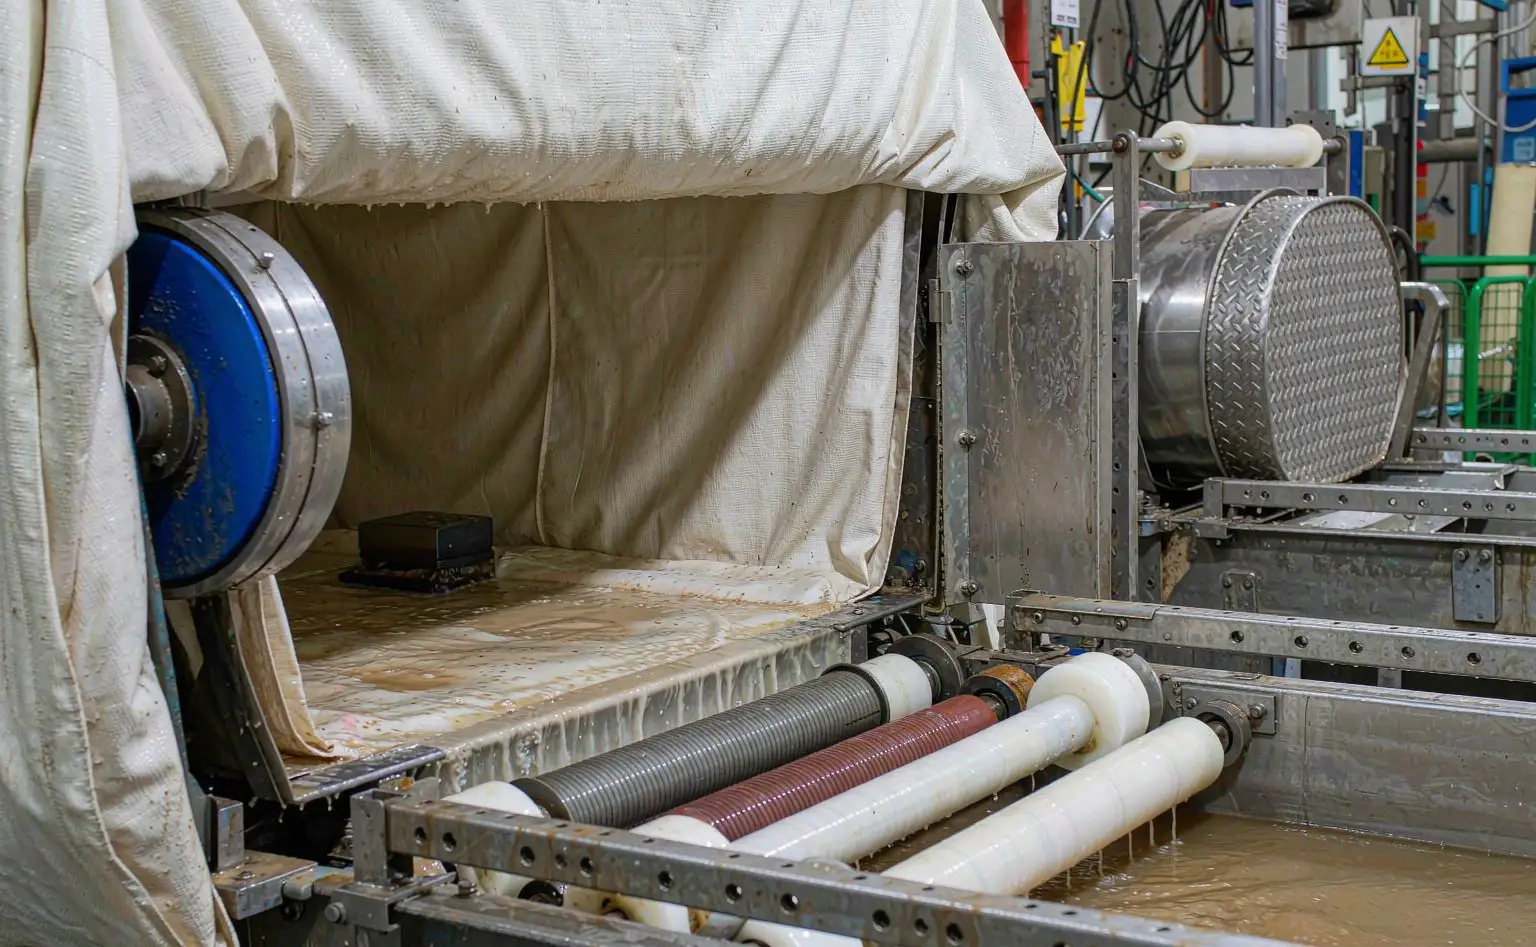
三、布套与座垫:含浸压吸,BJ 按干布重 2%-3%
面料这一道用 iHeir-BJ 纺织防霉剂,按 2%-3% o.w.f. 计量,基数是干布重,不是浴液重量。它的有效物含量 ≥8.0%,浴槽操作温度 21℃~50℃、pH 4.5~8.5,推荐工艺是含浸压吸法,压吸率按 70% 计,3 kg 防霉剂可以处理 100 kg 布。
稀释方式在这一道特别要紧。助剂靠纤维吸附起作用,一次把整桶倒进槽里,局部浓度过高,吸附不匀,同一卷布会出现色差或手感发硬。正确做法是先与 9~13 倍的水预混合,再分批加入浴槽,让布在槽里走得匀、压辊挤得匀。2% 的用量可以覆盖 1 年以上的防霉期,要求更长的批次按 3% 做,可到 2-3 年。
同浴助剂要先核离子性。BJ 是阳离子体系,不能与阴离子助剂同槽;需要分开做时先上 BJ、烘干后再上阴离子助剂,必要时加 0.1% 的阳离子亲水剂。
四、塑料连接件与轮座:母粒内添加,JS117 按成品总重 0.5%-1%
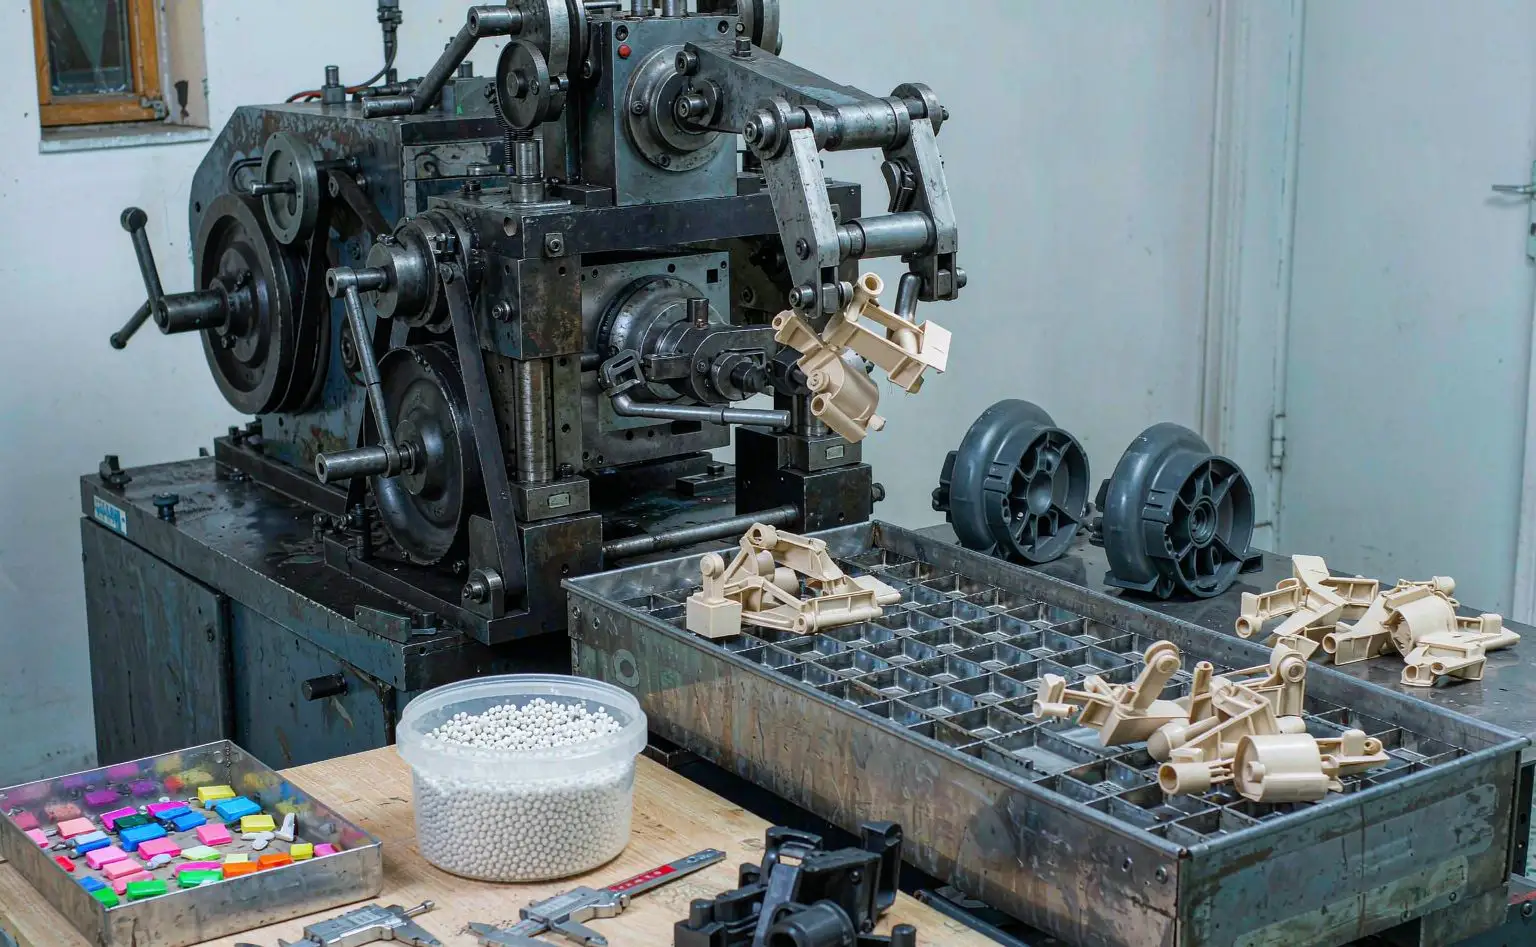
塑料件这一道用 iHeir-JS117 塑料防霉粉,推荐添加量 0.5%-1%,基数是制品的总重。它的有效成分 >97%,堆密度 380 kg/m³,与聚乙烯、聚丙烯、聚酯、TPE、橡胶都能配合;把粉体与树脂在混料阶段混匀,再按原工艺成型,不需要额外加设备。
内添加的道理在于分布均匀。助剂跟着熔体走到制品的每一个角落,连接件的内壁、轮座的孔槽这些喷不到的位置同样有防护;反过来,成品出来以后再补喷一层,只停在表面,装配时一摩擦就掉,水路和雨水一冲更是留不住。
车间要注意两点。一是混匀,粉体与树脂的密度差会导致分层,混料时间不够会出现同一批件一边好一边差;二是成型温度,按基材自己的工艺窗口走,别为了别的性能把温度拉高,助剂体系不需要额外升温。造粒或直接拌料都可以,按你的产线来定。塑料件这一段的库存与出口处置,可以参照塑料制品行业防霉里的做法。
五、金属车架:只做防锈与涂层,别指望防霉剂
车架、铆钉、扶手多为铝合金或钢管,金属本身不会长霉,它面对的是受潮生锈。所以这一段不投防霉剂,钱要花在涂装前处理和涂层上:涂装前把表面的油污、锈迹、氧化层处理干净,涂层附着力才有保障;涂层体系按车架自己的工艺选,附着力与耐盐雾按对应标准抽检。
要提醒的是别把这两件事混起来算。有的车间为了「一起解决」,把防霉助剂加到涂料或涂装槽里,结果既定的涂装参数被打乱,附着力反而下降,而金属件的锈也没管住。金属这一段的目标是防锈,不是防霉,写在工艺卡上就不会混。
金属件唯一相关的动作在装配与仓储:车架和布套贴合处容易积潮,成品码放别让布套长期压在涂层上,也别把整车用包装膜封死,水汽散不出去,最先出问题的还是贴着的布套。
六、常见问题:一套工艺能不能管三种件、能不能最后喷一遍了事
问:能不能只用一支助剂、一套工艺把三种件都管住?不行。面料靠吸附、塑料靠母粒、金属靠涂层,介入点不在同一个工序上,用量基数也不同:一个是干布重、一个是制品总重,还有一个根本不投。硬要合并,三种件都难做到位。
问:整车装配完最后喷一遍防霉处理,能不能代替前面的工序?不能替代。后喷只停在最外层,布套的褶缝、塑料件的内壁、两种材料的贴合面都盖不到,整车也带着金属件与电气部件,不适合过液;上游把处理做进去,成品阶段只做控湿和包装。
落点四句:布套、遮阳篷与座垫按干布重加 iHeir-BJ 纺织防霉剂 2%-3% o.w.f.,浴温 21-50℃、pH 4.5-8.5,先稀释再分批加;塑料连接件与轮座按成品总重加 iHeir-JS117 塑料防霉粉 0.5%-1%,混料阶段混匀;金属车架只做防锈与涂装,不投防霉剂;成品仓把相对湿度压在 60% 以下,布套件与金属件分开码放。两支产品都可以提供小样与 TDS。