浏览:1
 日期:2026年10月23日
折叠水桶防霉怎么做?关键在折痕,不在桶壁。TPE 桶身做成手风琴状,一圈圈折缝既存水又存污,折叠后水挤在缝里出不来,霉点总是沿着折痕一条条长起来;硬胶桶口与桶底是第二处。TPE 与硬胶主体按成品总重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%,桶盖的硅胶密封圈按 1%-2% 加 iHeir-GGTK 硅胶抗菌剂。本文给出配料点、加工温度与包胶段的做法。
一、折叠水桶的霉先在折痕里起来
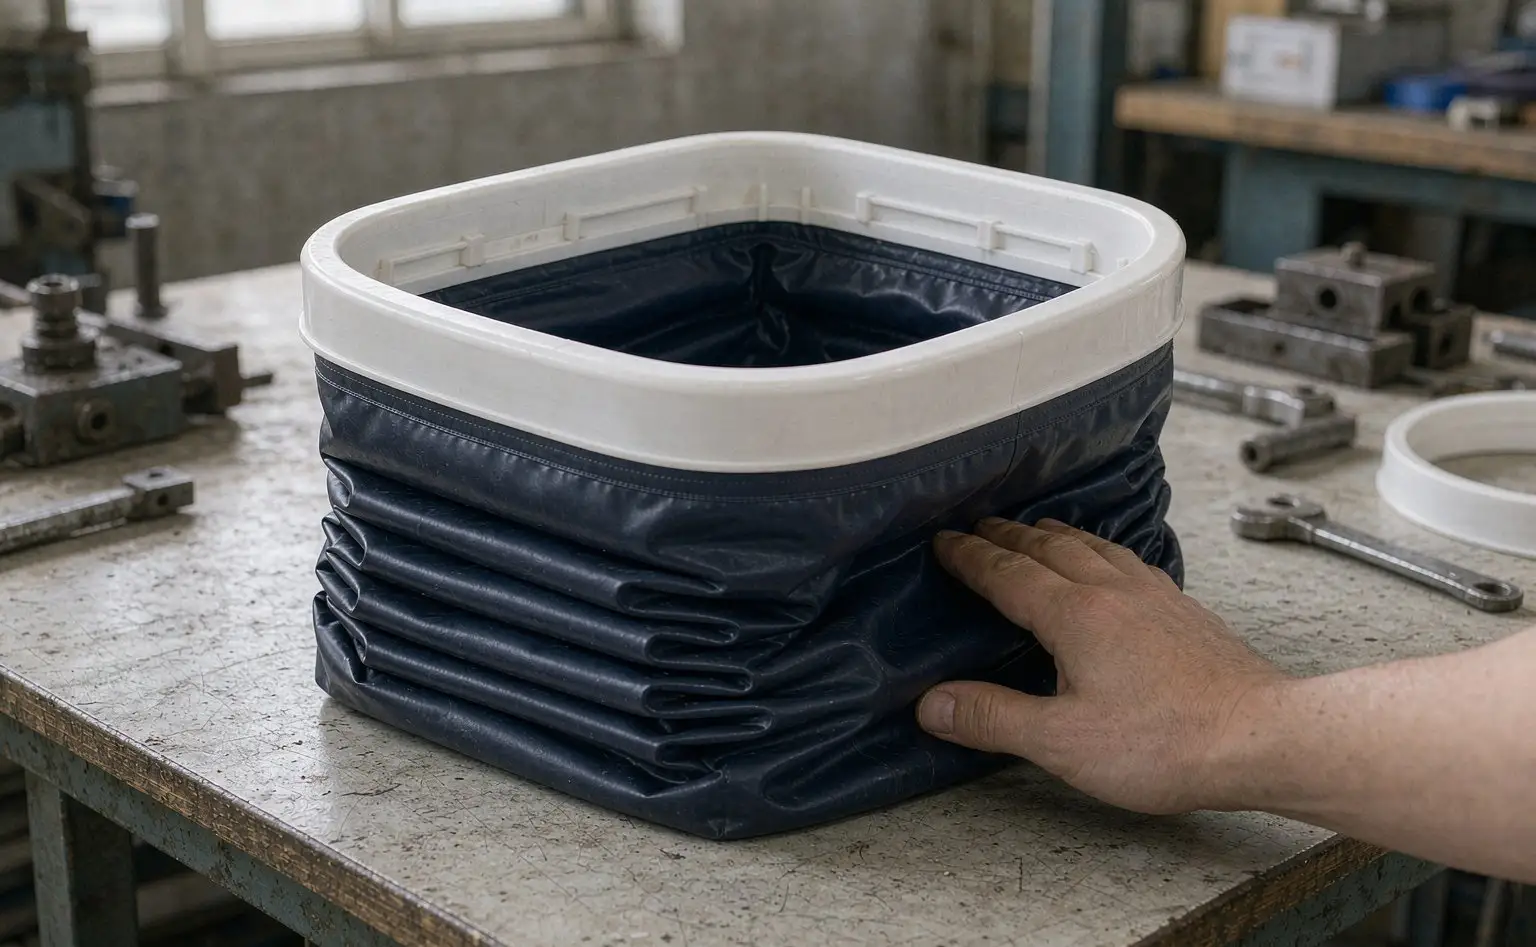
折叠水桶的结构是软的桶身加硬的桶口。桶身用 TPE 或软质 PVC 做成手风琴结构,桶口、桶底、提手用 PP 或 ABS 硬胶,两处通过双色包胶或嵌件连接。折痕处的壁厚最薄,折起来的时候外侧受拉、内侧受压,反复折压几百次以后折缝表面会起细微裂纹,裂纹里存住的水和污物擦不到,霉就从这里起来。
第二处是硬胶桶口。桶口是整只桶受力最大的地方,注塑件表面光洁度一旦不够,或者运输中擦伤,表面积水同样会长霉斑。第三处是桶盖的密封圈:硅胶圈长期贴着水,圈槽里存水,霉点会让胶圈发黏、变色、密封失效,桶就开始漏。
三处的共同点是水留在缝里。所以折叠水桶的防霉不能只做表面处理,必须让材料本身带助剂——表面涂层泡几次水就掉了,缝里的霉照长。
二、软胶与硬胶、硅胶件:三处对象对照
下表把三处的材料、助剂、加入点与基数并列。前两处用同一支助剂,基数都是成品总重;第三处是硅胶件,材料体系不同,必须换支。
| 部位 | 材料与工序 | 助剂与用量 | 加入点 | 基数怎么算 |
|---|---|---|---|---|
| TPE 桶身与折痕 | 软胶注塑 | iHeir-JS117 0.5%-1.0% | 与树脂混匀后成型 | 按成品总重 |
| 桶口、桶底、提手 | PP/ABS 注塑 | 同一支 JS117,按同一档加 | 混料段或母粒 | 按成品总重 |
| 桶盖密封圈 | 硅胶模压 | iHeir-GGTK 1%-2% | 炼胶或混炼阶段 | 按硅胶总重 |
| 包装与出口 | 成品 | 干燥剂+控湿 | 装袋与装柜 | 按箱容积与柜型 |
两条边界。第一,JS117 与 GGTK 不能互换:前者是塑料与弹性体的防霉粉,后者是硅胶体系的抗菌剂,加错体系不是效果差一点,是分散不开、直接出晶点。第二,基数是成品总重,不是某一个零件的重量;双色包胶件按整只桶算,报成本时才不会低估。
三、TPE 折痕与硬胶主体:JS117 0.5%-1.0%
iHeir-JS117 塑料防霉粉 建议添加量 0.5%-1.0%,依最终产品总重计。有效成分>97%,熔融温度 100-120℃,水分<0.2%,不溶于水、无析出水溶性析出问题、抗流失性好、不含砷;适用 PVC、PU、聚烯烃、聚酯、TPE 与橡胶。急性经口 LD50(鸡)4480mg/kg。折叠水桶常年接触水,抗流失这一条是它被选中的主因:泡在水里助剂不跑,折缝里的保护才留得住。
加入点在混料段。JS117 是粉体,和 TPE 粒料或 PP 粒料在高速混料机里先滚匀,再进注塑机;也可以先做成浓缩母粒再稀释。粉体直接往料斗里撒不行,螺杆输送段混不匀,出来一片有一片没有。混料时间按设备定,判据是取三个位置做含量复核。
温度是这一支的关键。熔融温度 100-120℃,注塑机的料筒温度按这个窗口设,别为了流动性把温度拉高:温度过高助剂会分解,出来的件颜色发黄、折痕处发脆。TPE 桶身本来就要求柔软,温度拉高还会让折痕的疲劳寿命变差,两头都吃亏。
用量按桶型分档。小号折叠桶(5L 以下)壁薄、折痕少,取 0.5%-0.7%;中号(10-15L)取 0.7%-0.9%;大号(20L 以上)折痕多、折叠次数多,取 0.9%-1.0%。
四、硅胶密封圈与硅胶提手:GGTK 1%-2%
桶盖的密封圈、部分款式的硅胶提手包胶属于硅胶体系,塑料防霉粉在这里不适用,要换成 iHeir-GGTK 硅胶抗菌剂,添加量 1%-2%,直接加入产品中充分搅拌均匀,使用温度不高于 200℃。有效成分≥20%,25kg/桶,急性经口 LD50>5000mg/kg。它主要解决硅胶件长期泡水后的变质、变色与发臭,这正是密封圈最典型的失效方式。
加入点在炼胶或混炼阶段。硅胶要加硫化剂、填料一起混炼,GGTK 在这时候进一起过辊,分散最均匀;已经混好的胶再补加,只能靠开炼机薄通几次,均匀性差一截。温度上限 200℃ 要守住,硫化温度按胶种设定,别为了缩短硫化时间往上顶。
如果这一款桶的密封圈用的是 TPE 而不是硅胶,那一处就仍走 JS117,不必另配一支——选型的判据是材料体系,不是零件名称。这一点在 硅胶抗菌剂选型 里讲得更细。
五、双色包胶与装配:折痕的寿命靠工艺
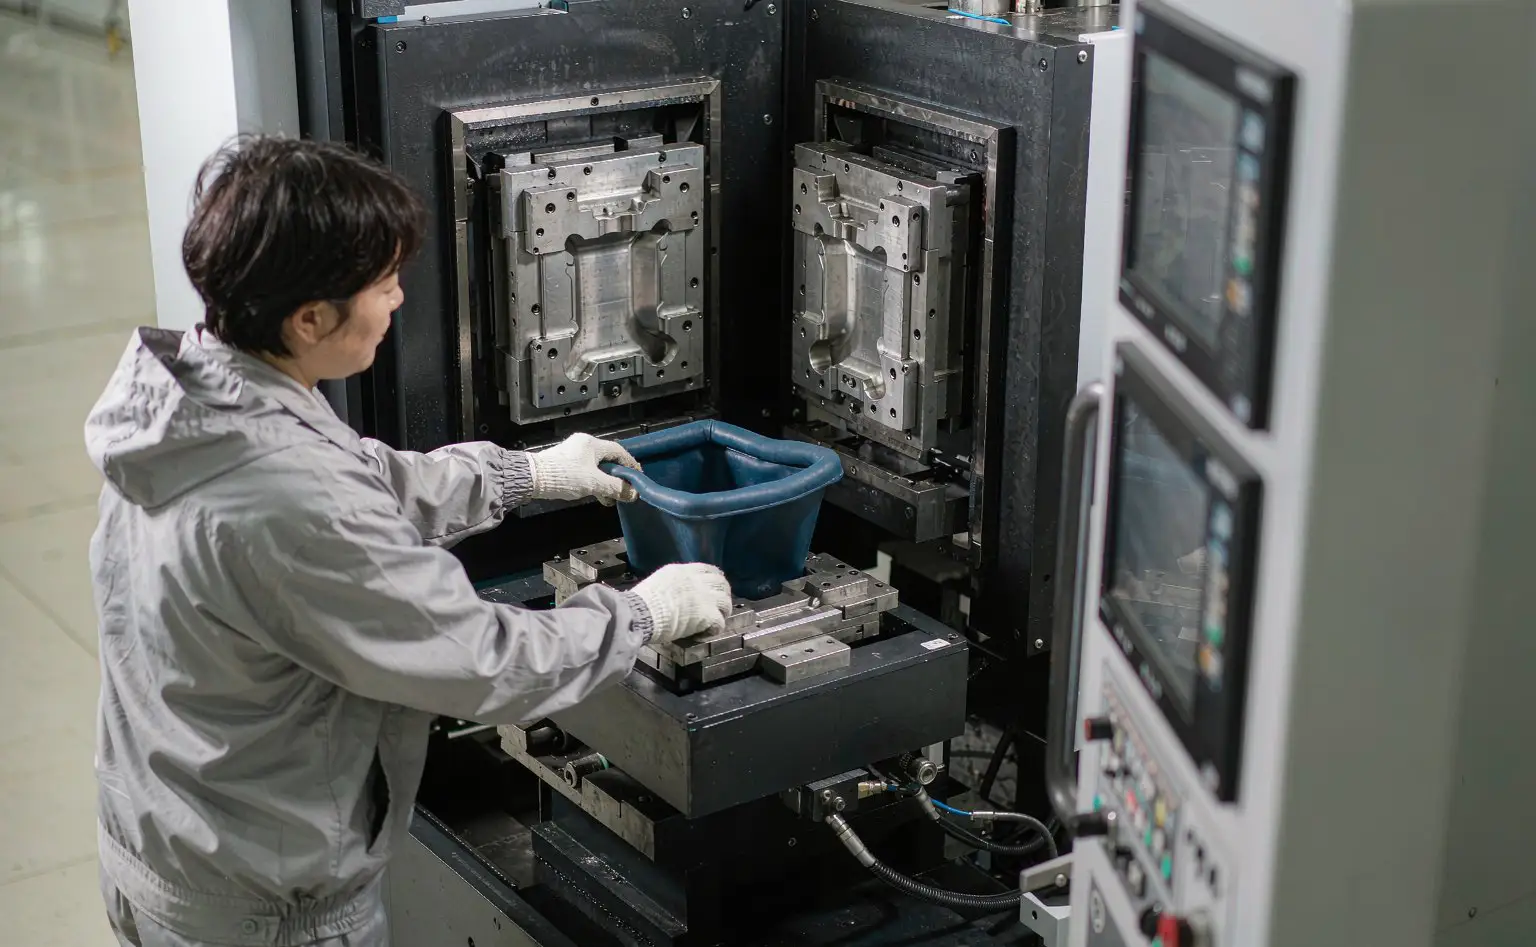
助剂管霉,折痕的寿命靠工艺。包胶段四条:第一,两种料的温度要匹配,TPE 包在硬胶上,硬胶件温度太低附着不牢,太高又会让 TPE 表面过早结皮,折痕处先开裂;第二,包胶前硬胶件要干燥,水汽在界面上一旦封住,折痕根部最先起泡;第三,脱模后不要立刻压扁,桶身还热就折叠,折痕会被定型成死角,以后每次折叠都从同一个位置裂;第四,水口料回用要补加,回用三次以上助剂已被稀释,按回用比例补。
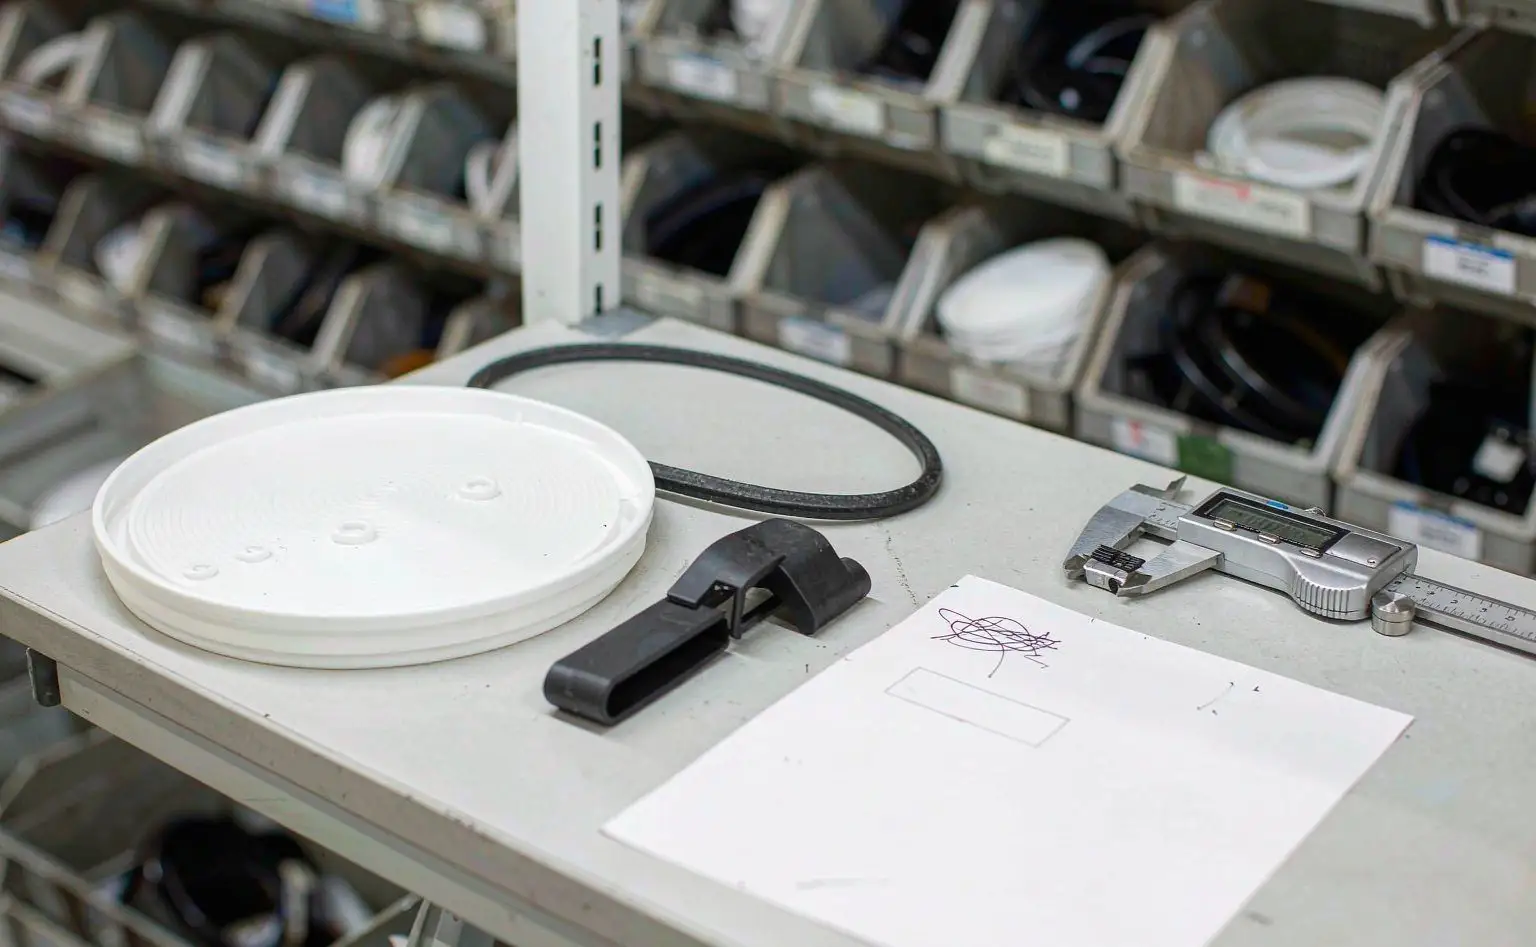
装配与包装再收三道。密封圈装进圈槽前擦干,圈槽里不许有水和油;成品做完密封测试后要把桶身展开晾干再装袋,压扁装袋会让折缝里的水留到客户手上;出口装箱时桶身保持半展开、箱内配干燥剂。这一类软胶制品的仓储细节,可对照 橡胶制品发霉 与 混炼胶发霉返工 两篇的做法。
六、常见问题:加了粉体会不会影响折痕与密封
问:JS117 加到 1% 会不会让 TPE 变硬、折痕开裂?按 0.5%-1.0% 加、混料均匀的前提下,对软硬度的影响有限;真正让折痕开裂的是壁厚设计、折角半径和料筒温度。验证做折叠疲劳:同批料分加与不加,按同一行程折一万次,看折痕处有没有白化与裂纹。
问:桶身与密封圈能不能都用 JS117?密封圈是硅胶就不能用,体系不匹配、分散不开;是 TPE 就可以,两处合并成一支,成本也更低。先确认密封圈的实际材料再定,别按图纸上的写法拍板。
问:怎么验证防霉效果?防霉走 ISO 846 或 ASTM G21 看长霉等级,样品从折痕处取,别从平整桶壁取——折痕才是失效位置;抗菌走 ISO 22196。现场判据:把桶装满水压扁,室温放七天,展开后看折缝里有没有霉点与异味。两支都有小样与 TDS,可以按贵厂的材料做比对试验。
落点四句:TPE 桶身与硬胶主体按成品总重加 iHeir-JS117 0.5%-1.0%、大号多折痕取上限、料筒温度守住 100-120℃;硅胶密封圈按 1%-2% 加 iHeir-GGTK、混炼阶段进、温度不超 200℃;包胶前硬胶件干燥、脱模后别急着压扁;水口料回用补加、装袋前半展开晾干。