浏览:43
 日期:2026年11月02日
自行车发霉怎么处理,为什么车架没事,坐垫和轮胎先出问题?坐垫是 PU 发泡外包 PVC 表皮,发泡体开孔,吸潮后很难自己干;轮胎与把套是橡胶与热塑弹性体,胶料没有抑菌成分,库存一长侧壁就起白霉。做法是坐垫发泡按料重加 iHeir-FP 发泡抗菌剂 0.5%-1.5%,轮胎与把套胶料按胶重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%。本文给出投料位置、混匀要求与装箱口径。
一、霉出在坐垫发泡、把套与轮胎胶料
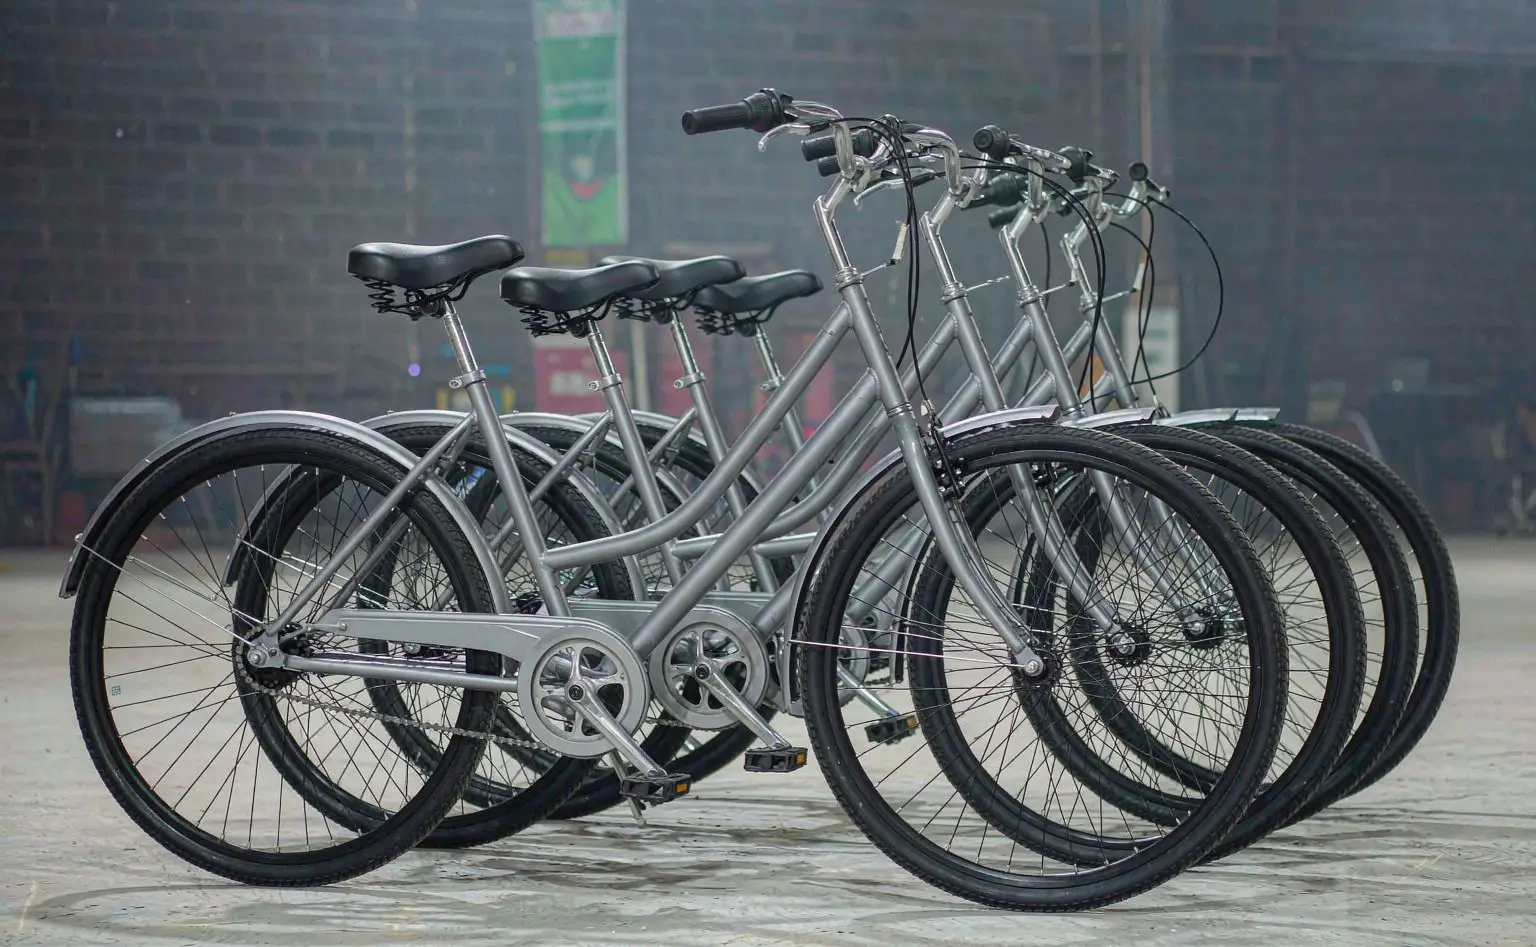
一辆自行车的材料分三类:车架、车把、链条、辐条是金属,玻璃与塑料灯罩不吸湿;坐垫、把套、脚踏包胶是发泡与弹性体;轮胎、内胎、刹车胶是橡胶。金属件的问题叫锈,不叫霉;真正长霉的是后两类。
坐垫的问题在开孔发泡。PU 发泡是开孔结构,坐垫缝线处一旦进水,水会顺着泡孔往里走,晒一天表面干了,里层还潮。发泡体本身不带抑菌成分,雨季生产、装柜后又在海上闷三四十天,拆箱就能看到坐垫底面与缝线一圈的霉点,擦不掉。
轮胎与把套的问题在胶料。橡胶制品长霉,多发生在胶料表面析出物与脱模剂残留上;堆垛时轮胎侧壁贴着侧壁,中间不透气,梅雨季几天就能起一层白霉。把套是 TPR 或发泡 PU,握持面有纹路,汗水与清洗水积在纹里,同样起霉。
二、发泡件与橡胶件分开加,口径不通用
下表把坐垫发泡、把套、轮胎与外包装并列。发泡件按发泡料总重算,橡胶与弹性体按制品总重算,两套百分比不能互换,也不要拿一个数套两处。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
| 坐垫 | PU 发泡+PVC 表皮 | iHeir-FP 0.5%-1.5%(发泡料总重) | 发泡料混合段 | 与色粉同法加入、搅匀 |
| 把套、脚踏包胶 | TPR、发泡 PU | iHeir-JS117 0.5%-1.0%(制品总重) | 胶料混炼 | 粉体先与少量胶料预混 |
| 轮胎、内胎 | 天然胶与合成胶 | iHeir-JS117 0.5%-1.0%(胶料总重) | 密炼或开炼 | 混炼时间够、分散均匀 |
| 车架与整车包装 | 金属、纸箱 | 按件防锈、按箱控湿 | 组装、装箱 | 装柜留风道 |
一条边界。发泡段加了抗菌剂,不等于轮胎可以省:轮胎的霉来自胶料表面,发泡里的助剂过不去。反过来,胶料做得好,坐垫缝线里存的水照样让发泡体起霉。两段分开做,才叫整车防霉。
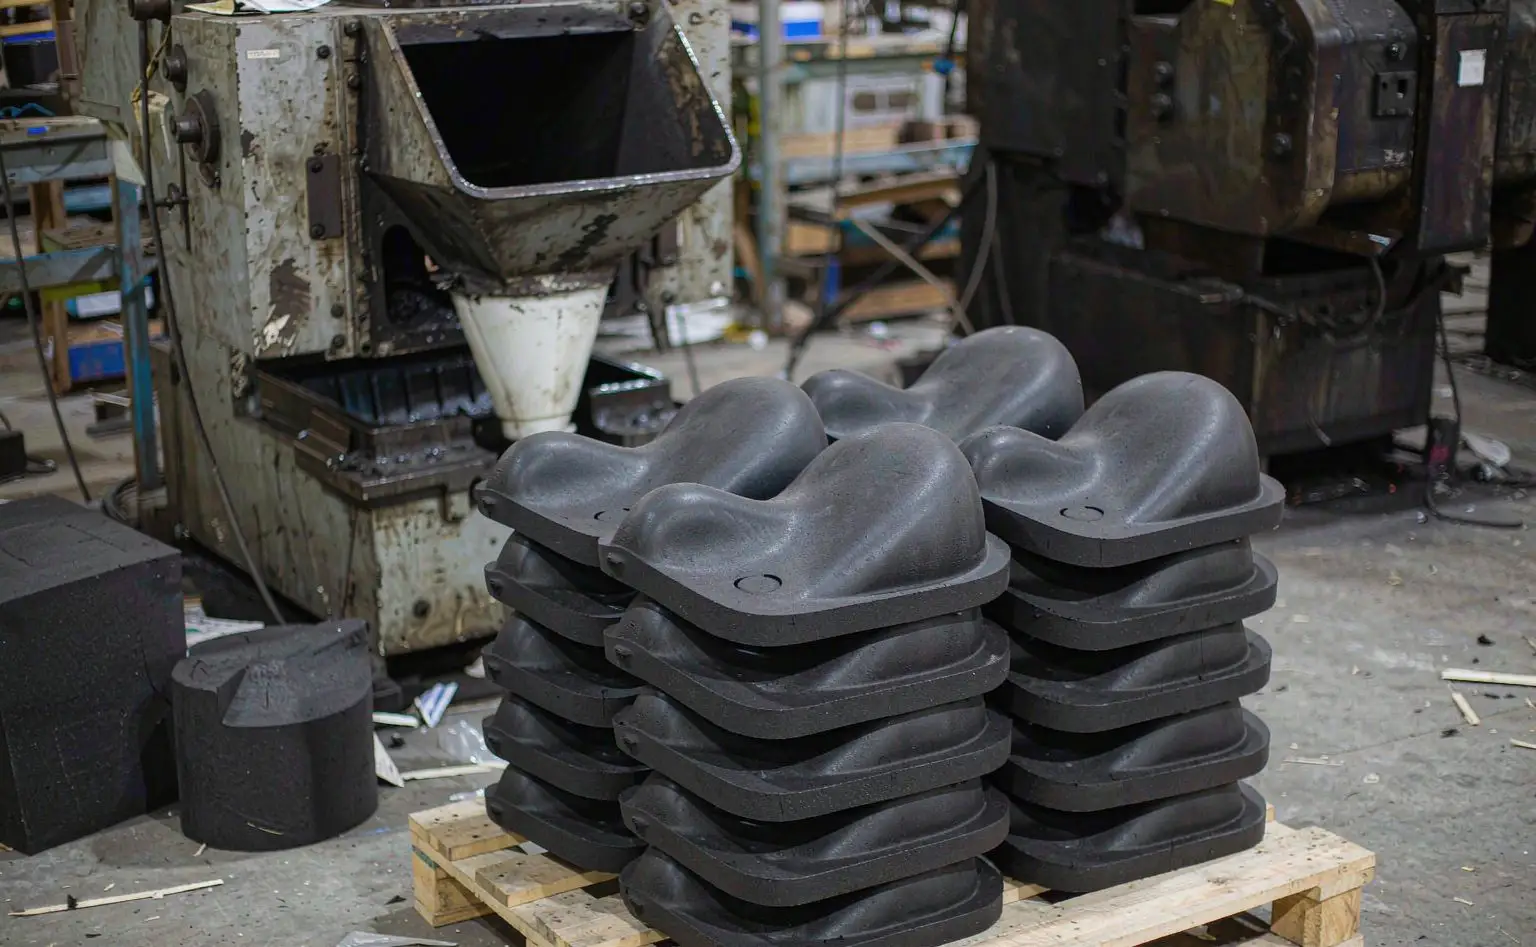
三、坐垫发泡:抗菌剂在混合段加,方式同色粉
坐垫发泡用 iHeir-FP 发泡抗菌剂,推荐添加量为发泡塑料总重量的 0.5%-1.5%。它是透明液体,pH 1-11 范围内稳定,最高抗菌率可达 99.99%,急性经口 LD50 大于 5000 mg/kg,属实际无毒级;25kg 桶装。
加在哪。直接在发泡原材料混合阶段添加,添加方式与色粉相同:先与多元醇组分(或白料)搅匀,再按正常发泡工艺流程走。不要等到发泡后再喷,喷涂只留在表皮,开孔结构里层一点没进去;也不要往模腔里倒,模腔温度高、停留时间短,分散不开还会堵纹路。
三个要点。一是用量分档,普通坐垫 0.5%-0.8% 够用,回料掺比高、仓储期长的出口单按 1.0%-1.5% 排;二是相容性,先做小样看发泡倍率与回弹有没有变化,FP 是液体,加多了会影响泡孔结构;三是把水分管住,发泡料与色浆本身的含水率要控,加了抗菌剂不等于可以带着水生产。
四、轮胎与把套:防霉粉随胶料一起混
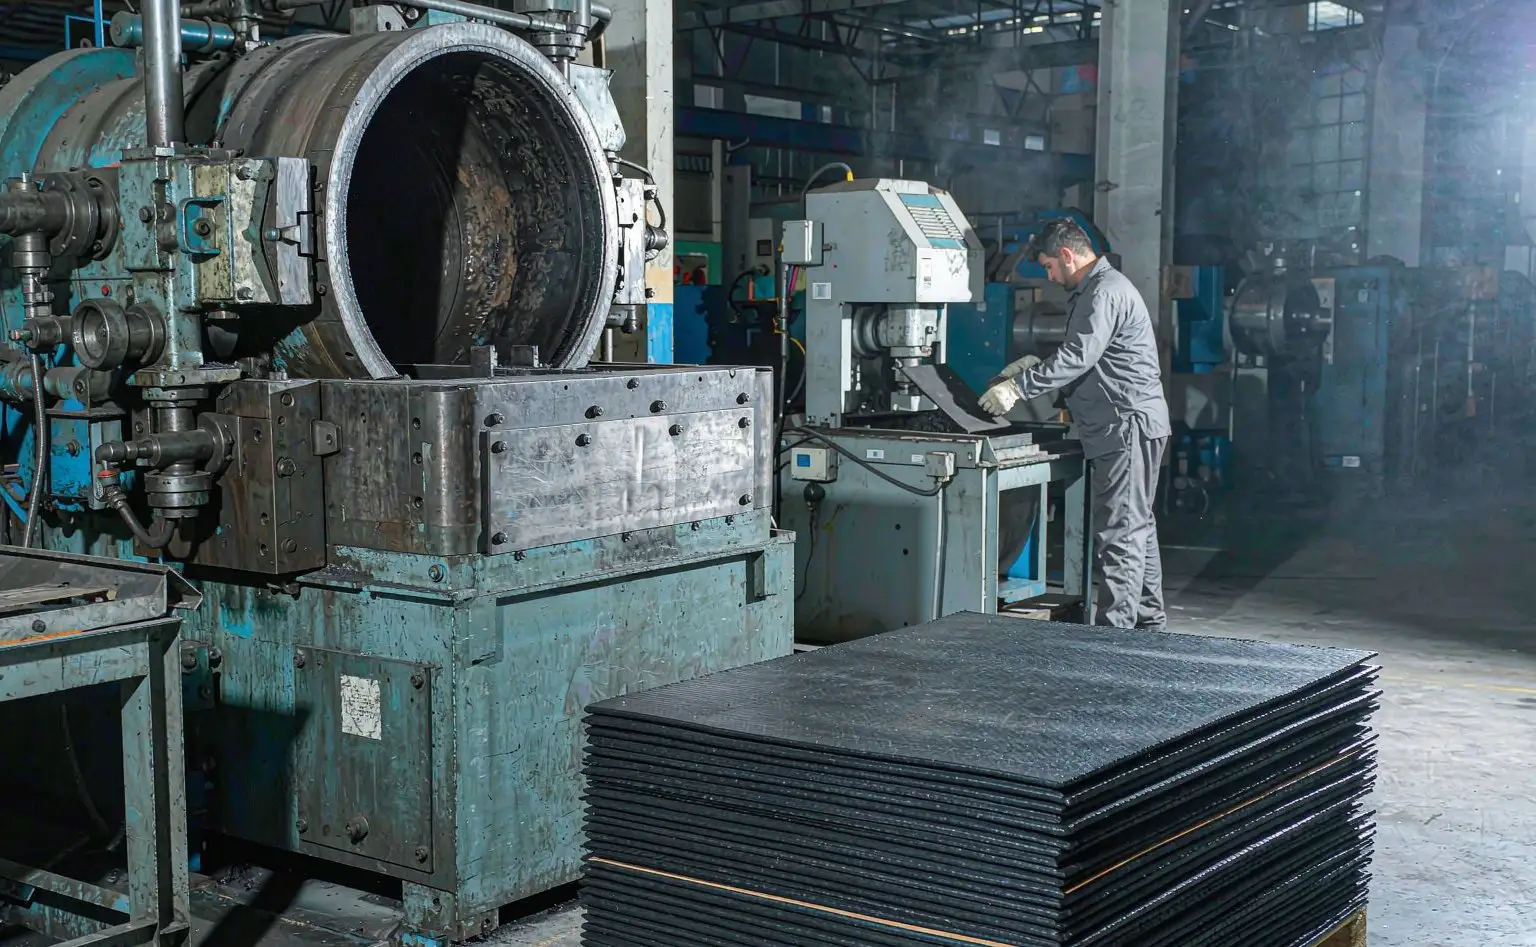
轮胎、内胎与把套胶料用 iHeir-JS117 塑料防霉粉,推荐添加量按制品总重计 0.5%-1.0%。它是含氮杂环酚醇复配物,有效成分大于 97%,白色至淡黄色粉末,堆积密度 380 kg/m³,平均粒径 110 微米,不溶于水、抗流失性好,不含砷;25kg 桶装。
怎么混。密炼段与炭黑、助剂一起投,或者开炼段先与少量胶料做预混条再掺进去。粉体粒径不算细,直接撒在胶料表面容易结团,混炼时间短就会出现白点,硫化后表现为局部发花,防霉效果也不均匀。
两个提醒。一是硫化温度,JS117 的活性物在常规橡胶硫化温度下稳定,但混炼段要避免长时间高温干混;二是颜色,浅色胎侧与彩色把套要先打样,确认没有色差再批量。橡胶制品的完整选型口径,另见橡胶制品防霉剂选型;发泡体系的通用做法见发泡材料抗菌方案。
五、整车组装、装箱与出口
组装段的风险在雨天:整车下线后停在装车区,淋过雨的坐垫与把套缝隙里存水,直接装袋封箱等于把水封进去。做法是装袋前用压缩空气吹干坐垫底面与把套缝隙,雨天出货的批次加一道抽检。
包装段:坐垫套 PE 袋、车架包气泡膜或珍珠棉,整箱上托盘离地 10cm、离墙 10cm,库房湿度压在 60% 以下。整车出口多走整柜,柜内凝露比车间湿度更伤人,装柜留风道、箱体不贴柜壁,海运控湿另见集装箱雨怎么防。
验收分三层:坐垫发泡按 ISO 22196 或 ASTM G21 做抗菌与防霉评级,样件从坐垫底面与缝线处各取一件;轮胎与把套胶料按 ASTM G21 做 28 天;整车按 30℃/85%RH 放 30 天,拆袋看坐垫、把套与胎侧。
六、常见问题
问:坐垫发泡加了抗菌剂,PVC 表皮还要处理吗?
表皮也建议一起管。表皮是致密层,霉多长在缝线与压纹的凹槽里,做法是在表皮料里同样掺 JS117 0.5%-1.0%,或者在缝制前对表皮背面做一次处理。
问:轮胎加了防霉粉,会不会影响硫化与耐磨?
按 0.5%-1.0% 添加,正常配方下对硫化与物理性能影响很小;敏感配方先做小配合试验,比对硫化曲线与硬度再定档。
问:整车已经在仓里起霉,还能不能出货?
先分部位。坐垫表面轻霉可以清洁、干燥、补处理;发泡里层起霉与胎侧大面积白霉建议换件,别用清洗掩盖,海运一路还会复发。
落点四句:坐垫发泡在混合段加 iHeir-FP 0.5%-1.5%(发泡料总重),方式同色粉、与白料搅匀后再发泡,回料多、仓储久的单按 1.0%-1.5% 排;轮胎、内胎与把套胶料在密炼或开炼段加 iHeir-JS117 0.5%-1.0%(制品总重),粉体先预混避免结团;装袋前吹干坐垫底面与把套缝隙,雨天批次加抽检;成品仓 60%RH 以下、整柜留风道。可先寄 1kg 抗菌剂与 1kg 防霉粉打样,起订量与交期见iHeir-FP 产品页。