浏览:30
 日期:2026年10月24日
储能电源防霉怎么做?整机在仓库和货柜里一闷,面壳先起雾状霉点、接口包胶先发黏,客户拆箱就是客诉。面壳树脂里按成品总重加 iHeir-JS117 塑料防霉粉 0.5%-1.0%,接口与提手的硅胶包胶按 1%-2% 加 iHeir-GGTK 硅胶抗菌剂。本文给出母粒分散、包胶段与成品仓三处的做法。
一、储能电源的霉起在面壳和接口包胶
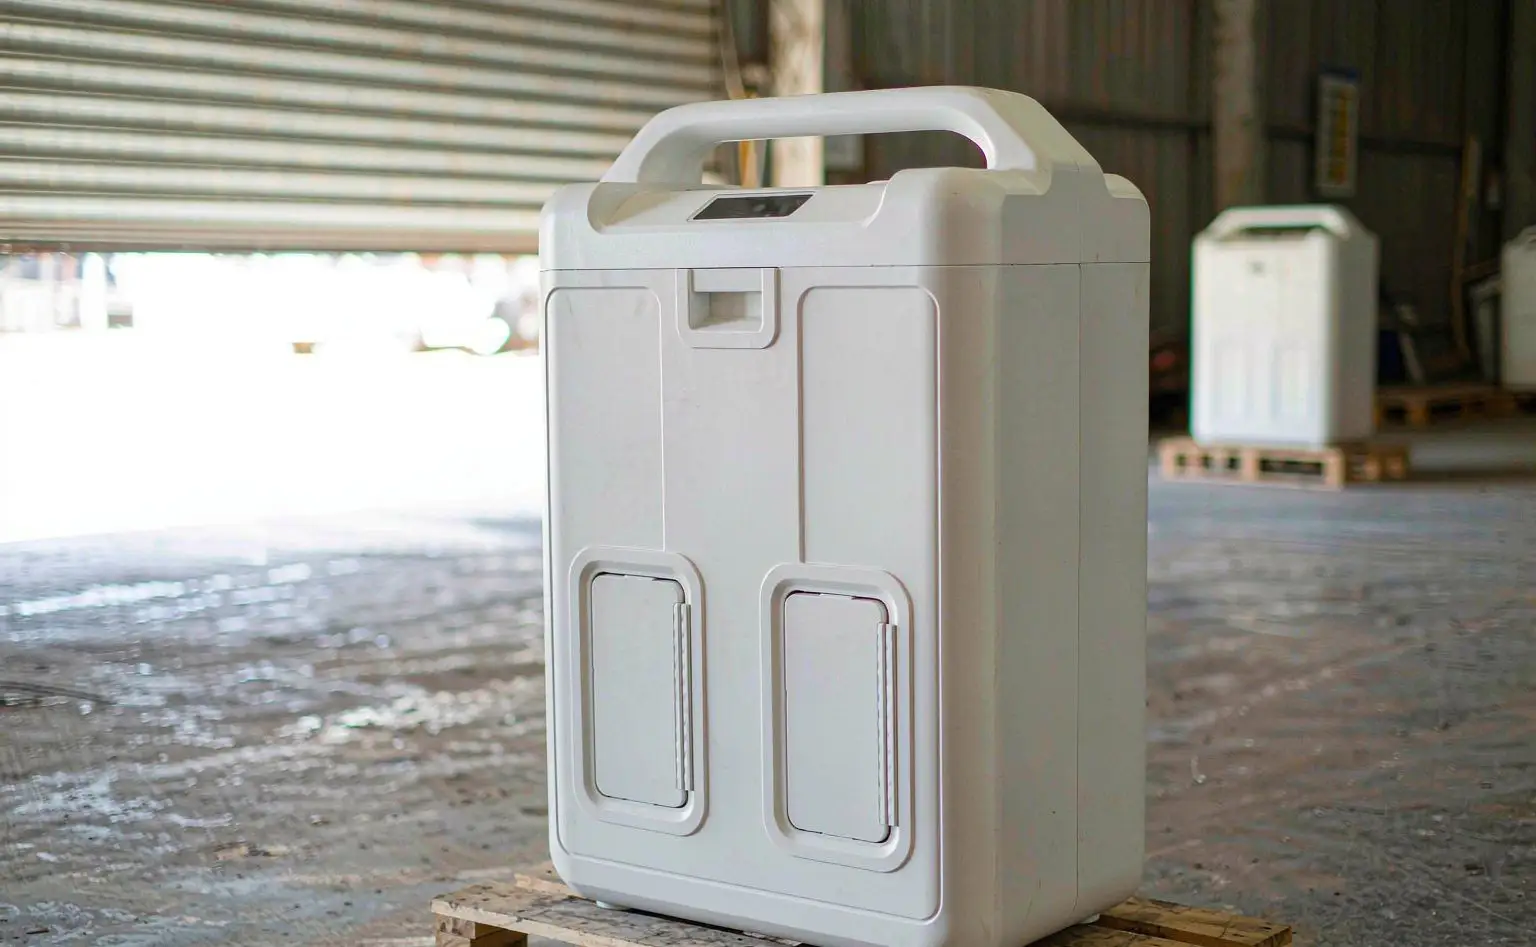
储能电源是“带电的箱子”,外壳多为塑料面壳加底座,前面板开孔装显示屏与输出接口,接口外面再包一层软胶。它的霉变跟充电桩不同:不是淋雨,而是闷。整机装进彩盒、进外箱、上托盘,仓库里一放两三个月,箱内不通风,纸箱与泡棉的水汽全积在面壳上。
第一处是面壳。面壳面积大、筋位多,皮纹最容易积灰;皮纹凹槽里的灰吸潮,加上脱模剂残留,霉点先从筋根和螺柱周围起,一片片发白。第二处是接口包胶:接口与提手外面包的软胶多为硅胶或 TPE,长期被手汗、雨水和插拔磨损,表面一发黏,霉就贴着胶层长,软硬胶结合缝更是积水的死角。
第三处是内部泡棉与海绵垫。电芯与外壳之间塞泡棉做缓冲,开孔结构吸水,装配车间湿度高时,泡棉本身就是一块湿海绵;整机封起来水出不去,霉在内部先起,客户用到一半才发现。三处的共同点是水被封在里面,防霉要按材料分开做。
二、面壳与包胶两处对照
下表把两处的材料、产品、用量与加入点并列。一处是硬胶树脂,一处是软胶包胶,两种料走两条线,基数和温度都不同。
| 部位 | 材料与工序 | 产品与用量 | 加入点 | 基数怎么算 |
|---|---|---|---|---|
| 面壳、底座、支架 | PC/ABS 或 PP 注塑 | iHeir-JS117 0.5%-1.0% | 混料段或母粒 | 按成品总重 |
| 输出接口包胶 | 硅胶包胶 | iHeir-GGTK 1%-2% | 炼胶或混炼阶段 | 按包胶料总重 |
| 提手包胶 | 硅胶或 TPE 包胶 | 硅胶走 GGTK,TPE 走 JS117 | 按材料分别投 | 按该件料重 |
| 内部泡棉与海绵 | 缓冲件 | 装配前干燥+车间控湿 | 装配段 | 不按助剂算 |
| 成品仓与出口 | 整机 | 干燥剂+箱内控湿 | 装箱与装柜 | 按箱容积与柜型 |
两条边界。第一,看材料不看零件名:同一个提手,包硅胶走 GGTK,包 TPE 走 JS117,按图纸名字拍板最容易错。第二,基数按各自料重:面壳按成品总重,包胶按包胶料重,别拿整机重量乘一遍当包胶用量。
三、面壳:树脂里加母粒,先解决分散
面壳这一段用 iHeir-JS117 塑料防霉粉,建议添加量 0.5%-1.0%,依最终产品总重计。有效成分>97%,熔融温度 100-120℃,水分<0.2%,比重 1.21,堆积密度 380kg/m³,平均粒径 110μm;不溶于水、无析出、抗流失性好、不含砷,急性经口 LD50(鸡)4480mg/kg。
实际生产里,面壳这一段成败在分散,不在用量。三个做法:一是走母粒,先做 10%-20% 含量的浓缩母粒,再按 0.5%-1.0% 稀释,注塑车间批次一致性最好;二是粉体直混要过高速混料机,与粒料滚 3-5 分钟再上机,直接撒料斗是白撒;三是回用料要补加,水口料回用三次以上助剂已被稀释,按比例补回去。判据是取三个位置做含量复核,不是看颜色。
温度窗口守住 100-120℃。面壳要流动性,机筒温度容易被拉高,拉高以后助剂分解,件表面先发黄、再发脆;面壳还要过阻燃与跌落,脆化会直接反映在跌落测试上。材料边界也要说清:JS117 的标称适用是 PVC、PU、聚烯烃、聚酯、TPE 与橡胶,PP 支架在清单内、PC/ABS 面壳不在;做 PC/ABS 面壳的厂按 0.5%-1.0% 先打样,跑冲击与外观复核再定。塑料件分段做法见 塑料制品行业防霉。
四、接口与提手包胶:GGTK 1%-2%
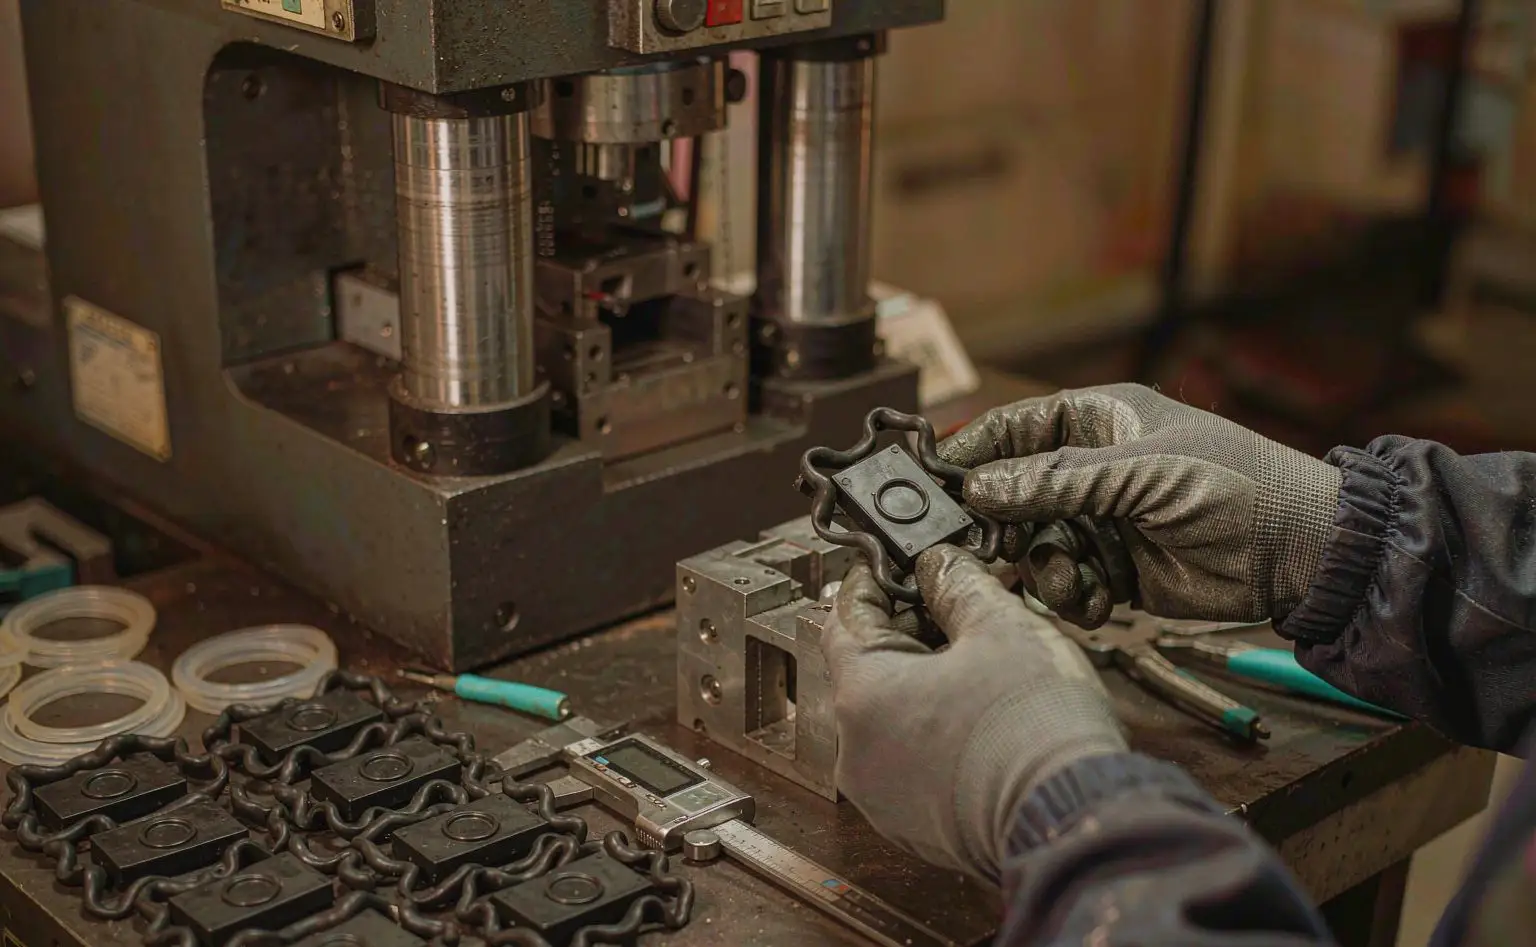
输出接口的包胶、提手包胶属于硅胶体系,用 iHeir-GGTK 硅胶抗菌剂:添加量 1%-2%,直接加入并充分搅拌均匀,使用温度不高于 200℃;有效成分≥20%,相对密度 1.05-1.15,25kg/桶,急性经口 LD50>5000mg/kg。它主要解决软胶件长期被手汗与雨水浸润后的发黏、变色与异味。
加入点在炼胶或混炼阶段。包胶用的硅胶跟硫化剂、色母一起过辊,GGTK 这时候进分散最均匀;混好的胶补加只能薄通几次,包胶件一段硬一段软,插拔手感不一致。温度守住 200℃,为缩短硫化时间往上顶,助剂先分解,胶面发黄,和面壳的白色对不上。
包胶工艺这一段,助剂管霉、工艺管结合。三条:包胶前硬胶件要干燥,水汽封在界面一受热就起泡,泡破处就是霉的入口;包胶面不要打脱模剂,残留会让软胶粘不牢,缝一大就积水;脱模后别急着装盒,包胶件还热就叠放,接触面闷住水汽。硅胶与塑料的选型边界,另见 硅胶橡胶抗菌剂选型。
五、内部泡棉、装配与成品仓
内部这一段不加助剂,靠控制。泡棉与海绵垫进厂先看含水率,受潮的整批退回或烘干再用;装配车间把湿度压住,梅雨季开除湿;塞泡棉之前面壳内壁要吹干,注塑件下线就装箱最不可取,件还带着模温,箱内一闷就是凝露。
成品仓与出口再收三道。装箱:套袋前放干燥剂,按箱容积配,海运订单取上限;袋口不要抽真空,抽真空会把水汽挤进面壳皮纹。堆码:外箱别套死膜,垛底垫高、离墙留缝。装柜:柜内配吸湿材料,柜壁与货垛之间留通风道,装柜前抽两箱拆开,摸面壳、闻有没有闷味。整柜做法与 出口货物集装箱受潮发霉 的口径一致。
六、常见问题:加了助剂会不会影响阻燃与手感
问:面壳加了 JS117,阻燃还能不能过?阻燃体系是配方问题,0.5%-1.0% 的粉体对多数阻燃 PC/ABS 与 PP 体系影响有限,但必须用同一套阻燃配方做对比:不加、0.5%、1.0% 三组,一起做垂直燃烧与灼热丝,过了再上批量。拿别的牌号代做,结论不成立。
问:包胶加了 GGTK,提手手感会不会变硬?1%-2% 对硬度的影响有限,真正影响手感的是胶的邵氏硬度与包胶厚度。验证做同批胶分加与不加两组,测硬度与回弹,再各做十个提手做拉脱与弯折,一起看。
问:怎么验证防霉效果?塑料件走 ISO 846 或 ASTM G21 看长霉等级,样品从面壳筋根、螺柱周围取,别取平整大面;硅胶包胶另做 ISO 22196 看抗菌率。整机再做整箱模拟:装盒加干燥剂,放进湿热环境 30 天,开箱看面壳与包胶。
落点四句:面壳按成品总重加 iHeir-JS117 0.5%-1.0%、走母粒稀释、回用料按比例补、守 100-120℃,PC/ABS 件先打样;包胶按包胶料重加 iHeir-GGTK 1%-2%、混炼阶段进、不超 200℃;包胶前硬胶件干燥、包胶面不打脱模剂;泡棉控湿、装袋配干燥剂、柜内控湿。