浏览:16
 日期:2026年09月14日
硅胶制品的客诉里,”发霉”和”变味”经常一起出现:密封圈用了几个月表面出现黑点,硅胶按键摸起来发粘,厨房硅胶件有一股挥之不去的哈喇味。很多厂长第一反应是硅胶”质量不行”,其实大部分案例的根子在配方里没有抗菌防霉设计,加上硅胶本身极易吸附油脂的特性。这篇按”原因→剂型→工艺→检测”的顺序,把固态胶、液态胶、发泡胶三条线的抗菌方案讲透,硅胶制品厂和液态硅胶(LSR)注塑厂都可以直接对号入座。
一、硅胶为什么会发霉、变味
先说结论:硅胶本体(聚硅氧烷)不是霉菌的”食物”,问题出在附着物和添加剂上。三类原因占了客诉的九成以上。一是表面吸附的油脂与皮脂——硅胶的表面能低、疏水,但对油性污垢的吸附力极强,密封圈、手表带、按键这类天天接触人体或油污的制品,表面逐渐形成一层有机膜,霉菌在上面长得比在塑料上还快;二是硫化残留——过氧化物硫化体系残存的分解产物(如苯甲酸衍生物)在潮湿环境下会成为微生物的营养源,这也是为什么二段硫化不充分的硅胶件更容易”变味”;三是配方里的易霉组分——部分脱模剂、内脱模剂和增粘剂含长链脂肪酸酯,本身就是霉菌的碳源。
后果不只是难看。出口订单里硅胶件发霉属于”卫生缺陷”,整柜退货、客户索赔的案例并不少见;厨房与母婴类硅胶制品的菌落指标不过关,商超渠道直接停售。硅胶与橡胶制品的防霉原理我们在此前的硅胶制品防霉指南和硅胶橡胶抗菌剂选型两篇文章里有系统梳理,本文侧重工艺落地。
二、固态硅胶(HTV):抗菌膏怎么加、加多少
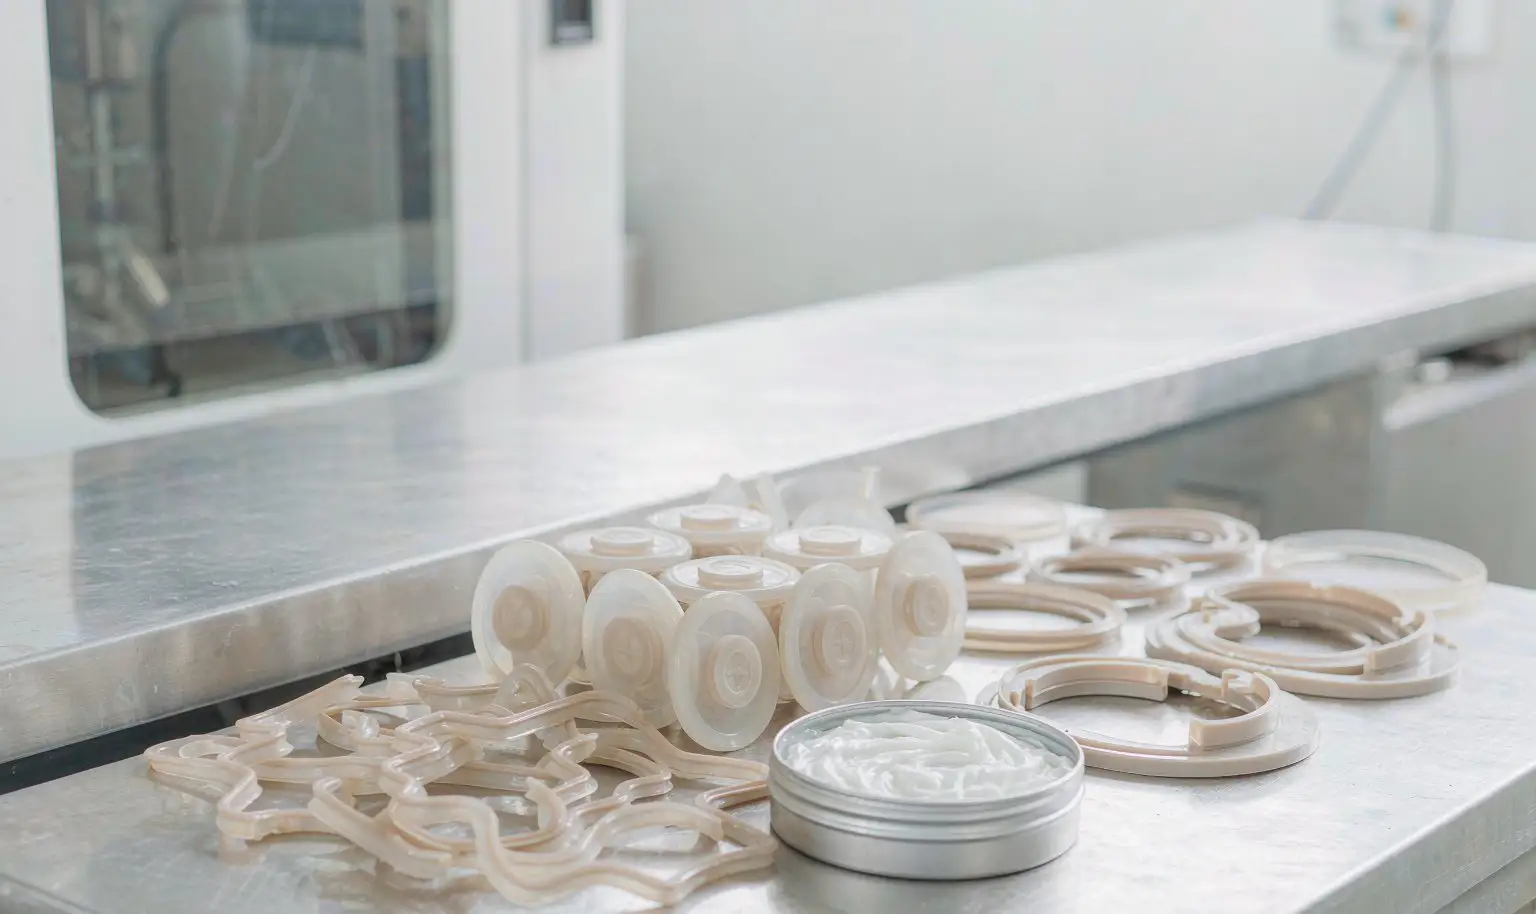
HTV(高温硫化硅胶)的主流方案是抗菌膏——把有效成分分散在硅油载体里做成膏状,与胶料一起混炼,分散性和相容性远好于直接加粉体。选型上,iHeir-GG907 硅橡胶抗菌膏是有机锌离子路线,耐候性好、颜色影响小,适合浅色和半透明制品;对长效抗菌要求高的出口单可用银离子型的iHeir-GGIPL 硅胶抗菌膏,抗菌效率更高但要注意配色。
添加比例按有效成分占胶料重量 1-2% 起步:密封圈、按键这类高接触制品取 1.5-2%,结构件取 1-1.5%。工艺顺序很关键:先把抗菌膏与生胶薄通 2-3 次混匀,再加白炭黑和结构控制剂,最后加硫化剂——如果先把硫化剂混进去再长时间混炼,会提前部分交联,制品出现熟胶粒。混炼温度控制在 40℃ 以下(辊温超过 60℃ 抗菌膏载体硅油会打滑,分散不均),薄通次数不少于 5 次,出片后停放 24 小时让助剂充分润湿分散。
三、液态硅胶(LSR):铂金硫化的相容性红线
LSR(液态硅胶)用铂金(加成)硫化体系,效率高、透明度好,但有一条行业公认的相容性红线:含胺、含锡、含硫、含磷的化合物会使铂金催化剂中毒,导致硫化不全、表面发粘。所以 LSR 选抗菌剂不能照搬 HTV 的经验——某些有机抗菌剂和劣质膏体里的胺类助剂,加 0.5% 就可能让整批制品不熟。
可行做法有三条:选明确标注”铂金硫化相容”的剂型(如 iHeir-GGTK 硅胶抗菌剂),上机前先做小样验证硫化度——指甲按压无压痕、撕边不拉丝即为硫化正常;A/B 双组分中建议把抗菌剂加在不含催化剂的那一组,避免直接接触铂金体系;添加量从 0.8% 起试,逐步上探到 1.5%,每档都做硫化曲线对比。曾有江苏某母婴硅胶制品厂在 LSR 里直接套用 HTV 的抗菌膏出现大面积不熟,改用相容剂型并把加料点换到 B 组分后,一次合格率恢复到 98% 以上。
四、发泡硅胶与硅胶厨具的两难
发泡硅胶(垫圈、密封条、缓冲垫)孔隙率高、比表面大,吸潮吸油都比实心硅胶猛,是抗菌防霉需求最迫切的一类。但发泡体系有个矛盾:抗菌膏加多了会影响发泡倍率和泡孔均匀性。实测经验是按 1-1.2% 添加并把发泡剂用量上浮 3-5%,先在小硫化机上打密度样,密度偏差控制在 ±5% 内再上大线。发泡硅胶制品在包装时务必配干燥剂——孔隙吸潮后内部长霉,表面喷剂是够不着的,出口整柜建议加挂集装箱干燥棒控湿。
厨房硅胶铲、硅胶垫这类制品按”接触材料”的合规口径做:选用符合相应接触材料法规的剂型、控制迁移量,把检测报告做进验厂资料。这类制品真正的问题往往不是霉而是”味”——油渗入硅胶后酸败,抗菌处理配合控油配方才能根治。
五、硫化工艺窗口与常见失效
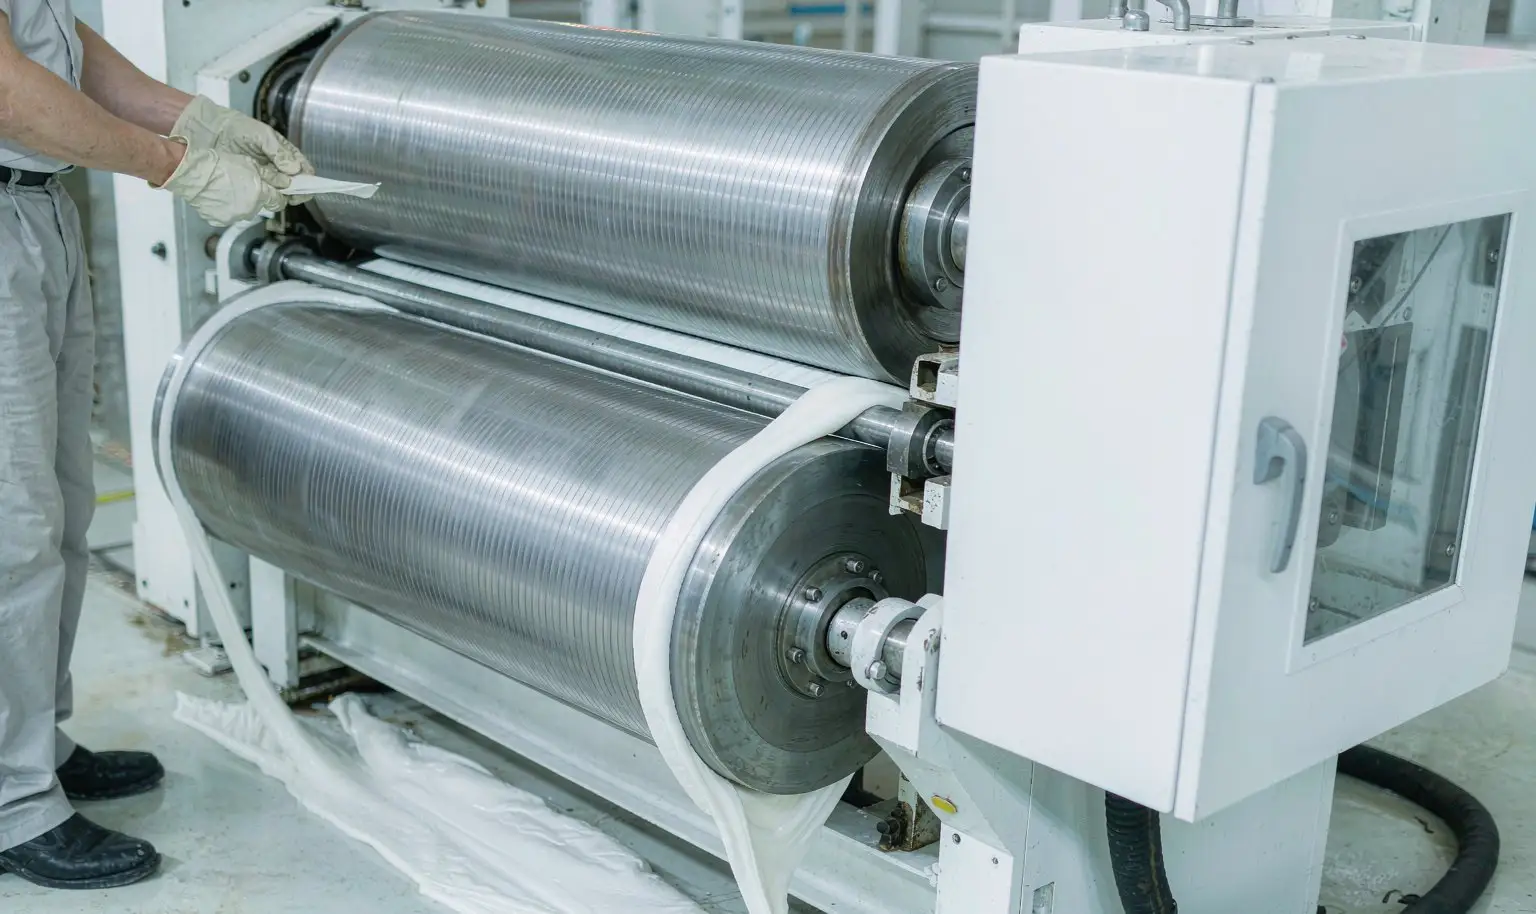
HTV 一次硫化常用 170-180℃×5-10 分钟(视制品厚度),二段硫化 200℃×4 小时。无机类抗菌成分在 300℃ 以内稳定,这两段窗口都不会分解失效;但有机锌类在 250℃ 以上长时间停留会有轻微析出,二段硫化后建议检查制品表面有无白霜。三个高频失效场景:发粘——十有八九是铂金体系中毒或硫化不足,先排查抗菌剂的胺/锡含量,再查二段硫化温度曲线;黄变——银离子型在高添加量+高温下可能出现轻微黄调,浅色订单改用锌系并把量压到 1.2% 以内;抗菌率衰减——多为表面析出型助剂被水洗带走,选键合型膏体可以明显改善耐洗性。
六、检测口径与客诉处理 + FAQ
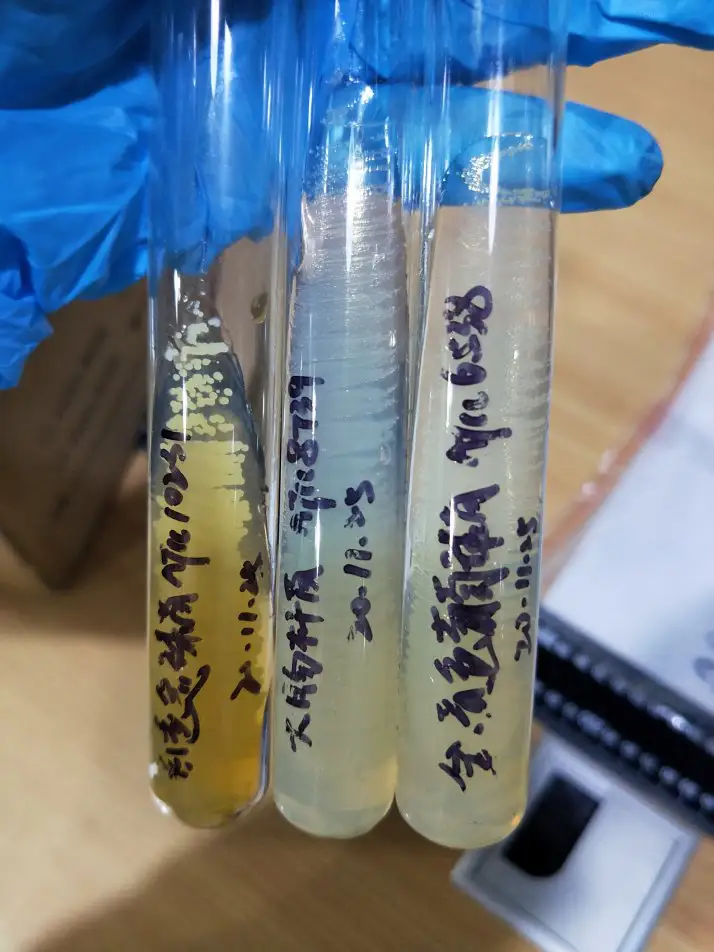
硅胶抗菌检测主流两个口径:ISO 22196(硬质表面抗菌定量,出口通认,抗菌率 ≥99% 是品牌方常规要求)和 GB/T 2423 霉菌试验(28 天长霉等级,0-1 级合格,防霉诉求用它)。硅胶是多孔弹性体,送检样品要注明硬度与硫化条件,同配方不同硬度的制品抗菌表现可能有差异。客诉处理三步走:先要批次号和存放环境照片,判断是”表面附着型”霉斑(可清洗,补做包装防霉即可)还是”内部生长型”(必须改配方);表面型用硅胶专用除霉处理并换防霉包装,内部型按本文工艺整改后重新送检。
FAQ
Q1:抗菌膏会不会影响硅胶的食品接触合规?
A:硅胶厨具类订单按”接触材料”口径选剂型并索取相应检测报告即可,关键是控制迁移量;绝对不能用”可用于食品”之类的表述来宣传,药剂是给硅胶制品用的工业助剂。
Q2:手表带这类贴肤制品加多少合适?
A:1.5-2%,贴肤制品皮脂供给充足,菌载量高,量不够扛不住一个夏天。建议同时把表面硫化做充分,减少皮脂渗入。
Q3:已经发粘的成品能救吗?
A:硫化不足导致的发粘无法修复,只能回炉二段硫化试一次;因抗菌剂中毒导致的整批不熟只能改配方重做,所以上机前的小样硫化验证不能省。
Q4:发泡硅胶和实心硅胶能用同一配方吗?
A:基础剂型可以通用,但发泡体系要把添加量压在 1.2% 以内并配合发泡剂调整,否则泡孔变粗、密度失控。
总结三句话:HTV 用抗菌膏按 1-2% 混炼添加,LSR 先过铂金相容性验证再加料,发泡硅胶控量并盯住密度。把剂型选对、工艺顺序走对,硅胶的”霉、粘、味”三大客诉可以一次治本。需要按制品类型(密封件/按键/厨具/穿戴件)定制打样,欢迎联系我们。